Chia sẻ của CVTECH
Kiến thức chuyên môn
Bài viết về gia công cơ khí, máy CNC, bản vẽ và đo lường, viết cho người đang học nghề và người mới vào xưởng.
Bài viết trong mục
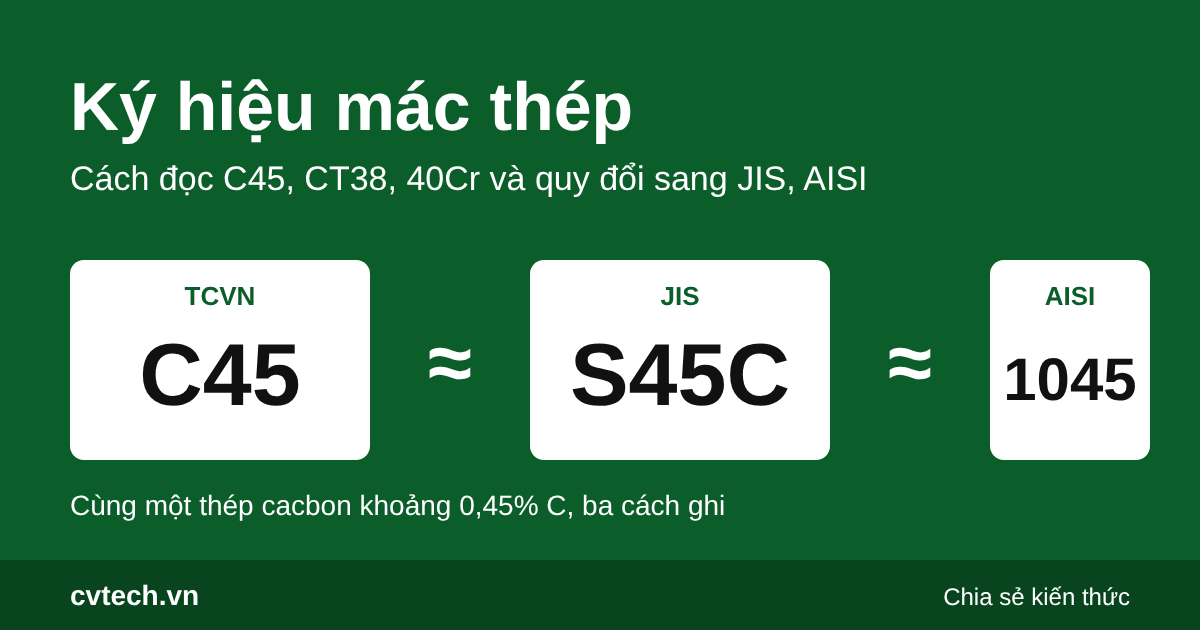
Ký hiệu mác thép C45, CT38, 40Cr: cách đọc và quy đổi sang JIS
C45, S45C và 1045 là ba mác gần tương đương nhau theo ba tiêu chuẩn, còn con số trong CT38 lại là độ bền chứ không phải cacbon. Bài giải thích cách đọc mác thép TCVN, quy đổi gần đúng sang JIS, AISI và kiểm một mác lạ trước khi cắt phôi.
Đọc tiếp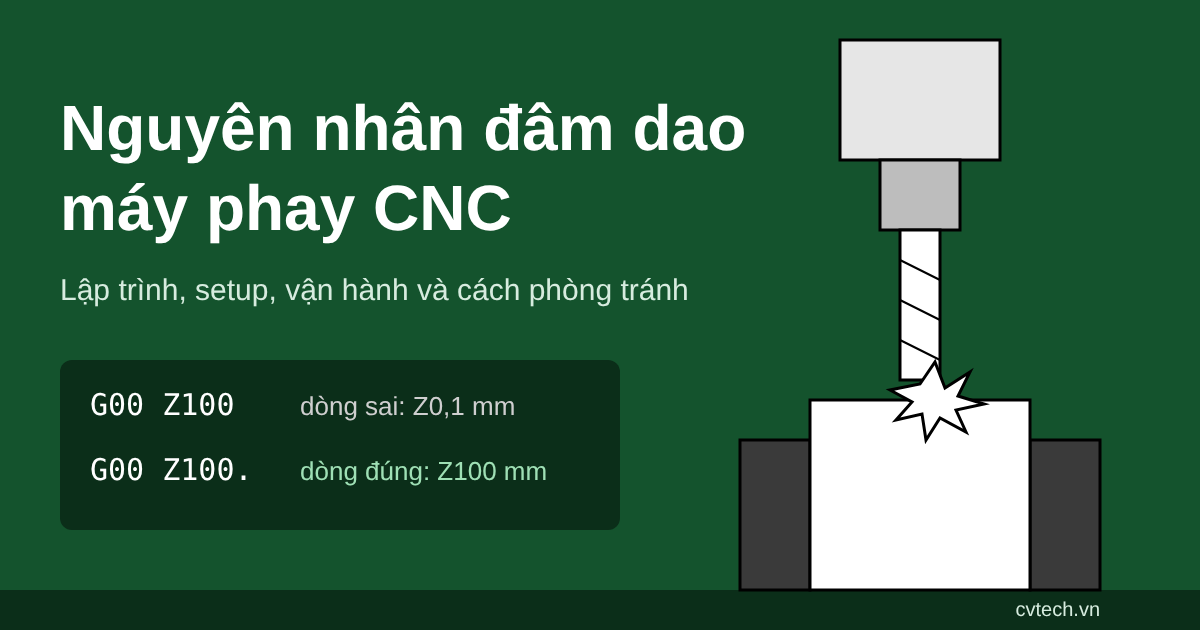
Nguyên nhân đâm dao máy phay CNC và cách phòng tránh
Một dòng Z100 thiếu dấu chấm, câu G28 Z0 viết trong G90 hay số H lệch số dao đều đủ gây đâm dao. Bài đi qua các lỗi ở ba khâu lập trình, setup, vận hành và cách bắt chúng trước khi dao chạm phôi.
Đọc tiếp
Quy trình lập trình phay CNC bằng MasterCAM từ bản vẽ đến file NC
Mười bước lập trình phay CNC bằng MasterCAM, từ phân tích bản vẽ và lập nguyên công trên giấy đến Verify, xuất file NC, kèm thứ tự nguyên công cho một tấm có bậc, hốc, lỗ ren và ba lỗi hay gặp.
Đọc tiếp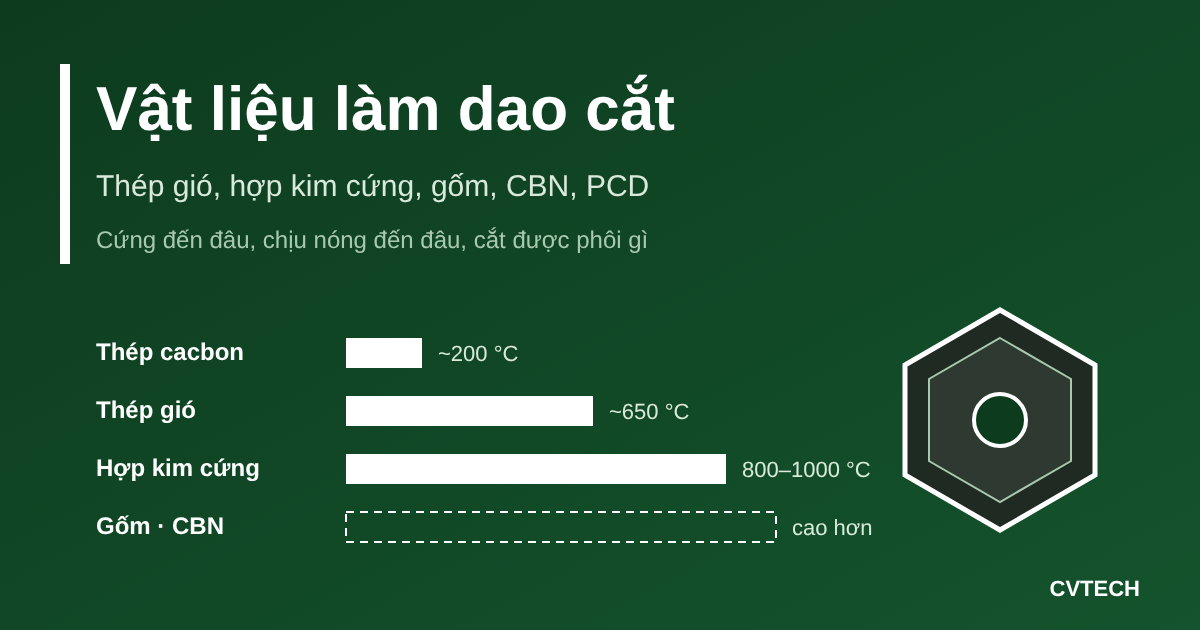
Vật liệu làm dao cắt: thép gió, hợp kim cứng, gốm, CBN, PCD
Thép gió, hợp kim cứng, gốm, CBN và PCD khác nhau ở nhiệt độ còn giữ được độ cứng và mức chịu va đập. Bài viết so sánh từng nhóm và chỉ cách chọn theo vật liệu phôi, máy và kiểu cắt.
Đọc tiếp
Mã lỗi alarm máy CNC Fanuc thường gặp và cách xử lý
Mã alarm Fanuc PS0010, PS0011, PS0020, PS0041, OT0500, OT0501 khi phay: nghĩa là gì, do đâu, dòng lệnh sai trông ra sao và cách chạy lại máy an toàn.
Đọc tiếp
Bài tập lập trình tiện CNC có lời giải cho người mới
Sáu bài tập lập trình tiện CNC trên máy Fanuc, từ G90, G94 tới G71/G70 và ren G76, kèm bản vẽ, chương trình đã soát và lỗi hay gặp khi chép bài mẫu cũ.
Đọc tiếp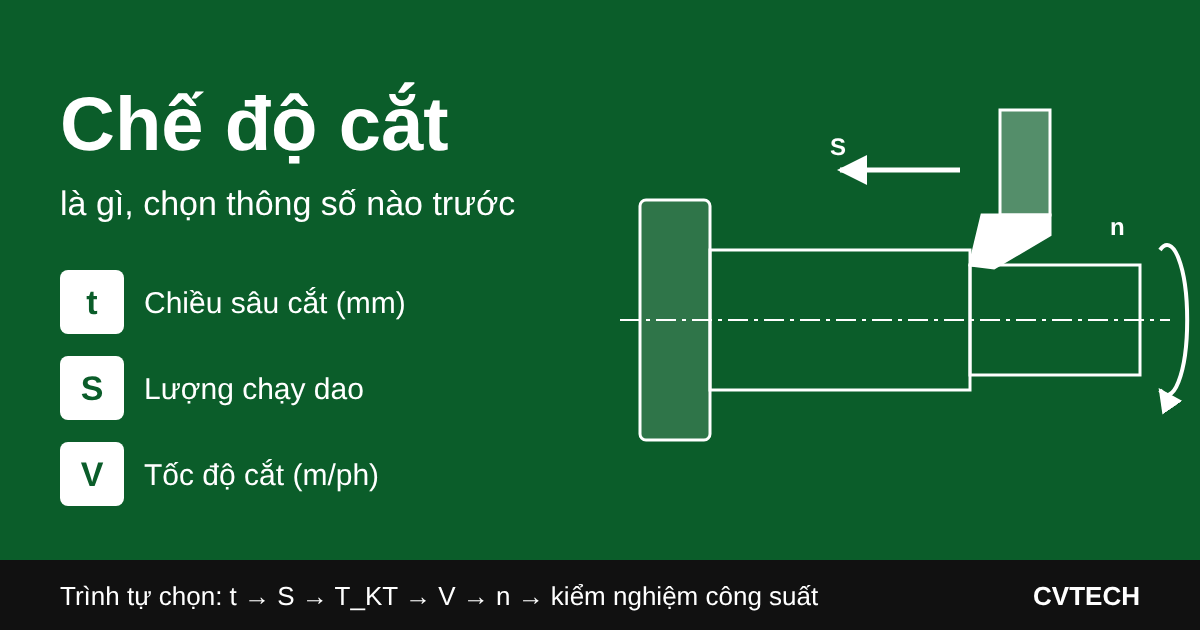
Chế độ cắt là gì? Tốc độ cắt, lượng chạy dao, chiều sâu cắt
Chế độ cắt gồm tốc độ cắt V, lượng chạy dao S và chiều sâu cắt t. Bài giải thích cách tính trên máy tiện, phay, bào và vì sao trình tự 6 bước chọn t trước, S sau, V cuối.
Đọc tiếp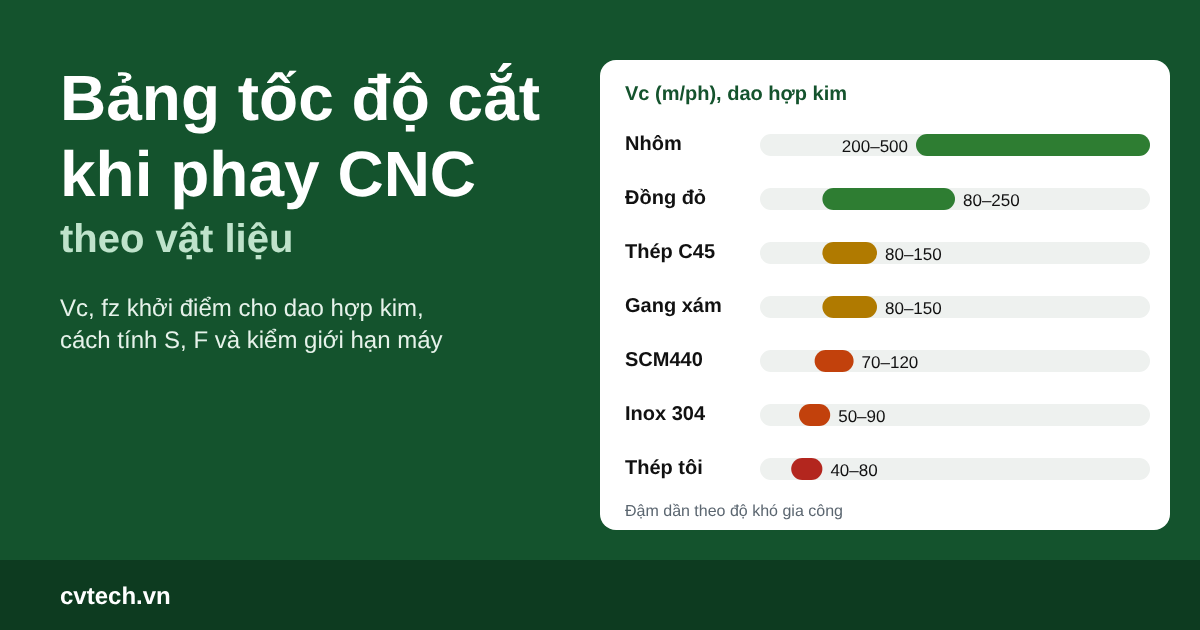
Bảng tốc độ cắt khi phay CNC theo vật liệu: nhôm, thép, inox, gang
Bảy nhóm vật liệu, từ nhôm tới thép đã tôi, mỗi nhóm một dải Vc và fz khởi điểm cho dao phay hợp kim. Kèm cách đổi ra S, F và phép tính ra S3180, F510 cho dao Ø10 phay thép C45.
Đọc tiếp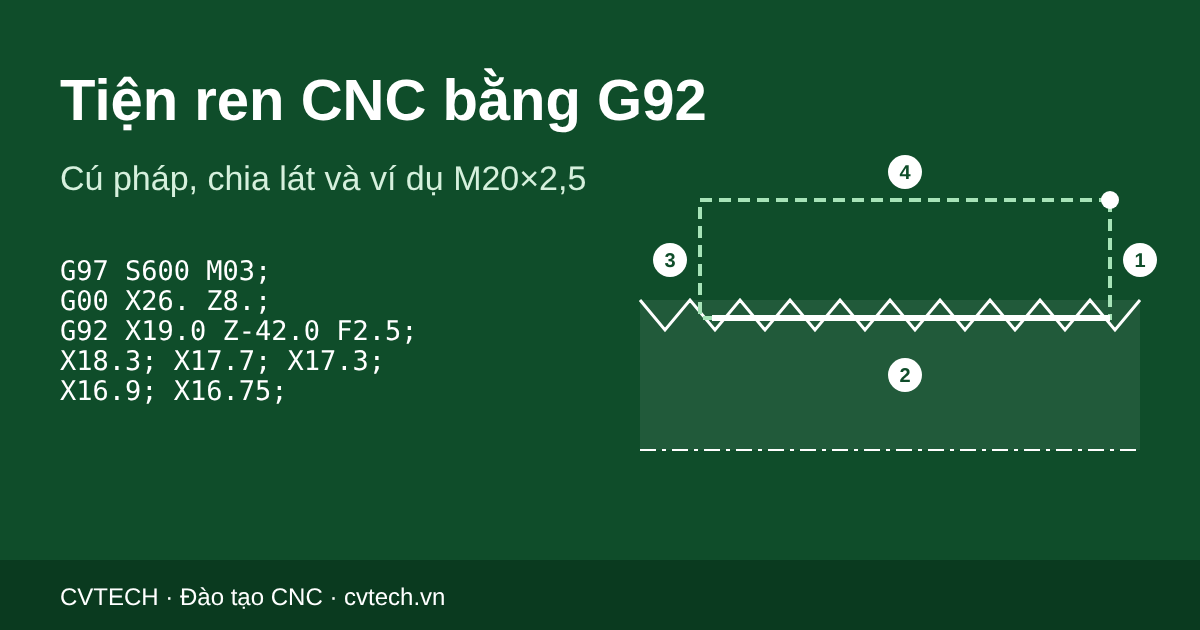
Tiện ren CNC bằng G92: cú pháp, chia lát và ví dụ M20
G92 trên máy tiện Fanuc hệ A: cú pháp, chương trình ren M20×2,5 sáu lát, lý do đặt điểm bắt đầu Z8 và dùng G97, cách tính chiều sâu ren, kiểm bằng calip, và vì sao G92 ở hệ B lại dời gốc tọa độ.
Đọc tiếp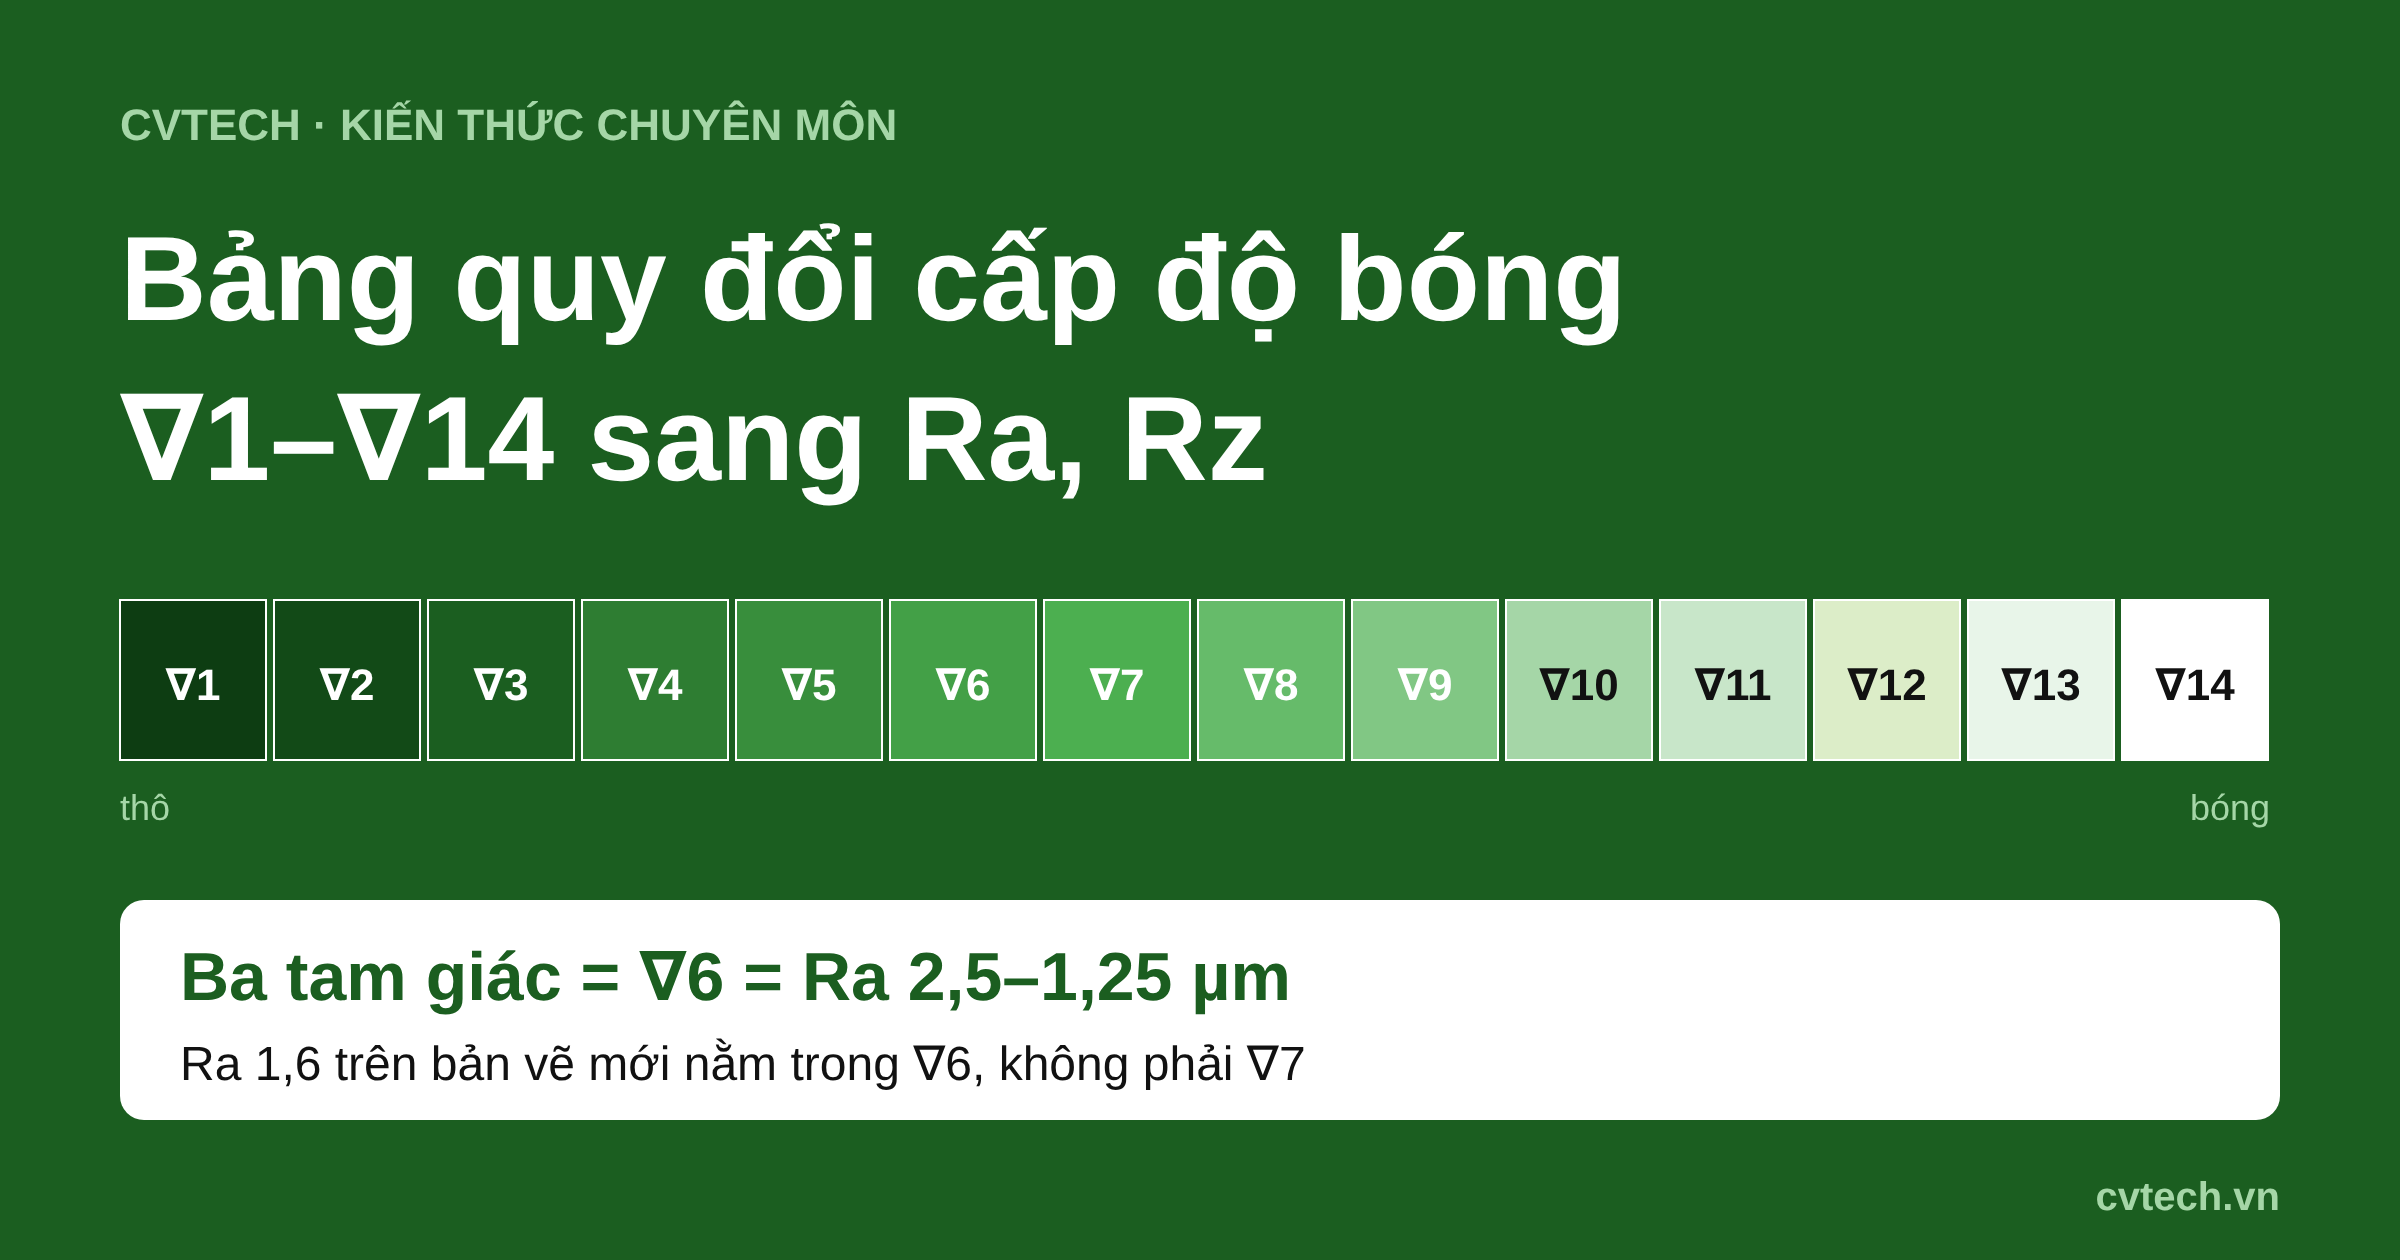
Bảng quy đổi cấp độ bóng ∇1–∇14 sang Ra, Rz đầy đủ
Ba tam giác là ∇6, tức Ra 2,5–1,25 µm, và Ra 1,6 trên bản vẽ mới cũng thuộc cấp này. Bảng đủ 14 cấp ∇ sang Ra, Rz (đã sửa lỗi dòng ∇5 hay bị chép thành 5÷25), cách gọi ở xưởng, cách đổi ngược từ Ra và phương pháp gia công cho từng mức.
Đọc tiếp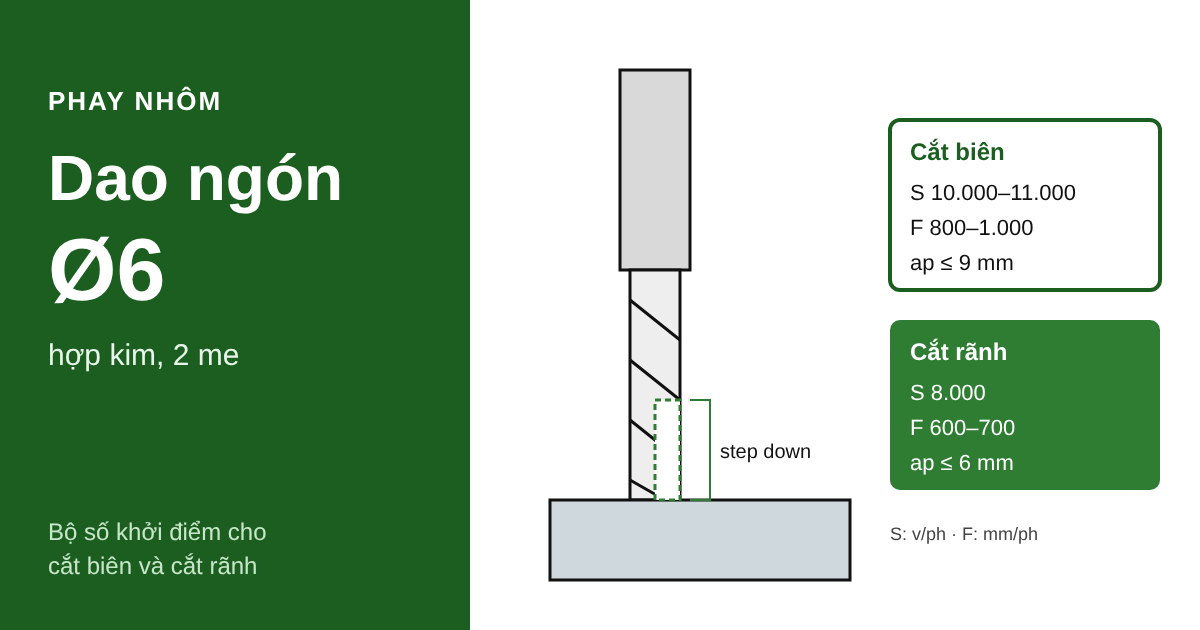
Chế độ cắt phay nhôm bằng dao ngón Ø6: thông số khởi điểm
Dao ngón hợp kim Ø6 phay nhôm: S, F, step down khi cắt biên và cắt rãnh, quy ra Vc, fz, và cách chỉnh khi đổi sang dao Ø3, dao HSS hay đồng đỏ.
Đọc tiếp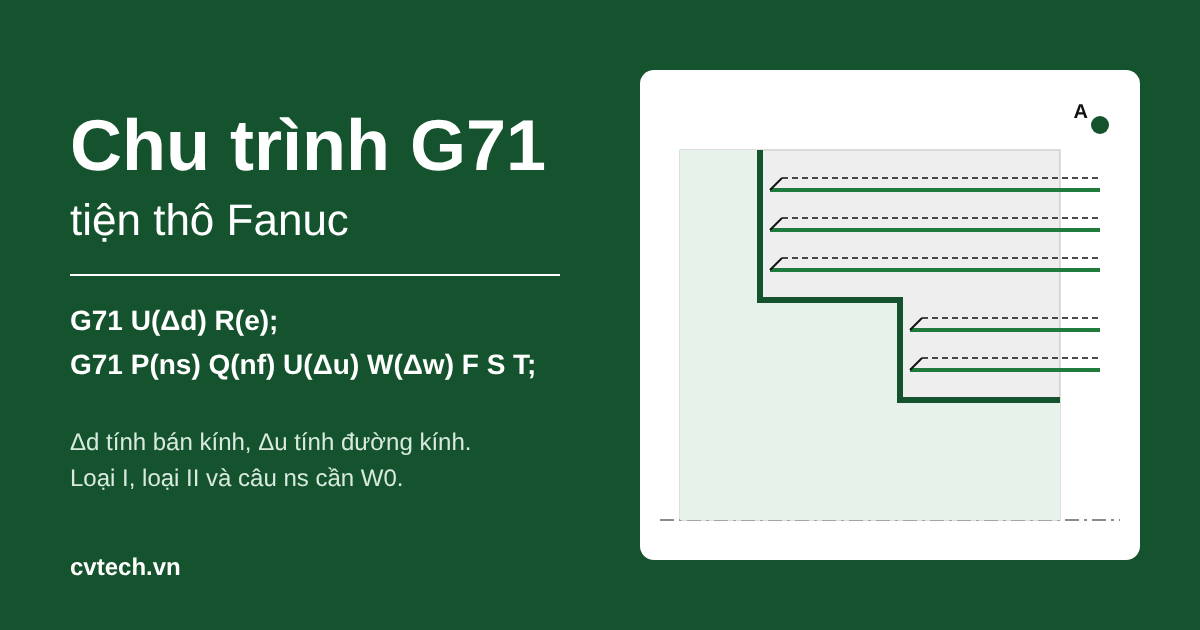
Chu trình G71 tiện thô Fanuc: cú pháp, ý nghĩa và ví dụ
Chu trình G71 Fanuc có hai chữ U: dòng đầu tính theo bán kính, dòng sau theo đường kính. Giải nghĩa từng tham số, loại I, loại II và hai chương trình có tọa độ.
Đọc tiếpMục khác
Hướng nghiệp
Bài viết giúp người sắp chọn nghề hiểu công việc kỹ thuật trong xưởng cơ khí trước khi quyết định theo học.
Xem mục này
Kinh nghiệm tìm việc
Bài viết về hồ sơ xin việc, phỏng vấn và những điều doanh nghiệp cơ khí thường hỏi khi tuyển kỹ thuật viên.
Xem mục nàyHỗ trợ doanh nghiệp
Hướng dẫn thủ tục, giấy tờ và quy định cho doanh nghiệp: kê khai, nộp hồ sơ, cập nhật thông tin với cơ quan nhà nước.
Xem mục này