Một chương trình tiện mẫu cũ có dòng G01 Z-30. F900, viết cho máy chạy dao theo mm/phút. Chép sang máy Fanuc đang ở G99, con số ấy thành 900 mm mỗi vòng: máy chỉ bị chặn lại ở lượng chạy dao cắt tối đa đặt trong tham số, dao lao vào phôi nhanh gấp nhiều lần dự tính. Thiếu dấu chấm cũng hỏng. Trên máy để mặc định, X44 là 44 micromet, dao chạy thẳng về sát tâm phôi.
Người tự học thường hỏi lấy bài tập lập trình tiện CNC ở đâu, làm theo thứ tự nào, bài mẫu trên mạng có tin được không. Bài viết này đưa ra sáu bài có lời giải cho máy tiện Fanuc, từ G90 đến ren G76, mỗi bài có kích thước chi tiết, phần lớn kèm hình, chương trình có chú thích và lỗi hay gặp, đã soát ba chỗ bài mẫu cũ hay sai: dấu chấm, đơn vị của F, cặp G50 với G96.
Sáu bài dùng chung một gốc phôi và ba con dao
Máy tiện Fanuc, X theo đường kính. Gốc phôi X0 Z0 ở tâm trục, trên mặt đầu đã khỏa phẳng, nên Z của chi tiết đều âm (xem hệ tọa độ máy tiện CNC). Chương trình nào cũng mở bằng G21 G40 G99: milimet, hủy bù bán kính mũi dao, F tính bằng mm/vòng. Có G96 (tốc độ cắt không đổi) thì G50 S đứng ngay trên làm trần số vòng, vì đường kính càng nhỏ trục chính càng quay nhanh. Tiện ren chuyển sang G97, số vòng cố định (xem G96, G97 và G50 trên máy tiện).
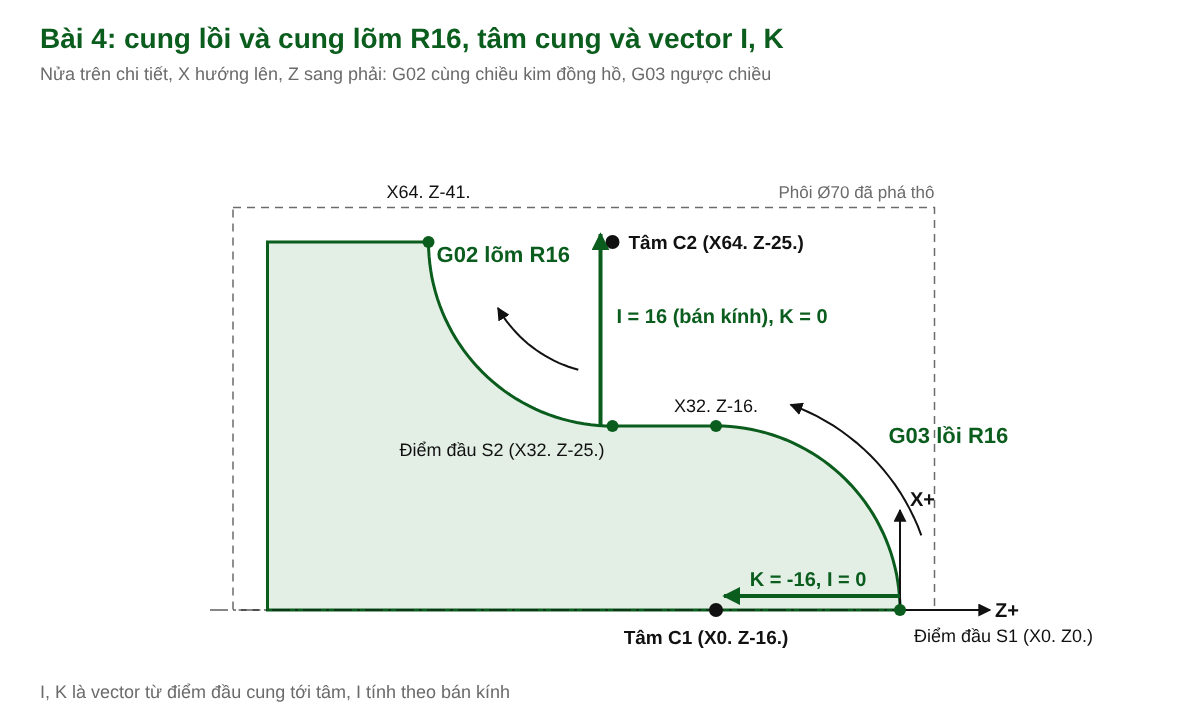
Chiều cung đọc trên nửa trên chi tiết, X hướng lên, Z sang phải, như máy ụ dao phía sau nhìn: G02 cùng chiều kim đồng hồ, G03 ngược chiều. Máy ụ dao phía trước dùng đúng các mã ấy, chỉ hình lật xuống nửa dưới.
| Dao | Dùng cho | Mảnh, mũi dao |
|---|---|---|
| T0101 | Phá thô ngoài (bài 1, 2, 5) | CNMG, bán kính mũi 0,8 |
| T0303 | Tiện tinh ngoài (bài 3, 4, 5) | VNMG, bán kính mũi 0,4, hướng mũi 3 |
| T0505 | Tiện ren ngoài (bài 6) | Dao ren 60°, bước 2,5 |
Tốc độ và lượng chạy dao là chế độ cắt tham khảo cho thép C45, máy yếu hay phôi gá dài thì giảm.
Bài 1: G90 đưa phôi Ø50 về Ø30 trong bốn lát
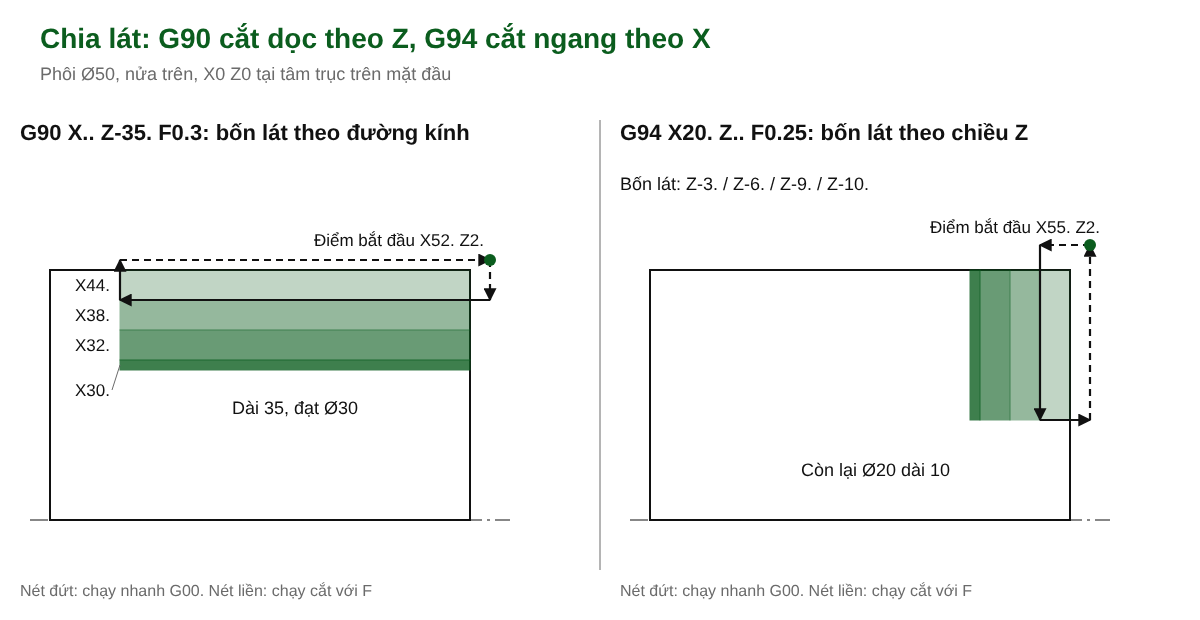
Đoạn tiện dài 35 mm. Lượng bỏ 20 mm theo đường kính chia 6 + 6 + 6 + 2: ba lát X44, X38, X32 ăn 3 mm một phía, lát X30 chỉ 1 mm đường kính để sửa mặt. Một dòng G90 gói bốn chuyển động: chạy nhanh xuống X lát, cắt dọc tới Z-35, cắt lên X52, chạy nhanh về Z2. G90 là lệnh modal nên dòng sau chỉ cần X mới.
O0001 (BAI 1 - TIEN DOC G90, PHOI D50)
G21 G40 G99 ;
G28 U0. W0. ;
T0101 (DAO THO R0.8) ;
G50 S2000 (GIOI HAN TRUC CHINH) ;
G96 S150 M03 ;
G00 X52. Z2. M08 (DIEM BAT DAU CHU TRINH) ;
G90 X44. Z-35. F0.3 (LAT 1) ;
X38. (LAT 2) ;
X32. (LAT 3) ;
X30. (LAT 4, DAT D30) ;
G00 X100. Z100. M09 ;
M05 ;
M30 ;
Hay gặp nhất là X38 thiếu dấu chấm, lát hai cắm dao về gần tâm. Kín đáo hơn là bỏ G00 ở dòng lùi dao: máy vẫn ở G90, hiểu X100. Z100. là thêm một lát, chạy theo đường không ai tính.
Bài 2: bậc ngắn mà sâu thì dùng G94
Đầu trục cần chốt Ø20 dài 10 mm trên phôi Ø50, mỗi phía bóc 15 mm. G94 cắt ngang: chạy nhanh theo Z tới chiều sâu lát, cắt ngang từ X55 xuống X20, cắt dọc ra Z2, chạy nhanh lên X55. Bốn lát Z-3, Z-6, Z-9, Z-10, lát cuối 1 mm cho mặt bậc sạch.
O0002 (BAI 2 - KHOA BAC G94, PHOI D50)
G21 G40 G99 ;
G28 U0. W0. ;
T0101 (DAO THO R0.8) ;
G50 S2000 ;
G96 S150 M03 ;
G00 X55. Z2. M08 (X55 NAM NGOAI PHOI) ;
G94 X20. Z-3. F0.25 (LAT 1) ;
Z-6. (LAT 2) ;
Z-9. (LAT 3) ;
Z-10. (LAT 4, DAT CHIEU DAI 10) ;
G00 X100. Z100. M09 ;
M05 ;
M30 ;
Điểm bắt đầu của G94 quyết định an toàn, vì bước đầu là chạy nhanh theo Z ngay tại X của điểm đó. Đặt X48 cho gần phôi là G00 cắm dao vào mặt đầu Ø50. Bài này chọn X55, dư 5 mm.
Bài 3: vát C2, bo R4 ngay trong dòng G01
Lượt tinh, phôi đã phá thô còn dư 0,5 mm: cổ Ø30 dài 40 mm, mặt đầu vát C2, chân bậc bo R4, vai Ø44 tới Z-55. Tự tính thì mặt vát đi từ X26 Z0 (30 − 2 × 2) tới X30 Z-2, cung R4 từ X30 Z-36 tới X38 Z-40 (bán kính 15 + 4 = 19). Chức năng vát, bo góc của Fanuc cho phép chỉ ghi góc nhọn trên bản vẽ kèm C hoặc R. Dấu chỉ hướng đoạn đi tiếp: C-2 vì sau đó dao đi về −Z, R4 dương vì dao đi lên +X (xem bài lệnh G01 chạy dao cắt gọt theo đường thẳng).
O0003 (BAI 3 - VAT C2, BO R4, LUOT TINH)
G21 G40 G99 ;
G28 U0. W0. ;
T0303 (DAO TINH R0.4) ;
G50 S2500 ;
G96 S180 M03 ;
G00 X0. Z3. M08 ;
G01 Z0. F0.1 ;
X30. C-2. (VAT C2, DOAN SAU DI -Z) ;
Z-40. R4. (BO R4, DOAN SAU DI +X) ;
X44. (MAT VAI) ;
Z-55. ;
X52. (THOAT DAO) ;
G00 X100. Z100. M09 ;
M05 ;
M30 ;
Dòng sau góc vát, góc bo phải chạy một trục, đúng hướng đã ghi dấu và dài hơn C hoặc R. Vai Ø44 cao 7 mm theo bán kính, đủ chỗ cho R4, vai thấp hơn Ø38 thì không còn chỗ cho R4 và máy báo lỗi. Tùy tham số, nhiều máy Fanuc mới đòi viết ,C2. và ,R4. có dấu phẩy, không dấu âm dương. Bài này chưa bật bù bán kính mũi dao nên mặt vát và cung lệch cỡ một hai phần mười milimet.
Bài 4: hai cung R16, chỗ hay sai là I tính theo bán kính
Lượt tinh trên phôi Ø70 đã phá thô: cung lồi R16 từ X0 Z0 tới X32 Z-16, đoạn Ø32 tới Z-25, cung lõm R16 từ X32 Z-25 lên X64 Z-41, rồi Ø64 tới Z-55. Cung lồi có tâm X0 Z-16 trong vật liệu, dao đi ngược chiều kim đồng hồ: G03. Tâm cung lõm X64 Z-25 lại nằm ngoài vật liệu, chiều đi thuận kim đồng hồ, nên là G02 (xem lệnh G02, G03 nội suy cung tròn).
Viết bằng I, K thì tính vector từ điểm đầu cung tới tâm, I theo bán kính dù X lập trình theo đường kính. Cung lồi có tâm cùng X với điểm đầu nên I = 0, K = −16. Cung lõm bắt đầu ở bán kính 16 (X32), tâm ở bán kính 32 (X64), nên I = 32 − 16 = 16, K = −25 − (−25) = 0. Kiểm lại: tâm cách điểm đầu và điểm cuối mỗi cung đúng 16 mm. Chỗ dễ sai là lấy hiệu đường kính 64 − 32 = 32 làm I. Hai bán kính không khớp. Máy báo lỗi cung.
O0004 (BAI 4 - CUNG R16 VIET BANG R)
G21 G40 G99 ;
G28 U0. W0. ;
T0303 (DAO TINH R0.4, HUONG MUI 3) ;
G50 S2500 (BAT BUOC, DAO SE DI QUA X0) ;
G96 S180 M03 ;
G00 G42 X0. Z3. M08 (BAT BU BAN KINH MUI DAO) ;
G01 Z0. F0.1 ;
G03 X32. Z-16. R16. (CUNG LOI) ;
G01 Z-25. ;
G02 X64. Z-41. R16. (CUNG LOM) ;
G01 Z-55. ;
X72. (THOAT DAO) ;
G40 G00 X100. Z100. M09 (HUY BU) ;
M05 ;
M30 ;
O0014 (BAI 4 - CUNG R16 VIET BANG I, K)
G21 G40 G99 ;
G28 U0. W0. ;
T0303 (DAO TINH R0.4, HUONG MUI 3) ;
G50 S2500 (BAT BUOC, DAO SE DI QUA X0) ;
G96 S180 M03 ;
G00 G42 X0. Z3. M08 (BAT BU BAN KINH MUI DAO) ;
G01 Z0. F0.1 ;
G03 X32. Z-16. I0. K-16. (TAM X0. Z-16.) ;
G01 Z-25. ;
G02 X64. Z-41. I16. K0. (TAM X64. Z-25.) ;
G01 Z-55. ;
X72. (THOAT DAO) ;
G40 G00 X100. Z100. M09 (HUY BU) ;
M05 ;
M30 ;Bản I, K mà rơi mất dòng G01 Z-25. thì điểm đầu cung lõm sai, cả biên dạng lệch. G42 bật trong dòng G00 hoặc G01 trước cung, G40 hủy khi lùi dao, và chỉ có tác dụng khi OFFSET → GEOMETRY đã nhập bán kính mũi 0,4 ở cột R, hướng mũi 3 ở cột T. Còn G50 S2500 là bắt buộc, vì dao đi qua X0 dưới G96 và thiếu trần thì trục chính lên tốc độ tối đa của máy.
Bài 5: trục bậc phá thô G71, tinh G70
Phôi Ø50, chi tiết dài 60 mm như hình dưới. Vát 1,5 nên biên dạng bắt đầu ở X17 (20 − 2 × 1,5). Cung lõm R3 có tâm X36 Z-37 (bán kính 15 + 3 = 18), kết thúc ở X36 Z-40. Mặt vai đi tiếp lên X38, rồi cung lồi R5 tâm X38 Z-45 kết thúc ở X48 Z-45.
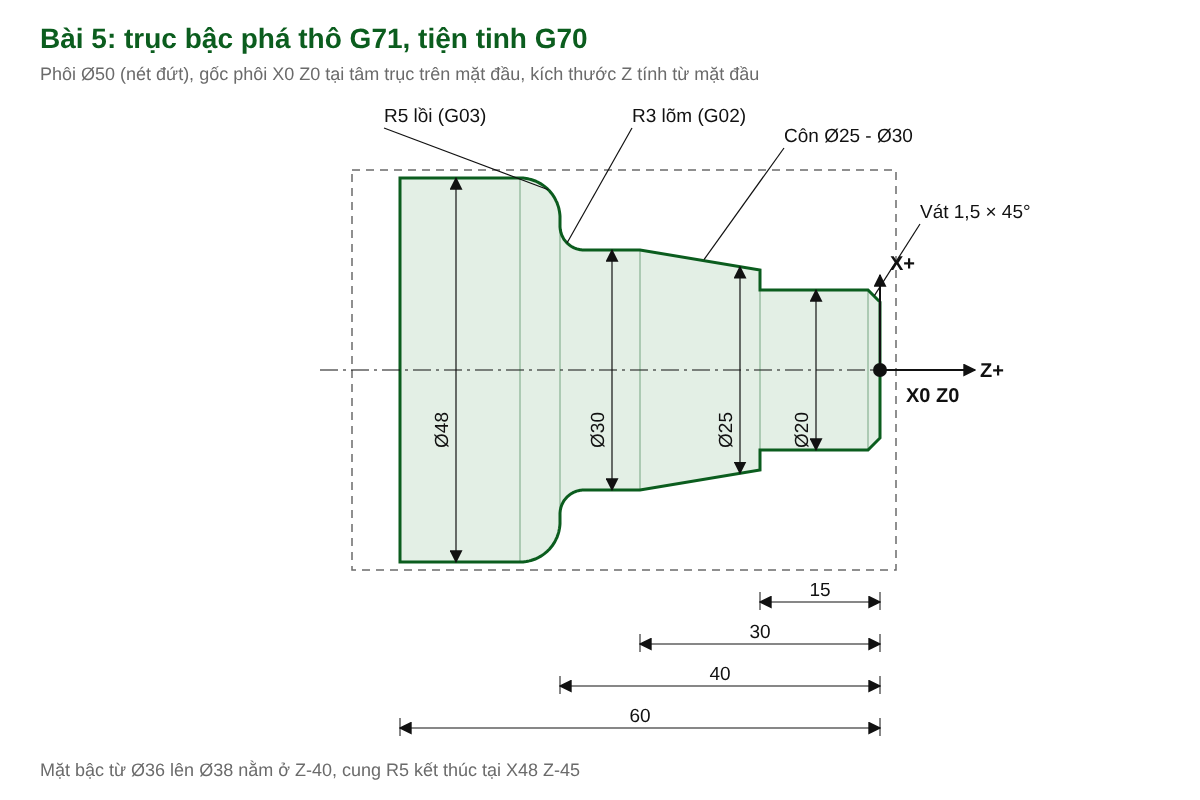
Dòng G71 đầu: U2.0 là chiều sâu mỗi lát theo bán kính, R1.0 là lượng lùi dao. Dòng hai khai biên dạng N100 tới N200, để U0.8 theo đường kính (0,4 mm mỗi phía) và W0.1 theo Z cho lượt tinh, F0.3 cho phá thô. N100 chỉ có X nên máy chạy Type I, đòi X không giảm và Z không tăng, biên dạng này thỏa cả hai (X đi 17, 20, 25, 30, 36, 38, 48). F0.1 trong biên dạng thì G71 bỏ qua, chỉ G70 dùng khi chạy tinh (xem chu trình G71 tiện thô Fanuc).
O0005 (BAI 5 - TRUC BAC G71/G70, PHOI D50)
G21 G40 G99 ;
G28 U0. W0. ;
T0101 (DAO THO R0.8) ;
G50 S2000 ;
G96 S150 M03 ;
G00 X52. Z2. M08 (DIEM BAT DAU CHU TRINH) ;
G71 U2.0 R1.0 (AN 2 MM MOI PHIA, LUI 1 MM) ;
G71 P100 Q200 U0.8 W0.1 F0.3 ;
N100 G00 X17. (CHI CO X: TYPE I) ;
G01 Z0. F0.1 (F0.1 CHI DUNG KHI G70) ;
X20. Z-1.5 (VAT 1.5) ;
Z-15. ;
X25. ;
X30. Z-30. (CON D25 - D30) ;
Z-37. ;
G02 X36. Z-40. R3. (CUNG LOM R3) ;
G01 X38. ;
G03 X48. Z-45. R5. (CUNG LOI R5) ;
G01 Z-60. ;
N200 X52. ;
G00 X100. Z100. ;
T0303 (DAO TINH R0.4) ;
G50 S2500 ;
G96 S180 M03 ;
G00 G42 X52. Z2. ;
G70 P100 Q200 (TIEN TINH THEO N100-N200) ;
G40 G00 X100. Z100. M09 ;
M05 ;
M30 ;
Lỗi khó thấy nhất là thêm Z vào dòng N100: nhiều đời máy chuyển sang Type II với cách chạy khác, có đời báo lỗi. Biên dạng có đoạn X đi xuống, như rãnh giữa thân, cũng hỏng. Máy đời mới báo lỗi, đời cũ bỏ qua chỗ lõm và dao tinh phải ăn mấy milimet một lúc.
Bài 6: ren M20×2,5, sáu dòng G92 hoặc hai dòng G76
Theo công thức xưởng hay dùng, chiều cao ren là 0,65 × 2,5 = 1,625 mm mỗi phía, đáy ren ở 20 − 2 × 1,625 = 16,75. Đỉnh ren tiện sẵn Ø19,8. Rãnh thoát dao Ø16 từ Z-25 tới Z-30, ren dừng ở Z-27 giữa rãnh. Điểm bắt đầu Z5 cách mặt đầu hai bước để trục Z kịp đồng bộ với trục chính. G97 S500 cho tốc độ dọc 500 × 2,5 = 1.250 mm/phút.
Sáu lát G92 ăn 1,0, 0,7, 0,6, 0,5, 0,3 và 0,15 mm theo đường kính, cộng lại 3,25 = 2 × 1,625. Lát sau nông hơn vì càng sâu trong rãnh chữ V lưỡi chạm phôi càng dài, giữ nguyên chiều sâu là rung dao, mẻ mũi.
O0006 (BAI 6 - REN M20X2.5 BANG G92)
G21 G40 G99 ;
G28 U0. W0. ;
T0505 (DAO REN 60 DO) ;
G97 S500 M03 (SO VONG CO DINH KHI TIEN REN) ;
G00 X24. Z5. M08 (CACH MAT DAU 2 BUOC REN) ;
G92 X19.0 Z-27. F2.5 (LAT 1) ;
X18.3 (LAT 2) ;
X17.7 (LAT 3) ;
X17.2 (LAT 4) ;
X16.9 (LAT 5) ;
X16.75 (LAT 6, DAT DAY REN) ;
G00 X100. Z100. M09 ;
M05 ;
M30 ;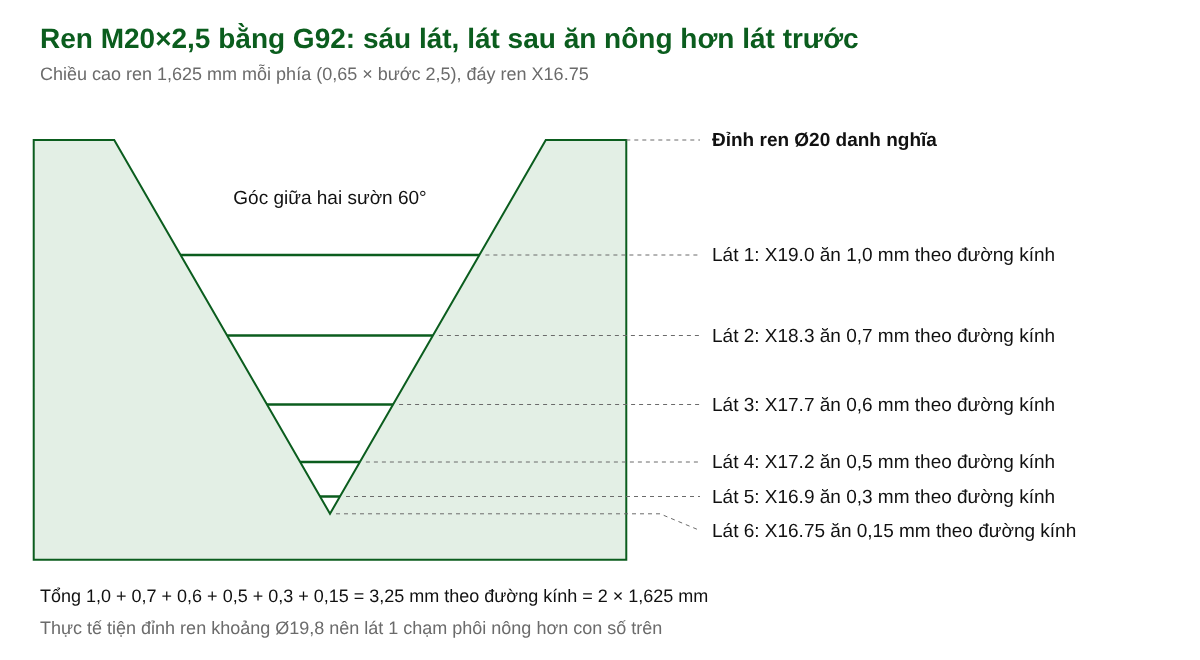
G76 làm cùng việc trong hai dòng. P020060 gồm ba cặp số: 02 lần chạy tinh, 00 không vát cuối ren (đã có rãnh thoát), 60 là góc mũi dao. Q100 là lát nhỏ nhất 0,1 mm, R0.05 là lượng để cho lượt tinh. Dòng hai: X16.75 Z-27. là đáy ren và điểm cuối, P1625 là chiều cao ren 1,625 mm theo bán kính, Q450 là lát đầu 0,45 mm, F2.5 là bước. Máy tự chia chừng mười một lát thô, ăn theo một sườn nên đỡ rung hơn kiểu ăn thẳng của G92 (bản G92 từng bước có ở bài tiện ren CNC bằng G92).
O0016 (BAI 6 - REN M20X2.5 BANG G76)
G21 G40 G99 ;
G28 U0. W0. ;
T0505 (DAO REN 60 DO) ;
G97 S500 M03 ;
G00 X24. Z5. M08 ;
G76 P020060 Q100 R0.05 ;
G76 X16.75 Z-27. P1625 Q450 F2.5 ;
G00 X100. Z100. M09 ;
M05 ;
M30 ;
Ở G76, dấu chấm lại thành lỗi: P và Q là số nguyên, Q và P chiều cao ren tính bằng micromet, viết Q0.45 là máy báo lỗi. Còn để G96 khi tiện ren thì mỗi lát một đường kính, số vòng đổi, các lát sau không rơi đúng rãnh cũ và ren bị chẻ.
Lời giải để mở sau cùng
Mỗi bài nên đi qua năm bước, đến bước bốn mới đối chiếu:
- Vẽ lại bản vẽ, đánh dấu gốc phôi, ghi tọa độ từng điểm theo đường kính.
- Viết chương trình bằng tay, kể cả dòng G50 và dòng lùi dao.
- Chạy mô phỏng trên phần mềm hoặc màn hình đồ họa của máy.
- So từng dòng với lời giải, ghi lại lỗi.
- Lên máy thật thì lượt đầu chạy Single Block, núm chạy dao để thấp.
Mô phỏng đúng chưa chắc máy chạy đúng: phần mềm không biết tham số máy thật, có thể không hiểu C, R trong G01 hoặc tự thêm dấu chấm cho X44. Chương trình cũng chỉ là một khâu sau gá phôi, set dao, đo bù dao (xem quy trình gia công tiện chi tiết).
Viết trơn sáu bài thì đo một chi tiết thật (chốt, bạc, trục ngắn), vẽ lại và tự viết G71/G70 có rãnh thoát dao, ren G76. Khó hơn một bậc là tiện lỗ bằng G71. U lượng dư mang dấu âm, bù bán kính chuyển sang G41.
Chép chương trình mẫu cũ thì soát F, G50 và dấu chấm
F150, F600, F900 là mm/phút, cần G98, giữ G99 thì đổi ra mm/vòng (F150 ở S1000 là F0.15). Thấy G96 thiếu G50 S thì thêm, G50 S cạnh G97 không giới hạn gì. Dấu chấm cần ở X, Z, R, I, K, U, W, F, trừ P, Q của G71, G70 và G76.
Học lập trình tiện CNC theo phương pháp Hybrid tại CVTECH
Khóa lập trình và vận hành máy tiện CNC của CVTECH kéo dài 1 tháng, 180 giờ, học phí 8 triệu. Theo phương pháp Hybrid, lý thuyết và bài tập học online trên app, web, thực hành trên máy Fanuc tại xưởng Lô 4 Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội, 8h–17h thứ Hai đến thứ Sáu. Thực hành không giới hạn, học lại miễn phí đến khi thành nghề. Muốn đứng cả máy phay lẫn máy tiện thì có combo phay và tiện CNC, 3 tháng, 540 giờ, 17 triệu.
Câu hỏi thường gặp
Bài tập lập trình tiện CNC nên làm theo thứ tự nào?
Từ chu trình đơn lên phức hợp: G90, G94, G01 có vát bo, G02/G03, G71/G70, cuối cùng là ren. G70 ở bài 5 cần bù mũi dao đã luyện ở bài 4.
Vì sao chương trình chạy đúng trên phần mềm mô phỏng mà lên máy lại báo lỗi?
Vì máy hiểu dấu chấm, C và R trong G01, kiểu G71 theo tham số riêng mà phần mềm không biết. Mô phỏng chỉ để soát đường chạy dao.
Tự học lập trình tiện CNC mất bao lâu?
Tùy giờ luyện mỗi ngày. Viết được chương trình mới là nửa việc, đứng máy độc lập còn cần thực hành có người kèm, khóa tiện tại CVTECH dành 180 giờ trong 1 tháng cho cả hai. Xem thêm học CNC cho người mới có khó không.
Chép bản vẽ bài 5 ra giấy, che chương trình, tự viết G71/G70 rồi mới so lời giải. Sai ở N100 hay tâm cung R3 thì đọc lại đúng đoạn ấy.