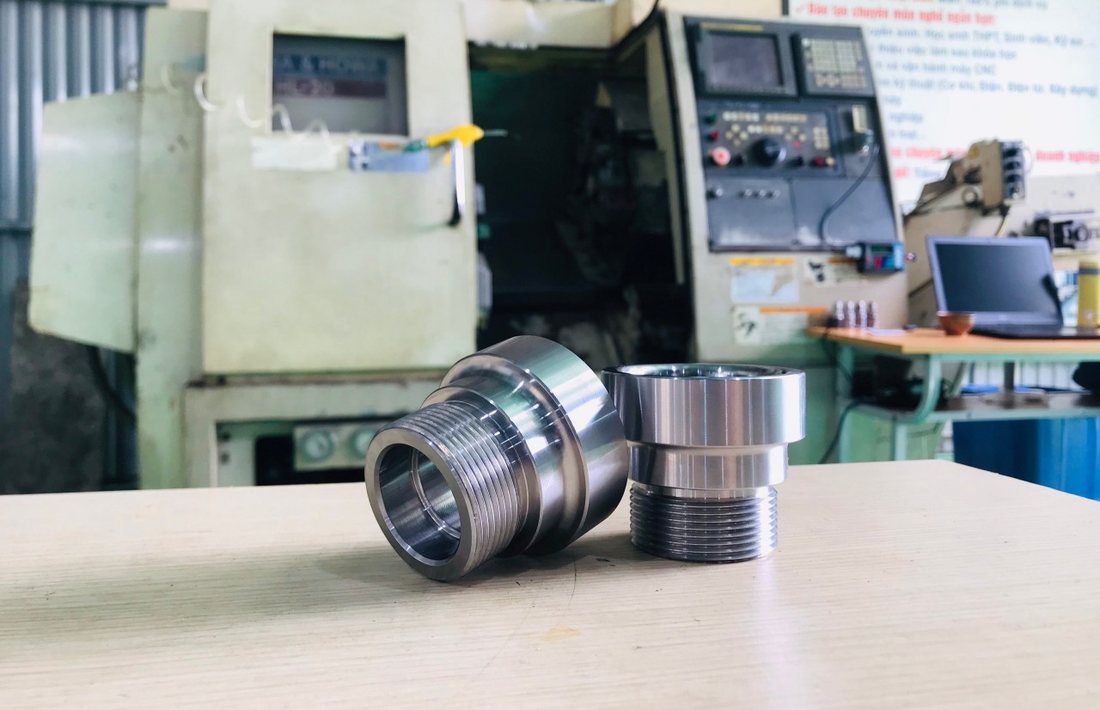
Quy trình gia công tiện đi theo một thứ tự khá cố định: gá phôi lên mâm cặp, gá dao, khỏa mặt đầu, tiện thô, tiện tinh, vát cạnh rồi kiểm tra kích thước. Trong tiện, phôi quay tròn tạo chuyển động cắt, còn dao đi dọc hoặc đi ngang để lấy dần lớp kim loại thừa. Các bước dưới đây mô tả cách làm trên máy tiện vạn năng, và logic này vẫn là nền của tiện CNC.
Gá phôi trên mâm cặp
Mở rộng chấu cặp, đưa phôi vào rồi chỉnh phần phôi nhô ra khỏi chấu. Chiều dài nhô nên bằng chiều dài cần gia công cộng thêm khoảng 5 đến 10 mm để có chỗ cho dao thoát và cho lượng khỏa mặt. Nhô quá dài thì phôi bị rung và võng, kích thước sẽ sai. Sau đó siết chặt chấu và quay thử bằng tay để chắc phôi không đảo.
Gá dao tiện
Dao được lắp vào ổ dao, cán dao nhô khỏi ổ không quá 1,5 lần chiều cao cán. Nhô dài hơn mức này, dao dễ rung và để lại vân trên bề mặt. Mũi dao phải ngang tâm máy. Nếu thấp hơn, người thợ kê thêm các tấm căn mỏng dưới cán dao cho đến khi mũi dao trùng với tâm phôi. Cuối cùng kẹp dao bằng ít nhất hai vít, siết lần lượt từng vít.
Các bước cắt gọt
Khỏa mặt đầu phôi
Cho máy quay thuận, đưa dao chạm nhẹ vào mặt đầu phôi, lùi bàn dao ngang ra khỏi mặt trụ rồi dùng bàn dao dọc lấy chiều sâu cắt. Dao tiến ngang từ ngoài vào tâm, bằng tay hoặc bằng cơ cấu tự động. Khi dao tới tâm thì ngắt tự động, rút dao ra ngoài rồi mới tắt máy.
Tiện đạt kích thước
Trước hết đánh dấu chiều dài cần tiện, bằng vạch trên phôi hoặc nhờ thước điện tử gắn trên máy. Với tiện thô, đặt dao cách mặt đầu khoảng 5 mm, đưa vạch 0 của vòng chia độ bàn dao ngang về vạch chuẩn rồi lấy chiều sâu cắt. Bật tiến dọc, và khi dao còn cách vạch dấu khoảng 1 mm thì ngắt tự động, dùng tay đưa nốt phần còn lại. Lùi dao, tắt máy, đo đường kính và chiều dài, rồi lặp lại cho tới khi hết lượng dư thô.
Tiện bán tinh và tiện tinh làm theo cách tương tự nhưng dùng chế độ cắt nhẹ hơn: chiều sâu cắt nhỏ, lượng tiến dao thấp. Ở bước tinh nên cắt thử. Chỉ tiện khoảng 3 đến 5 mm đầu, dừng tiến dọc, giữ nguyên vị trí bàn dao ngang, đưa dao ra ngoài theo phương dọc và tắt máy để đo. Nếu đường kính đúng bản vẽ thì cắt tiếp. Nếu sai, tính lại chiều sâu cắt rồi mới đi tiếp. Cách này tốn thêm vài chục giây nhưng tránh được phế phẩm.
Vát cạnh và kiểm tra
Dao vát đặt sao cho lưỡi cắt chính nằm giữa cạnh cần vát, rồi tiến bàn dao ngang vào theo góc và chiều dài vát ghi trên bản vẽ. Cuối cùng kiểm tra toàn bộ: kích thước đường kính và chiều dài, hình dáng (độ tròn, độ trụ, độ đồng tâm) và độ nhám bề mặt.
Sai hỏng thường gặp khi tiện và cách khắc phục
| Lỗi | Nguyên nhân hay gặp | Cách xử lý |
|---|---|---|
| Còn chỗ chưa được cắt tới | Lượng dư không đủ, phôi gá bị đảo | Chọn lại phôi lớn hơn, rà cho phôi quay tròn trước khi cắt |
| Sai đường kính | Đo sai khi cắt thử, chỉnh vòng chia độ khi còn độ rơ | Đo kỹ ở lần cắt thử, quay vòng chia độ một chiều để khử độ rơ rồi mới lấy vạch |
| Chi tiết bị côn | Dao mòn, bàn trượt còn rơ, phôi nhô dài bị đẩy cong, dao gá lỏng | Mài lại hoặc thay dao, khử độ rơ, rút ngắn phần nhô, siết chặt dao |
| Bề mặt không bóng | Dao mòn, chế độ cắt chưa hợp lý, mũi dao lệch tâm | Mài lại lưỡi cắt, giảm chiều sâu cắt và lượng tiến khi tiện tinh, gá lại dao ngang tâm |
Điểm chung của các lỗi trên là chúng đều phát hiện được nếu đo sớm. Thói quen dừng máy đo ở bước cắt thử quan trọng hơn bất kỳ mẹo nào khác.
Học tiện từ quy trình đến máy CNC
Nắm được quy trình trên máy vạn năng giúp người học hiểu vì sao chương trình tiện CNC được viết theo từng lớp cắt như vậy. Tại Trung tâm CVTECH, khóa lập trình và vận hành máy tiện CNC thực hành trên máy tiện hệ điều khiển Fanuc, học một tháng với 180 giờ, học phí 8 triệu đồng. Phương pháp Hybrid của CVTECH tách rõ hai việc: học trực tiếp tại xưởng ở Lai Xá, Hà Nội để luyện tay với những thao tác như khỏa mặt, cắt thử, đo kiểm; còn lý thuyết, kiến thức nền và phần ôn bài nằm trên hệ thống học online độc quyền của CVTECH, dùng được cả trên app lẫn website. Nhờ vậy buổi ở xưởng dành trọn cho việc đứng máy. Học viên còn được học miễn phí khóa Tiếng Trung kỹ thuật online, gồm từ vựng và giao tiếp cơ bản trong xưởng cơ khí CNC, tự động hóa, để trao đổi với chuyên gia Trung Quốc khi làm tại doanh nghiệp.
Để đọc bản vẽ trước khi vào xưởng, có thể học thêm khóa Vẽ kỹ thuật online miễn phí. Thông tin chi tiết nằm ở trang học phí và lịch khai giảng.
Câu hỏi thường gặp
Tiện thô và tiện tinh khác nhau thế nào?
Tiện thô lấy đi phần lớn lượng dư với chiều sâu cắt lớn, chưa cần đẹp. Tiện tinh lấy lớp mỏng cuối cùng với chế độ cắt nhẹ để đạt đúng kích thước và độ nhám.
Vì sao phải cắt thử khi tiện tinh?
Vì đường kính sau khi cắt không thể bù lại. Cắt thử 3 đến 5 mm rồi đo cho phép chỉnh chiều sâu cắt trước khi tiện hết chiều dài.
Vì sao mũi dao phải ngang tâm máy?
Dao lệch tâm làm thay đổi góc cắt thực tế, mặt đầu để lại cái núm nhỏ ở tâm và bề mặt kém bóng.
Quy trình này có áp dụng cho máy tiện CNC không?
Có. Máy CNC cũng gá phôi, gá dao, khỏa mặt, tiện thô rồi tiện tinh. Khác ở chỗ chuyển động dao do chương trình điều khiển thay vì tay quay.



