C45, S45C và 1045 có phải cùng một loại thép? Thợ CNC, nhân viên mua vật tư và sinh viên cơ khí còn hay vướng ở hai chỗ khác khi đọc ký hiệu mác thép: con số trong CT38 khác nghĩa con số trong C45, và gặp mác lạ trên bản vẽ thì không biết tra từ đâu trước khi cắt phôi. Bài này đưa ra luật đọc các mác TCVN hay gặp, bảng quy đổi gần đúng sang JIS, AISI, EN, và cách xử lý một mác lạ.
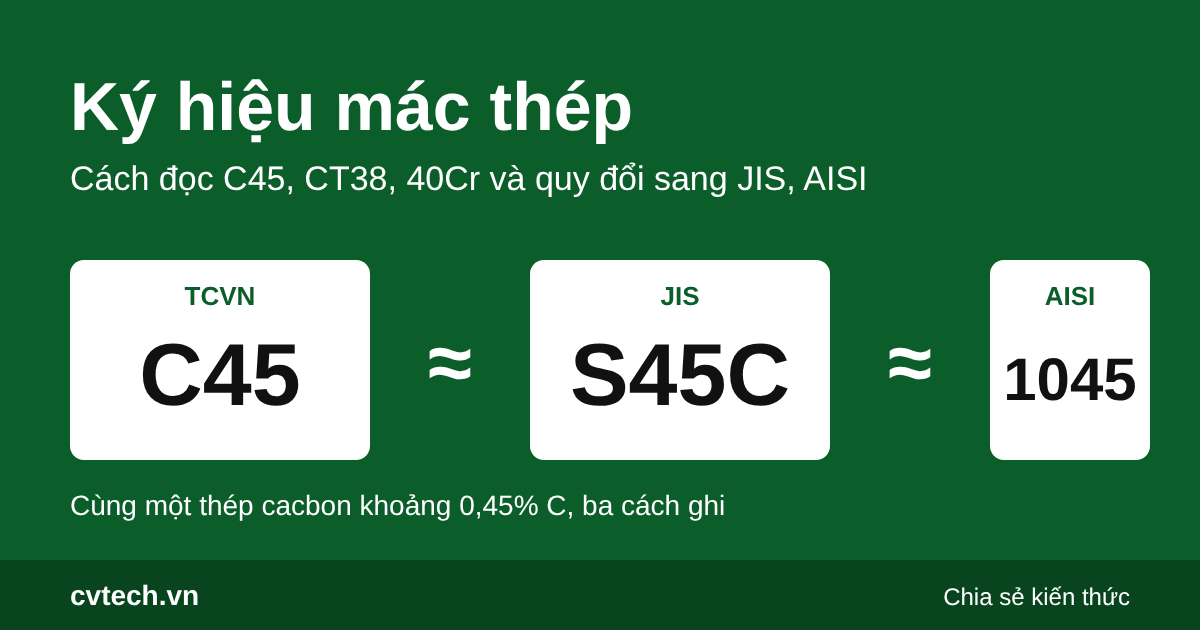
Câu đầu trả lời được ngay. C45 theo TCVN, S45C theo JIS và 1045 theo AISI là ba mác tương đương gần đúng, cùng nhóm thép cacbon khoảng 0,45% C, nên bản vẽ, đơn hàng và phiếu xuất kho ghi ba kiểu khác nhau thường dùng thay nhau được. Chuyện ngược lại mới đáng ngại: hai mác nhìn na ná nhau mà thành phần lệch đủ để chi tiết nứt khi nhiệt luyện.
Hệ ký hiệu TCVN cho thép có từ thập niên 1970 và vẫn nằm trên nhiều bản vẽ, tài liệu trong nước. Thị trường thép năm 2026 thì giao dịch chủ yếu theo mác JIS, AISI/SAE, EN và GB của Trung Quốc.
Lượng cacbon nói gần hết về một mác thép
Thép cacbon là hợp kim sắt với cacbon dưới 2,14%, quá ngưỡng đó là gang. Trong phạm vi thép, thêm cacbon thì thép cứng và bền lên, còn độ dẻo, độ dai giảm theo.
Silic và mangan là tạp chất có lợi: cả hai khử oxy cho thép, mangan còn kéo lưu huỳnh thành MnS nên lưu huỳnh bớt hại. Lưu huỳnh (S) gây giòn nóng, thép dễ nứt khi rèn, cán ở nhiệt độ cao. Phốt pho (P) gây giòn nguội, thép dễ gãy khi chịu va đập ở nhiệt độ thường. Hai nguyên tố này sẽ quay lại ở chữ A cuối mác thép hợp kim.
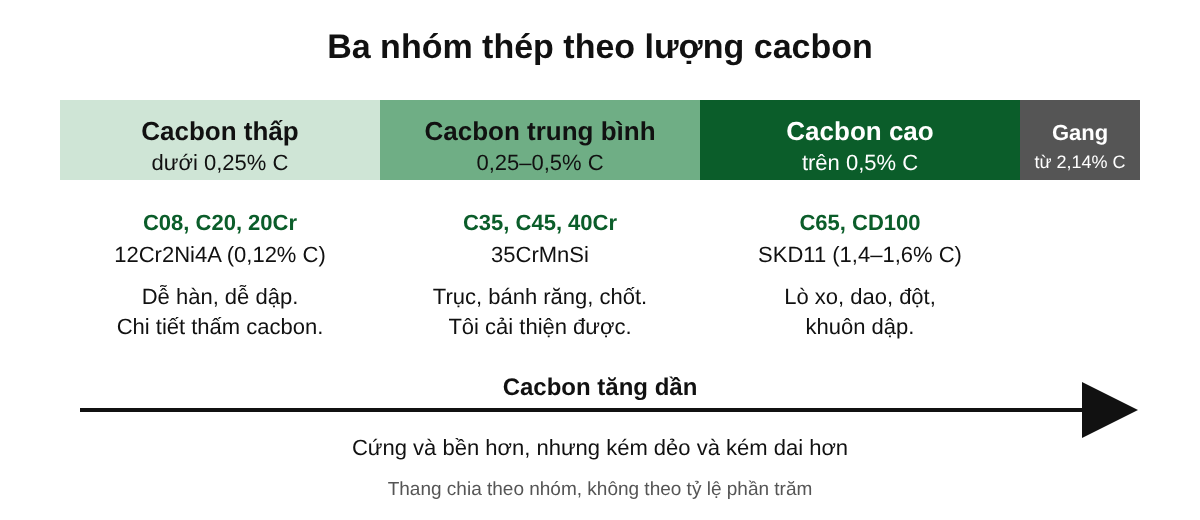
Theo lượng cacbon, thép chia ba nhóm. Dưới 0,25% là thép cacbon thấp, dùng cho kết cấu hàn, chi tiết dập, chi tiết thấm cacbon. Từ 0,25 đến 0,5% là nhóm trung bình của trục, bánh răng, chốt. Trên 0,5% thì làm lò xo, dao, đột, khuôn. Nhôm, đồng, nhựa ghi ký hiệu theo cách khác, có trong bài những loại vật liệu thường dùng trong gia công CNC.
Số sau CT là độ bền, số sau C mới là cacbon
Cái bẫy đầu tiên khi đọc mác thép cacbon TCVN là con số sau chữ không phải lúc nào cũng nói về cacbon.
Họ CT là thép cacbon chất lượng thường (TCVN 1765-75). Số sau CT là giới hạn bền kéo tối thiểu tính bằng kG/mm². CT38 chịu kéo được ít nhất 38 kG/mm², đổi sang đơn vị hiện hành là 38 × 9,81 ≈ 373 MPa, tức khoảng 370 MPa. Mác này không cho biết lượng cacbon. Thép CT thường là hàng cán nóng (tấm, ống, thép hình U, I, V) cho khung và kết cấu hàn, và hay được coi là tương đương SS400 của JIS. Số 400 trong SS400 cũng là độ bền kéo, nhưng ghi thẳng bằng MPa với dải 400–510 MPa.
Sang họ C, thép cacbon kết cấu theo TCVN 1766-75, con số lại là cacbon tính theo phần vạn. C45 có khoảng 0,45% C, C20 khoảng 0,20%. Dãy mác chạy từ C08 đến C85, dùng làm trục, bánh răng, chốt, đầu cacbon cao làm lò xo. C45 gặp nhiều nhất ở xưởng gia công vì đủ cacbon để tôi cứng mà ở trạng thái thường vẫn dễ cắt.
Họ CD là thép cacbon dụng cụ, đọc theo phần vạn như họ C. CD70 đến CD130 có 0,7–1,3% C (CD100 là 1,0% C, hơn gấp đôi C45), tương đương nhóm Y7 đến Y13 trong tài liệu Nga. Thép làm dao, đột phải sạch hơn thép kết cấu, nên ở thép dụng cụ CD, P và S mỗi nguyên tố dưới 0,025%. Tiêu chuẩn TCVN 1822-76 của nhóm này đã được thay bằng TCVN 1822:1993.
Thép hợp kim đọc từ trái sang phải, từng khối một
Mác thép hợp kim kiểu TCVN ghép từ nhiều khối và đọc lần lượt từ trái sang phải. Con số mở đầu là cacbon theo phần vạn, sau đó là ký hiệu hóa học của từng nguyên tố hợp kim, mỗi ký hiệu kèm số phần trăm của nguyên tố đó. Nguyên tố không kèm số thì có khoảng 1%. Chữ A ở cuối báo thép chất lượng tốt, S và P thấp hơn mức thường.
Lấy 12Cr2Ni4A làm ví dụ: 12 phần vạn là 0,12% C, Cr2 là khoảng 2% crom, Ni4 là khoảng 4% niken, A là hạng chất lượng tốt. Đây là thép hợp kim cacbon thấp nhiều niken, loại làm bánh răng, trục tải nặng có thấm cacbon. Giá cao của nó cũng nằm ở niken, vì 100 kg phôi chứa khoảng 4 kg niken.
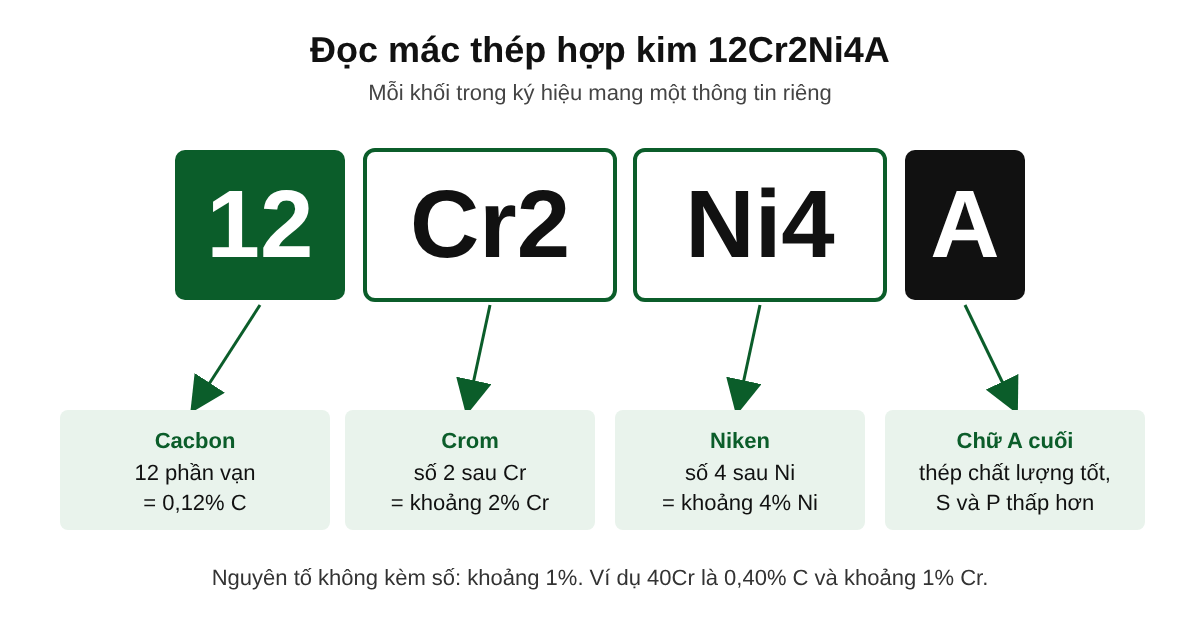
Theo đúng luật ấy, 40Cr là 0,40% C với khoảng 1% crom, 35CrMnSi có 0,35% C cùng crom, mangan, silic mỗi thứ quanh 1%. Trên bản vẽ chi tiết máy, mác kết cấu hay gặp là 15Cr, 20Cr, 40Cr, 20CrNi, 35CrMnSi. Thép lò xo thường là 50Si2 (0,5% C, 2% Si) và 60Si2CrA. Đến thép khuôn 160Cr12Mo cũng không chệch luật: 1,6% C, 12% Cr, molypden dưới 1%.
Thép gió thì khác. Tài liệu Trung Quốc và nhiều tài liệu trong nước ghi W18Cr4V hay W6Mo5Cr4V2, không có số cacbon ở đầu dù cacbon thật quanh 0,7–0,9%. Mác mở đầu bằng W thì con số đầu tiên là phần trăm vonfram.
Con số đầu mác báo trước đường nhiệt luyện, và cả thứ tự nguyên công
Không phải thép hợp kim kết cấu nào cũng thấm cacbon. Với xưởng phay, tiện, lượng cacbon ở đầu mác đáng đọc kỹ hơn mọi bảng quy đổi, vì nó cho biết chi tiết đi đường nhiệt luyện nào, từ đó quyết định gia công trước hay sau nhiệt luyện và chừa lượng dư bao nhiêu.
Nhóm cacbon thấp như 15Cr, 20Cr, 20CrNi, cả 12Cr2Ni4A, có quá ít cacbon để tôi trực tiếp cho cứng. Chi tiết phải thấm cacbon để lớp bề mặt, thường dày từ vài phần mười milimét đến khoảng 1,5 mm, lên chừng 0,8–1% C, rồi mới tôi và ram thấp. Mặt ngoài cứng chịu mòn, lõi vẫn dẻo chịu va đập. Lớp thấm mỏng như vậy nên kích thước phải phay, tiện gần đủ trước nhiệt luyện, chỉ chừa lượng dư nhỏ để mài. Cắt quá tay sau khi thấm là mất đúng lớp cứng chi tiết cần.
Nhóm cacbon trung bình như 40Cr, 35CrMnSi đi đường khác. Tôi rồi ram cao, thợ nhiệt luyện gọi là tôi cải thiện. Không thấm cacbon. Cả tiết diện vừa bền vừa dai, hợp với trục truyền, bulông cường độ cao, tay biên. C45 cũng hay được tôi cải thiện. Độ cứng sau ram cao vẫn cắt được bằng dao hợp kim, nên phôi hoặc chi tiết đã phá thô thường được tôi cải thiện trước, gia công tinh sau.
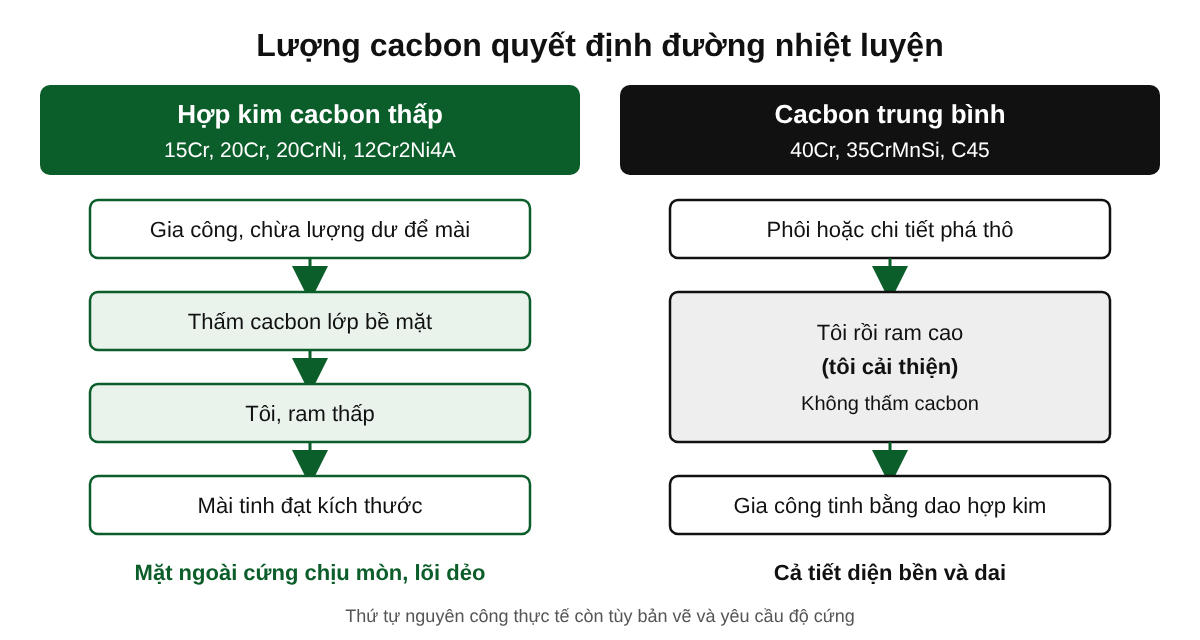
Từng phương pháp tôi, ram, ủ, thường hóa được giải thích riêng ở bài nhiệt luyện là gì và các phương pháp nhiệt luyện.
Quy đổi sang JIS, AISI dùng được, miễn nhớ hai chữ gần đúng
Nhà cung cấp phần lớn báo giá theo JIS, AISI/SAE, EN hoặc GB, nên ghi mác TCVN kèm mác JIS hoặc AISI trên bản vẽ và phiếu đặt hàng là thói quen nên có. Mọi dòng trong bảng dưới chỉ tương đương gần đúng, mỗi tiêu chuẩn có dải thành phần riêng.
| Kiểu TCVN/GB | JIS | AISI/SAE, ASTM | EN (số vật liệu) | Ghi chú |
|---|---|---|---|---|
| CT38 | SS400 | ASTM A36 | S235JR | Gần nhau theo độ bền, không theo thành phần |
| C45 | S45C | 1045 | C45E (1.1191) | Cacbon kết cấu, khoảng 0,45% C |
| 40Cr | SCr440 | 5140 | 41Cr4 (1.7035) | Tôi cải thiện |
| 160Cr12Mo | SKD11 | D2 | X153CrMoV12 (1.2379) | Khuôn dập nguội |
| 12Cr18Ni9 | SUS304 | 304 | X5CrNi18-10 (1.4301) | Lệch cacbon, xem dưới |
| W6Mo5Cr4V2 | SKH51 | M2 | HS6-5-2 (1.3343) | Thép gió làm dao |
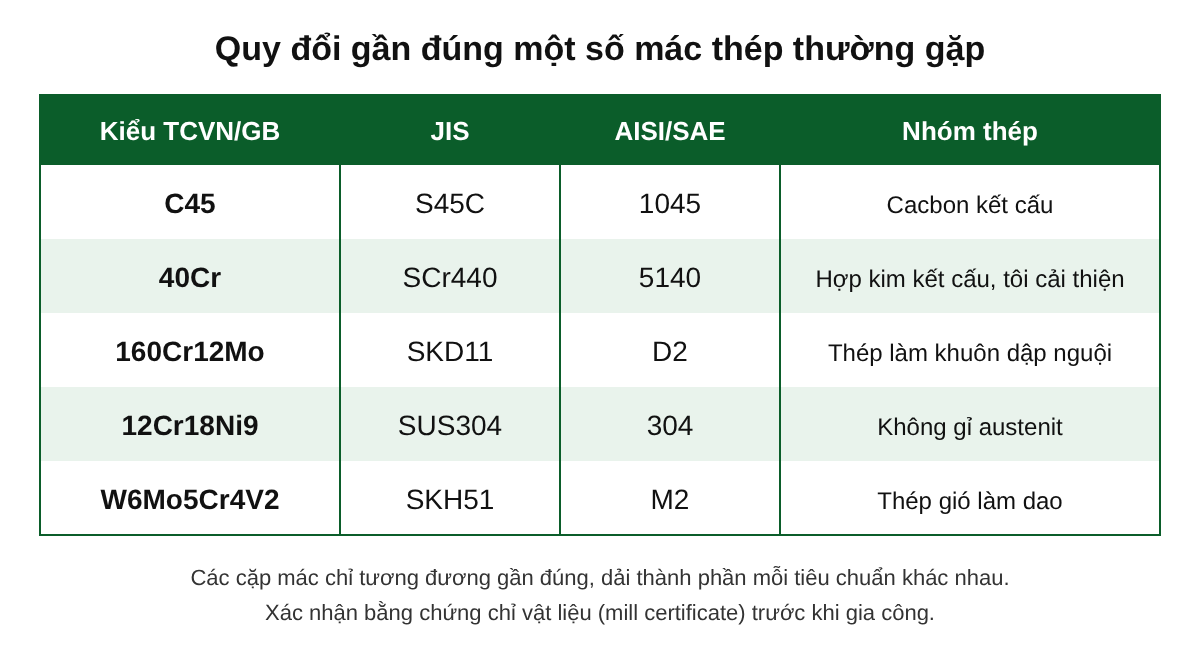
Mác JIS có luật riêng. S45C là thép (S) 0,45% cacbon, chữ C cuối báo thép cacbon. SCr440 là thép crom, số 4 là mã cấp hợp kim, 40 vẫn là 0,40% C. Với SKD (thép khuôn), SKH (thép gió) và SUS (thép không gỉ), số đi sau như trong SKD11 hay SUS304 chỉ là số hiệu mác.
Hai chữ gần đúng nặng ký nhất ở dòng thép không gỉ. 12Cr18Ni9 theo GB cho phép cacbon tới 0,15%, trong khi SUS304 giới hạn tối đa 0,08%. Xét chặt thì 12Cr18Ni9 gần SUS302 hơn, còn mác GB khớp với 304 là 06Cr19Ni10. Chi tiết cần hàn hoặc chịu ăn mòn thì nên hỏi lại người thiết kế.
SKD11 vướng chuyện khác. Phôi thường giao ở trạng thái ủ để còn phay được, tôi xong mới cứng gần 60 HRC, nên phải kiểm trạng thái giao hàng trước khi chọn dao. Cách chọn dao theo vật liệu có ở bài vật liệu làm dao cắt, tốc độ cắt tham khảo xem bảng tốc độ cắt phay CNC theo vật liệu.
Mác lạ trên bản vẽ: năm bước trước khi cắt phôi
- Nhận ra hệ tiêu chuẩn từ dáng ký hiệu: mở đầu bằng số (40Cr) là kiểu TCVN/GB, mở đầu bằng S (S45C) là JIS, bốn chữ số trơn (4140) là AISI/SAE, dạng 1.xxxx là số vật liệu EN.
- Xếp mác vào nhóm kết cấu, dụng cụ, không gỉ hay thép gió, vì nhóm quyết định dao, chế độ cắt và đường nhiệt luyện.
- Đọc lượng cacbon và các nguyên tố chính theo luật của hệ đó, ghi ra lề bản vẽ hoặc phiếu gia công.
- Tra bảng tương đương tìm mác gần nhất trong hệ nhà cung cấp đang dùng, ghi cả hai mác lên phiếu đặt hàng.
- Phôi về thì đối chiếu chứng chỉ vật liệu (mill certificate, thường theo dạng 3.1 của EN 10204) với bản vẽ về thành phần, cơ tính, trạng thái giao hàng. Chưa khớp thì chưa cắt.
Bước cuối dễ bị bỏ qua nhất khi đơn hàng gấp, mà lỗi sai mác thường chỉ lộ ra ở khâu nhiệt luyện, lúc chi tiết đã gia công xong.
Học đọc vật liệu và gia công CNC theo phương pháp Hybrid tại CVTECH
Đọc mác vật liệu, chọn dao và chế độ cắt theo vật liệu là phần việc thường ngày trong các khóa gia công tại CVTECH. Khóa Vận hành máy phay CNC và khóa Lập trình máy phay CNC trên MasterCAM 2018 đều học 1 tháng, 180 giờ, học phí 8 triệu đồng, trên máy Fanuc tại xưởng Lô 4 Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội, từ 8h đến 17h, thứ Hai đến thứ Sáu. Khóa Lập trình và vận hành máy tiện CNC có cùng thời lượng và học phí. Theo phương pháp Hybrid, lý thuyết học online trên app và web, giờ ở xưởng dành cho thực hành. Ngày khai giảng xem tại trang học phí và lịch khai giảng.
Câu hỏi thường gặp
Thép C45 có phải là thép S45C không?
Gần như là một. C45 theo TCVN và S45C theo JIS đều là thép cacbon kết cấu khoảng 0,45% C, AISI ghi là 1045. Chi tiết quan trọng vẫn cần đối chiếu chứng chỉ vật liệu.
Thép 40Cr tương đương mác nào?
JIS gần nhất là SCr440, AISI là 5140, EN là 41Cr4. 40Cr thường được tôi cải thiện, không thấm cacbon. Tiết diện lớn cần tôi thấu sâu hơn thì hay chuyển sang thép crom molypden như SCM440 (AISI 4140).
CT38 và SS400 khác nhau ở đâu?
Cả hai xếp mác theo độ bền kéo. CT38 ghi theo kG/mm², khoảng 370 MPa, SS400 ghi theo MPa với dải 400–510 MPa. Bản vẽ có tính toán bền thì dùng đúng số liệu của mác ghi trên bản vẽ.
Mác thép không có chữ A ở cuối là thép kém?
Không. Chữ A chỉ báo giới hạn S, P chặt hơn mức thường, mác không có A vẫn đạt tiêu chuẩn của nó. Bản vẽ ghi 60Si2CrA thì nên mua đúng mác có A, vì lò xo chịu tải lặp rất nhạy với tạp chất.
Muốn quen tay thì lấy năm bản vẽ gần nhất trong xưởng, đọc mác vật liệu theo các luật trên, ghi mác JIS hoặc AISI tương đương bên cạnh rồi so với phiếu xuất kho của lô phôi đã nhận. Chỗ nào không khớp thì hỏi lại nhà cung cấp trước lần đặt hàng tới.