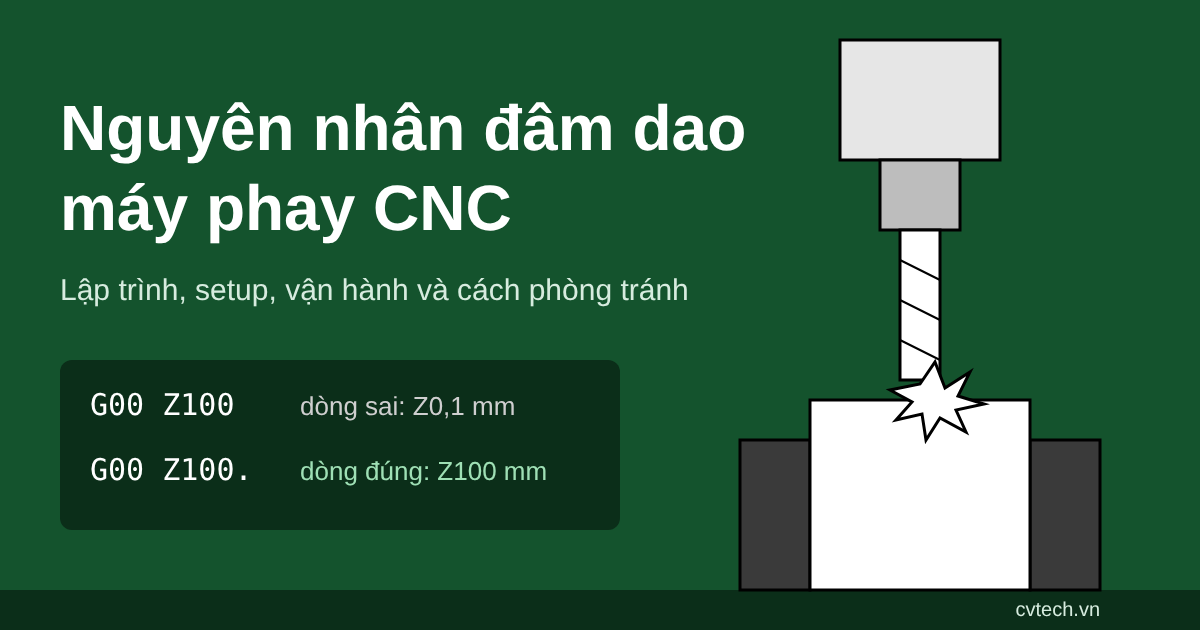
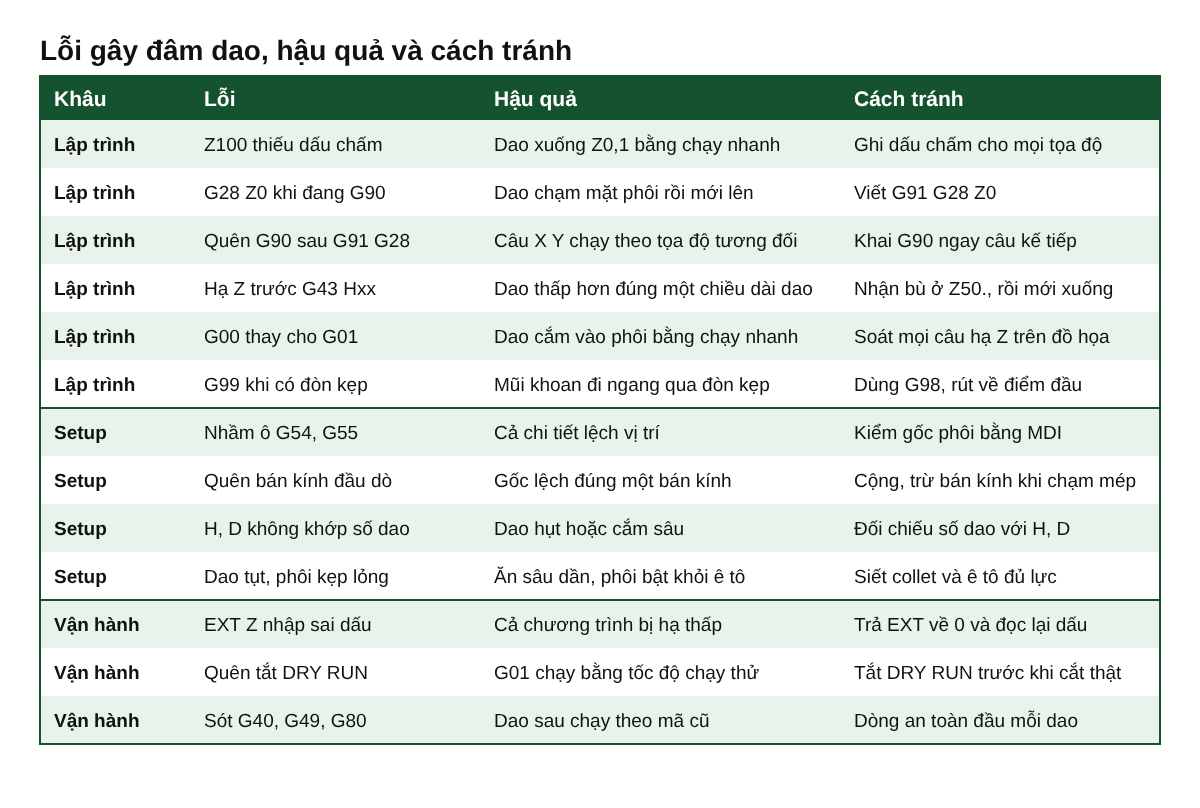
Một dòng G00 Z100 thiếu dấu chấm đủ để gãy dao. Trên máy Fanuc có đơn vị nhỏ nhất 0,001 mm, con số không có dấu chấm được tính theo đơn vị đó, nên Z100 thành Z0,1 mm. Thay vì nhấc lên cao 100 mm, dao chạy nhanh xuống sát mặt phôi, câu X Y kế tiếp kéo nó ngang qua đòn kẹp hay má ê tô. Màn hình không báo gì, vì câu lệnh hoàn toàn hợp lệ.
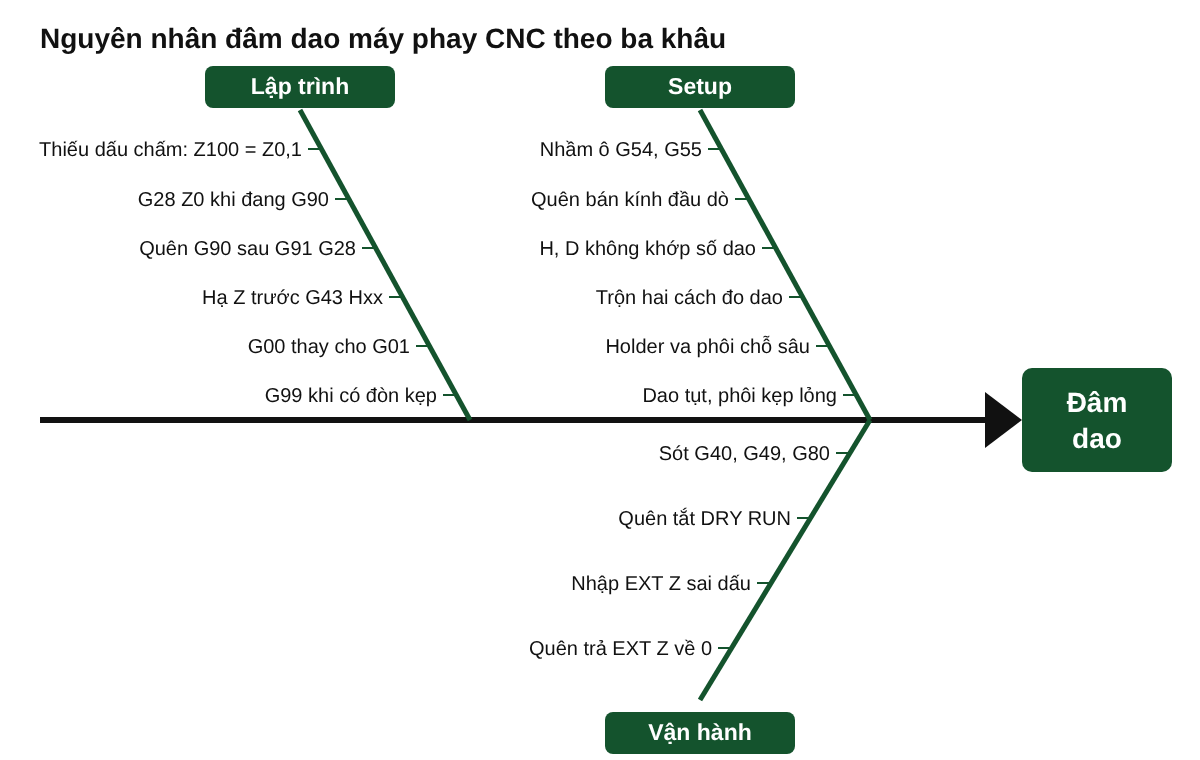
Phần lớn các vụ đâm dao máy CNC bắt đầu từ những lỗi cỡ đó, rải ở ba khâu: viết chương trình, setup máy và thao tác lúc chạy. Bài này đi qua từng khâu bằng chính các dòng lệnh sai, đặt dòng đúng ngay cạnh, rồi nói cách bắt lỗi trước khi dao chạm phôi và việc phải làm sau va chạm.
Chương trình sai vẫn chạy, vì máy chỉ soát cú pháp
Câu Z100 ở đầu bài thuộc loại lỗi bộ điều khiển không bao giờ bắt được, vì nó chỉ kiểm câu lệnh có đúng mẫu hay không chứ không biết người viết định nhấc dao lên bao nhiêu. Cách chắc ăn nhất là ghi dấu chấm cho mọi tọa độ. Ngoại lệ là những máy đã được cài tham số để hiểu số không dấu chấm là milimet, nhưng chương trình viết quen tay trên máy đó mang sang máy khác là sai ngay.
G00 Z100        (dòng sai: Fanuc hiểu là Z0.1)
G00 Z100.       (dòng đúng: Z100 mm)
G28 và chế độ tọa độ đang chạy
Lệnh G28 không đưa dao thẳng về gốc máy, và đây là chỗ hiểu sai phổ biến nhất của lệnh này. Dao đi tới một điểm trung gian rồi mới về điểm tham chiếu, và tọa độ ghi sau G28 là điểm trung gian. Khi máy đang ở G90, câu G28 Z0 lấy Z0 của hệ tọa độ phôi làm điểm trung gian, tức là mặt phôi: dao chạy nhanh xuống mặt phôi rồi mới quay lên. Viết G91 G28 Z0 thì điểm trung gian cách vị trí hiện tại 0 mm, dao đi thẳng lên gốc. Chi tiết về lệnh này có trong bài ý nghĩa của câu lệnh G28 trong lập trình CNC.
Sửa được G91 thì lại hay sinh lỗi thứ hai: quên khai lại G90. Câu G00 X50. Y30. ngay sau đó bị hiểu là "đi thêm 50 mm theo X, 30 mm theo Y" tính từ chỗ dao đang đứng, và dao chạy tới chỗ không ai định. Hai chế độ này được giải thích ở bài G90 và G91 trong chương trình NC là gì.
G90 G28 Z0      (dòng sai: dao xuống Z0 mặt phôi rồi mới lên)
G91 G28 Z0      (dòng đúng: đi thẳng lên gốc Z)
G90             (khai lại tọa độ tuyệt đối trước câu X Y kế tiếp)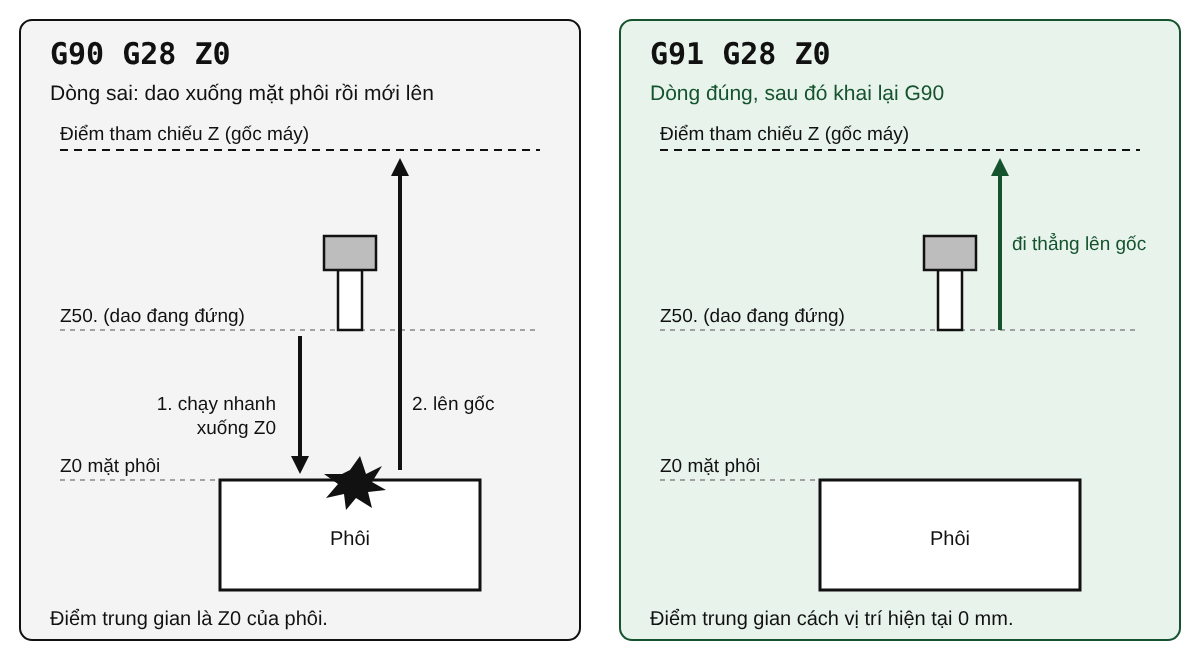
Hạ Z trước G43, hoặc hạ quá sâu ngay trong câu G43
Bù chiều dài dao chỉ có hiệu lực từ câu có G43 Hxx. Mọi câu hạ Z đứng trước nó được máy tính như thể dao dài bằng không. Với cách đo dao phổ biến lấy chiều dài từ mặt mũi trục chính, dao dài 100 mm sẽ xuống thấp hơn chương trình đúng 100 mm. Lỗi kín hơn là câu G43 H01 Z2. ngay sau thay dao: dao chạy nhanh một mạch xuống còn cách phôi 2 mm, H mà sai thì không ai kịp bấm dừng. Cho dao nhận bù ở độ cao an toàn như Z50. trước, rồi mới xuống gần phôi.
G00 Z5.            (dòng sai: hạ Z khi chưa có bù chiều dài)
G43 H01 Z5.

G43 H01 Z50.       (dòng đúng: nhận bù dao ở Z50)
G00 Z5.
G01 Z-2. F100.
Nhầm G00 với G01, và G99 khi giữa các lỗ có đòn kẹp
Viết G00 Z-2. trong khi định viết G01 Z-2. F100. là cho dao cắm vào phôi bằng tốc độ chạy nhanh của máy, gấp nhiều lần tốc độ cắt. Trên nhiều máy Fanuc, G00 còn không đi đường thẳng: tùy tham số, mỗi trục chạy theo tốc độ riêng nên đường dao gãy khúc, đoạn đi chéo có thể quệt góc phôi. Xem thêm bài lệnh di chuyển dao nhanh G00.
Chu trình khoan có bẫy riêng. Sau mỗi lỗ, G99 rút dao về mặt R, còn G98 rút về điểm đầu, tức độ cao Z lúc gọi chu trình. Mặt R thường chỉ cách phôi 2 mm, nên giữa hai lỗ mà có đòn kẹp cao hơn mức đó thì G99 kéo mũi khoan đi ngang qua nó.
G00 Z50.
G99 G81 X20. Y20. Z-15. R2. F80.   (dòng sai khi giữa các lỗ có đòn kẹp)

G00 Z50.
G98 G81 X20. Y20. Z-15. R2. F80.   (dòng đúng: rút về Z50 giữa các lỗ)
Setup sai thì chương trình đúng vẫn đâm
Những vụ đâm dao nặng nhất thường đến từ khâu này. Chương trình chạy đẹp trên màn hình đồ họa không nói được gì về gốc phôi hay chiều dài dao, mà chỉ cần một trong hai giá trị sai là dao xuống sai chỗ.
Với gốc phôi, lỗi hay gặp nhất là nhập đúng số nhưng vào nhầm ô: ghi vào G55 trong khi chương trình gọi G54. Kế đến là quên bán kính đầu dò. Ví dụ, dùng đầu dò Ø10 chạm vào mép trái phôi từ phía bên trái, gốc X đặt ở mép trái, tọa độ máy X lúc đó là -312.450. Tâm đầu dò đang cách mép phôi 5 mm, nên gốc X phải là -312.450 + 5 = -307.450. Quên cộng 5 mm thì cả chi tiết lệch 5 mm, một đường phay bao sát thành sẽ ăn thẳng vào thành. Trình tự gá và đo có trong bài hướng dẫn gá phôi và đo phôi trên máy phay CNC.
Sang dao cụ, số H và D phải khớp số dao. Gọi T3 mà để H01 thì máy lấy chiều dài dao số 1 cho dao số 3, chênh bao nhiêu thì hụt hoặc cắm sâu bấy nhiêu. Trộn hai cách đo dao trên cùng một máy còn tệ hơn: một dao đo chiều dài tuyệt đối từ mũi trục chính, dao khác đo độ chênh so với dao chuẩn, trong khi ô G54 Z chỉ hợp với một trong hai cách. Sai lệch lúc đó bằng cả chiều dài dao chuẩn, chứ không phải vài phần mười milimet.
Ví dụ, hốc sâu 14 mm thì lưỡi cắt phải dài hơn 14 mm, và phần dao nhô khỏi holder phải đủ để holder không chạm thành hốc hay mép ê tô ở chỗ sâu nhất. Lỗi lực siết thì không lộ ngay: dao siết collet thiếu lực bị kéo tụt dần, mỗi đường ăn sâu hơn một chút, còn phôi kẹp lỏng thường bật khỏi ê tô ở đường phá thô đầu tiên.
Lúc vận hành, thủ phạm thường là thứ còn sót lại từ lần chạy trước
Ô EXT trong trang OFFSET → WORK cộng thêm vào mọi hệ tọa độ phôi. Trước lượt chạy thử, Z ở ô này thường được nâng cao hơn chiều sâu cắt lớn nhất, chẳng hạn Z50., để máy cắt trong không khí. Quên trả về 0 thì lượt thật cũng cắt cách phôi 50 mm, mất công nhưng chưa hỏng gì. Gõ nhầm thành -50. thì khác: cả chương trình bị hạ thấp 50 mm và dao cắm thẳng xuống phôi.
Nút DRY RUN cũng vậy. Nó thay mọi lượng chạy dao F bằng tốc độ chạy thử, thường nhanh hơn tốc độ cắt nhiều lần, nên quên tắt khi cắt thật là các câu G01 chạy bằng tốc độ đó và dao gãy ngay đường đầu.
Thứ còn sót lâu nhất là mã modal, loại mã giữ hiệu lực tới khi bị hủy. Chu trình khoan không được đóng bằng G80 thì câu chỉ có X Y (không kèm G00 hay G01) đầu tiên của dao sau bị máy hiểu là thêm một lỗ khoan. G40 bị bỏ sót làm dao sau chạy lệch theo bù bán kính cũ, và thiếu G49 thì bù chiều dài cũ còn nguyên cho tới câu G43 mới.
Dòng an toàn đầu mỗi dao chặn được mã sót từ dao trước
Cách rẻ nhất để chặn đám mã sót đó là một dòng hủy hết mã của dao trước và khai lại từ đầu, đặt ở đầu mỗi dao: G00 G17 G40 G49 G80 G90. Khi chạy lại từ giữa chương trình, chẳng hạn từ dao số 3, dòng này đưa máy về trạng thái đúng thay vì phó mặc cho những gì dao trước để lại.
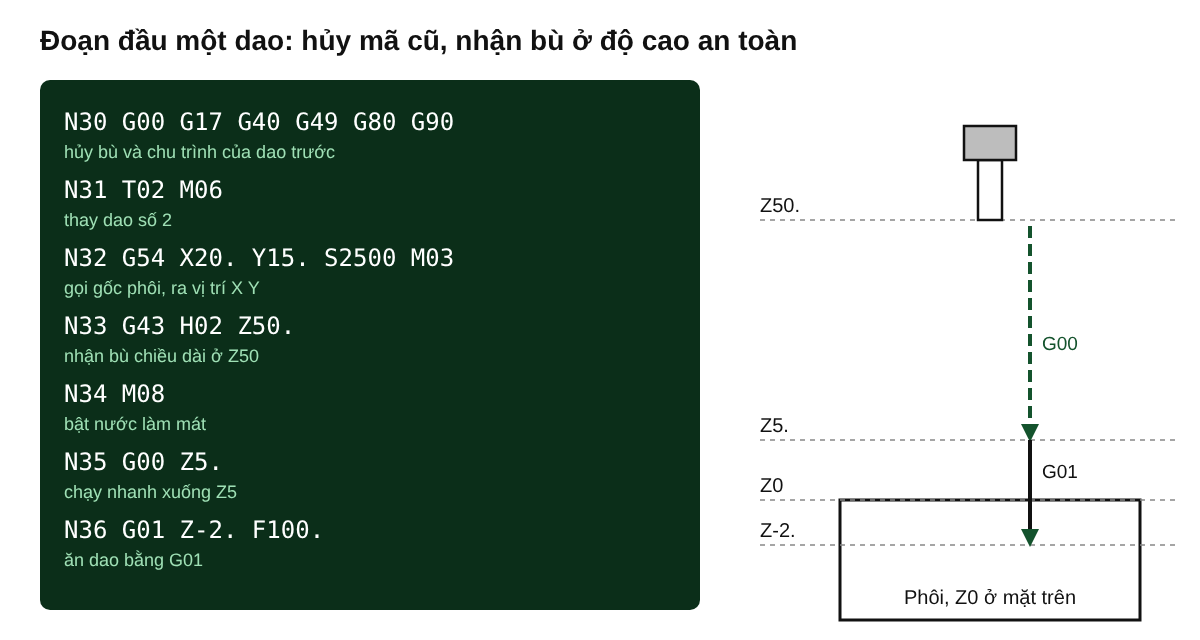
Dòng an toàn chỉ lo phần chương trình. Với chương trình mới hoặc lần setup mới, phần còn lại phải kiểm trên máy, theo thứ tự:
- Xem đường dao trên màn hình đồ họa (GRAPH) để bắt câu G00 lẫn vào chỗ cắt, tọa độ thiếu dấu chấm.
- Ở chế độ MDI, chạy
G90 G54 G00 X0 Y0rồiG43 H01 Z50.(dao khác thì đổi H theo đúng số dao), đo xem mũi dao có cách mặt phôi đúng 50 mm không. - Bật SINGLE BLOCK, hạ RAPID OVERRIDE xuống 25% hoặc F0 và vặn FEED OVERRIDE thấp, chạy từng câu một.
- Ở mỗi câu hạ Z, bấm FEED HOLD giữa chừng, so số trong ô DISTANCE TO GO trên trang POS với khoảng cách mắt thấy. Ví dụ ở câu G00 Z5., màn hình còn 20 mm thì mũi dao phải cách mặt phôi khoảng 25 mm, mắt thấy chỉ còn 5 mm là dừng hẳn.
- Gia công chi tiết đầu ở tốc độ thấp, tay đặt gần FEED HOLD và E-STOP cho tới khi mọi dao đã cắt xong một lượt.
Màn hình đồ họa không vẽ đòn kẹp, ê tô và thường không tính chiều dài dao, nên lỗi setup chỉ bắt được ở bước 2 và bước 4.
Đâm dao rồi thì dừng hẳn
Bấm E-STOP và không chạy tiếp, kể cả khi dao trông còn nguyên. Một cú va có thể làm cong dao, nứt holder, xê dịch ê tô hoặc trượt phôi mà mắt thường không thấy. Trước khi gia công lại phải kiểm dao và holder, dùng đồng hồ so đo độ đảo trục chính, rà lại ê tô và đo lại gốc phôi. Độ đảo trục chính tăng thì báo bảo trì.
Học vận hành và lập trình phay CNC theo phương pháp Hybrid tại CVTECH
Khóa Vận hành máy phay CNC thực chiến (1 tháng, 180 giờ, 8 triệu) tập trung vào gá phôi, đo gốc, đo dao và chạy thử trên máy Fanuc. Khóa Lập trình máy phay CNC chuyên sâu MasterCAM 2018 (1 tháng, 180 giờ, 8 triệu) đi vào chương trình và đường chạy dao. Học cả hai thì có combo phay CNC 2 tháng, 360 giờ, 12 triệu.
CVTECH dạy theo phương pháp Hybrid: lý thuyết học online trên app và web, thực hành tại xưởng Lô 4 Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội, 8h–17h từ thứ Hai đến thứ Sáu. Thực hành không giới hạn, học lại miễn phí đến khi thành nghề, có ký túc xá. Liên hệ Mr Quyết 0969.081.015 hoặc Mr Quân 0941.568.790.
Câu hỏi thường gặp
Đâm dao máy CNC thường do lỗi nào nhất?
Sai gốc phôi và sai bù chiều dài dao, vì chương trình chạy đúng trên đồ họa vẫn đâm khi hai giá trị này sai. Trong lập trình, thiếu dấu chấm và nhầm G00 với G01 dễ lọt nhất.
Máy Fanuc có tự báo lỗi khi thiếu dấu chấm không?
Không. Z100 là câu lệnh hợp lệ, máy chỉ hiểu theo đơn vị nhỏ nhất. Lỗi phải bắt bằng mắt: đọc chương trình, xem đồ họa, theo dõi DISTANCE TO GO.
Chạy thử Dry Run có thay được chạy Single Block không?
Không. Dry Run thường đi kèm nâng EXT Z để chạy trong không khí, nên không cho thấy dao cách phôi thật bao nhiêu. Các câu hạ Z sát phôi phải kiểm bằng Single Block và DISTANCE TO GO.
Với chương trình mới mà chỉ kịp làm một việc, nên chọn kiểm từng dao bằng MDI ở Z50. trước khi bấm CYCLE START. Mỗi dao mất vài phút, đổi lại bắt được cả lỗi gốc phôi lẫn lỗi H mà màn hình đồ họa bỏ qua.