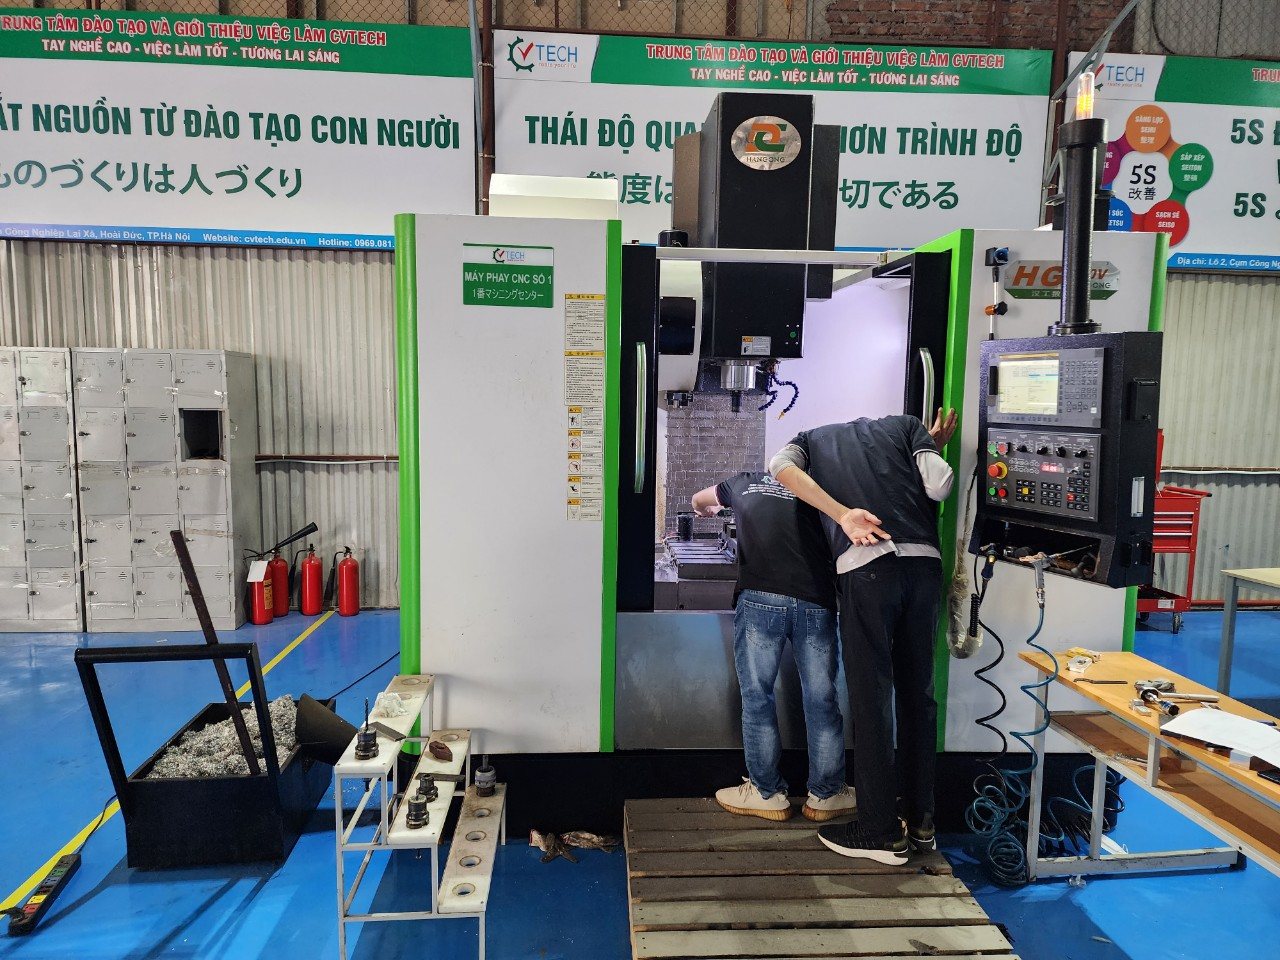
Gá phôi và đo phôi trên máy phay CNC là hai việc đi liền nhau: phôi phải được kẹp chắc, rồi máy phải được báo biết phôi đang nằm ở đâu. Gốc tọa độ khai sai thì chương trình dù đúng vẫn cho ra chi tiết sai, nặng hơn là dao cắm vào phôi hoặc đồ gá. Bài này đi qua nguyên tắc gá phôi và cách đo gốc theo ba trục X, Y, Z.
Nguyên tắc gá phôi
- Lắp và rà đồ gá cho đạt yêu cầu trước khi đặt phôi (xem bài chuẩn bị máy và đồ gá).
- Bảo đảm độ chính xác, độ cứng vững và ổn định trong suốt quá trình cắt.
- Tuân thủ nguyên lý định vị và kẹp chặt: xác định phôi trước, kẹp sau.
- Chọn đồ gá theo hình dạng, kích thước, vật liệu, số lượng và yêu cầu kỹ thuật của sản phẩm. Làm đơn chiếc khác với làm hàng loạt.
- Kẹp với lực vừa đủ: quá nhẹ thì phôi bật ra, quá mạnh thì phôi biến dạng, nhất là phôi mỏng.
- Tháo chi tiết cẩn thận để không làm xước hay móp bề mặt vừa gia công.
Đo gốc tọa độ phôi là gì
Đo gốc là xác định vị trí của phôi đang kẹp trên đồ gá so với điểm gốc của máy. Gốc gia công phải trùng với gốc kích thước thể hiện trên bản vẽ. Có thể đặt gốc ở tâm hoặc ở một góc, một cạnh của chi tiết, tùy cách ghi kích thước trên bản vẽ và cách lập trình.
Khi đo cần tính đến lượng dư của phôi, vì mục tiêu thật sự là tìm gốc của sản phẩm sau khi cắt chứ không phải của khối phôi thô.
Ví dụ: đo gốc tại tâm phôi theo trục X
Các bước dưới đây dùng đầu dò (hoặc dụng cụ tìm cạnh) lắp vào trục chính, trên hệ điều khiển Fanuc. Tên phím có thể khác chút giữa các đời máy.
- Chuyển sang chế độ HANDLE (MPG), quay tay để đầu dò chạm vào mặt bên của phôi theo phương X. Dùng tỉ lệ X10 (0,01 mm mỗi vạch) để tiến gần, rồi chuyển X1 (0,001 mm) để căn cho hai nửa đầu dò đồng tâm.
- Nhấn POS, chọn RELATIVE, chọn trục X rồi nhấn ORIGIN để đưa tọa độ tương đối X về 0 tại cạnh thứ nhất.
- Nâng đầu dò lên bằng trục Z, đưa sang cạnh đối diện của phôi, hạ xuống và căn lại như trên.
- Giá trị X hiện ra lúc này bằng kích thước phôi cộng đường kính đầu dò, vì đầu dò chạm hai cạnh bằng hai phía khác nhau.
- Lấy giá trị đó chia 2 để ra vị trí tâm. Ví dụ đọc được 111,062 thì tâm ở 55,531.
- Di chuyển trục X tới đúng giá trị 55,531. Lúc này tâm trục chính nằm ngay tâm phôi.
- Vào OFFSET, chọn WORK, đưa con trỏ tới ô X của G54, nhập X0 rồi nhấn MEASUR. Đối chiếu giá trị G54 vừa ghi với tọa độ trong ô MACHINE để chắc chắn khớp.
Với trục Y làm hoàn toàn tương tự. Khi tìm một cạnh thay vì tâm, chỉ cần dừng ở bước đầu và bù thêm nửa đường kính đầu dò.
Đo gốc theo trục Z
Với trục Z, nhiều xưởng dùng đồng hồ so gắn vào trục chính:
- Cho đồng hồ chạm mặt bàn máy và chỉnh để kim về 0.
- Nhấn POS, chọn RELATIVE rồi Z ORIGIN, tọa độ Z tương đối về 0.
- Đưa đồng hồ lên chạm mặt phôi, chỉnh kim về 0 một lần nữa.
- Đọc giá trị Z tương đối, đó là khoảng cách từ mặt bàn tới mặt phôi.
- Vào OFFSET, WORK, đưa con trỏ tới ô Z và nhập giá trị theo đúng quy ước của máy.
Cách nhập phụ thuộc vào việc xưởng đo chiều dài dao so với mốc nào. Nếu chiều dài dao được đo tính từ mặt bàn máy (như trong bài gá dao và đo dao) thì gốc Z của phôi chính là khoảng cách từ mặt bàn tới mặt phôi, nhập theo dấu mà hệ điều khiển yêu cầu. Nếu không nhất quán giữa hai bước, dao sẽ cắm sâu hơn hoặc nằm cao hơn dự tính. Vì vậy bao giờ cũng nên chạy thử không cắt, phía trên phôi một khoảng an toàn, rồi mới cho dao xuống.
Nhập gốc gia công vào G54 đến G59
Dựa vào gốc kích thước trên bản vẽ và cách viết chương trình để quyết định gốc gia công đặt ở đâu. Sau khi đo xong X, Y, Z, nhập vào các ô Workpiece tương ứng từ G54 đến G59. Máy nhiều trục, hoặc gá nhiều phôi cùng lúc, dùng mỗi phôi một gốc (G54, G55…) hoặc đưa gốc vào chương trình con. Các trung tâm gia công đời mới còn có đầu dò tự động đo và ghi tọa độ gốc.
Học cách gá và đo phôi tại CVTECH
Đo gốc là kỹ năng phải làm đi làm lại mới chắc tay. Tại CVTECH, học viên theo phương pháp Hybrid: thực hành trực tiếp tại xưởng ở Lai Xá, Hà Nội trên máy CNC thật, còn quy trình và kiến thức nền được nhắc lại trên hệ thống online độc quyền của CVTECH (có trên app và website). Cách kết hợp này giúp học nhanh và nhớ lâu hơn chỉ học một hình thức. Một khóa học online miễn phí khác là Tiếng Trung kỹ thuật, trang bị từ vựng và giao tiếp cơ bản cho môi trường xưởng CNC, tự động hóa khi phối hợp cùng chuyên gia Trung Quốc ở doanh nghiệp.
Nội dung này nằm trong khóa vận hành máy phay CNC.
Câu hỏi thường gặp
Có thể đặt gốc ở góc phôi thay vì tâm không?
Được, miễn là gốc đặt khớp với gốc kích thước trong bản vẽ và chương trình. Điều quan trọng là người lập trình và người đứng máy cùng hiểu một gốc.
G54 và G55 khác nhau chỗ nào?
Mỗi mã là một ô lưu gốc gia công riêng. Gá nhiều phôi trên một bàn máy thì gán mỗi phôi một mã để chương trình gọi đúng gốc.
Làm sao biết gốc đã đo đúng?
Chạy thử chương trình cao hơn phôi, hoặc chạy từng dòng với tốc độ tiến nhanh giảm thấp, và quan sát vị trí dao so với phôi trước khi cho cắt thật.



