Thử hình dung một tấm nhôm cần phay hốc mà vẫn phải giữ lại đường gờ rộng 8 mm quanh mép. Lúc lấy gốc, người đứng máy quên tính bán kính đầu dò. Chương trình không sai một dòng nào, máy chạy êm, nhưng mọi đường cắt đều dịch đi 5 mm: gờ bên này chỉ còn 3 mm, gờ bên kia phình ra 13 mm, và nếu khoảng lệch dồn về phía má ê tô thì dao hoàn toàn có thể ăn vào má kẹp.
Đầu dò cơ (edge finder) là dụng cụ rẻ tiền nhất để tránh chuyện đó, và cũng là dụng cụ người mới dùng sai nhiều nhất. Nó gồm hai nửa lắp lệch tâm, nửa dưới bật lệch đúng vào lúc tâm đầu dò cách cạnh phôi một khoảng bằng bán kính đầu dò. Từ khoảnh khắc ấy có hai cách đi tiếp: chạm cả hai cạnh rồi chia đôi để ra tâm phôi, hoặc chọn một cạnh làm gốc và nhập đúng giá trị bù bán kính, đúng cả dấu.
Những việc chung quanh khâu gá và đo phôi đã có trong bài gá phôi và đo phôi trên máy phay CNC. Bài này chỉ nói về đầu dò: các thao tác trên bảng điều khiển Fanuc và những chỗ người mới hay trượt chân.
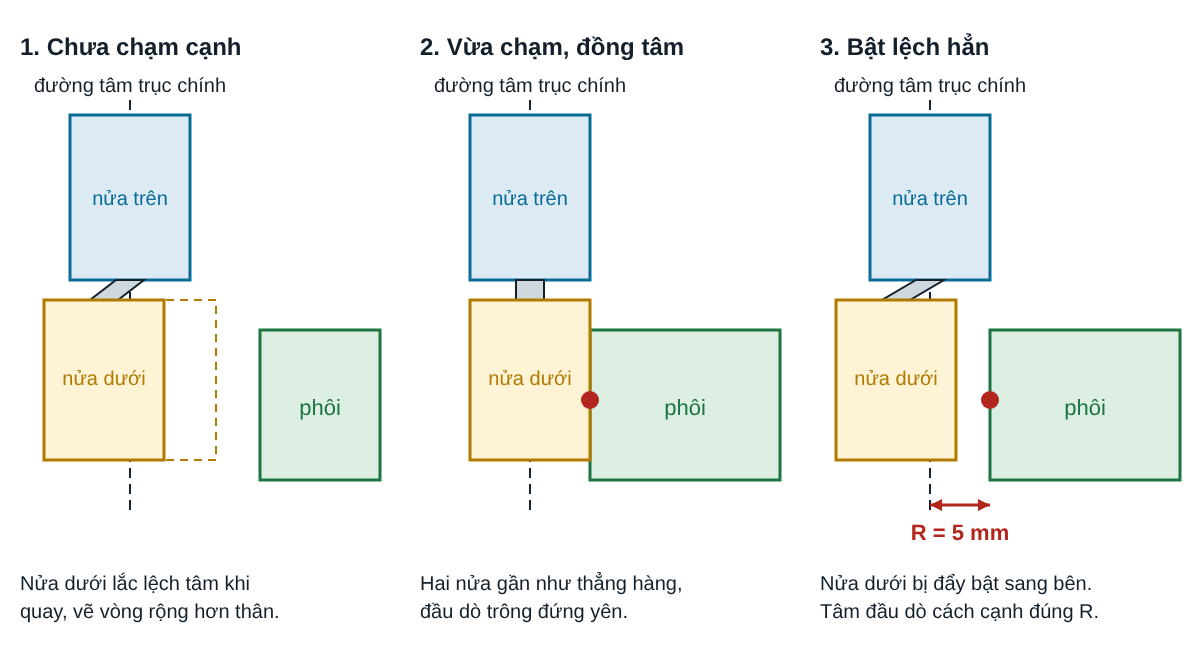
Nửa dưới bật lệch là lúc đầu dò báo cạnh phôi
Nửa trên của đầu dò kẹp cứng vào trục chính, nửa dưới nối với nó qua một khớp đàn hồi. Khi trục chính quay, nửa dưới lắc lệch khỏi đường tâm, nên nhìn vào chỉ thấy một vòng mờ rộng hơn thân đầu dò. Đưa dần đầu dò lại sát cạnh phôi, vòng lắc ấy thu nhỏ lại, hai nửa về gần đồng tâm và cả đầu dò trông như đứng yên. Nhích thêm chút nữa thì cạnh phôi đẩy nửa dưới bật hẳn sang một bên.
Người đứng máy cần bắt đúng khoảnh khắc bật lệch ấy, vì khi đó tâm trục chính cách cạnh phôi đúng một bán kính đầu dò, tức 5 mm với đầu Ø10. Trạng thái đồng tâm thì khó tin hơn, bởi nó kéo dài qua cả một đoạn dịch chuyển nhỏ; còn cú bật lệch xảy ra dứt khoát, mắt thấy rõ.
Tốc độ vừa phải và tay quay chỉ đi một chiều
Ở chế độ MDI, lệnh S400 M3 là mức vừa, và dải thường dùng nằm trong khoảng S350 đến S700. Quay nhanh hơn, nửa dưới văng ra, chạy không ổn định và điểm bật lệch bị đọc sai. Đầu dò cơ chỉ dùng ở bước gá, không bao giờ được đem ra cắt.
Phần chạm cạnh trên bảng Fanuc đi từ thô tới tinh:
- Chuyển sang chế độ HANDLE, hạ đầu dò xuống ngang cạnh phôi rồi dùng bước ×10 (0,01 mm mỗi vạch) tiến vào cho tới khi hai nửa đồng tâm.
- Đổi sang bước ×1 (0,001 mm mỗi vạch) và nhích từng vạch một cho tới khi nửa dưới vừa bật lệch.
- Quay ngược lại đúng 1 vạch, và vị trí lúc ấy được coi là vị trí chạm.
Số đọc có đáng tin hay không nằm ở vài thói quen nhỏ. Tay quay chỉ nên tiến vào cạnh theo một chiều, vì cứ lắc qua lắc lại là khe hở truyền động ăn thẳng vào con số trên màn hình. Cạnh phôi phải sạch phoi và ba via, hai cạnh phải được chạm ở cùng một độ cao Z. Cạnh cưa thô thường không vuông nên phải phay sạch cạnh trước, hoặc lấy theo mặt chuẩn đã gia công.
Con số 0,001 mm cũng chỉ là độ phân giải của tay quay; gốc chính xác tới đâu còn tùy cạnh phôi và độ đảo của trục chính.
Lấy tâm theo X bằng hai lần chạm và một phép chia đôi
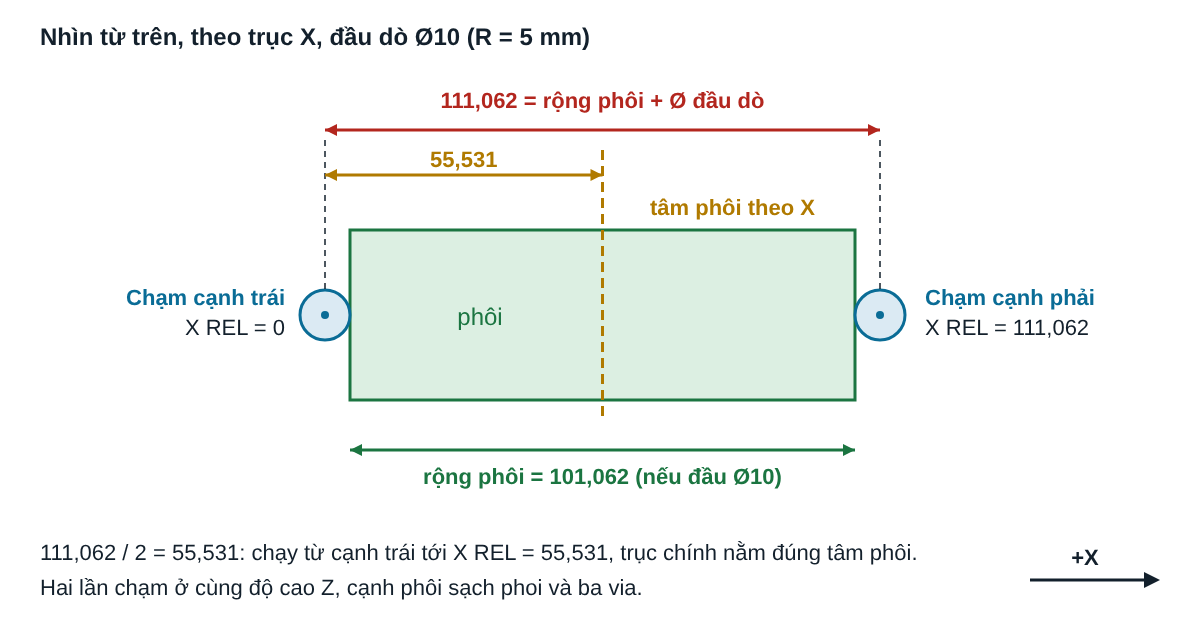
Cái hay của cách chia đôi là đường kính đầu dò tự triệt tiêu. Đầu dò đã mòn, hay nhãn ghi đường kính sai, tâm tìm được vẫn không lệch.
- Chạm cạnh thứ nhất theo cách đã nói ở trên.
- Bấm POS, chọn RELATIVE, gõ X rồi bấm ORIGIN để đưa X tương đối về 0.
- Nâng Z lên cao hơn mặt phôi, đưa đầu dò sang cạnh đối diện và chạm cạnh này theo đúng cách cũ.
- Đọc X RELATIVE, con số lúc này bằng chiều rộng phôi cộng với đường kính đầu dò.
- Chia đôi con số đó rồi dùng HANDLE chạy về đúng giá trị vừa tính, khi ấy trục chính nằm ở tâm phôi theo X.
- Bấm OFFSET, chọn WORK, đưa con trỏ tới ô X của G54, gõ X0 rồi bấm MEASURE để máy ghi tọa độ máy hiện tại vào G54, lấy vị trí này làm X0.
Sau đó đối chiếu: số trong ô X của G54 phải trùng với X ở cột MACHINE tại chỗ đầu dò đang đứng. Trục Y làm y hệt.
Ví dụ, sau lần chạm cạnh thứ hai, X RELATIVE hiện 111,062; chia đôi được 55,531. Nếu đầu dò là loại Ø10, chiều rộng phôi đo được là 111,062 trừ 10, tức 101,062 mm. Con số này dùng để kiểm phôi: đem so với kích thước đo bằng thước cặp cơ khí: phôi cưa 101 mà X RELATIVE trừ 10 lại ra 105 thì hoặc phôi sai kích thước, hoặc có một lần chạm bị bẩn.
Đặt gốc theo bản vẽ sản phẩm, đừng theo mép phôi thô
Gốc gia công phải trùng với gốc kích thước trên bản vẽ và gốc người lập trình dùng khi viết chương trình, như đã phân tích trong bài hệ tọa độ trong lập trình và vận hành máy CNC. Sai gốc thì hỏng sản phẩm, nguy hiểm cho người đứng máy và có thể hỏng cả máy. Thứ cần tìm là gốc của sản phẩm, còn phôi thô luôn có lượng dư, nên phải tính lượng dư vào.
Ví dụ một sản phẩm rộng 100 mm, cắt từ phôi cưa 102 mm, dư đều 1 mm mỗi bên, gốc bản vẽ đặt ở cạnh trái thành phẩm. Nếu lấy cạnh trái của phôi thô làm X0, cả chương trình dịch đi 1 mm: mép trái không được gia công tới, mép phải bị cắt lẹm mất 2 mm. Lấy tâm phôi thì tâm vẫn trùng tâm sản phẩm, vì dư đều hai bên. Muốn gốc nằm ở cạnh trái sản phẩm, chạy về tâm, lùi 50 mm rồi gõ X0 và bấm MEASURE.
Bản vẽ có thể đặt gốc ở tâm phôi, ở một cạnh hoặc ở một lỗ chuẩn, và người đứng máy phải đọc ra gốc ấy trước khi đưa đầu dò lại gần phôi. Với chi tiết nhiều lỗ, rãnh, hốc như trong ảnh bên dưới, nếu gốc bản vẽ là một lỗ chuẩn không nằm giữa phôi, vẫn lấy tâm hoặc cạnh trước, sau đó dịch đúng khoảng cách ghi trên bản vẽ tới lỗ đó rồi mới gõ X0, MEASURE.
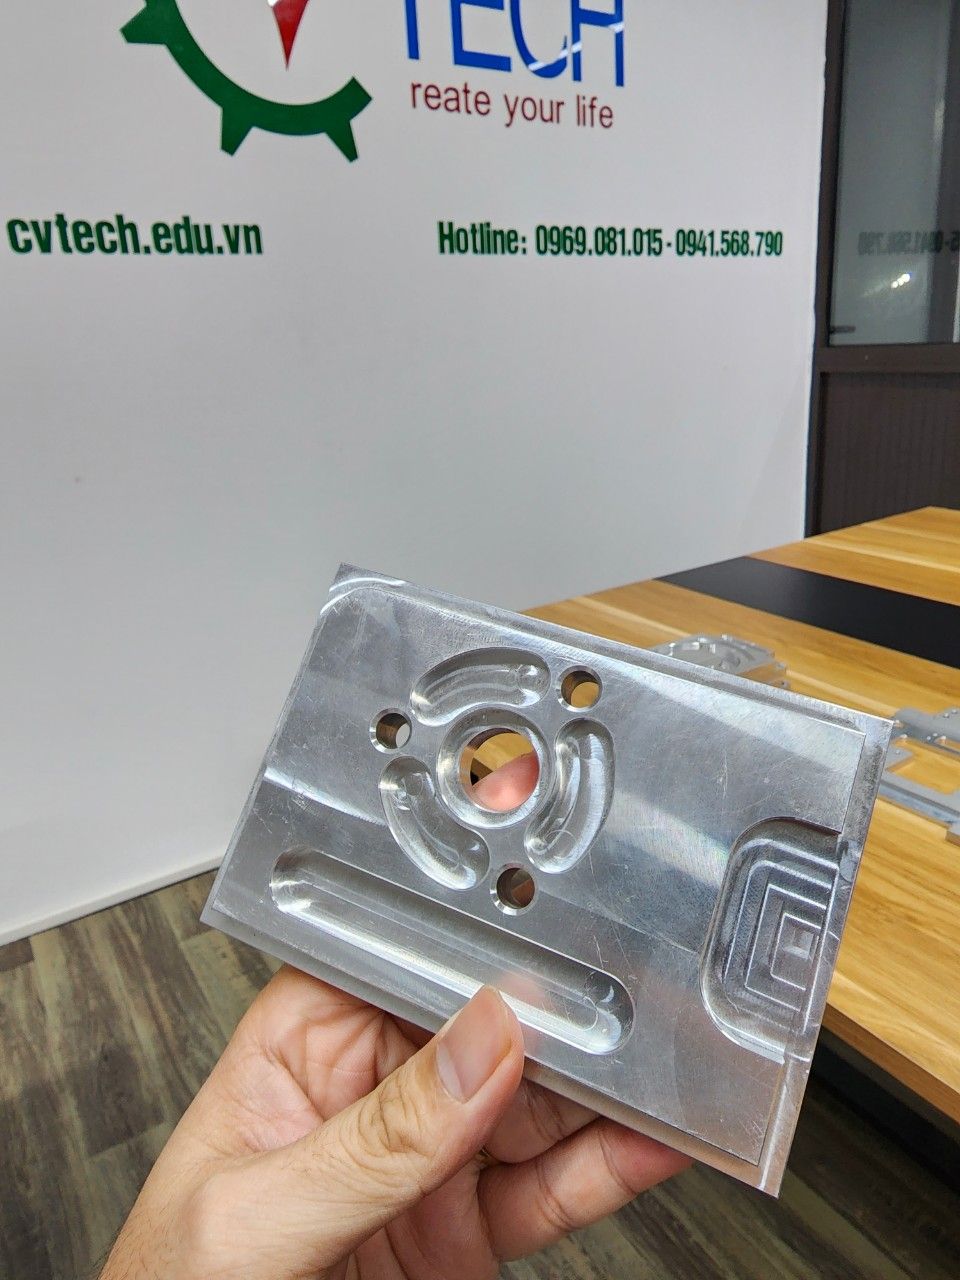
Lấy gốc ngay tại cạnh: dấu của số bù nằm ở phía đầu dò đứng
Khi bản vẽ đặt gốc ở một cạnh đã gia công sạch, có thể lấy gốc thẳng tại cạnh đó mà không cần chia đôi. Cách nhớ "cộng bán kính" quá chung chung nên rất dễ sai, vì dấu của số bù phụ thuộc đầu dò đang nằm phía nào của phôi. Quy tắc dễ nhớ hơn: tâm đầu dò đang ở ngoài phôi về phía nào thì tọa độ của nó mang dấu của phía đó, với quy ước +X sang phải, +Y ra xa người đứng máy.
Với đầu Ø10 (R = 5 mm), đầu dò đứng bên trái phôi và chạm cạnh trái thì tâm của nó nằm cách cạnh 5 mm về bên trái. Muốn cạnh trái là X0 thì ngay tại chỗ đó gõ X-5 rồi bấm MEASURE, vì vị trí hiện tại đúng là X-5 trong hệ G54; hoặc chạy thêm +5 mm rồi gõ X0, MEASURE. Đầu dò đứng bên phải thì làm ngược lại: gõ X5, hoặc chạy -5 rồi gõ X0.
| Cạnh làm gốc | Đầu dò nằm ở | Gõ rồi bấm MEASURE (đầu Ø10) |
|---|---|---|
| Cạnh trái | phía -X | X-5. |
| Cạnh phải | phía +X | X5. |
| Cạnh trước (gần người đứng máy) | phía -Y | Y-5. |
| Cạnh sau (xa người đứng máy) | phía +Y | Y5. |
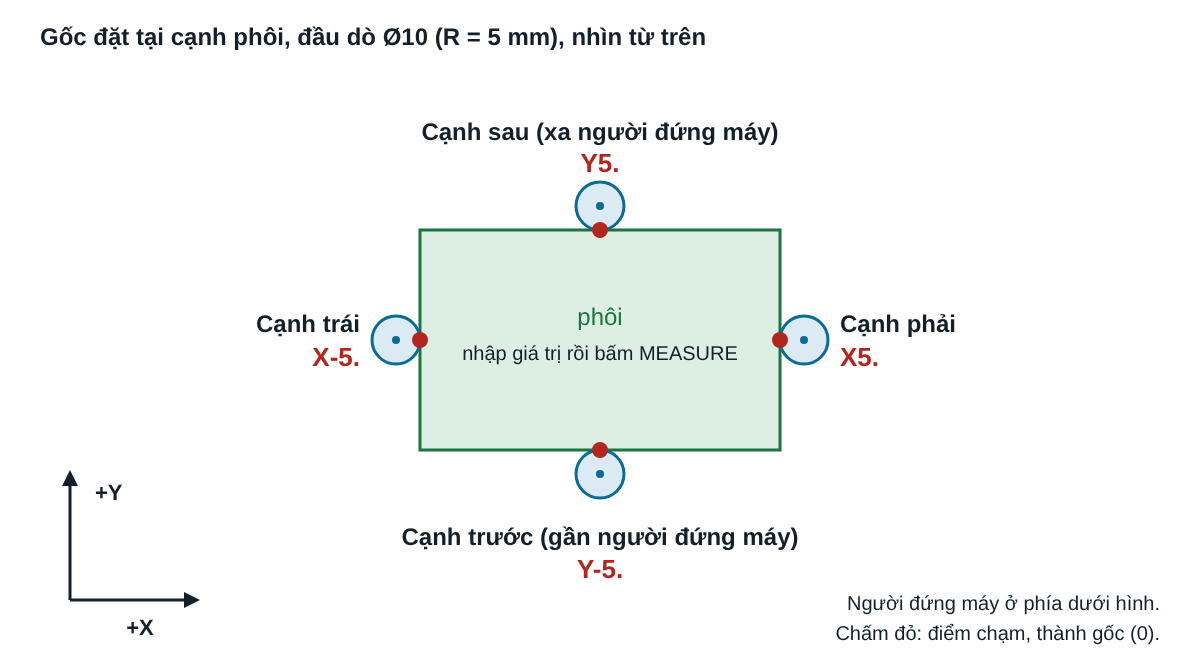
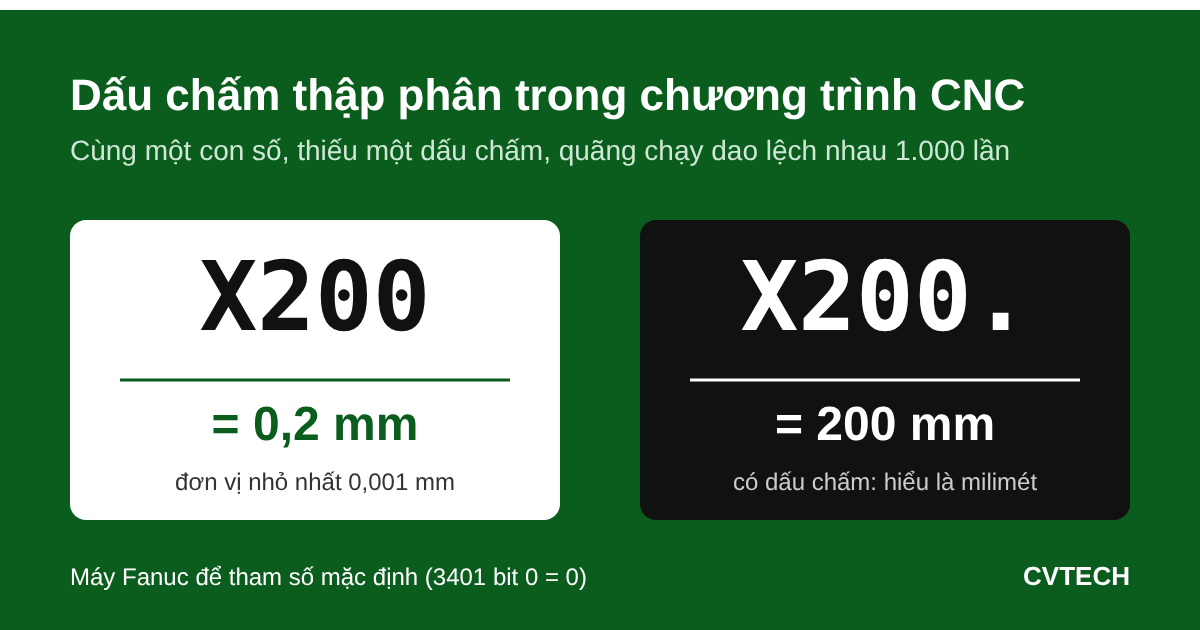
Quên bù thì gốc lệch đúng một bán kính, tức 5 mm với đầu Ø10. Nhầm dấu còn tệ hơn, vì gốc dạt sang phía ngược lại và lệch tới 10 mm so với chỗ đúng. Cũng nên gõ kèm dấu chấm như trong bảng: tùy tham số máy, một con số không có dấu chấm có thể bị hiểu thành 0,005.
Trục Z cần dụng cụ khác
Cơ chế bật lệch chỉ làm việc trên mặt trụ của đầu dò, nên đầu dò lệch tâm không lấy được Z. Trục Z được lấy bằng đồng hồ so, bằng cách cho dao chạm mặt phôi, bằng Z setter hoặc bằng đầu dò Z riêng. Với đồng hồ so, trình tự là cho đồng hồ chạm mặt bàn máy và chỉnh kim về 0, vào POS, RELATIVE, gõ Z rồi ORIGIN; sau đó chạy lên chạm mặt phôi cho kim về 0 lần nữa, vào OFFSET, WORK, nhập giá trị Z RELATIVE vào ô Z của G54 và bấm INPUT.
Cách này đi liền với kiểu đo dao theo mặt bàn, nên Z của G54 là một số dương nhỏ còn H là số âm lớn. Có một trường phái khác để Z của G54 bằng tọa độ máy của mặt phôi và H bằng chiều dài thật của dao. Hai cách ấy không trộn với nhau được; chỗ khác nhau được giải thích kỹ trong bài gá dao và đo dao trên máy phay CNC.
Chạy thử G54 X0 Y0 trước khi cắt, rồi mới tính đến touch probe
Trước khi cắt, đưa Z lên chỗ an toàn (ví dụ G0 Z100), rồi ở MDI nhập G90 G0 G54 X0 Y0 và cho chạy. Nhìn xuống mũi đầu dò hoặc mũi dao: lấy tâm thì nó phải nằm đúng tâm phôi, lấy cạnh thì phải nằm đúng trên cạnh.
| Dụng cụ | Lấy được | Dùng khi |
|---|---|---|
| Đầu dò cơ | Cạnh và tâm theo X, Y | Gá thường ngày, chi phí thấp |
| Đồng hồ so | Z theo mặt bàn; rà mặt chuẩn | Cần Z hoặc rà mặt đã gia công |
| Touch probe | Cạnh, tâm, có thể cả Z, đo tự động | Nhiều phôi, cần lặp lại ổn định |
Ở các máy đời mới, touch probe (đầu dò phôi tự động) làm thay phần việc chạm tay bằng chu trình đo viết sẵn dưới dạng macro. Mã macro khác nhau theo hãng (Renishaw, Blum và các hãng khác) và theo cách cài đặt của từng máy, nên người vận hành phải đọc tài liệu của đúng chiếc máy mình đứng, đừng chép một đoạn mã chung. Cách đọc các màn hình POS và OFFSET có trong bài bảng điều khiển trung tâm máy phay CNC.
Học vận hành máy phay CNC theo phương pháp Hybrid tại CVTECH
Khóa vận hành máy phay CNC thực chiến của CVTECH kéo dài 1 tháng, 180 giờ, học phí 8 triệu đồng: phần lý thuyết học online trên app và web, phần thực hành làm tại xưởng trên máy Fanuc, không giới hạn thời gian thực hành và được học lại miễn phí đến khi thành nghề.
Lớp học từ 8h đến 17h, thứ Hai đến thứ Sáu, tại Lô 4 Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội. Người muốn học cả lập trình có thể xem combo phay CNC (2 tháng, 360 giờ, 12 triệu đồng); lịch khai giảng cập nhật ở trang học phí và lịch khai giảng.
Câu hỏi thường gặp
Đầu dò Ø10 và Ø4 khác nhau thế nào khi lấy gốc?
Đầu Ø10 bù 5 mm, đầu Ø4 bù 2 mm (X-2., X2., Y-2., Y2.). Khi chia đôi lấy tâm, đường kính không ảnh hưởng gì. Còn khi lấy gốc tại cạnh hoặc tính chiều rộng phôi thì đường kính phải đúng, nên đo đường kính thực của đầu dò thay vì tin con số trên nhãn.
Chạm hai lần cho hai số khác nhau thì tin số nào?
Chưa tin số nào cho tới khi tìm ra nguyên nhân. Hay gặp nhất là cạnh còn ba via, tay quay bị lắc khiến khe hở truyền động chen vào, hoặc hai lần chạm ở hai độ cao Z khác nhau trên một cạnh không vuông. Làm sạch cạnh rồi chạm lại, tới khi hai lần liên tiếp cho cùng một số.
Gá nhiều phôi hoặc nhiều gốc thì nhập vào đâu?
Nhập vào G54 đến G59, hoặc khai báo trong chương trình con. Mỗi gốc phải làm lại trọn quy trình chạm cạnh, chia đôi hoặc bù bán kính, rồi MEASURE vào đúng ô tương ứng; chương trình gọi G54, G55… cho phôi nào thì phải khớp với ô đã nhập cho phôi ấy.
Việc nên làm ngay là lấy một phôi thử, chạm cùng một cạnh hai lần riêng biệt và ghi lại số. Nếu hai số không trùng nhau, hãy tìm cho ra nguyên nhân trước khi lấy gốc trên phôi thật.