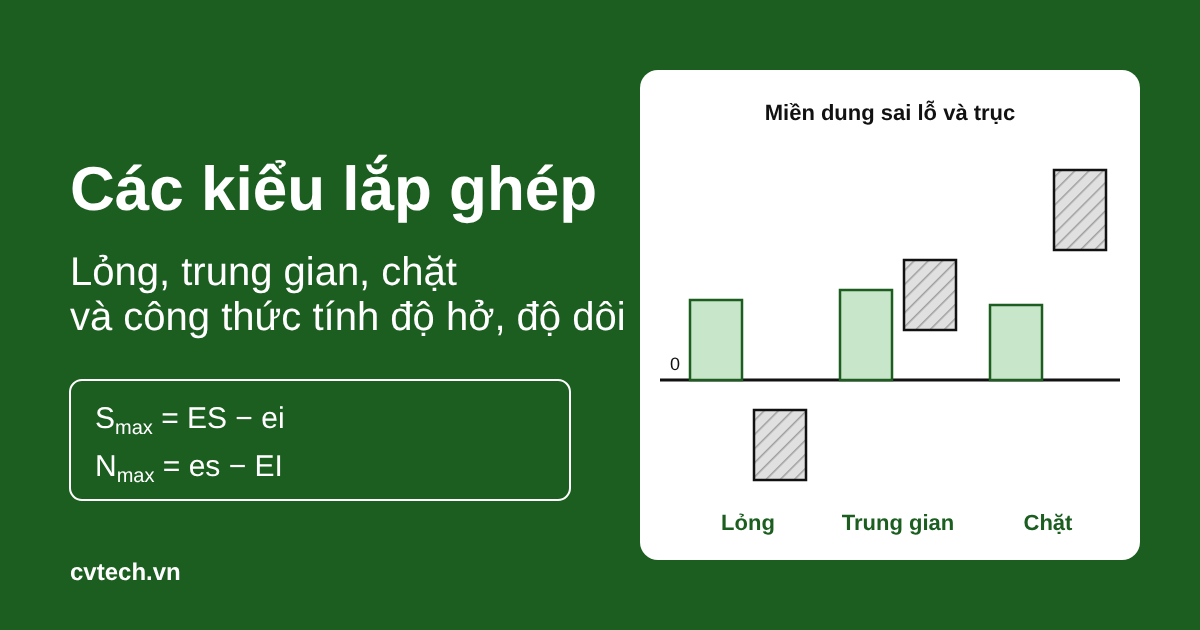
Trên bàn nguội có hai cặp chi tiết, bản vẽ của cả hai đều ghi Ø40. Cặp thứ nhất, trục đẩy tay vào lỗ là trượt êm và xoay được; cặp thứ hai phải đưa lên máy ép mới chịu vào. Không ai tiện sai cả. Cái khác nằm ở mấy ký hiệu nhỏ đứng sau con số 40, kiểu H7/f7 hay H7/p6, và chính chúng quyết định mối ghép sẽ lỏng, chặt hay lưng chừng giữa hai trạng thái đó.
Đọc được phần ký hiệu ấy là biết lỗ được phép to đến đâu, trục được phép nhỏ đến đâu, rồi từ đó tính ra khe hở hay độ dôi tới từng micromet. Phần dưới lần lượt đi qua ba kiểu lắp ghép với công thức cho từng kiểu, hai ví dụ tính tay theo ISO 286 (ở Việt Nam tương ứng TCVN 2244 và TCVN 2245), và một chuyện ít khi được nhắc tới trong lớp: độ nhám làm độ dôi thật nhỏ hơn con số trên giấy.
Lỗ là mặt bao, trục là mặt bị bao
Trong một mối ghép, chi tiết ôm bên ngoài gọi là mặt bao, kích thước ký hiệu bằng chữ hoa D, còn chi tiết nằm bên trong là mặt bị bao, ký hiệu bằng chữ thường d. Lỗ, rãnh, bạc thuộc nhóm mặt bao; trục, then, chốt thuộc nhóm mặt bị bao.
Hai chi tiết lắp với nhau có chung kích thước danh nghĩa, DN = dN, tức con số 40 in trên bản vẽ. Kích thước thật được phép lệch khỏi 40 trong một khoảng gọi là miền dung sai, và cách hai miền của lỗ và trục đứng so với nhau sẽ quyết định kiểu lắp. Người chưa quen các ký hiệu này có thể xem lại bài hướng dẫn đọc bản vẽ chế tạo cơ khí và bài dung sai là gì.
Gặp nhiều nhất trong xưởng là mối ghép trụ trơn, tức trục tròn nằm trong lỗ tròn. Ngoài kiểu trụ trơn còn có lắp ghép phẳng (then trong rãnh), lắp ghép côn (mũi chống tâm trong nòng ụ động) và lắp ghép ren, cả ba đều thấy ngay trên máy tiện, như trong bài các phụ tùng kèm theo máy tiện vạn năng.
Nhìn sơ đồ miền dung sai là biết lỏng hay chặt
Cách phân biệt nhanh nhất là vẽ hai miền dung sai lên cùng một sơ đồ. Đường nằm ngang là đường danh nghĩa, ứng với sai lệch bằng 0; phía trên là sai lệch dương, phía dưới là âm. Khi miền lỗ nằm hẳn trên miền trục, lỗ nhỏ nhất vẫn to hơn trục to nhất, nên đó là lắp lỏng. Miền trục nằm hẳn trên miền lỗ thì ngược lại, ra lắp chặt. Còn nếu hai miền xen nhau một đoạn, từng cặp chi tiết cụ thể sẽ rơi vào chỗ hở hoặc chỗ dôi, và đó là lắp trung gian.
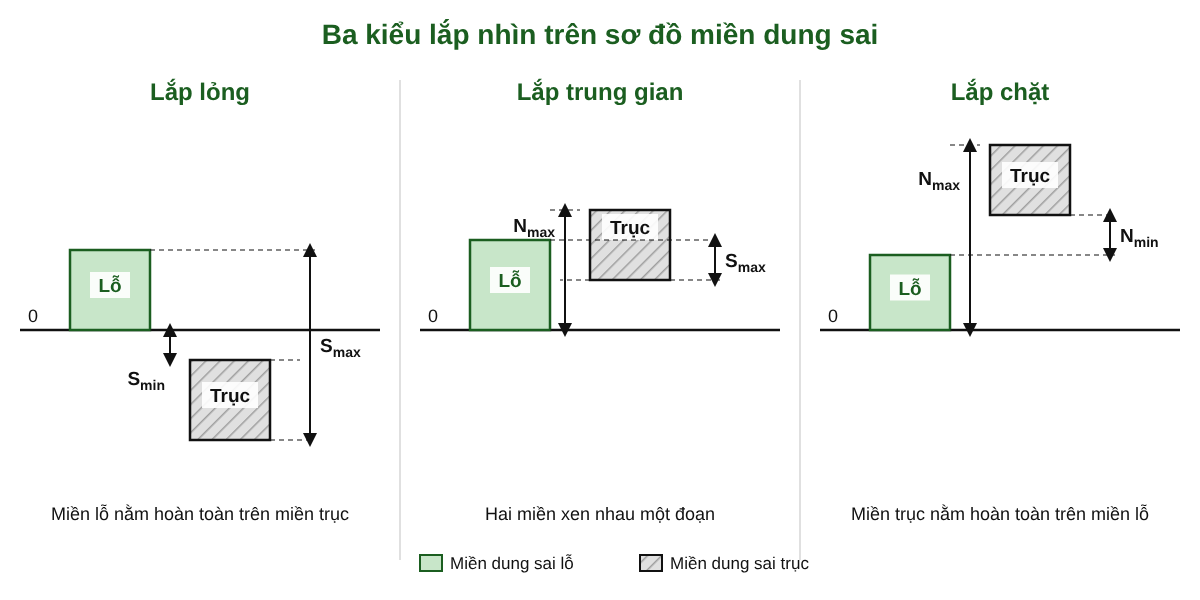
Công thức có thể viết theo kích thước giới hạn (Dmax, Dmin, dmax, dmin) hoặc theo sai lệch giới hạn, gồm ES, EI của lỗ và es, ei của trục. Người làm lâu năm thường tính theo sai lệch, vì khi đó chỉ phải trừ những số như +25 và −50 µm, nhẩm nhanh mà ít nhầm.
Lắp lỏng: lỗ luôn lớn hơn trục
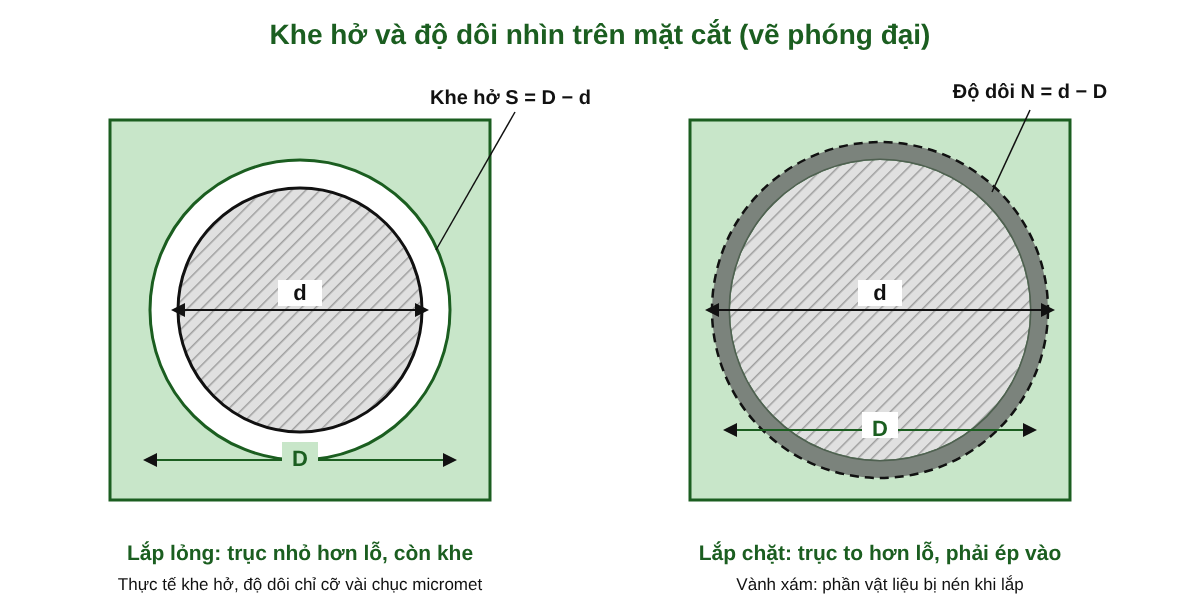
Ở kiểu lắp này, hiệu giữa lỗ và trục luôn dương và được gọi là độ hở, S = D − d. Độ hở lớn nhất xuất hiện khi lỗ to nhất gặp trục nhỏ nhất, nhỏ nhất khi lỗ nhỏ nhất gặp trục to nhất. Piston trong xi lanh là ví dụ quen thuộc: giữa hai bề mặt phải có khe để piston chạy được và để giữ màng dầu.
Lắp chặt: trục luôn lớn hơn lỗ
Hiệu theo chiều ngược lại gọi là độ dôi, N = d − D. Trục to hơn lỗ nên muốn lắp thì phải ép, nung chi tiết bao cho nở ra hoặc làm lạnh trục cho co lại. Khi trở về nhiệt độ thường, vật liệu hai bên nén vào nhau, và chính ma sát trên mặt tiếp xúc giữ chúng thành một khối.
Lắp trung gian: có thể hở, có thể dôi
Vì hai miền xen nhau, ở kiểu lắp này chỉ tính được hai giá trị cực là độ hở lớn nhất và độ dôi lớn nhất. Một cặp bất kỳ sẽ rơi vào đâu đó giữa hai cực ấy, và chưa đo thì không ai biết nó nghiêng về phía nào.
| Kiểu lắp | Theo kích thước giới hạn | Theo sai lệch giới hạn |
|---|---|---|
| Lắp lỏng | Smax = Dmax − dmin Smin = Dmin − dmax | Smax = ES − ei Smin = EI − es |
| Lắp chặt | Nmax = dmax − Dmin Nmin = dmin − Dmax | Nmax = es − EI Nmin = ei − ES |
| Lắp trung gian | Smax = Dmax − dmin Nmax = dmax − Dmin | Smax = ES − ei Nmax = es − EI |
Bảng trên nhớ theo kiểu trừ chéo. Độ hở lớn nhất lấy sai lệch trên của lỗ trừ sai lệch dưới của trục, độ dôi lớn nhất lấy sai lệch trên của trục trừ sai lệch dưới của lỗ. Ra kết quả âm thì đại lượng đó không có trong mối ghép.
Dung sai lắp ghép luôn bằng tổng dung sai lỗ và trục
Mối ghép nào cũng có dung sai lắp ghép, tức khoảng dao động của độ hở hoặc độ dôi giữa các cặp trong cùng một lô. Lắp lỏng có TS = Smax − Smin, lắp chặt có TN = Nmax − Nmin. Riêng lắp trung gian có TSN = Smax + Nmax, phải cộng chứ không trừ vì hai đại lượng nằm về hai phía của số 0. Thay công thức vào, cả ba trường hợp đều ra cùng một kết quả: T = TD + Td.
Từ đẳng thức nhỏ này rút ra một điều rất thực tế. Muốn khe hở của cả loạt ổ trượt đồng đều hơn thì siết dung sai riêng một chi tiết là không đủ: lỗ làm cấp 6 mà trục vẫn để cấp 9 thì trục vẫn kéo rộng dung sai lắp ghép. Phải siết cả hai, đồng nghĩa chấp nhận thêm nguyên công doa, mài hoặc khâu đo kiểm kỹ hơn. Trị số từng cấp theo khoảng kích thước có trong bài bảng dung sai IT theo ISO 286.
Tính tay mối ghép Ø40 H7/f7
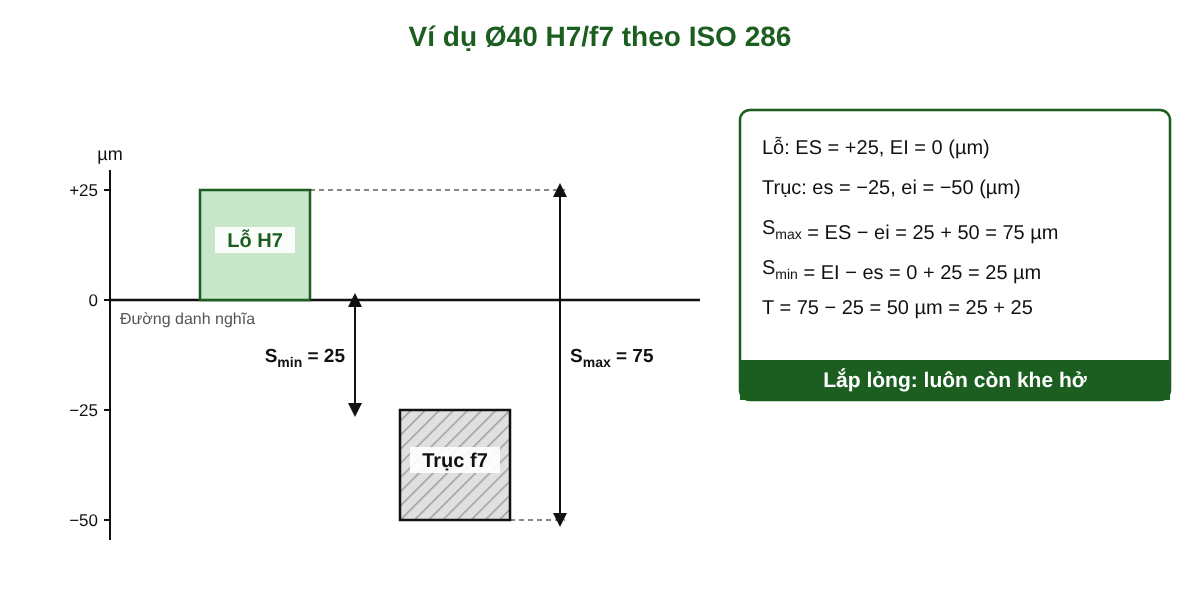
Trong ký hiệu này, chữ hoa H đi với lỗ, chữ thường f đi với trục, còn số 7 là cấp dung sai. Theo ISO 286 (TCVN 2244, 2245), ở khoảng trên 30 đến 50 mm, lỗ Ø40 H7 có ES = +25 µm, EI = 0; trục Ø40 f7 có es = −25 µm, ei = −50 µm, nghĩa là cả miền trục nằm dưới đường danh nghĩa.
Thay vào công thức được Smax = ES − ei = 25 − (−50) = 75 µm và Smin = EI − es = 0 − (−25) = 25 µm. Cả hai đều dương, vậy đây là lắp lỏng. Ngay cả cặp chặt nhất trong lô vẫn còn khe 25 µm, và dung sai lắp ghép T = 75 − 25 = 50 µm, đúng bằng 25 µm của lỗ cộng 25 µm của trục.
Tính theo kích thước giới hạn cũng ra con số ấy: Smax = 40,025 − 39,950 = 0,075 mm. Khe cỡ này đủ để trục quay hoặc trượt trong lỗ khi có dầu bôi trơn, nên H7/f7 hay được chọn cho ổ trượt và bạc dẫn hướng.
Ø68 H7/n6 cho thấy vì sao lắp trung gian khó đoán
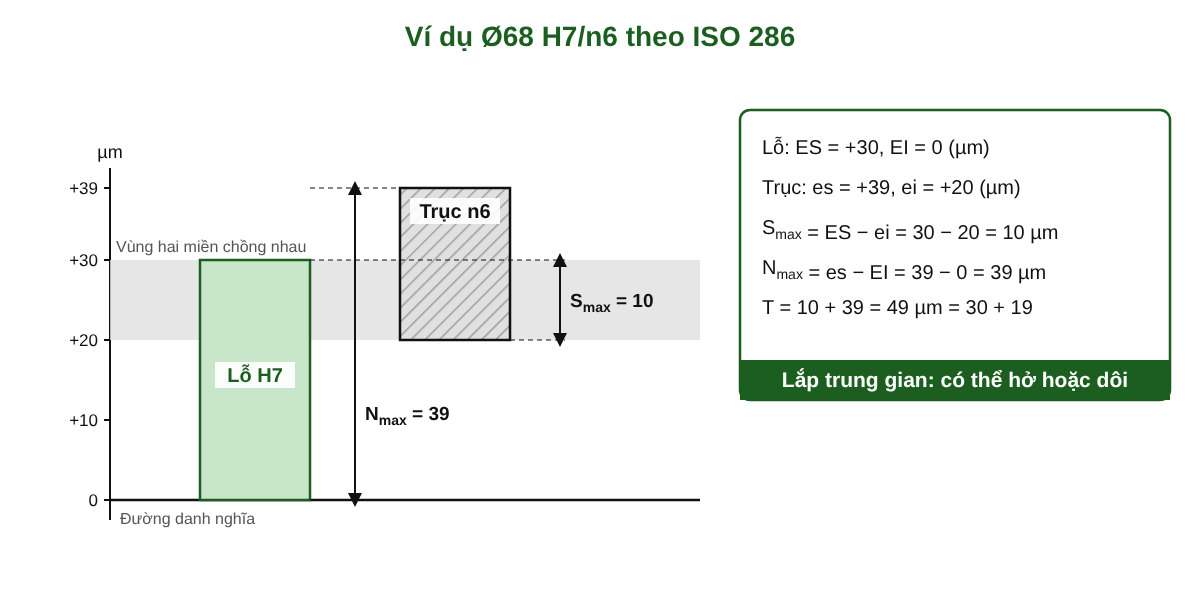
Đường kính 68 mm thuộc khoảng trên 65 đến 80 mm, và ở khoảng này ISO 286 cho lỗ H7 sai lệch +30/0 µm, trục n6 sai lệch +39/+20 µm. Hai miền chồng lên nhau trong đoạn từ +20 đến +30 µm nên đây là lắp trung gian, với Smax = 30 − 20 = 10 µm và Nmax = 39 − 0 = 39 µm. Dung sai lắp ghép là 10 + 39 = 49 µm, bằng 30 µm của lỗ cộng 19 µm của trục.
Thử hình dung một lô chi tiết gia công đúng bản vẽ. Một cặp có lỗ đo được +28 µm, trục +22 µm, tức còn hở 6 µm, đẩy tay là vào. Cặp khác có lỗ +5 µm, trục +35 µm, dôi tới 30 µm và phải dùng máy ép. Cả hai cặp đều đạt. Người lắp ráp không biết chuyện đó rất dễ nghĩ cặp thứ hai bị tiện to, đem trục đi đánh bóng cho vừa tay, và thế là làm mất đúng thứ mối ghép cần giữ: độ định tâm.
Độ nhám làm độ dôi thật nhỏ hơn con số trên giấy
Mọi công thức ở trên đều coi bề mặt trơn tuyệt đối, trong khi bề mặt gia công thật có đỉnh và rãnh nhấp nhô, và khi đo, đầu panme tì lên chính các đỉnh đó. Khi ép mối ghép chặt, những đỉnh nhấp nhô này bị san phẳng trước tiên. Một phần độ dôi bị tiêu vào việc ép bẹp chúng, nên độ dôi thực sau lắp nhỏ hơn độ dôi tính từ số đo.
Bề mặt càng thô thì phần hao hụt càng lớn, đến mức mối ghép đủ chặt trên giấy vẫn có thể trượt khi chịu tải. Đó là lý do mối ghép chặt chịu lực thường đòi bề mặt doa tinh hoặc mài.
Với mối ghép lỏng, độ nhám gây ra chuyện khác. Trong những giờ chạy đầu tiên, các đỉnh nhấp nhô mòn thành bột lẫn vào dầu bôi trơn, rồi chính hỗn hợp ấy lại mài tiếp hai bề mặt, khiến khe hở tăng nhanh hơn dự tính.
Chọn kiểu lắp theo việc chi tiết phải làm trong máy
Lắp lỏng dành cho chi tiết cần trượt hoặc quay tương đối với nhau, như trục trong ổ trượt. Lắp trung gian hợp với chỗ cần định tâm chính xác mà vẫn tháo được khi bảo dưỡng, như bánh răng, puly trên trục có then hay chốt định vị trên đồ gá; mô men lúc ấy giao cho then gánh. Lắp chặt dùng khi chi tiết phải truyền mô men hoặc lực dọc trục mà không cần then, như bạc ép vào thân hộp. Lấy ví dụ Ø40 H7/p6: trục p6 theo ISO 286 là +42/+26 µm, cho Nmax = 42 µm và Nmin = 26 − 25 = 1 µm. Độ dôi nhỏ nhất chỉ 1 µm nên H7/p6 hợp với bạc ép định vị; muốn truyền mô men lớn mà không có then thì phải chọn các miền trục dôi nhiều hơn, như s6 hay u6.
Kiểu lắp được chọn ở bàn thiết kế, nhưng có thành hiện thực hay không lại nằm ở máy. Với Ø40 f7, cả miền dung sai trục chỉ rộng 25 µm, nên bù mòn dao lệch vài micromet hay đo trục khi phôi còn nóng là đủ đẩy chi tiết ra khỏi miền. Người đứng máy hiểu kiểu lắp sẽ biết con số nào trên bản vẽ không được phép xê dịch.
Học dung sai lắp ghép và gia công CNC theo phương pháp Hybrid tại CVTECH
Đọc được H7/f7 thì học trên giấy là đủ, còn tiện ra cây trục nằm gọn trong miền 25 µm thì phải đứng máy. Phương pháp Hybrid ở CVTECH chia đúng như vậy: lý thuyết học online trên app và web, thực hành tại xưởng Lô 4 Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội, trên máy Fanuc. Người chưa vững bản vẽ có thể bắt đầu từ khóa Vẽ kỹ thuật online miễn phí.
Khóa Lập trình và vận hành máy tiện CNC (1 tháng, 180 giờ, 8 triệu đồng) dành cho trục và lỗ tròn; khóa Vận hành máy phay CNC thực chiến (1 tháng, 180 giờ, 8 triệu đồng) cho rãnh, mặt phẳng và lỗ trên chi tiết dạng hộp. Tư vấn: Mr Quyết, 0969.081.015.
Câu hỏi thường gặp
H7/f7 trên bản vẽ nghĩa là gì?
Phần trước dấu gạch chéo là miền dung sai của lỗ, phần sau là của trục. Chữ cái cho biết vị trí miền so với đường danh nghĩa (H có sai lệch dưới bằng 0), con số là cấp dung sai, cùng với khoảng kích thước quyết định độ rộng miền.
Làm sao biết mối ghép là lỏng, chặt hay trung gian?
Tính Smin = EI − es và Nmin = ei − ES. Smin không âm là lắp lỏng, Nmin không âm là lắp chặt, cả hai cùng âm là lắp trung gian.
Vì sao trục đo đúng kích thước mà lắp chặt vẫn bị lỏng?
Một nguyên nhân hay gặp là độ nhám. Khi ép, đỉnh nhấp nhô bị san phẳng nên độ dôi thực nhỏ hơn độ dôi tính từ số đo, bề mặt càng thô thì hụt càng nhiều.
Gặp một con số Ø kèm hai ký hiệu dung sai trên bản vẽ, người quen việc chỉ cần tra hai bộ sai lệch rồi trừ chéo. Chưa tới một phút là biết mình sắp làm ra khe hở hay độ dôi, và rộng hẹp bao nhiêu micromet.