Trên bản vẽ một tấm bích, cạnh lỗ chính có ghi Ø60, bên phải là hai con số nhỏ xếp chồng: +0,05 ở trên, −0,03 ở dưới. Người mới vào nghề nhìn thấy dấu trừ thường hỏi ngay rằng dung sai mà cũng âm được sao. Câu trả lời là không. Dung sai là khoảng mà kích thước được phép dao động, bằng hiệu giữa kích thước lớn nhất và nhỏ nhất, nên lúc nào cũng là số dương. Hai con số +0,05 và −0,03 thực ra là sai lệch giới hạn, tức khoảng cách từ mỗi giới hạn tới kích thước danh nghĩa, và chỉ sai lệch mới mang dấu âm.
Chỗ nhầm này nhỏ nhưng kéo theo nhiều thứ. Cấp chính xác IT, lắp ghép lỗ với trục hay bù mòn dao trên máy CNC đều dựng trên hai khái niệm ấy, nên hiểu lệch từ đầu thì phần sau học đến đâu cũng chênh đến đấy. Lấy chính cái lỗ Ø60 trên tấm bích làm điểm xuất phát, có thể lần ra các ký hiệu D, d, ES, EI, es, ei sinh ra từ đâu và tính thế nào.
Mọi con số trên bản vẽ bắt đầu từ kích thước danh nghĩa
Kích thước danh nghĩa là con số người thiết kế chọn làm mốc, ký hiệu DN với lỗ và dN với trục. Gọi là "chọn" nhưng con số này không đến từ cảm tính: người thiết kế tính từ chức năng của chi tiết, chẳng hạn sức bền, rồi quy tròn lên theo dãy kích thước tiêu chuẩn. Tính ra đường kính trục 29,876 mm thì bản vẽ ghi 30 mm, cỡ mà dao, calip và ổ lăn đều làm sẵn.
Một quy ước nữa cần nắm trước khi đọc số. Bản vẽ cơ khí mặc định dùng milimét và không ghi chữ "mm" sau mỗi kích thước, nên Ø60 nghĩa là đường kính 60 mm, còn +0,05 nghĩa là được phép lớn hơn 60 mm thêm 0,05 mm, tức năm phần trăm của một milimét. Quy ước này dùng trên mọi tờ bản vẽ cơ khí; bài hướng dẫn đọc bản vẽ chế tạo cơ khí nói kỹ hơn về các quy ước còn lại.
Kích thước đo được luôn mang theo sai số của dụng cụ đo
Kích thước thực là con số đọc được trên dụng cụ đo sau khi gia công, và nó không bao giờ sạch hoàn toàn, vì luôn kèm sai số của chính dụng cụ. Panme cơ khí cho độ chính xác 0,01 mm, còn thước cặp loại 1/50 chỉ cho 0,02 mm.
Từ đây sinh ra nguyên tắc chọn dụng cụ: độ chính xác của dụng cụ đo phải nhỏ hơn nhiều so với dung sai cần kiểm. Với miền dung sai 0,08 mm của lỗ Ø60, sai số 0,02 mm của thước cặp đã chiếm một phần tư cả miền. Khi chi tiết nằm sát giới hạn, thước cặp có thể báo đạt trong khi chi tiết đã hỏng, hoặc ngược lại, loại bỏ một chi tiết còn tốt. Miền càng hẹp thì người kiểm càng phải chuyển sang panme hay dụng cụ chia vạch mịn hơn.
Hai giới hạn, một khoảng cho phép
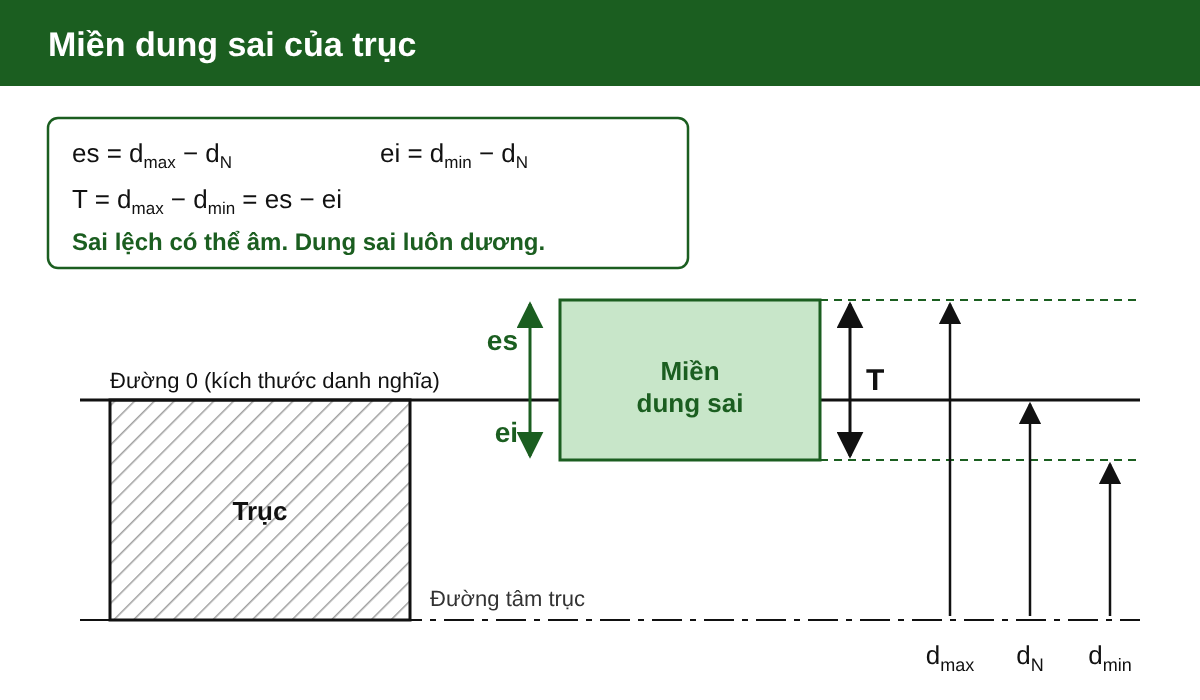
Không máy nào, kể cả máy CNC đời mới, làm ra đúng tuyệt đối kích thước danh nghĩa. Dao mòn dần, phôi nóng lên trong lúc cắt, máy rung, và mỗi thứ đẩy kích thước đi một chút. Vì vậy người thiết kế không đòi một con số không ai đạt được, mà cho phép kích thước nằm giữa hai giới hạn: kích thước lớn nhất dmax và kích thước nhỏ nhất dmin. Chi tiết đạt khi dmin ≤ dthực ≤ dmax; lọt ra ngoài khoảng đó, dù chỉ một chút, vẫn là không đạt.
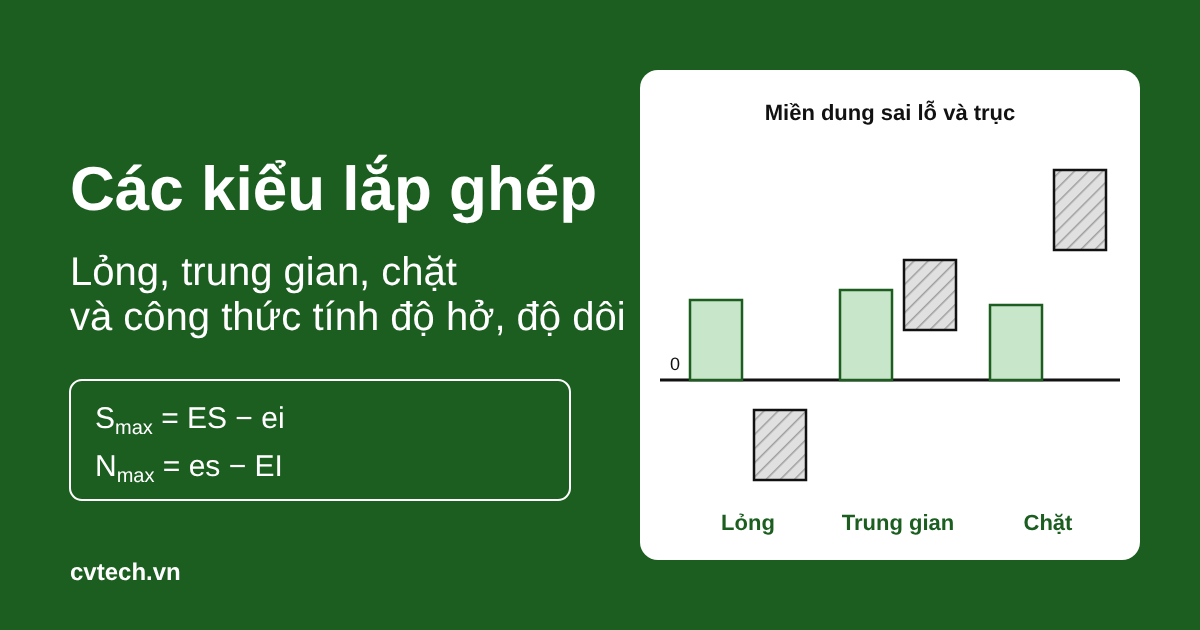
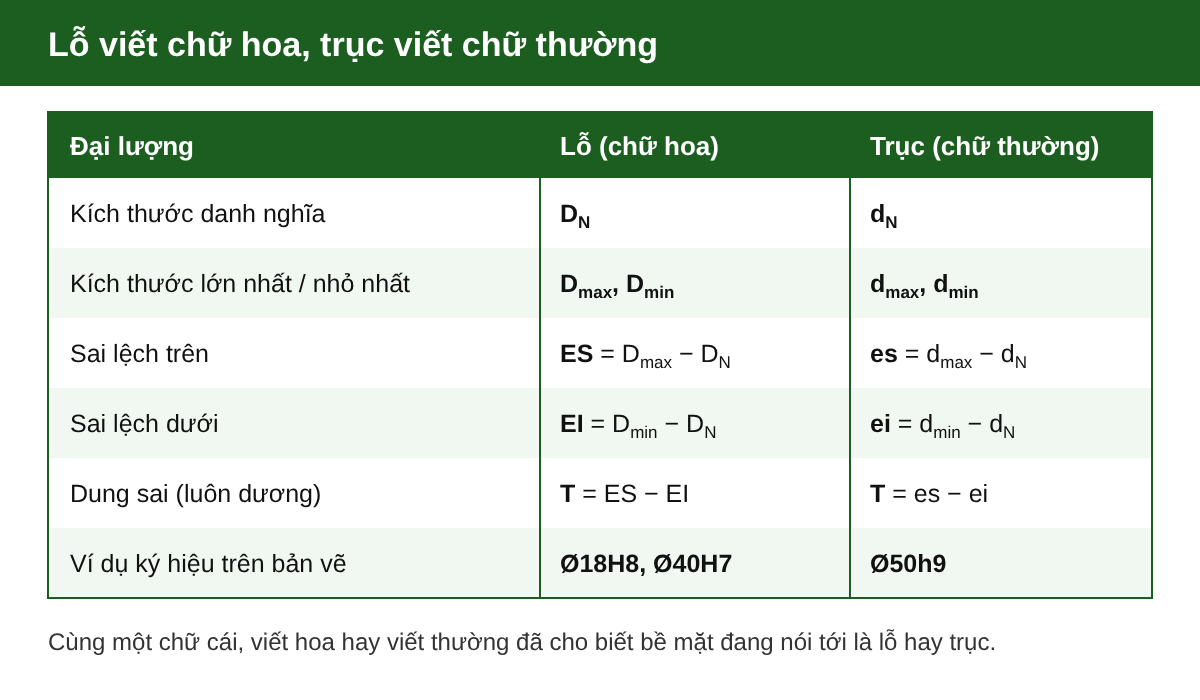
Sai lệch giới hạn là hiệu giữa mỗi giới hạn và kích thước danh nghĩa. Với trục, sai lệch trên es = dmax − dN, sai lệch dưới ei = dmin − dN. Giới hạn nào nằm trên kích thước danh nghĩa thì sai lệch dương, nằm dưới thì âm, trùng thì bằng 0. Nói cách khác, dấu của sai lệch chỉ phản ánh chỗ người thiết kế đặt miền cho phép, cao hơn hay thấp hơn mốc.
Dung sai thì khác hẳn. T = dmax − dmin = es − ei, tức bề rộng của khoảng cho phép. Lấy số lớn trừ số nhỏ thì không thể ra số âm, cũng không thể bằng 0, vì dung sai bằng 0 đồng nghĩa với đòi làm đúng tuyệt đối. Dung sai càng nhỏ, yêu cầu càng chính xác, kéo theo máy tốt hơn, cắt chậm hơn, dụng cụ đo đắt hơn, và chi phí gia công lẫn đo kiểm tăng lên theo.
Với lỗ, công thức giữ nguyên, chỉ đổi sang chữ hoa: DN, Dmax, Dmin, ES = Dmax − DN và EI = Dmin − DN. Quy ước chữ hoa cho lỗ, chữ thường cho trục chạy suốt các bảng tra, nên đọc nhầm e thường thành E hoa cũng là nhầm luôn bề mặt đang xét.
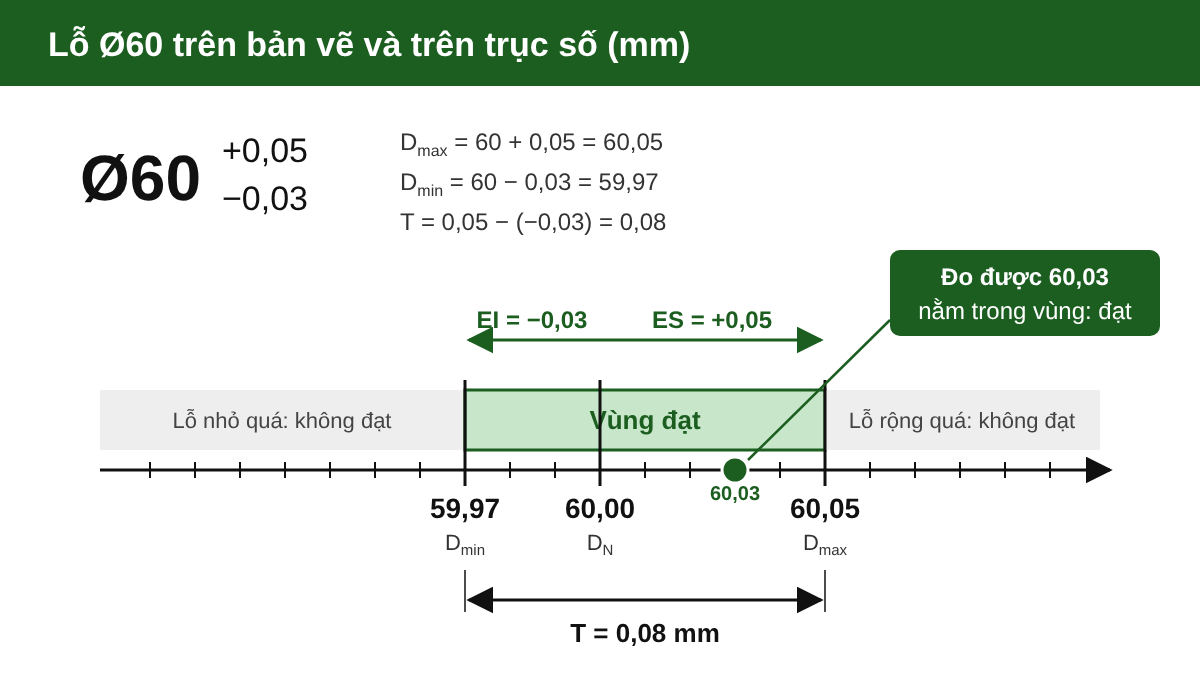
Tính thử với lỗ Ø60 có sai lệch +0,05 và −0,03
Quay lại tấm bích. Lỗ có DN = 60, Dmax = 60,05 và Dmin = 59,97. Sai lệch trên ES = 60,05 − 60 = +0,05; sai lệch dưới EI = 59,97 − 60 = −0,03. Dung sai T = 60,05 − 59,97 = 0,08 mm, và tính theo sai lệch cũng ra đúng số đó: 0,05 − (−0,03) = 0,08. Dấu trừ của EI mất đi ngay khi lấy hiệu, và đó cũng là lý do dung sai luôn dương.
Thử hình dung người kiểm tra đo lỗ và đọc được 60,03. Con số này lớn hơn danh nghĩa 0,03 mm, nhưng vẫn nằm trong khoảng 59,97–60,05, nên lỗ đạt. Bản vẽ chưa bao giờ đòi đúng 60.
Trường hợp ngược lại còn dễ gây bất ngờ hơn. Một trục ghi Ø30 với sai lệch +0,04 và +0,01 có dmax = 30,04, dmin = 30,01, dung sai 0,03 mm. Cả hai sai lệch đều dương nên miền cho phép nằm hẳn phía trên kích thước danh nghĩa, và một trục đo ra tròn 30,00, nghe tưởng chuẩn nhất, lại là trục hỏng.
Bản vẽ ghi milimét, bảng tra tiêu chuẩn ghi micromet
Trên bản vẽ, sai lệch viết bằng mm, như Ø30 +0,04/+0,01. Bảng dung sai và sai lệch cơ bản theo ISO 286, ở Việt Nam là TCVN 2244 và TCVN 2245, lại ghi bằng micromet, với 1 µm = 0,001 mm. Tra lỗ Ø40H7 trong khoảng kích thước trên 30 đến 50 mm, bảng cho sai lệch trên +25 và sai lệch dưới 0. Đổi sang mm là +0,025 và 0, nên bản vẽ ghi Ø40H7 (+0,025/0).
Người mới hay vấp đúng ở bước đổi đơn vị này. Đọc +25 thành 0,25 mm là nới miền dung sai ra gấp mười lần, và cả lô lỗ làm theo số đó sẽ lỏng khi lắp. Một thói quen nhỏ giúp tránh được chuyện ấy: ghi đơn vị cạnh mỗi con số vừa tra, rồi mới chuyển lên bản vẽ.
Ba cách ghi dung sai trên bản vẽ và những quy tắc nhỏ dễ bị bỏ qua
Bản vẽ chi tiết dùng một trong ba cách. Cách thứ nhất ghi ký hiệu chữ, như Ø18H8 cho lỗ hay Ø50h9 cho trục, muốn có số thì phải tra bảng. Cách thứ hai ghi thẳng trị số, như Ø60±0,08, nhìn vào là biết giới hạn. Cách thứ ba ghi phối hợp, như Ø40H7 kèm (+0,025/0) trong ngoặc, vừa giữ ký hiệu lắp ghép cho người thiết kế, vừa có sẵn số cho người gia công.
Khi ghi trị số, có vài quy tắc mà người vẽ lẫn người đọc nên nắm, vì bỏ sót một chi tiết nhỏ là đủ để bản vẽ bị hiểu sai:
- Sai lệch bằng 0 có thể không ghi số, nhưng vẫn phải để trống đúng vị trí của nó để người đọc biết đó là sai lệch trên hay dưới.
- Sai lệch khác 0 phải ghi rõ dấu + hoặc −, kể cả khi là số dương.
- Chữ số của sai lệch viết cỡ nhỏ hơn chữ số kích thước danh nghĩa.
- Hai sai lệch bằng nhau và ngược dấu thì gộp bằng dấu ±. Ø60±0,08 cho phép từ 59,92 đến 60,08, tức dung sai 0,16 mm, gấp đôi con số sau dấu ±.
Dung sai là nền cho cấp chính xác, lắp ghép và bù mòn dao trên máy CNC
Hiểu dung sai rồi thì bước tiếp theo là cấp chính xác IT: cùng một kích thước danh nghĩa, cấp IT càng nhỏ thì miền dung sai càng hẹp. Ghép miền của lỗ với miền của trục sẽ ra lắp ghép có khe hở, có độ dôi hoặc trung gian, và đây là chỗ việc tách bạch chữ hoa với chữ thường từ đầu bắt đầu có ích.
Ở xưởng CNC, dung sai còn quyết định cách người đứng máy chỉnh máy hằng ngày. Lấy lại trục Ø30 có miền 30,01–30,04, giữa miền là 30,025. Khi tiện ngoài, dao mòn dần làm đường kính lớn lên theo từng chi tiết. Người đứng máy trên hệ Fanuc vì thế không chờ kích thước chạm 30,04 mới sửa, mà đo định kỳ và nhập bù mòn dao để kéo về gần 30,025. Chạy sát mép miền thì rủi ro nằm ngay trước mắt: dao chỉ mòn thêm chút ít là cả loạt chi tiết sau rơi ra ngoài. Cách đọc một con số vừa đo rồi kết luận ngay đạt hay không đạt được trình bày trong bài nhẩm dung sai đạt, không đạt tại máy.
Học dung sai, đo kiểm và gia công CNC theo phương pháp Hybrid tại CVTECH
Lý thuyết dung sai, đo lường và đọc bản vẽ học trước trên app và web, qua khóa online miễn phí Dung sai và đo lường cùng khóa Vẽ kỹ thuật. Tay nghề học ở xưởng Lô 4 Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội, 8h–17h thứ Hai đến thứ Sáu, trên máy Fanuc, nơi người học tự đo chi tiết mình làm ra và tự nhập bù mòn dao. Đó là cách học Hybrid của CVTECH.
Hai khóa tại xưởng gắn với nội dung bài này là Vận hành máy phay CNC thực chiến và Lập trình và vận hành máy tiện CNC, mỗi khóa 1 tháng, 180 giờ, học phí 8 triệu đồng, được học lại miễn phí đến khi thành nghề. Lịch mở lớp xem tại trang học phí và lịch khai giảng.
Câu hỏi thường gặp
Dung sai có bao giờ là số âm không?
Không. Dung sai bằng kích thước lớn nhất trừ kích thước nhỏ nhất nên luôn dương. Con số âm trên bản vẽ, như −0,03, là sai lệch dưới.
Sai lệch giới hạn khác dung sai ở điểm nào?
Sai lệch giới hạn cho biết vị trí của mỗi giới hạn so với kích thước danh nghĩa, nên có dấu. Dung sai cho biết độ rộng của khoảng cho phép, bằng hiệu hai sai lệch. Hai trục Ø30 +0,04/+0,01 và Ø30 +0,02/−0,01 có cùng dung sai 0,03 mm nhưng miền cho phép đặt ở hai chỗ khác nhau.
ES, EI, es, ei là gì?
ES và EI là sai lệch trên và dưới của lỗ, viết chữ hoa; es và ei là sai lệch trên và dưới của trục, viết chữ thường. Công thức như nhau: lấy kích thước giới hạn trừ kích thước danh nghĩa.
Kích thước có dung sai 0,02 mm có đo bằng thước cặp được không?
Không nên. Thước cặp 1/50 có độ chính xác 0,02 mm, bằng cả miền dung sai, nên kết quả đo không đủ tin để kết luận đạt hay hỏng. Miền hẹp như vậy cần ít nhất panme 0,01 mm, tốt hơn là dụng cụ chia vạch mịn hơn.
Lần tới cầm một bản vẽ có ghi sai lệch, đáng bỏ ra một phút tự tính hai kích thước giới hạn và dung sai trước khi bật máy. Đó là những con số người đứng máy sẽ nhìn suốt ca làm.