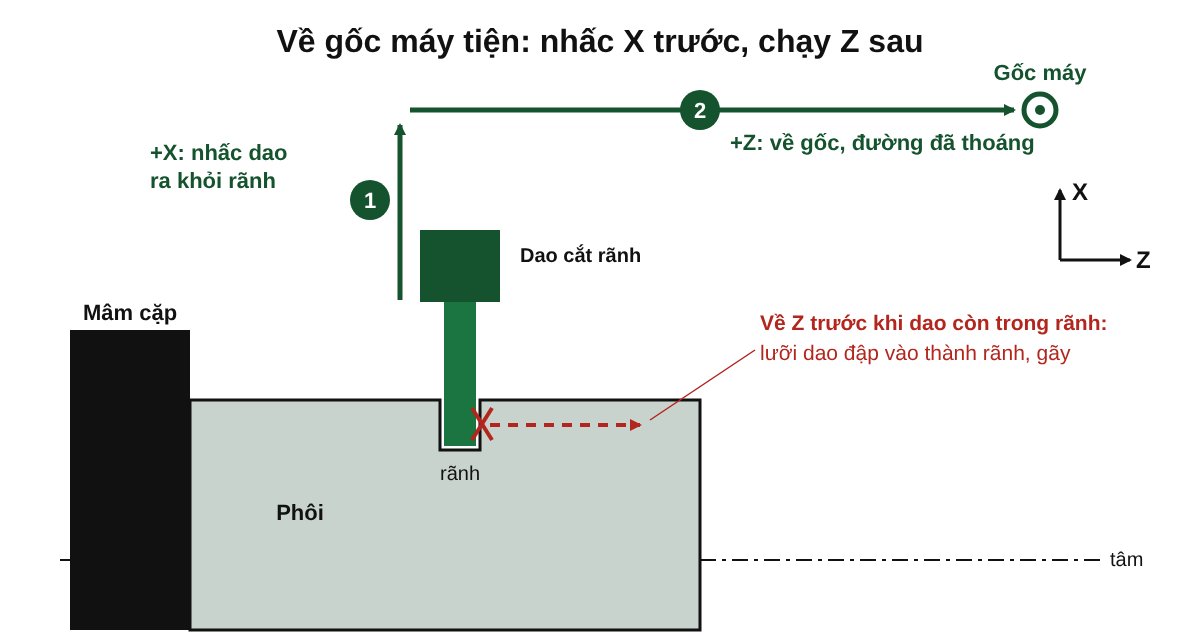
Thử hình dung đầu ca sáng, một thợ mới bật máy tiện CNC, chuyển sang chế độ về gốc và bấm trục Z trước cho nhanh, trong khi con dao cắt rãnh của ca hôm qua vẫn nằm trong một rãnh trên đường kính ngoài của phôi. Bàn dao kéo dọc băng máy, lưỡi dao mỏng đập ngang vào thành rãnh rồi gãy gọn. Nếu bấm X trước, dao chỉ việc nhấc thẳng lên khỏi rãnh. Chương trình không sai một câu nào. Cái sai chỉ là thứ tự hai thao tác bị đảo cho nhau.
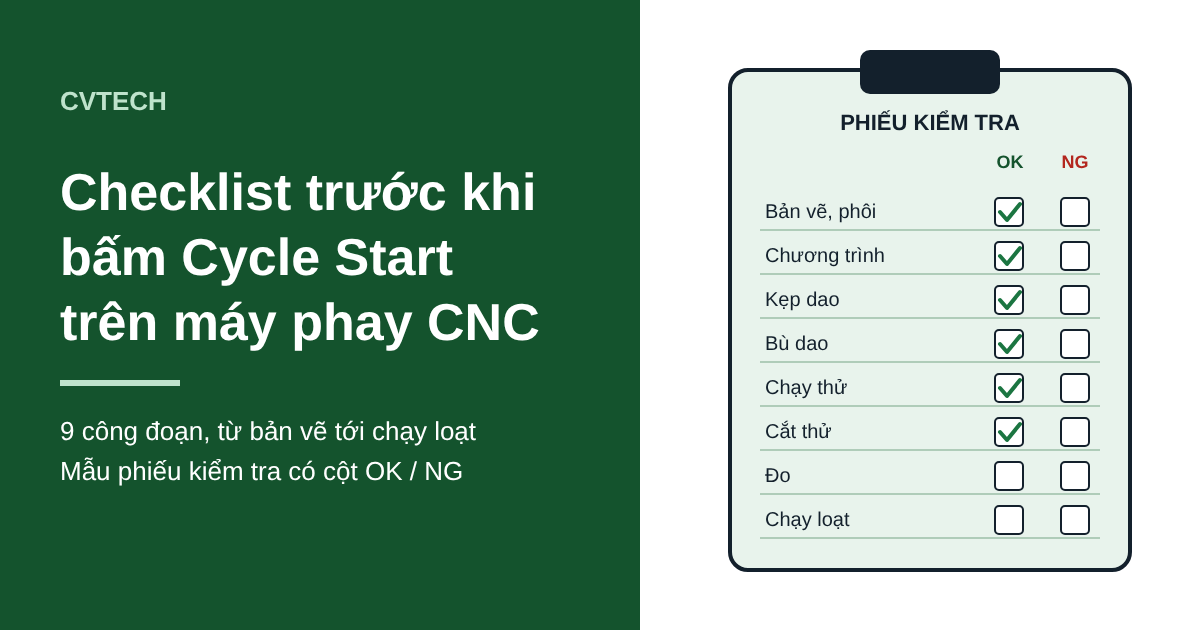
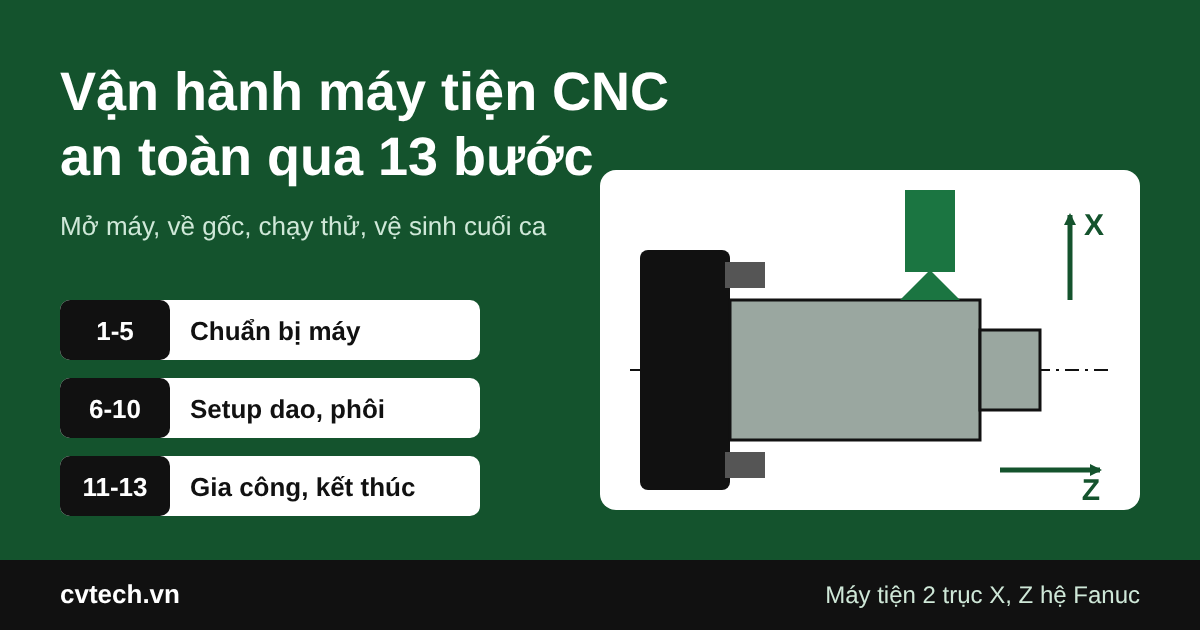
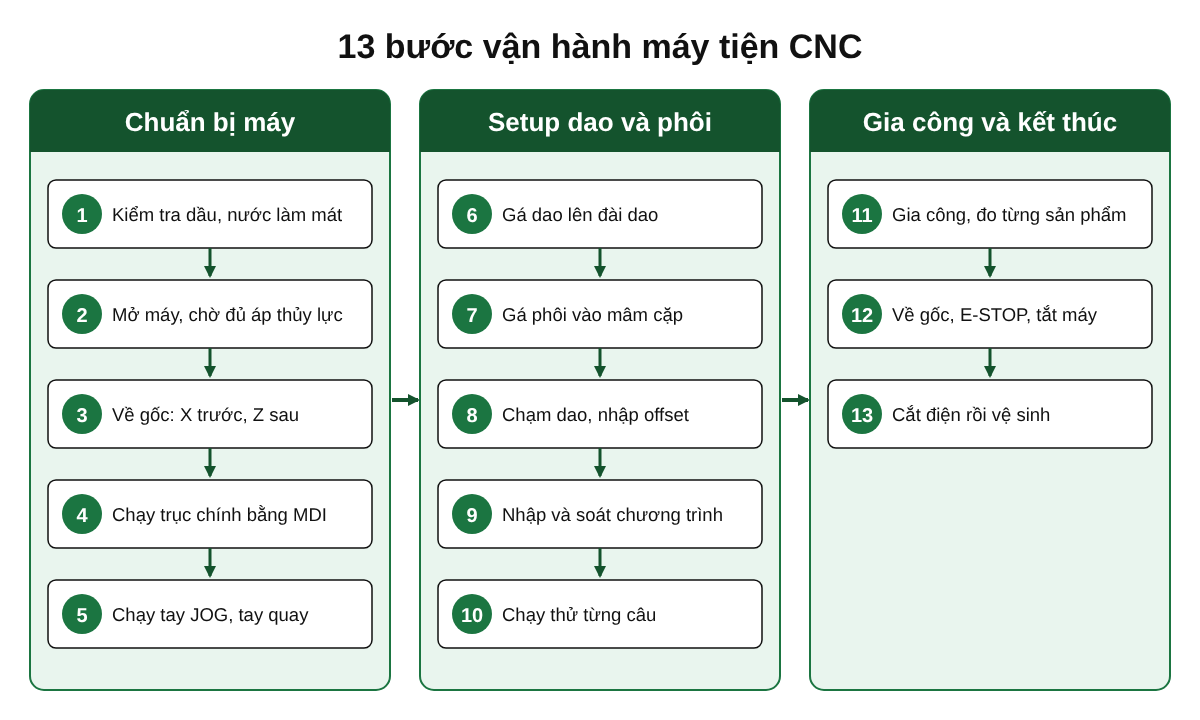
Nhìn từ ngoài, vận hành máy tiện CNC có vẻ chỉ là nạp chương trình rồi bấm CYCLE START. Nhưng những cú va dao và những chi tiết phải bỏ đi thường bắt nguồn từ các việc làm trước và sau nút bấm ấy, khi người đứng máy vội hoặc nhớ sai trình tự. Một quy trình đủ chặt có 13 bước, chia làm ba nhóm: chuẩn bị máy (bước 1 đến 5), setup dao và phôi (bước 6 đến 10), rồi gia công và kết thúc ca (bước 11 đến 13). Bỏ bước nào thì trả giá theo kiểu riêng của bước đó.
Năm bước đầu ca quyết định máy có sẵn sàng hay chưa
Việc đầu tiên làm khi máy còn tắt, và phần lớn là việc của đôi mắt. Người đứng máy nhìn một lượt xem bàn dao, mâm cặp, máng phoi đã sạch phoi của ca trước chưa, thước cặp, panme, chìa vặn mâm cặp có nằm đúng chỗ không. Mắt dầu bôi trơn phải ở trên vạch MIN; thiếu dầu thì máy báo lỗi, hoặc tệ hơn là băng trượt mòn dần mà không ai để ý. Bể nước làm mát cần đủ mức và được vớt lớp váng dầu nổi, vì để lâu nhũ tương sẽ bốc mùi và mau hỏng. Nồng độ nhũ tương pha theo khuyến cáo của hãng dầu, thường trong khoảng 3–10 %, và nên đo bằng khúc xạ kế thay vì ước bằng mắt: pha loãng quá thì máy dễ gỉ, đặc quá thì tốn dầu.
Bật máy cũng có thứ tự, cầu dao tổng trước rồi mới tới nút POWER trên bảng điều khiển. Với máy tiện dùng mâm cặp thủy lực, phải chờ bơm thủy lực chạy ổn định và lên đủ áp thì mâm cặp mới kẹp chắc. Thao tác vội lúc áp chưa lên, phôi có thể văng.
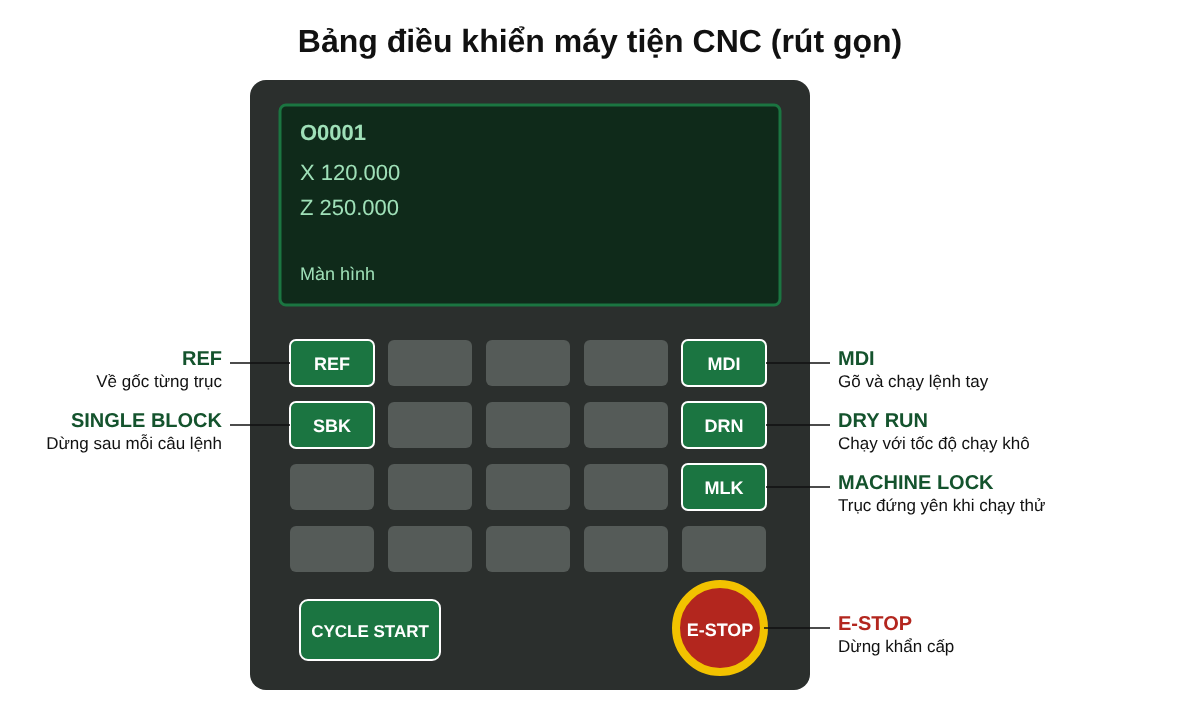
Về gốc máy tiện là bước dễ làm ẩu nhất, cũng là bước gây ra cảnh ở đầu bài. Người đứng máy chọn chế độ REF, giữ phím trục X theo chiều dương tới khi đèn báo gốc X sáng, sau đó mới làm tương tự với trục Z. Lý do nằm ở hình dạng chi tiết tiện: dao thường đứng sát phôi, thậm chí nằm trong rãnh, theo phương bán kính. Về X trước thì dao lùi ra xa tâm và thoát khỏi phôi, nên khi chạy Z dọc băng máy, trên đường đi không còn gì cản. Ngoại lệ là dao tiện lỗ hay mũi khoan còn nằm trong lỗ: lúc đó chạy +X sẽ đâm dao vào thành lỗ, nên phải JOG rút theo Z ra khỏi lỗ trước rồi mới về gốc.
Bước thứ tư là cho trục chính quay thử. Trên Fanuc, người đứng máy chọn MDI, bấm PROG, gõ S300 M03 rồi nhấn CYCLE START, trục chính sẽ quay thuận 300 vòng/phút. Nếu máy đang để chế độ tốc độ cắt không đổi G96 thì nên gõ G97 S300 M03, để con số 300 được hiểu là vòng/phút. Người mới nên tập cả M04 cho quay nghịch và M05 để dừng, nhân tiện lắng nghe tiếng ổ trục đầu ca xem có gì lạ.
Bước thứ năm, chạy tay, dùng nhiều hơn người ta tưởng. Chế độ JOG và RAPID cần đến mỗi lần gá phôi, gá dao, đo dao hay đưa bàn dao ra chỗ thoáng để vệ sinh. Tay quay điện tử có nấc STEP, mỗi nấc đi 1, 10 hoặc 100 µm tùy mức chọn, và khi dao đã tới gần phôi thì nên hạ xuống 10 hoặc 1 µm để không lỡ tay. Trục C (quay trục chính theo góc) chỉ có trên máy tiện có chức năng phay.
Sai số bắt đầu từ lúc gá dao, gá phôi và cài offset
Dao gá lên đài dao phải đúng tâm và nhô ra vừa đủ; phôi kẹp vào mâm cặp phải đủ sâu, đủ lực. Xong phần cơ khí, người đứng máy chạm dao để lấy kích thước, nhập vào bảng offset dao, rồi cài gốc phôi để máy biết mặt đầu chi tiết nằm ở đâu. Cách chạm dao và lấy gốc phôi được trình bày kỹ trong bài set dao, lấy gốc phôi trên máy tiện CNC; còn ý nghĩa của từng trục và từng gốc thì xem bài hệ tọa độ máy tiện CNC.
Có một chi tiết rất dễ quên: mũi dao vỡ hay vừa thay mảnh thì phải set lại. Mảnh mới không bao giờ ngồi đúng y vị trí mảnh cũ, và chỉ lệch vài phần trăm milimet cũng đủ đẩy đường kính ra ngoài dung sai. Một ca chạy loạt trục, giữa chừng thay mảnh dao tinh mà giữ offset cũ, nếu không ai đo lại thì cả loạt phía sau hỏng theo.
Chương trình vào máy bằng đường nào cũng phải soát trước khi chạy
Bước 9 là nhập chương trình. Trên Fanuc, mỗi chương trình mang một số O, và chương trình mới phải được đặt một số chưa có trong máy, nếu không sẽ bị báo trùng hoặc ghi đè lên chương trình đang dùng. Chương trình ngắn có thể gõ tay trên bàn phím máy. Chương trình xuất từ phần mềm CAM thì truyền từ máy tính qua USB, thẻ CF hoặc SD, cáp RS-232 chạy DNC, hay mạng Ethernet tùy đời máy. Thao tác này gần giống trên máy phay cùng hệ Fanuc, xem bài soạn thảo và nhập chương trình trên máy phay CNC.
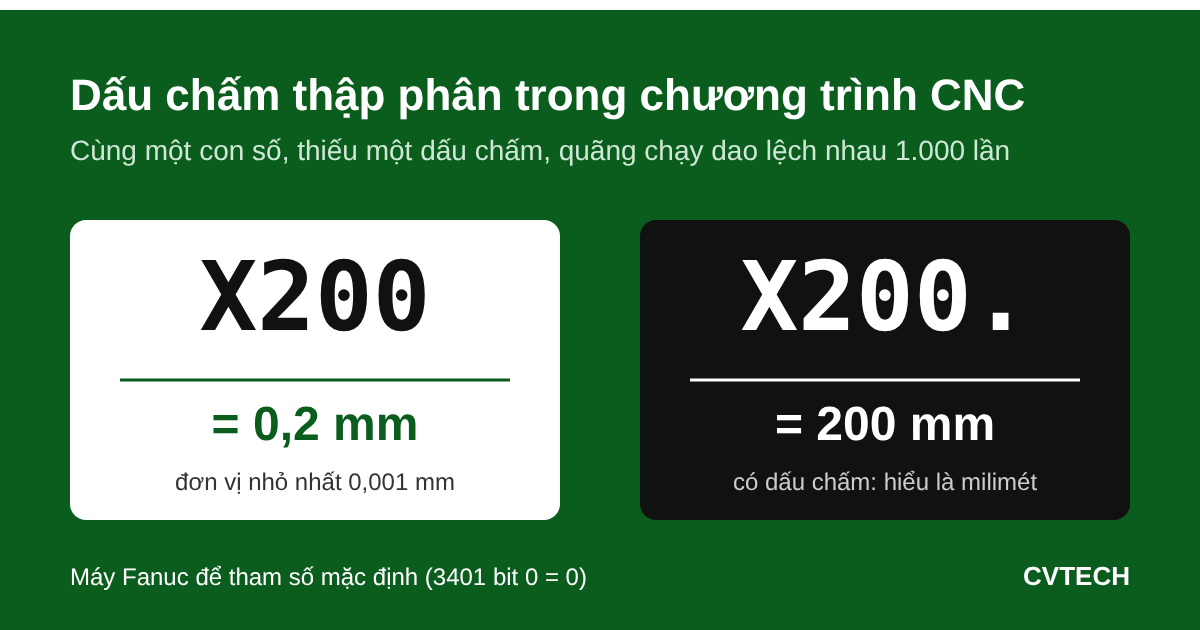
Chương trình vào bằng đường nào thì cũng phải đọc lại trên màn hình máy: số dao gọi đã đúng chưa, G97 hay G96 có nằm đúng chỗ không, giới hạn tốc độ G50 đã có trước khi chạy tốc độ cắt không đổi chưa, dấu thập phân có bị sót không. Cái dấu chấm nhỏ nhất lại nguy hiểm nhất. Thiếu nó, X25 có thể bị máy hiểu thành 25 phần nghìn milimet, và dao lao thẳng về gần tâm phôi.
Chạy thử chương trình tiện là lớp bảo hiểm rẻ nhất
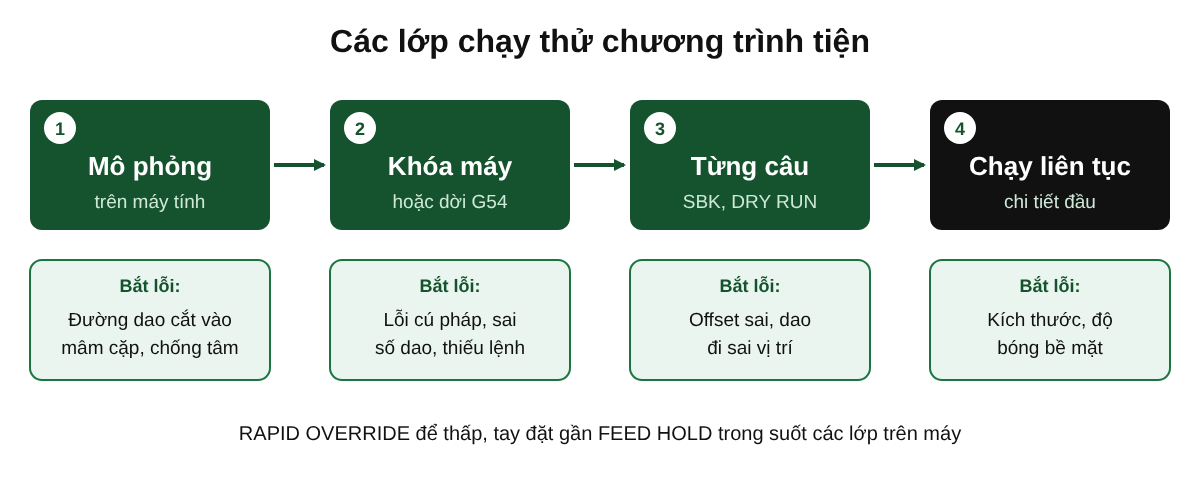
Bước 10 tách làm hai tầng. Tầng đầu là mô phỏng trên máy tính, để xem đường chạy dao có cắt vào mâm cặp hay chống tâm không. Tầng thứ hai làm trên máy thật, nơi những sai sót trong offset mà phần mềm không biết tới mới lộ ra. Tác dụng của từng nút được giải thích trong bài Dry Run, Single Block, Optional Stop. Trình tự trên máy thường như sau:
- Bật MACHINE LOCK để màn hình chạy chương trình mà các trục đứng yên, hoặc dời gốc phôi trong G54 ra phía ngoài phôi để dao chạy trên không.
- Bật SINGLE BLOCK để máy dừng sau mỗi câu lệnh, chờ người đứng máy bấm CYCLE START mới chạy câu tiếp.
- Bật DRY RUN và vặn RAPID OVERRIDE xuống mức thấp, thường 25% hoặc thấp hơn, để có thời gian phản ứng.
- Chạy từng câu, tay đặt sẵn gần nút FEED HOLD, mắt so tọa độ còn lại trên màn hình với vị trí thật của dao.
- Khi mọi câu đều đúng, tắt MACHINE LOCK và DRY RUN, trả G54 về giá trị thật, về gốc lại nếu máy yêu cầu, rồi mới chạy liên tục chi tiết đầu tiên.
Cả quá trình này chậm, và người mới dễ sốt ruột khi thấy máy dừng sau từng câu. Nhưng so với một lần đâm dao vào mâm cặp, vài chục phút chạy thử là cái giá rất rẻ.
Lúc máy cắt, việc của người đứng máy là quan sát và đo
Bước 11 là gia công thật, và lúc này dao bắt đầu báo mòn bằng nhiều cách: tiếng rít bất thường, phoi đổi màu hay đổi hình dạng, bề mặt chi tiết xuất hiện vết xước. Gặp những dấu hiệu đó, người đứng máy xoay sang lưỡi cắt mới hoặc thay mảnh, rồi kiểm tra lại offset. Mỗi sản phẩm ra khỏi máy nên được đo các kích thước chính, nhất là ở loạt đầu, để kịp chỉnh bù mòn trước khi sai lệch dồn lại qua nhiều chi tiết.
Tắt máy và vệ sinh: ngắt điện trước khi đưa tay vào
Hai bước cuối hay bị làm tắt vì đã gần hết giờ. Tắt máy CNC đúng cách đi theo trình tự: đưa bàn dao về vị trí gốc hoặc chỗ an toàn, nhấn E-STOP, tắt nút POWER trên bảng điều khiển, rồi mới ngắt cầu dao tổng. Nếu ngắt cầu dao khi hệ điều khiển chưa tắt hẳn, dữ liệu hoặc linh kiện điện có thể hỏng.
Vệ sinh chỉ bắt đầu khi đã cắt điện. Phoi thép xoắn dài và sắc như lưỡi dao, nên phải dùng móc phoi, chổi, xẻng, không vơ bằng tay. Phoi trên mâm cặp và băng máy được thổi sạch, phoi trong máng được hót đi, thước cặp và panme lau sạch rồi cất vào hộp.
Thuộc trình tự bằng tay trước khi tự chạy chương trình
Đọc trên giấy, 13 bước không có gì khó. Khó là làm đúng thứ tự khi đứng trước máy thật, lúc đang vội hay lúc chi tiết đầu tiên vừa hỏng. Vì thế người mới cần tập gần như toàn bằng thực hành, lặp lại tới khi tay tự biết về X trước Z, tự biết bật SINGLE BLOCK trước khi chạy một chương trình lạ. Trình tự đã thành phản xạ rồi, người học mới nên tự chạy chương trình mà không có người kèm. Ai đang phân vân về độ khó của nghề có thể đọc thêm bài học vận hành máy CNC có khó không; người từng đứng máy tiện cơ có thể so với bài phương pháp vận hành máy tiện vạn năng, còn người làm máy phay đối chiếu bài bảng điều khiển trung tâm máy phay CNC.
Học vận hành máy tiện CNC theo phương pháp Hybrid tại CVTECH
Khóa Lập trình và vận hành máy tiện CNC của CVTECH dài 1 tháng, 180 giờ, học phí 8 triệu đồng. Lý thuyết học online trên app hoặc web, còn 13 bước kể trên tập trực tiếp trên máy Fanuc tại xưởng Lô 4 Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội, từ 8h đến 17h, thứ Hai đến thứ Sáu. Thực hành không giới hạn, được học lại miễn phí đến khi thành nghề.
Ai muốn đứng được cả hai loại máy có thể chọn Combo phay và tiện CNC: 3 tháng, 540 giờ, 17 triệu đồng. Ngày khai giảng các lớp xem tại trang học phí và lịch khai giảng.
Câu hỏi thường gặp
Vì sao bật máy tiện CNC xong phải về gốc?
Nhiều máy dùng bộ mã hóa vị trí kiểu tương đối, mất điện là hệ điều khiển không còn biết bàn dao đang ở đâu. Về gốc giúp máy lấy lại mốc, từ đó offset dao và gốc phôi mới có nghĩa. Máy dùng bộ mã hóa tuyệt đối có thể không cần bước này; làm theo hướng dẫn của hãng máy.
Chạy MDI trên Fanuc có cần vào chế độ EDIT trước không?
Không cần. Chọn MDI, bấm PROG, gõ lệnh như S300 M03 rồi nhấn CYCLE START. EDIT chỉ dùng để soạn, sửa chương trình trong bộ nhớ.
Chương trình đã chạy tốt hôm trước có cần chạy thử lại không?
Chương trình, dao, offset và đồ gá giữ nguyên thì có thể chạy tiếp, chỉ cần đo kỹ chi tiết đầu ca. Đã thay mảnh dao, sửa offset hay sửa một dòng lệnh thì chi tiết đầu nên chạy SINGLE BLOCK với RAPID OVERRIDE thấp.
Tắt máy CNC đúng cách theo thứ tự nào?
Đưa dao về gốc hoặc vị trí an toàn, nhấn E-STOP, tắt POWER trên bảng điều khiển, cuối cùng ngắt cầu dao tổng. Vệ sinh máy chỉ bắt đầu sau khi đã cắt điện.
Trong 13 bước, có hai thói quen đáng giữ hơn cả: về gốc X trước, Z sau, và không chạy chương trình nào lần đầu khi chưa bật SINGLE BLOCK. Thói quen thứ nhất tránh cho dao cắt rãnh gãy lúc về gốc. Thói quen thứ hai bắt được câu lệnh chưa ai soát trước khi dao kịp lao vào phôi.