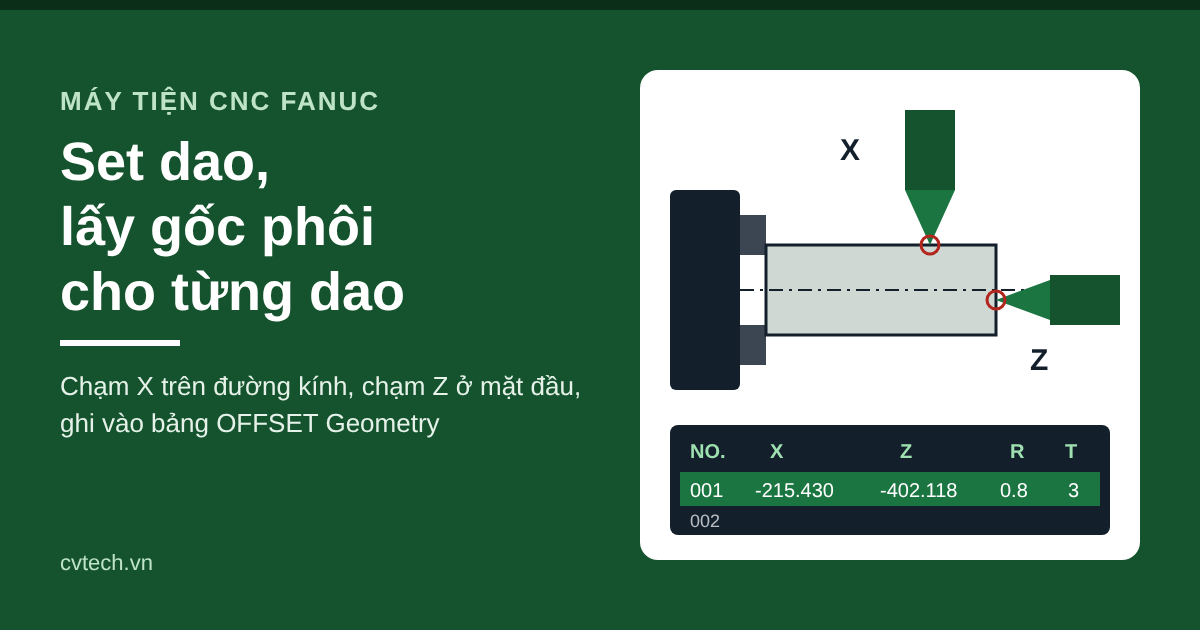
Chương trình chạy trơn tru với dao tiện thô, nhưng đến lúc đài dao xoay sang dao tinh thì mũi dao ăn vào phôi sâu hơn bản vẽ gần nửa milimét. Code không sai dòng nào. Lỗi nằm ở bảng offset: dao tinh vừa thay mảnh mà chưa được set lại, nên máy vẫn tin vào con số cũ. Set dao trên máy tiện CNC, nói gọn, là cho từng dao chạm vào phôi để máy ghi lại khoảng cách từ mũi dao tới gốc phôi, và việc ấy phải làm cho mọi dao trên đài, mỗi khi mũi dao thay đổi.
Trên máy Fanuc, thao tác này không dài. Cái khó nằm ở ba chỗ nhỏ: con số đưa vào bảng phải là số đo thật, dao phải lùi đúng trục, và người đứng máy phải biết chắc mình đang nhập vào dòng nào.
Mỗi dao một vị trí mũi, bảng Geometry giữ khoảng cách ấy
Trên cùng một đài dao có thể gá dao tiện ngoài, dao tinh, dao cắt rãnh và dao ren. Mỗi mảnh dao nhô ra một khoảng khác nhau, nên khi đài dao dừng ở cùng một tọa độ máy, mũi các dao lại nằm ở những điểm khác nhau so với phôi. Nếu không có gì bù vào khoảng chênh đó, cùng một lệnh X30 sẽ cho mỗi dao một đường kính khác.
Trang Geometry trong bảng OFFSET là nơi máy lưu độ lệch ấy. Với từng dao, máy giữ khoảng cách theo X và Z từ mũi dao tới gốc phôi, trong đó X0 nằm trên đường tâm trục chính và Z0 ở mặt đầu chi tiết. Trong chương trình, T0101 gọi dao số 1 cùng dòng offset số 1, T0202 gọi dao số 2 với dòng số 2; hai chữ số đầu chọn vị trí trên đài, hai chữ số sau chọn dòng offset. Ai đã quen đo chiều dài dao kiểu H trên máy phay (xem hướng dẫn gá dao và đo dao trên máy phay CNC) sẽ nhận ra điểm khác của máy tiện: mỗi dao phải set cả X lẫn Z. Cách hai trục này bố trí trên máy được trình bày trong bài hệ tọa độ máy tiện CNC.
Phôi gá chắc, trục chính quay đều rồi mới đưa dao lại gần
Việc đầu tiên diễn ra trước cả khi mở bảng offset: phôi được đo sơ đường kính, gá lên mâm cặp, kẹp chặt, và người đứng máy nhìn độ đảo khi cho mâm quay. Trục chính phải quay trong lúc chạm, bởi chỉ khi phôi quay thì vết cắt mới thành một đường tròn đều để đo được. Cách thường dùng là vào MDI, gõ S300 M3; rồi bấm CYCLE START. Tốc độ 300 vòng/phút ở đây chỉ là ví dụ, con số thật tùy cỡ phôi và vật liệu.
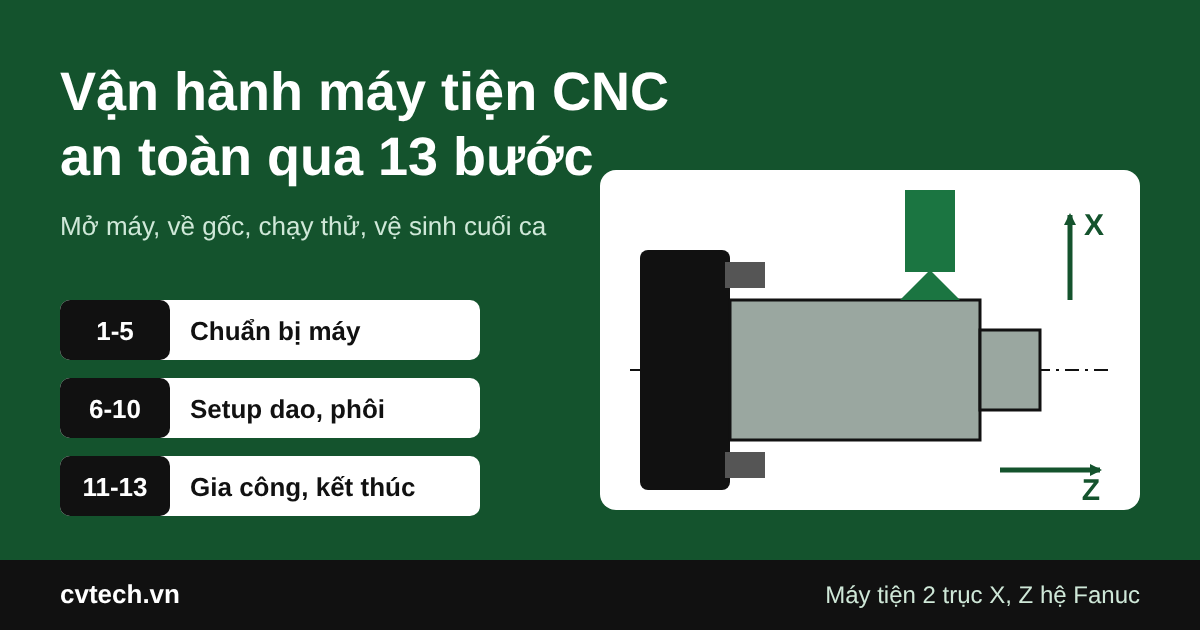
Dao được đưa về bằng JOG tới chỗ cách phôi chừng 50 mm, từ đó trở đi mới chuyển sang tay quay. Tay quay thường có ba nấc ×1, ×10, ×100, tương ứng 1, 10 và 100 µm mỗi vạch. Nấc ×100 dùng để đi nhanh qua khoảng trống; khi còn vài milimét, người đứng máy hạ về ×10 và quay chậm lại. Người mới hay quên đổi nấc, và chỉ một vòng tay quay ở ×100 là đủ làm mẻ mảnh ngay lần chạm đầu. Vị trí đài dao, mâm cặp, trục chính được giới thiệu trong bài cấu tạo máy tiện CNC.
Set X bằng đường kính đo thật sau một đường tiện thử
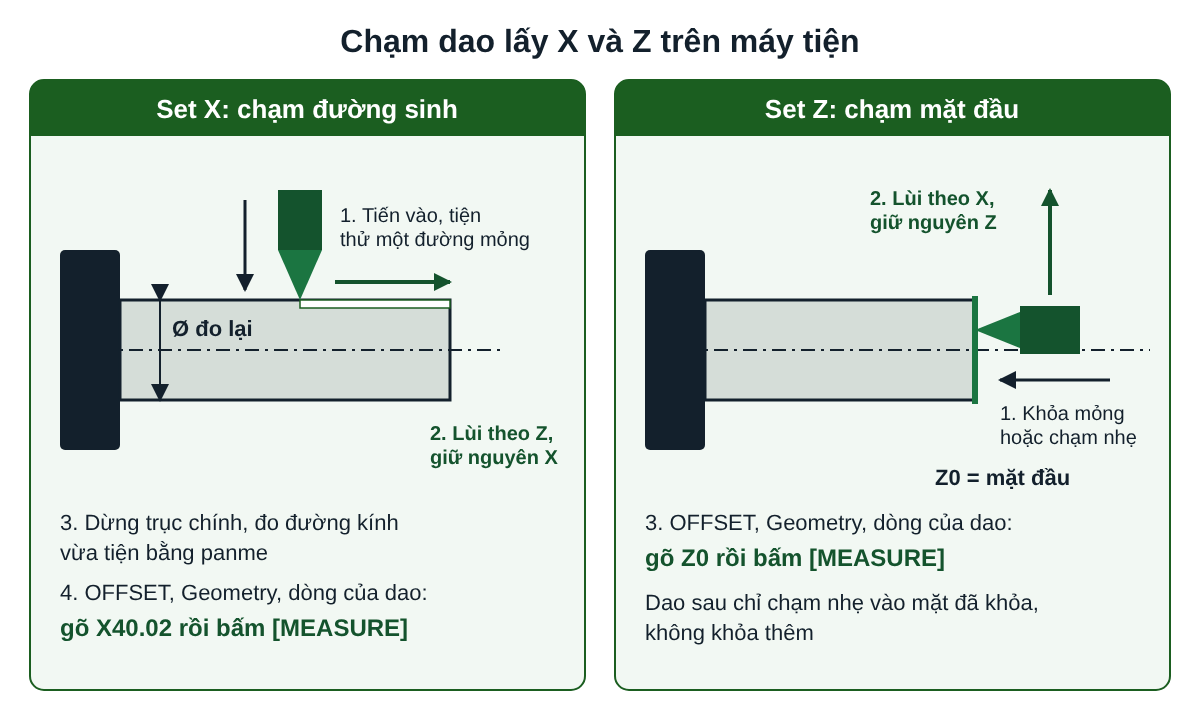
Dao tiến từ từ vào đường sinh phôi. Khoảnh khắc mũi dao vừa chạm, bề mặt hiện một vạch mờ chạy quanh phôi và vài sợi phoi nhỏ bắn ra; chừng ấy là đủ, không cần ăn sâu hơn. Lúc này người đứng máy vào OFFSET, mở trang Geometry, đưa con trỏ xuống đúng dòng của dao đang set, gõ X kèm đường kính (ví dụ X40.0) rồi bấm phím mềm [MEASURE]. Máy lấy tọa độ hiện tại, đối chiếu với con số vừa gõ và tự điền giá trị vào cột X. Tên phím và chỗ đặt nó tùy đời máy: có máy ghi [MEASUR], có máy phải chuyển trang phím mềm mới thấy.
Nhập luôn đường kính phôi đã đo trước khi gá thì nhanh, nhưng phôi thô có thể méo, còn vỏ cán hoặc vết cưa, nên con số ấy chưa chắc khớp với chỗ mũi dao vừa chạm. Vì vậy người đứng máy lâu năm thường làm thêm một bước: tiện thử một đường mỏng theo Z, sâu vài phần mười milimét, dài chừng 10 đến 15 mm. Tiện xong, dao lùi theo Z, trục X để yên, trục chính dừng, rồi đoạn vừa tiện được đo bằng panme cơ khí. Ví dụ panme đọc 40,02 mm thì gõ X40.02 rồi bấm [MEASURE]. Đây là đường kính do chính mũi dao tạo ra, nên offset sát thực tế hơn hẳn.
Trục X phải để yên vì máy tính offset từ vị trí X đúng lúc bấm phím. Lỡ tay quay X đi vài vạch trước khi bấm, con số trong bảng sẽ lệch đúng chừng ấy.
Set Z ở mặt đầu, dao sau chỉ chạm nhẹ vào mặt đã khỏa
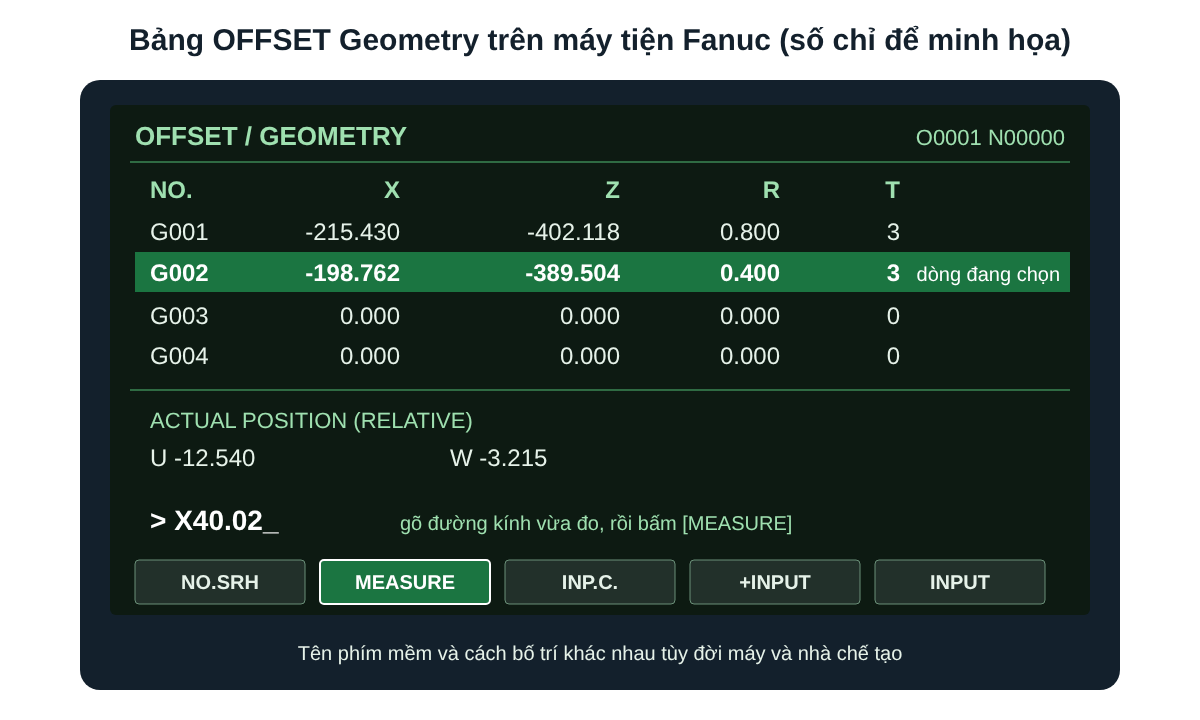
Gốc Z thường đặt ở mặt đầu chi tiết. Với dao đầu tiên, cách chắc ăn là khỏa mỏng mặt đầu từ ngoài vào tâm cho phẳng và sạch, lùi dao theo X mà giữ nguyên Z, rồi ở đúng dòng của dao trong bảng Geometry gõ Z0 và bấm [MEASURE].
Các dao còn lại thì không khỏa thêm, và lý do nằm ở chính mặt Z0. Nếu dao số 2 ăn vào mặt đầu thêm 0,1 mm, mặt ấy đã dịch đi, kéo theo dao số 1 bỗng lệch 0,1 mm dù không ai động vào nó. Dao sau chỉ chạm nhẹ vào mặt đã khỏa, thấy vết mờ là dừng, lùi theo X rồi nhập Z0. Gom lại, trình tự cho một dao trên máy như sau:
- Ở MDI gõ S300 M3; rồi bấm CYCLE START cho trục chính quay.
- Gọi dao cần set, dùng JOG đưa mũi dao về cách phôi khoảng 50 mm.
- Chuyển sang tay quay, nấc ×100 để tiến gần, nấc ×10 khi còn vài milimét.
- Tiện thử một đường mỏng theo Z, lùi dao theo Z, dừng trục chính và đo đường kính bằng panme.
- Vào OFFSET, trang Geometry, chọn đúng dòng của dao, gõ X cùng số đo rồi bấm [MEASURE].
- Cho trục chính quay lại, khỏa mỏng mặt đầu (dao đầu tiên) hoặc chạm nhẹ mặt đã khỏa (các dao sau), lùi dao theo X.
- Gõ Z0 rồi bấm [MEASURE] trên cùng dòng, sau đó chuyển sang dao kế tiếp.
Bán kính mũi dao và mảnh dao mới là hai chỗ hay bị bỏ qua
Mũi mảnh dao tiện được mài tròn, phổ biến ở bán kính 0,4 mm và 0,8 mm. Khi tiện mặt côn hay cung tròn, chính bán kính này làm biên dạng lệch khỏi bản vẽ. Muốn máy bù bằng G41, G42, người đứng máy khai bán kính vào cột R và mã hướng mũi dao vào cột T trên dòng offset của dao đó. Dao tiện ngoài cắt về phía mâm cặp thường mang mã 3, nhưng cách đánh số còn tùy máy có đài dao phía trước hay phía sau, nên cần tra bảng mã hướng mũi trong tài liệu của máy. Các loại mảnh và ký hiệu có trong bài dụng cụ cắt, dao tiện trên máy tiện CNC.
Offset gắn với mũi dao chứ không gắn với cán dao. Khi mảnh vỡ, hoặc được thay bằng mảnh khác loại, khác bán kính, vị trí mũi đã đổi và số cũ trong bảng không còn đúng, nên phải set lại. Thay mảnh cùng loại thì sai lệch thường nhỏ, nhưng nhỏ vẫn chưa phải bằng không: chạy thử một đường và đo lại trước khi làm hàng loạt vẫn là việc đáng làm.
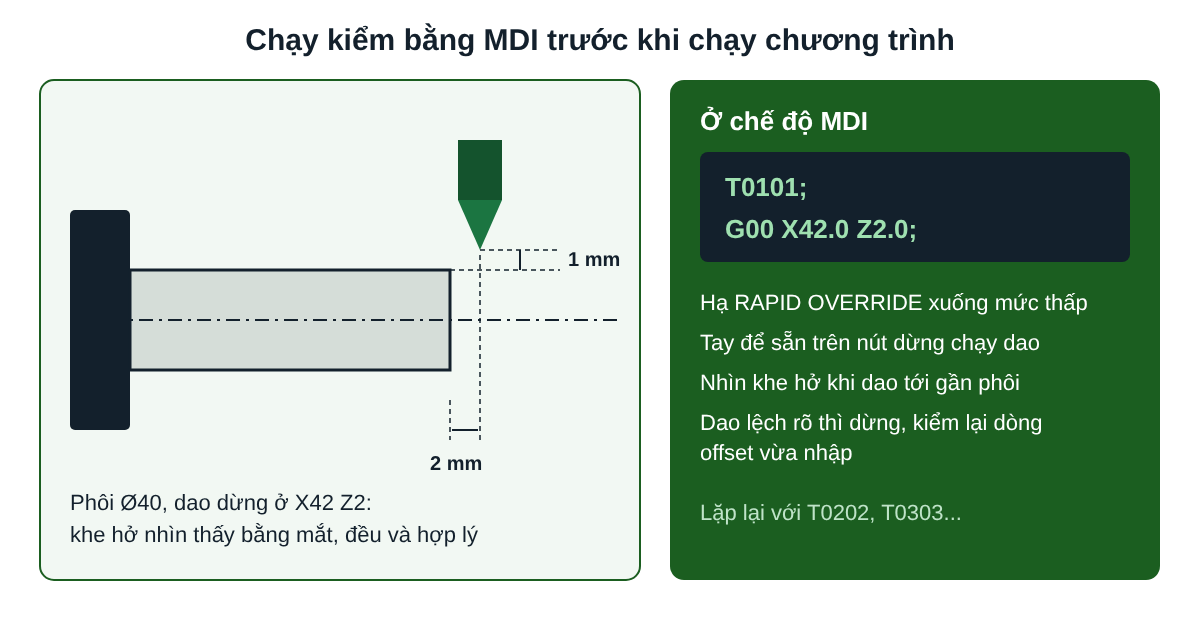
Chạy kiểm bằng MDI trước khi bấm chạy chương trình
Bước kiểm này mất chừng một phút. Ở MDI, người đứng máy gọi T0101 và cho dao chạy nhanh tới X bằng đường kính phôi cộng 2 mm, Z2; với phôi 40 mm, lệnh là G00 X42.0 Z2.0. Trước khi bấm CYCLE START, RAPID OVERRIDE được hạ xuống thấp và tay đặt sẵn gần nút dừng, phòng khi dao lao về một chỗ không ai ngờ.
Offset đúng thì dao dừng cách đường sinh chừng 1 mm mỗi phía, cách mặt đầu 2 mm, khe hở nhìn rõ bằng mắt. Thử hình dung khe hở theo X to bất thường, cỡ 10 mm: gần như chắc chắn ai đó đã gõ bán kính vào chỗ đường kính. Phép kiểm ấy được lặp lại với T0202, T0303 cho từng dao.
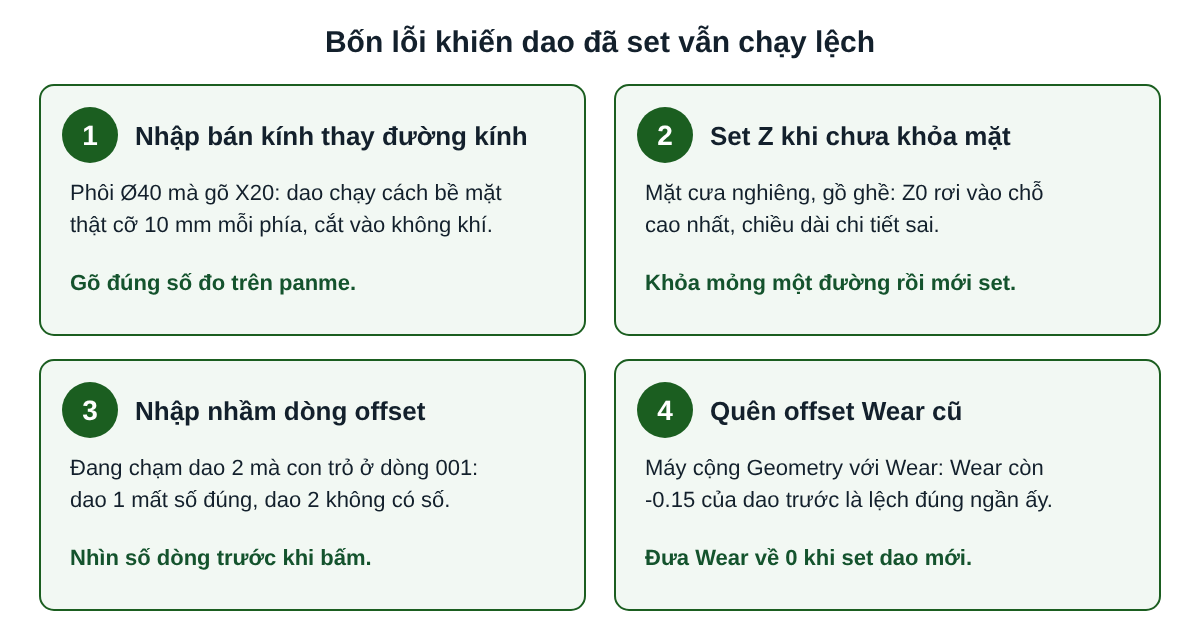
Bốn lỗi khiến dao đã set xong vẫn chạy lệch
Lỗi đầu tiên là nhập bán kính thay cho đường kính. Máy tiện Fanuc thường lập trình X theo đường kính, nên với phôi 40 mm mà gõ X20 thì khi chương trình gọi X40, dao chạy cách bề mặt thật khoảng 10 mm mỗi phía và cắt vào không khí. Lỗi thứ hai là set Z khi chưa khỏa mặt. Mặt cưa thường nghiêng và gồ ghề, điểm chạm rơi vào chỗ cao nhất, nên chiều dài chi tiết sau khi tiện lệch một khoảng không đoán trước được.
Lỗi thứ ba khó thấy hơn: nhập vào dòng offset của dao khác. Đang chạm dao 2 mà con trỏ còn nằm ở dòng 001 thì dao 1 mất số đúng, còn dao 2 chẳng có số nào. Lỗi thứ tư là quên Wear. Máy cộng Geometry với Wear (độ mòn) để ra offset thực dùng, nên nếu dòng Wear còn -0,15 từ con dao trước, dao mới sẽ lệch đúng ngần ấy. Khi set dao mới, Wear của dòng đó cần đưa về 0; về sau mới dùng Wear để chỉnh tinh theo kết quả đo chi tiết.
Học set dao và vận hành máy tiện CNC theo phương pháp Hybrid tại CVTECH
Cảm giác tay quay ở nấc ×10, vạch mờ trên phôi hay lực vặn panme chỉ có được khi đứng máy. Khóa Lập trình và vận hành máy tiện CNC của CVTECH kéo dài 1 tháng, 180 giờ, học phí 8 triệu đồng; muốn làm cả hai loại máy thì có Combo phay và tiện CNC 3 tháng, 540 giờ, 17 triệu đồng. Lý thuyết học online trên app và web, thực hành tại xưởng Lô 4 Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội, trên máy Fanuc, 8h đến 17h từ thứ Hai đến thứ Sáu.
Thực hành không giới hạn, chưa vững thì học lại miễn phí đến khi thành nghề. Lịch khai giảng xem ở trang học phí và lịch khai giảng; cần tư vấn thì vào trang liên hệ hoặc gọi Mr Quyết 0969.081.015. Người mới tìm hiểu nghề có thể đọc trước bài công nghệ tiện CNC là gì.
Câu hỏi thường gặp
Có phải set dao máy tiện CNC lại mỗi ca không?
Không bắt buộc. Offset lưu trong bộ điều khiển, tắt máy bật lại vẫn còn. Phải set lại khi thay mảnh, tháo dao khỏi đài, đổi sang phôi có mặt đầu ở vị trí khác (trường hợp này chỉ cần set lại Z), hoặc khi chạy kiểm thấy dao lệch.
Phím [MEASURE] không hiện trên màn hình thì làm sao?
Trên nhiều đời máy Fanuc, phím mềm này nằm ở trang sau, thường phải bấm [(OPRT)] hoặc phím chuyển trang ở rìa hàng phím mềm mới thấy, có máy ghi tắt [MEASUR]. Vẫn không có thì xem tài liệu vận hành của máy.
Offset Geometry và offset Wear khác nhau thế nào?
Geometry là khoảng cách từ mũi dao tới gốc phôi, có được khi set dao. Wear là phần chỉnh nhỏ cộng thêm khi đo chi tiết thấy lệch vài phần trăm milimét do dao mòn.
Dao nào vừa thay mảnh hay vừa tháo ra gá lại cũng nên được coi như dao mới: tiện thử, đo bằng panme, nhập số, chạy kiểm X42 Z2 rồi mới chạy chương trình. Một phút ấy rẻ hơn nhiều so với một mảnh dao vỡ hay một chi tiết phải bỏ đi.