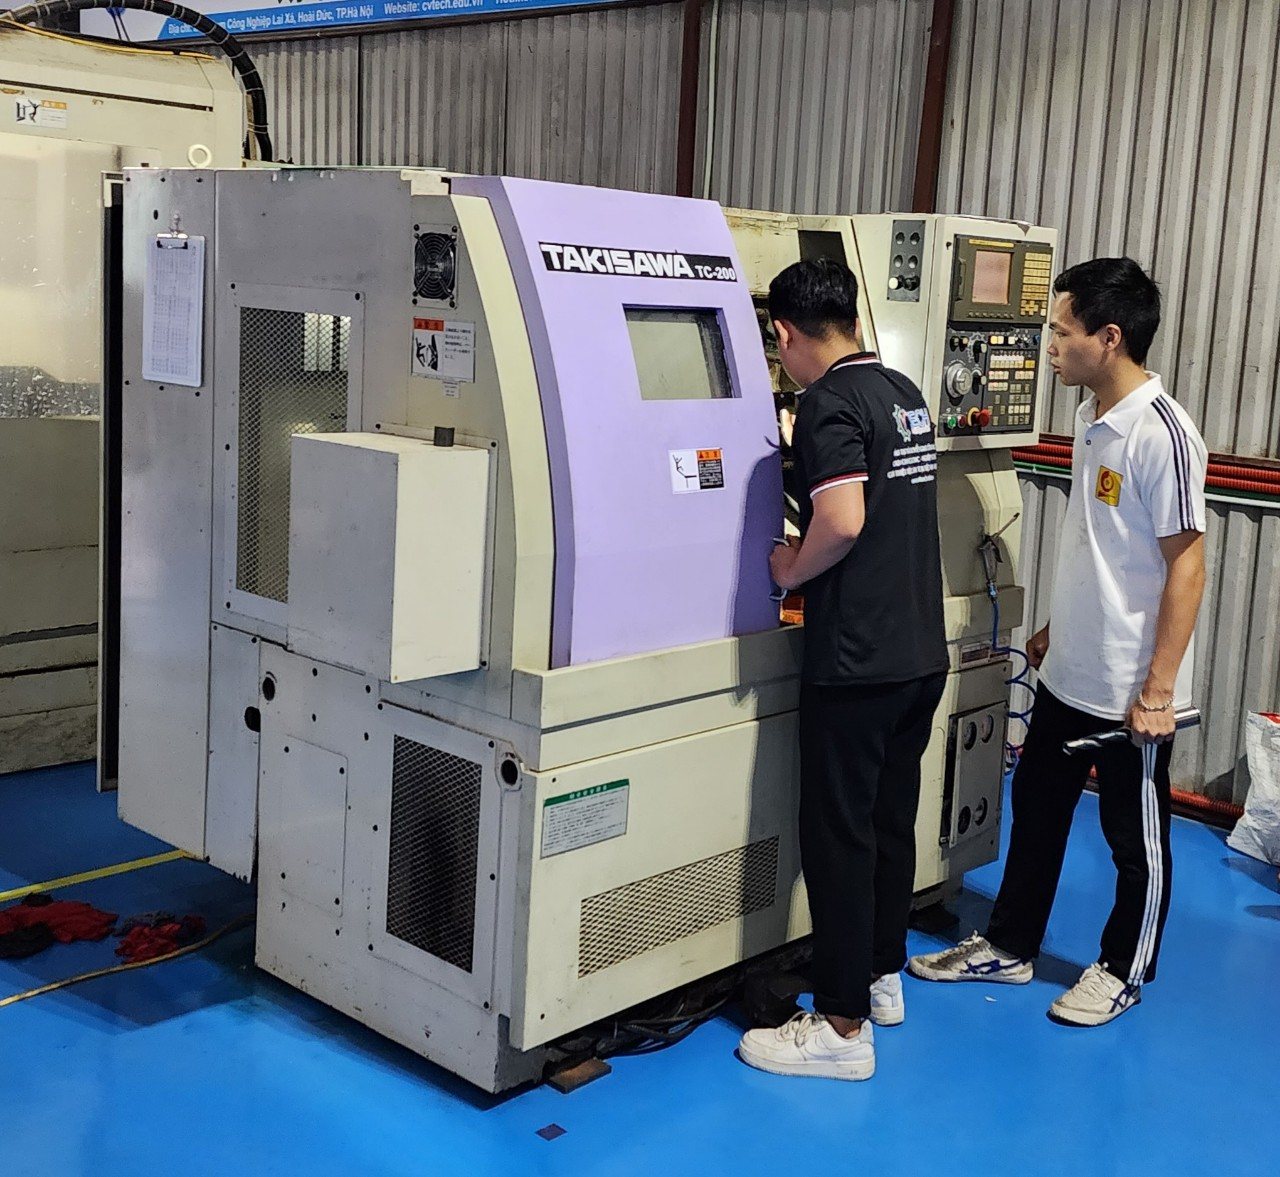
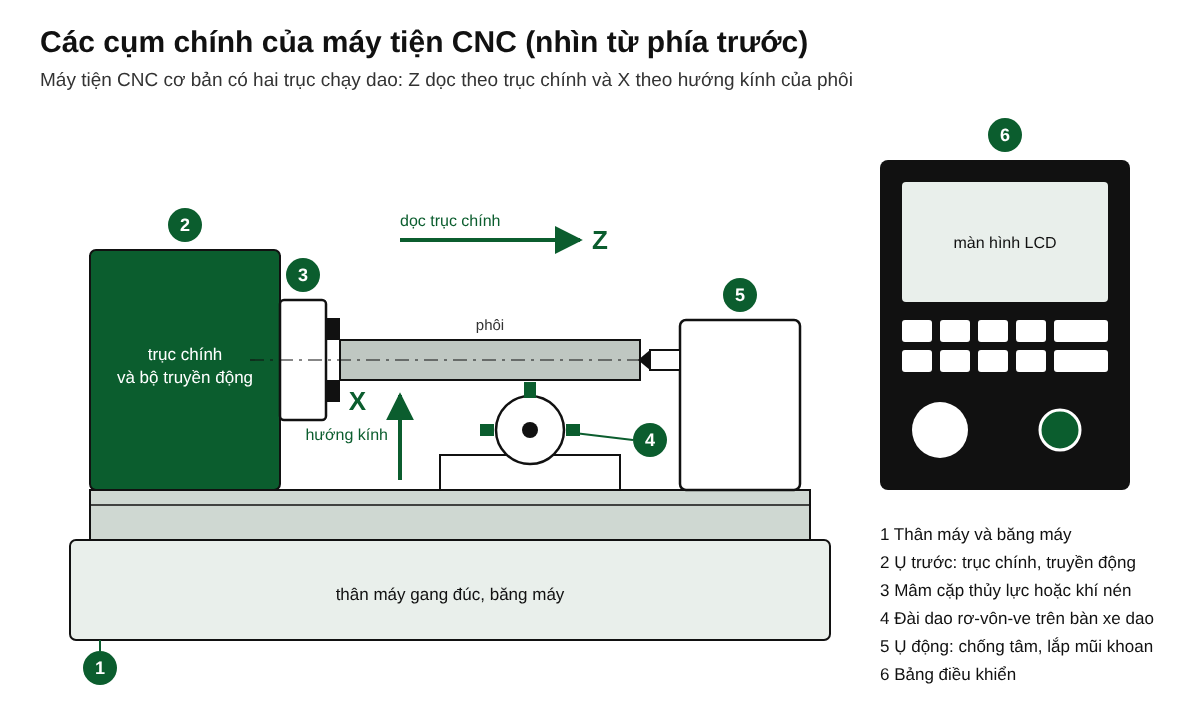
Gõ "cấu tạo máy tiện CNC" lên mạng, người mới học nghề rất dễ gặp một tấm ảnh chú thích hai trục chạy dao là X và Y, kèm lời giải thích rằng bàn xe dao chạy bằng động cơ bước. Với máy tiện công nghiệp, cả hai chi tiết ấy đều sai. Một máy tiện CNC cơ bản gồm thân máy, ụ trước với trục chính, mâm cặp, hệ chạy dao hai trục X và Z do động cơ servo kéo vít me bi, ụ động, đài dao rơ-vôn-ve và bảng điều khiển.
Nghe như máy tiện vạn năng gắn thêm màn hình, nhưng mỗi cụm giờ làm việc với bộ điều khiển thay cho đôi tay người thợ, nên từ mâm cặp đến vít dẫn động đều phải thiết kế lại.
Nguyên lý tiện vẫn thế, chỉ người ra lệnh chuyển động đã đổi
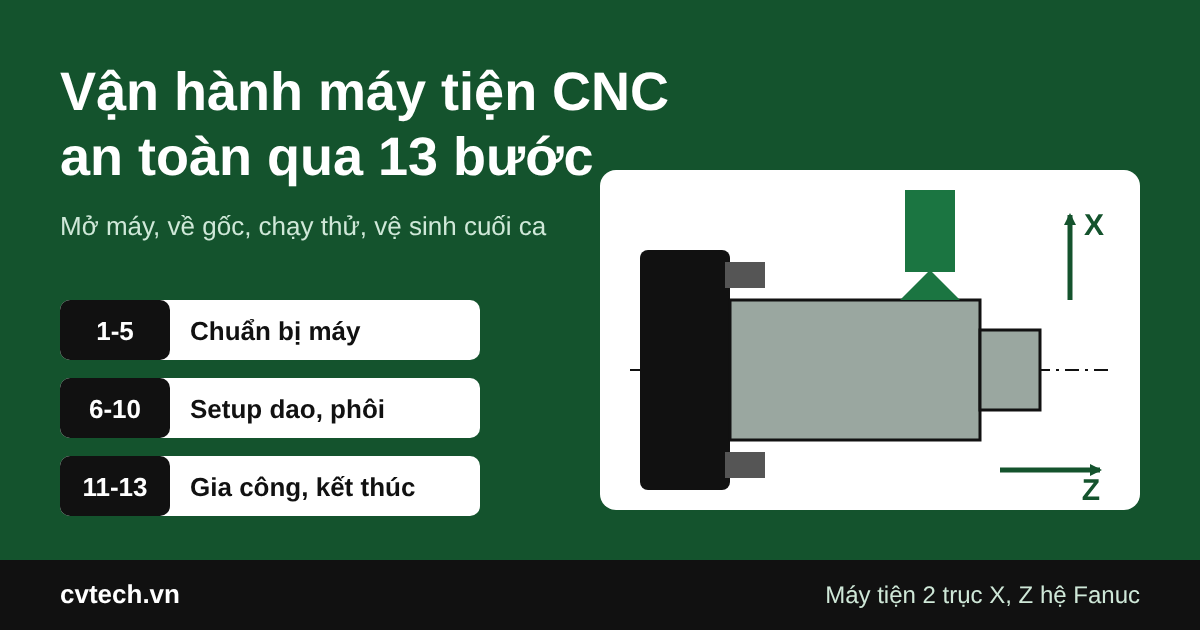
Trên máy tiện CNC, phôi vẫn quay để tạo chuyển động cắt chính, còn dao tịnh tiến theo hai hướng: dọc trục chính gọi là Z, ngang theo hướng kính của phôi gọi là X. Ai từng đọc về máy tiện vạn năng sẽ thấy quen, bởi nguyên lý cắt gọt không đổi.
Ở máy vạn năng, người thợ quay tay quay, gạt tay gạt và dõi vạch du xích; ở máy CNC, chương trình quyết định mọi chuyển động. Chi tiết đúng hay sai vì thế phụ thuộc vào chương trình hơn tay nghề lúc cắt, người đứng máy chủ yếu giám sát. Đường đi từ bản vẽ đến đường chạy dao nằm ở bài công nghệ tiện CNC là gì.
Thân máy, ụ trước và mâm cặp gánh phần nặng nhất
Thân máy thường đúc bằng gang, vật liệu hút rung tốt và ít biến dạng theo thời gian. Băng máy trên thân, gồm băng phẳng và băng lăng trụ, dẫn hướng cho bàn xe dao và ụ động; băng mòn thì mọi chuyển động phía trên lệch theo, chương trình đúng mấy cũng vô ích.
Ụ trước bên trái chứa trục chính và bộ truyền động. Động cơ trục chính có hai loại: động cơ một chiều điều tốc bằng cách thay đổi dòng kích từ, và động cơ xoay chiều điều tốc vô cấp qua biến tần, tức tốc độ chỉnh liên tục thay vì gạt từng nấc như hộp tốc độ máy vạn năng. Phía sau trục chính có một xi lanh thủy lực hoặc khí nén, nối qua lỗ trục tới mâm cặp để đóng mở chấu.
Mâm cặp trên máy CNC gần như luôn là loại thủy lực hoặc khí nén, và lý do nằm ở tốc độ. Khi tiện kim loại màu như nhôm, đồng, trục chính trên một số máy có thể quay tới khoảng 8000 vòng/phút; lực ly tâm khi ấy kéo chấu ra ngoài, siết tay không đủ giữ phôi. Người đứng máy chỉ đạp bàn đạp hoặc bấm nút, chấu đóng với lực đặt sẵn, lần nào cũng như nhau.
Hai trục X, Z và chuỗi servo, vít me bi đứng sau chúng
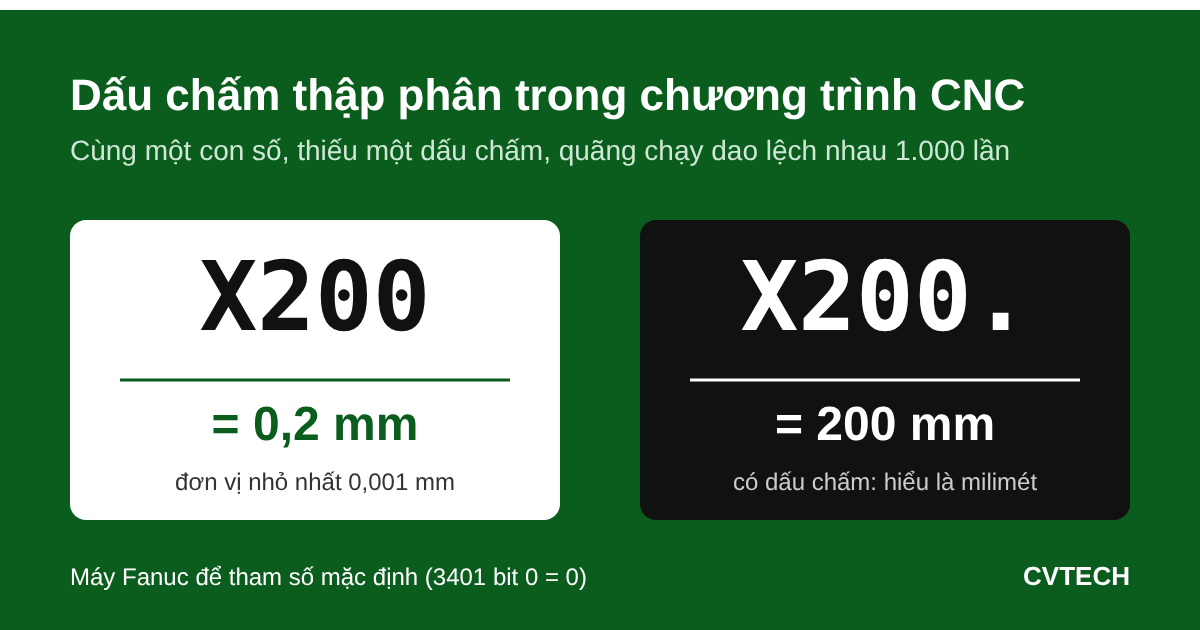
Máy tiện CNC cơ bản chỉ có hai trục chạy dao X và Z. Trục Y, và trục C (mâm cặp xoay đến một góc định trước rồi dừng), chỉ có trên máy tiện phay, loại gắn dao quay trên đài dao để phay rãnh, khoan lỗ lệch tâm. Nhầm X-Y thường đến từ máy phay, vốn có ba trục X, Y, Z như trong bài cấu tạo của máy phay CNC. Trên máy tiện Fanuc, người mới còn hay vấp vì X thường lập trình theo đường kính: dao lùi 1 mm theo bán kính thì X tăng 2 mm. Gốc tọa độ của hai trục này và lý do trục X tính theo đường kính được phân tích riêng trong bài hệ tọa độ máy tiện CNC.
Mỗi trục có cùng một chuỗi dẫn động: động cơ servo xoay chiều quay, truyền qua đai răng sang vít me bi, đai ốc bi ôm trên vít me đẩy bàn xe dao tịnh tiến. Các viên bi thép lăn giữa ren vít và ren đai ốc nên ma sát nhỏ hơn nhiều so với vít me ren thang trên máy vạn năng, còn khe hở giữa vít và đai ốc thì chỉnh được. Encoder gắn sau động cơ liên tục báo vị trí thật về bộ điều khiển, dao đi thiếu hay thừa là được bù ngay.
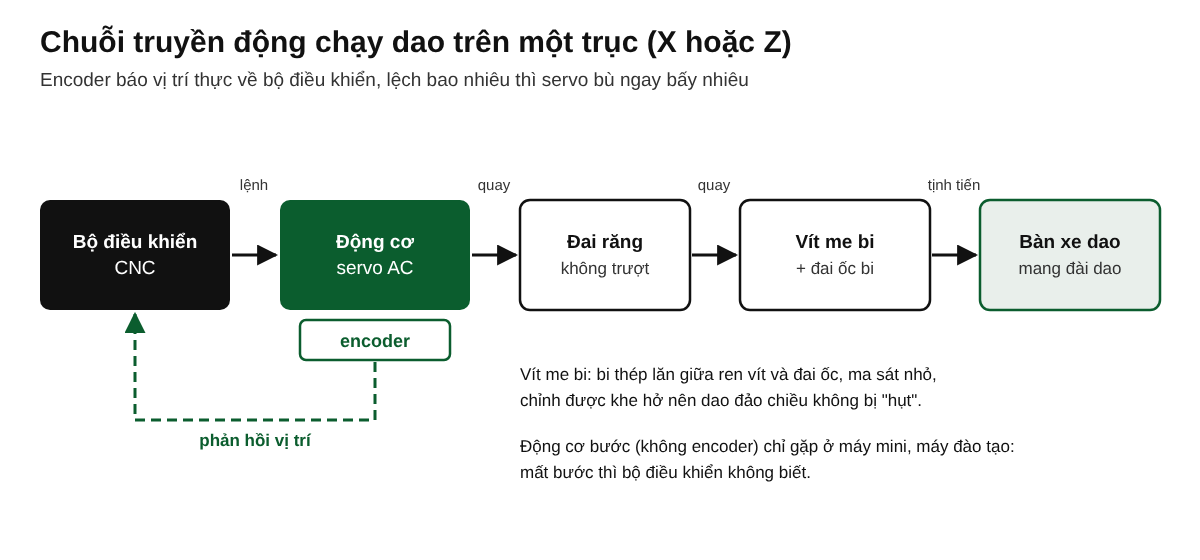
Thử hình dung dao tiện trục bậc, đi vào theo X rồi đảo chiều ra. Nếu vít me và đai ốc có khe hở, mỗi lần đảo chiều động cơ quay một chút mà bàn dao chưa nhúc nhích, đường kính các bậc lệch một lượng nhỏ nhưng đều đặn. Vít me bi có đai ốc được siết tải trước nên khe hở gần như bằng không, phần còn lại bộ điều khiển bù bằng một thông số nhập sẵn, nên lỗi kiểu này bị giữ rất thấp. Động cơ bước không có encoder, quá tải thì mất bước mà bộ điều khiển không hay biết; nó chỉ còn gặp ở máy tiện mini hoặc máy đào tạo.
Ụ động giữ đầu phôi dài, đài dao rơ-vôn-ve thay dao trong vài giây
Ụ động bên phải chạy dọc trục Z trên băng máy. Phôi trục dài dễ bị dao đẩy võng ở đầu tự do nên cần ụ động chống tâm; khoan lỗ dọc trục thì lắp mũi khoan lên ụ động.
Đài dao rơ-vôn-ve là cụm xoay gắn trên bàn xe dao, mang 8 đến 12 dao, theo kiểu chữ thập, kiểu đĩa hoặc kiểu trống. Chương trình gọi dao mới, đài dao nhả khóa, xoay đến đúng ô rồi khóa lại trong vài giây. Loại ổ dao kèm tay máy thay dao an toàn hơn nhưng ít gặp trên máy tiện thông dụng. Chọn dao nào lắp lên đài đã có bài riêng về dụng cụ cắt và dao tiện trên máy tiện CNC.
Bảng điều khiển có ba nhóm phím người mới nên nhận mặt trước
Người mới hay hoảng ở bảng điều khiển vì phím nhiều, dù dưới màn hình LCD các phím chia nhóm khá rõ.
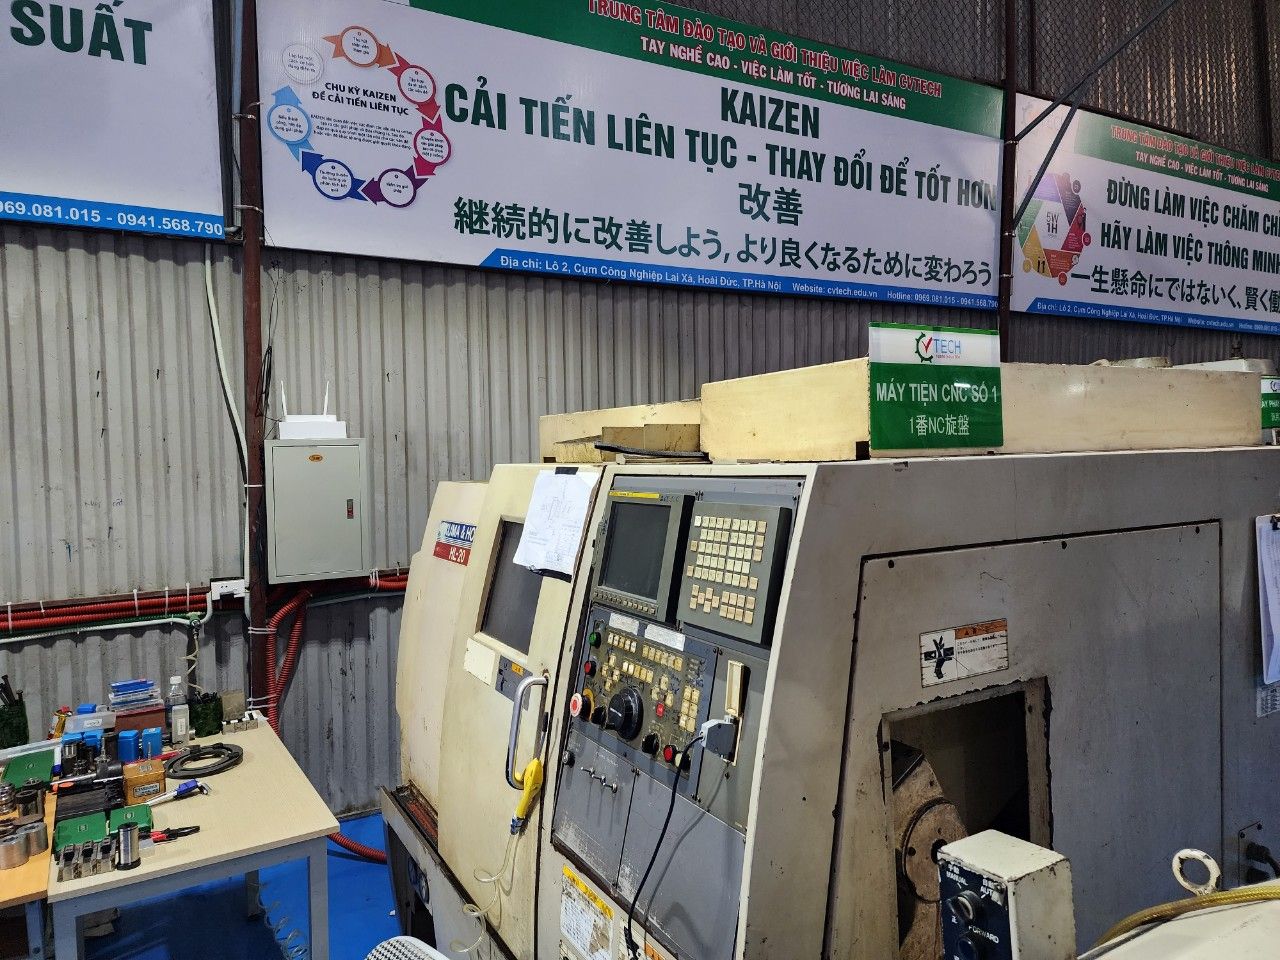
Nhập một giá trị bù dao là lúc dùng gần đủ nhóm phím soạn thảo: gõ chữ X trên cụm ADDRESS (nơi có các phím chữ G, M, X, Z, F, S), gõ số trên cụm NUMERIC, gõ nhầm thì CANCEL xóa từng ký tự, đúng rồi mới bấm INPUT để đưa vào ô bù dao hay tham số. Phím SHIFT dùng khi ký tự cần gõ là ký tự thứ hai in trên cùng một phím. Dãy soft key ngay dưới màn hình đổi chức năng theo trang đang mở. RESET dừng chương trình và xóa trạng thái báo lỗi, còn START (cycle start) cho chương trình chạy.
Nhóm chế độ quyết định máy đang làm gì: EDIT để soạn và sửa chương trình, MEMORY để chạy chương trình đã lưu, MDI để gõ và chạy ngay vài câu lệnh, chẳng hạn bật trục chính bằng M03 S500 khi chuẩn bị đo dao. Nhóm cuối là các công tắc chạy thử, đáng nhớ kỹ vì chúng cứu dao, cứu máy nhiều nhất:
- Single block (chạy từng câu): mỗi lần bấm START máy chỉ chạy một dòng lệnh rồi dừng, dùng khi chạy chương trình mới lần đầu.
- Machine lock (khóa máy): các trục đứng yên nhưng tọa độ trên màn hình vẫn chạy, để xem chương trình có báo lỗi không và tọa độ hiện trên màn hình có khớp bản vẽ không.
- Dry run (chạy khô): máy chạy theo tốc độ chạy dao khô thay cho lượng chạy dao F trong chương trình, dùng khi chưa kẹp phôi hoặc dao đã lùi xa, để xem đường đi của dao.
Đọc bảng thông số máy, lấy SSCK20A làm ví dụ
Trên catalogue, mỗi dòng thông số trả lời một câu hỏi về chi tiết định làm. Ví dụ mẫu máy tiện CNC SSCK20A: mâm cặp Ø200 mm, đường kính quay trên thân máy 450 mm, đường kính gia công lớn nhất 200 mm, chiều dài gia công lớn nhất 500 mm, hành trình dọc 660 mm và ngang 170 mm, lỗ trục chính Ø55 mm, tốc độ trục chính 45–4000 vòng/phút, cán dao 20×20 mm, máy nặng 5000 kg.
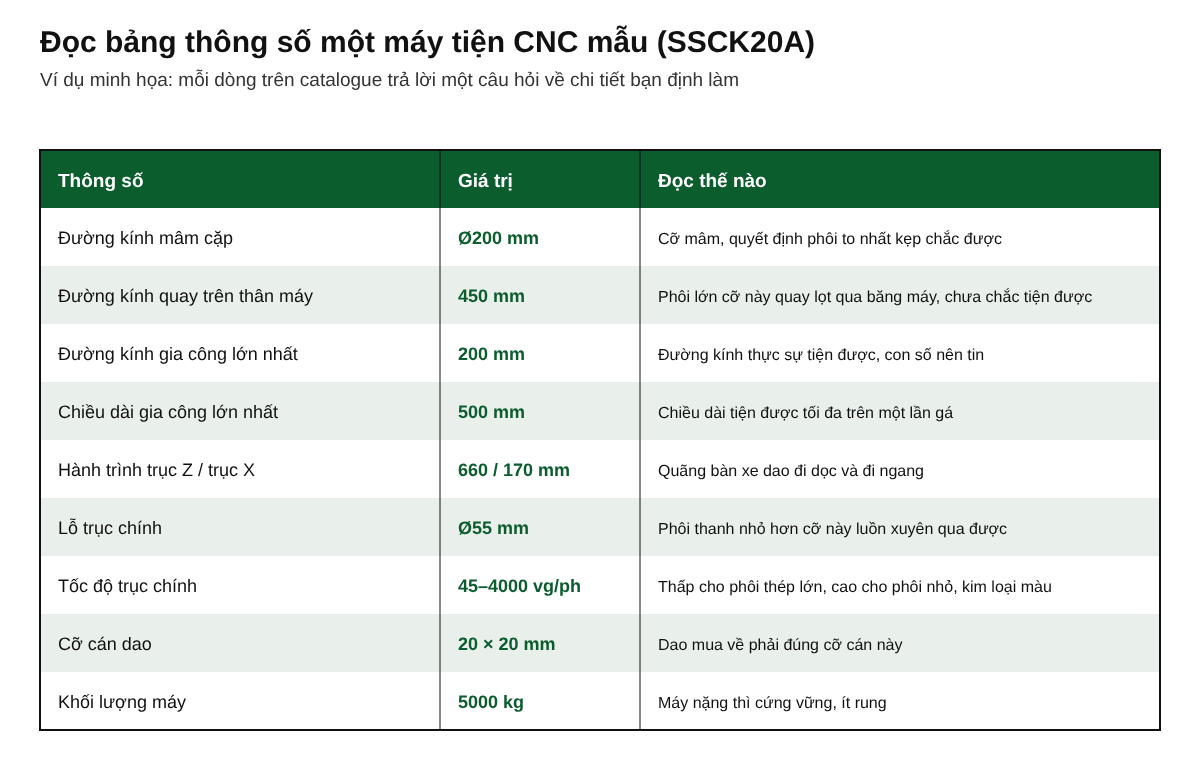
Hai con số đường kính hay bị hiểu sai nhất. Con số 450 mm chỉ nói phôi cỡ đó quay lọt qua băng máy, còn đường kính thật sự tiện được bị đài dao và bàn xe dao giới hạn, ở máy này là 200 mm. Lỗ trục chính Ø55 mm cho biết phôi thanh nhỏ hơn cỡ đó luồn xuyên qua được, hợp khi làm hàng loạt chi tiết ngắn từ thanh dài. Cỡ cán dao 20×20 mm ràng buộc việc mua dao, còn 5000 kg nói về độ cứng vững.
Máy tiện CNC hai trục là nấc đầu của chuỗi từ NC đến FMS
Máy điều khiển số khởi đầu là NC, logic điều khiển nằm cứng trong mạch. Đưa máy tính vào bộ điều khiển thì thành CNC, chương trình lưu trong bộ nhớ và sửa ngay trên máy. Trung tâm gia công tự thay dao, làm nhiều nguyên công trên một lần gá; DNC nối nhiều máy CNC với một máy tính trung tâm để truyền chương trình. Bậc cao nhất là FMS, hệ thống sản xuất linh hoạt gồm nhiều máy, robot cấp phôi và kho tự động, rồi CIM, nơi thiết kế và sản xuất nối chung bằng máy tính.
Trong chuỗi ấy, máy tiện CNC hai trục là mắt xích dễ bắt đầu nhất. Hiểu vì sao mâm cặp phải thủy lực, vít me phải có bi, encoder phải báo về, người học sẽ đọc được máy khác, kể cả máy giữa dây chuyền robot.
Học tiện CNC theo phương pháp Hybrid tại CVTECH
Tại CVTECH, khóa Lập trình và vận hành máy tiện CNC kéo dài 1 tháng, 180 giờ, học phí 8 triệu đồng. Muốn làm cả hai loại máy thì có Combo phay và tiện CNC trong 3 tháng, 540 giờ, học phí 17 triệu đồng. Theo phương pháp Hybrid, lý thuyết học online trên app và web, thời gian ở xưởng dành cho đứng máy Fanuc.
Lớp học 8h–17h từ thứ Hai đến thứ Sáu tại xưởng Lô 4 Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội, thực hành không giới hạn, học lại miễn phí đến khi thành nghề, có ký túc xá. Lịch khai giảng cập nhật ở trang học phí và lịch khai giảng; cần hỏi thêm thì để lại thông tin ở trang liên hệ.
Câu hỏi thường gặp
Máy tiện CNC có trục Y không?
Máy tiện CNC cơ bản không có trục Y, chỉ có X theo hướng kính và Z dọc trục chính. Trục Y và trục C có trên máy tiện phay, loại gắn dao quay trên đài dao để phay, khoan lệch tâm.
Máy tiện CNC dùng động cơ bước hay động cơ servo?
Các trục chạy dao của máy tiện CNC công nghiệp dùng động cơ servo xoay chiều có encoder. Động cơ bước chỉ thấy ở máy mini và máy đào tạo.
Đường kính quay trên thân máy khác đường kính gia công lớn nhất thế nào?
Con số đầu là cỡ phôi quay lọt qua băng máy, con số sau là cỡ thật sự tiện được, thường nhỏ hơn nhiều vì vướng đài dao. So với bản vẽ thì dùng con số sau.
Mới học tiện CNC có cần thuộc cấu tạo máy không?
Không cần thuộc như thợ sửa máy, nhưng nên biết từng cụm làm gì và hỏng thì biểu hiện ra sao. Hiểu mâm cặp, đài dao, hai trục X, Z và các chế độ trên bảng điều khiển là đủ để đứng máy an toàn.