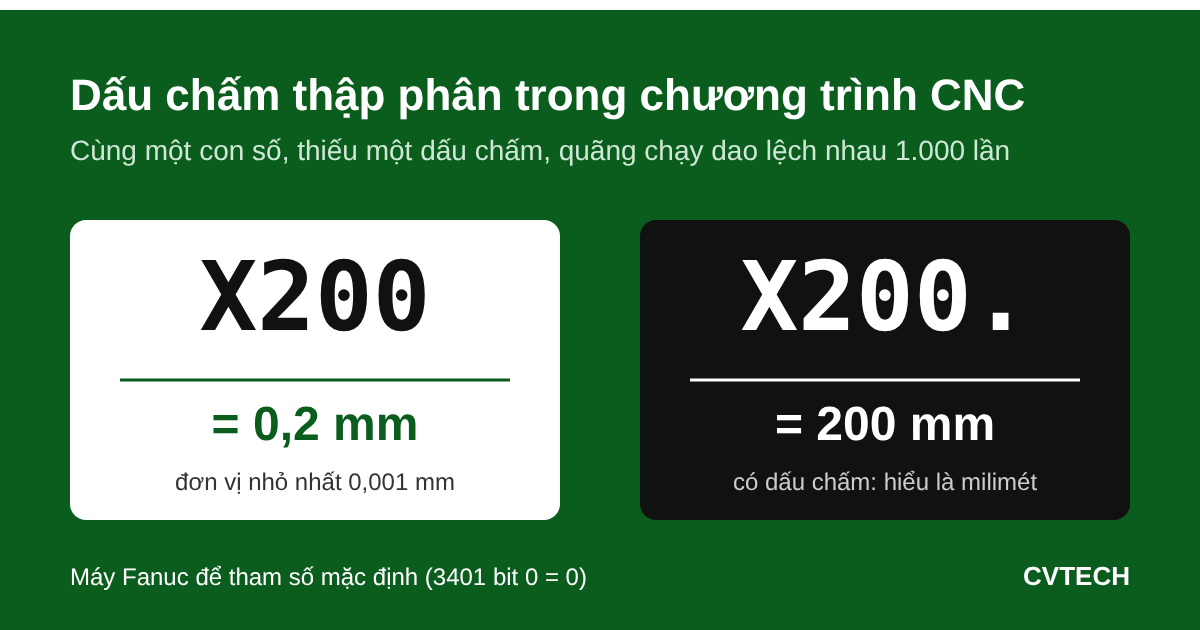
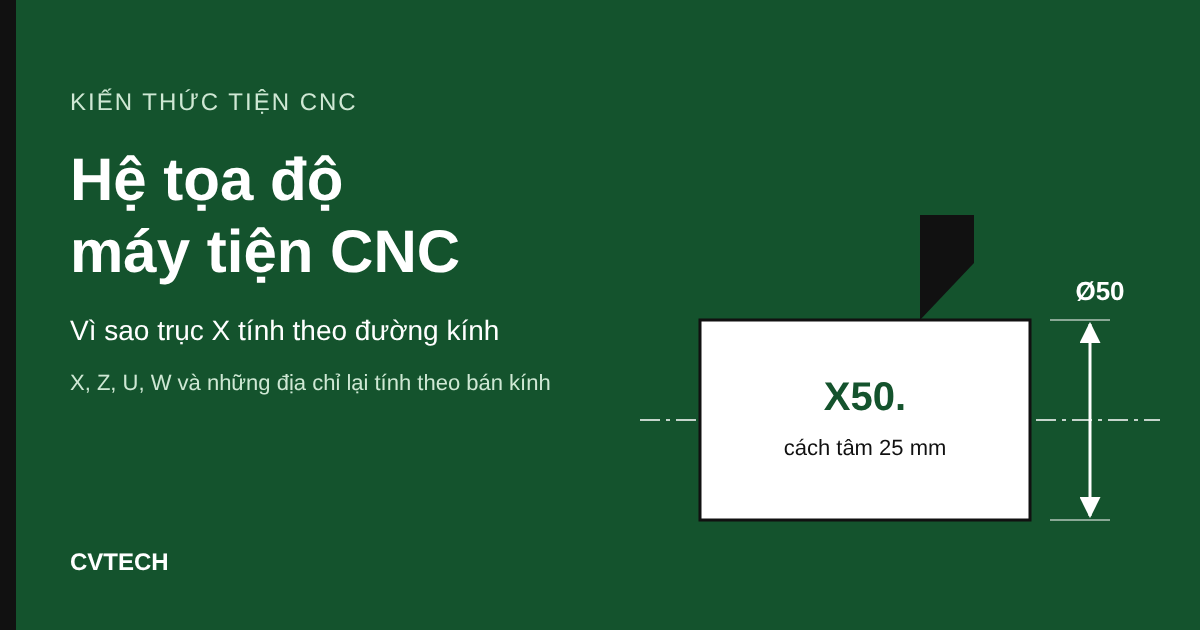
Người quen máy phay chuyển sang học tiện hay vấp đúng một chỗ ngay buổi đầu. Cần tiện một cổ trục Ø50, người ấy nghĩ mũi dao phải đứng cách tâm 25 mm như trên máy phay, gõ X25., bấm chạy, và nhận về cổ trục chỉ còn Ø25. Máy không hỏng. Chương trình cũng không sai cú pháp. Trên máy tiện CNC, con số sau chữ X là đường kính: X50. là mũi dao đứng ở Ø50, cách đường tâm 25 mm.
Không phải địa chỉ nào trong chương trình tiện cũng tính theo đường kính, và nhiều lớp cắt sâu gấp đôi hay cung tròn méo của người mới học bắt nguồn từ chỗ lẫn hai loại số. Phần nền chung về gốc máy, gốc phôi có ở bài hệ tọa độ trong lập trình và vận hành máy CNC, ở đây chỉ nói riêng máy tiện.
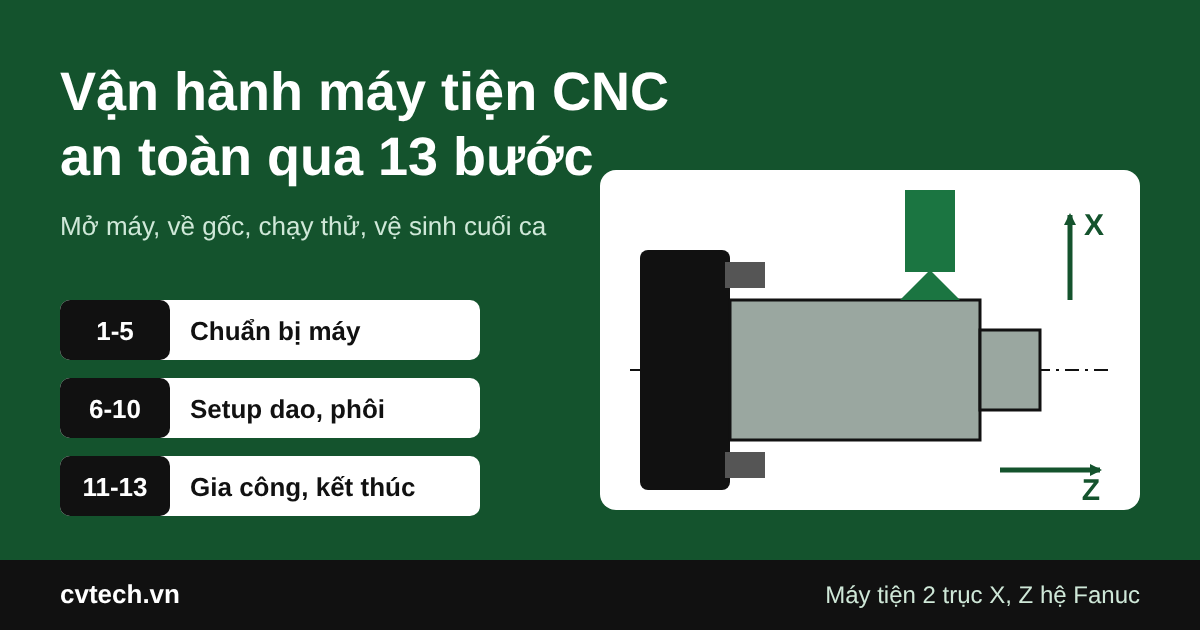
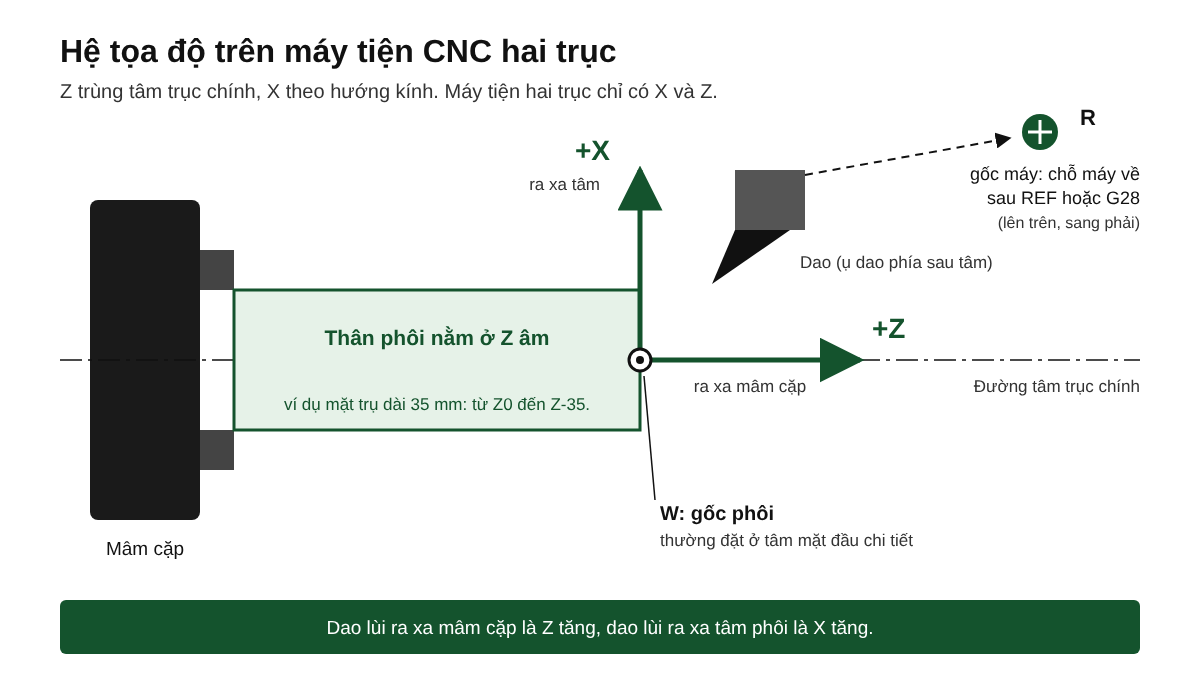
Máy tiện hai trục chỉ có X và Z, cả hai đặt theo trục chính
Máy tiện CNC hai trục, loại phổ thông nhất trong xưởng, chỉ có X và Z. Trục Y chỉ có trên những máy tiện phay nhiều trục. Trục Z trùng với đường tâm trục chính, chiều dương hướng ra xa mâm cặp; trục X đi theo hướng kính, vuông góc với Z, chiều dương hướng ra xa tâm phôi. Vị trí mâm cặp, ụ dao xem ở bài cấu tạo máy tiện CNC.
Hình dưới vẽ theo kiểu máy có ụ dao phía sau tâm, thường gặp ở máy băng nghiêng, nên +X hướng lên và +Z hướng sang phải. Dễ nhớ nhất là hai vế: dao lùi xa mâm cặp thì Z tăng, dao lùi xa tâm phôi thì X tăng. Cả hai chiều dương đều là chiều rút dao khỏi vật liệu, nên đọc một câu lệnh thấy số tăng là biết dao đang đi ra chỗ thoáng.
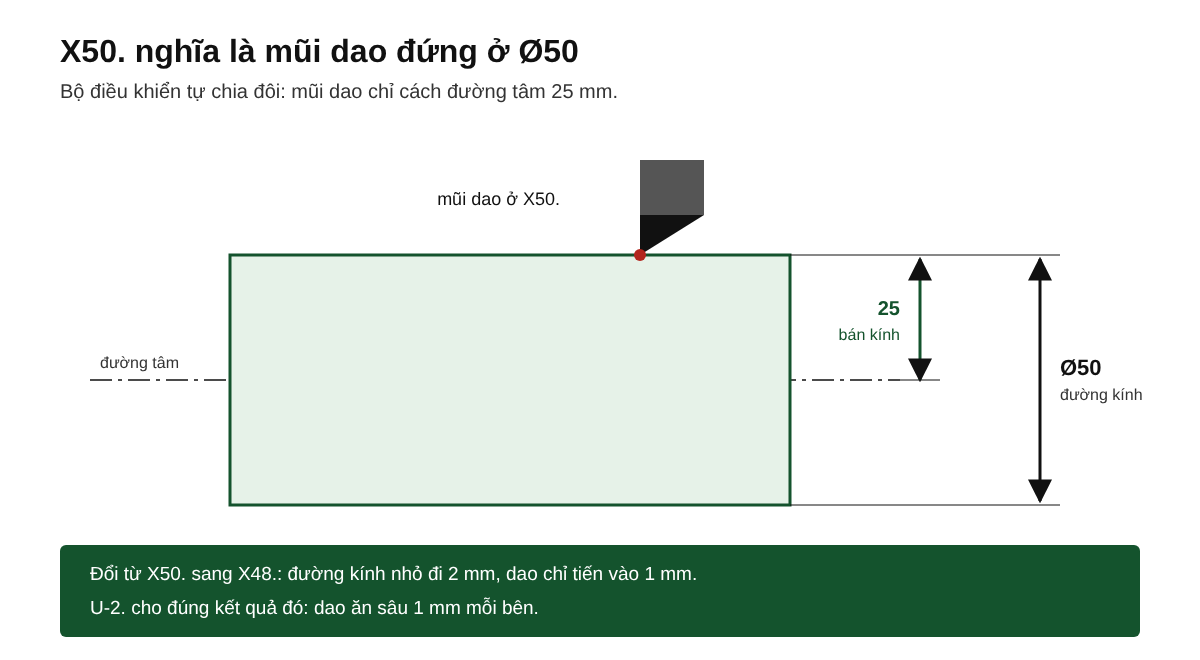
X50. là Ø50, vì người tiện đo và đọc bản vẽ bằng đường kính
Chi tiết tròn xoay được ghi kích thước bằng đường kính, panme và thước cặp cũng đo ra đường kính. Nếu lập trình theo bán kính, người viết chương trình phải chia đôi mọi con số trên bản vẽ, người đứng máy đo xong lại nhân đôi để so, và mỗi lần chia là một lần có thể sai. Viết theo đường kính thì số trên bản vẽ chép thẳng vào chương trình, phần chia đôi để bộ điều khiển lo.
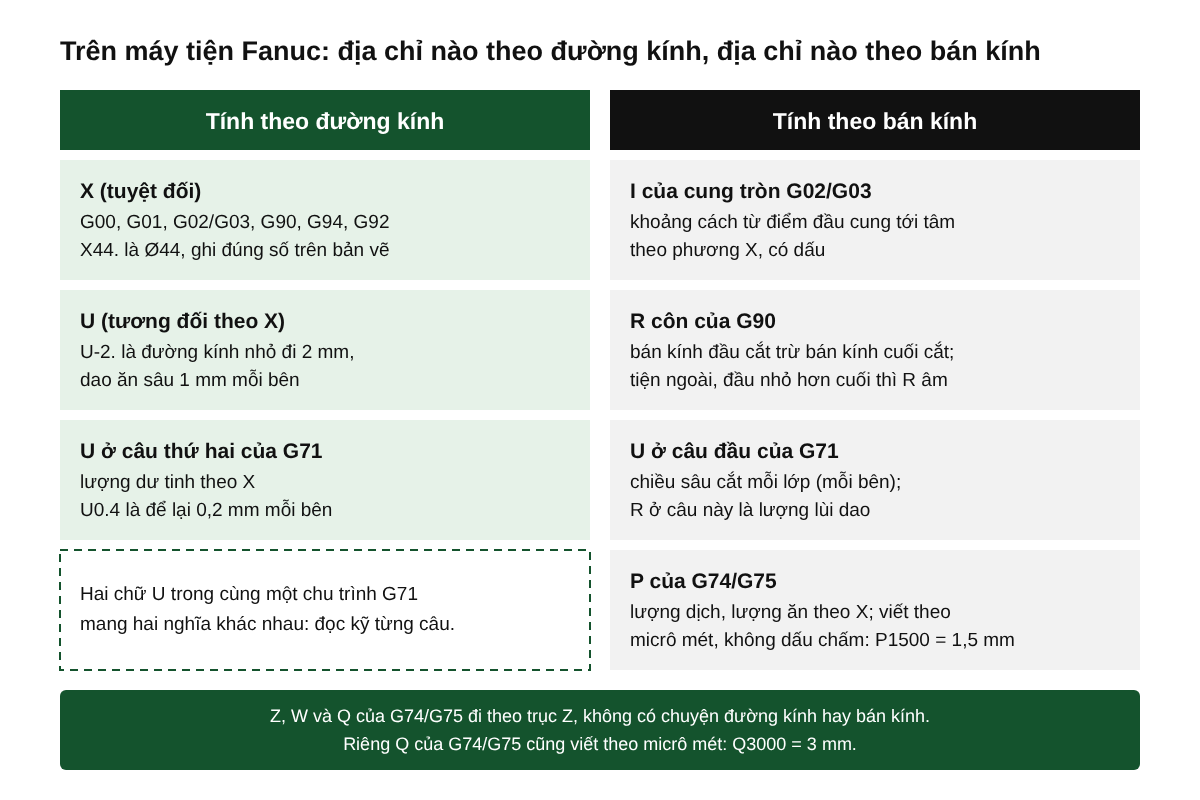
Quy ước ấy dùng cho mọi lệnh di chuyển và các chu trình hay gặp: G00, G01, cung tròn G02/G03, chu trình tiện trụ G90, khỏa mặt G94, tiện ren G92. Câu G90 X44. Z-35. F0.2 là tiện trụ về Ø44, chạy dài tới Z-35, chứ dao không dừng cách tâm 44 mm.
U và W đi tương đối, và U vẫn là đường kính
X và Z là tọa độ tuyệt đối, tính từ gốc phôi. U và W là lượng dịch tính từ chỗ dao đang đứng, U theo phương X, W theo phương Z. Máy phay đổi giữa tuyệt đối và tương đối bằng G90, G91 (xem bài G90 và G91 trong chương trình NC); máy tiện Fanuc dùng bộ mã G kiểu A thì phân biệt bằng chữ cái, còn G90 ở đây lại là chu trình tiện trụ. Hai kiểu trộn được trong một câu: G00 X50. W1. đưa dao về Ø50 và lùi thêm 1 mm theo Z so với chỗ đang đứng.
Người mới hay quên rằng U cũng tính theo đường kính. U-2. làm đường kính nhỏ đi 2 mm, tức dao chỉ ăn sâu 1 mm mỗi bên; muốn dao tiến vào đúng 2 mm phải viết U-4. Còn W1. thì dao đi đúng 1 mm.
Những con số lại tính theo bán kính
Cách nhớ gần đúng là số cho biết dao đứng ở đường kính nào thì theo đường kính, còn số mô tả cung, độ côn hay một bước ăn dao thì thường theo bán kính. Chỉ gần đúng, vì ngoại lệ nằm ngay trong chu trình tiện thô quen thuộc nhất.
I của cung tròn và R côn của G90
Với cung G02/G03, I là khoảng cách theo phương X từ điểm đầu cung tới tâm cung, tính theo bán kính và có dấu. R trong chu trình G90 tiện côn bằng bán kính ở đầu cắt trừ bán kính ở cuối cắt, nên khi tiện ngoài mà đầu ngoài nhỏ hơn đầu phía mâm cặp thì R âm.
Thử hình dung đoạn côn từ Ø40 ở mặt đầu lên Ø45 ở Z-30: hiệu đường kính là 5 mm, nhưng R chỉ là -2.5. Đầu cắt lại là chỗ chu trình bắt đầu, nên nếu dao đứng ở Z2. trước mặt đầu thì độ côn phải tính trên cả quãng 32 mm, R khi đó khoảng -2.67.
Hai chữ U trong G71 mang hai nghĩa
Chu trình tiện thô G71 trên Fanuc viết thành hai câu, ví dụ G71 U1.5 R0.5; rồi G71 P10 Q20 U0.4 W0.1 F0.2;. Ở câu đầu, U1.5 là chiều sâu cắt mỗi lớp tính theo bán kính: mỗi lớp dao ăn vào 1,5 mm, đường kính nhỏ đi 3 mm, còn R0.5 là lượng lùi dao. Sang câu thứ hai, U0.4 là lượng dư tinh theo X và lại tính theo đường kính, tức để lại 0,2 mm mỗi bên; W0.1 là lượng dư theo Z.
Hiểu hai chữ U theo cùng một kiểu thì sai một trong hai. Tưởng câu đầu là đường kính, muốn ăn 1,5 mm mỗi bên mà viết U3., máy sẽ cắt mỗi lớp sâu 3 mm, gấp đôi dự tính, dao gánh tải nặng và dễ mẻ. Tưởng câu hai là bán kính thì lượng dư tinh chỉ còn một nửa so với dự tính: muốn để 0,4 mm mỗi bên mà ghi U0.4, máy chỉ để 0,2 mm, dao tinh có thể không ăn hết vết dao thô và bề mặt khó đạt kích thước.
P và Q của G74, G75 viết theo micrô mét
Chu trình khoan mổ G74 và tiện rãnh G75 còn một cái bẫy: P và Q viết theo micrô mét, không dấu chấm, nên P1500 là 1,5 mm và Q3000 là 3 mm. Riêng P của G75, lượng ăn theo X mỗi lần, lại tính theo bán kính: muốn mỗi lần dao vào sâu 1,5 mm thì viết P1500, không phải P3000. Còn viết P1.5 có dấu chấm theo thói quen của X thì sai ngay từ cách ghi.
Gốc máy, gốc phôi, và vì sao xưởng thôi đặt gốc bằng G50
Gốc máy R là điểm máy tìm về khi chạy REF lúc bật máy, hoặc khi chương trình gọi G28 (xem bài ý nghĩa của câu lệnh G28). Trên máy tiện, điểm này thường nằm ở giới hạn dương của cả X và Z, tức "lên trên và sang phải" so với phôi trên hình vẽ. Gốc phôi W do người lập trình chọn, thường ở tâm mặt đầu chi tiết, nên thân phôi có Z âm, còn dao ở Z dương là đang ở ngoài.
Trước đây nhiều chương trình mở đầu bằng G50 X200. Z150., câu báo cho máy rằng mũi dao đang đứng ở Ø200, cách mặt đầu 150 mm, và máy tin hoàn toàn. Dao đứng đúng chỗ thì ổn. Dao lệch, chẳng hạn vừa quay tay xong quên đưa về điểm cũ, thì cả hệ tọa độ dịch theo, và câu G00 kế tiếp có thể đưa dao đâm vào phôi hoặc mâm cặp. Vì thế các xưởng hiện nay chủ yếu đặt gốc bằng offset hình học của từng dao hoặc bằng G54: gốc gắn với máy đã về REF, không phụ thuộc dao đang đứng đâu. G50 vẫn gặp nhiều, nhưng ở dạng G50 S2000 để giới hạn tốc độ trục chính khi chạy tốc độ cắt không đổi G96.
Đặt gốc phôi bằng offset hình học cho một dao tiện ngoài trên máy Fanuc thường theo trình tự:
- Kẹp phôi, gọi dao cần đặt, cho trục chính quay ở tốc độ vừa phải.
- Khỏa nhẹ mặt đầu, lùi dao theo X, giữ nguyên Z.
- Vào OFFSET, mục GEOMETRY, đưa con trỏ tới đúng số dao, gõ Z0 rồi bấm phím mềm MEASURE.
- Tiện một đường ngắn trên mặt trụ, lùi dao theo Z, giữ nguyên X, dừng trục chính.
- Đo đường kính vừa tiện, gõ X kèm số đo (ví dụ X48.62) vào ô X của dao đó rồi bấm MEASURE.
- Dùng MDI đưa dao tới một điểm an toàn như X100. Z50. và nhìn tận mắt vị trí dao trước khi chạy chương trình.
Đọc thử ba câu lệnh trên phôi Ø55
Lấy phôi Ø55, gốc W ở tâm mặt đầu, tiến dao theo vòng (G99), với ba câu: G00 X56. Z20.; G01 Z0 F0.1; X30. F0.15;.
Câu đầu đưa dao chạy nhanh tới Ø56, mũi dao ở ngoài mặt trụ 0,5 mm và cách mặt đầu 20 mm. Câu thứ hai chuyển sang chạy cắt, dao tiến theo Z về Z0, ngang mặt đầu, 0,1 mm mỗi vòng; X vẫn là Ø56 nên dao chưa chạm phôi. Câu thứ ba không cần ghi lại G01 vì lệnh còn hiệu lực: dao chạy theo X từ Ø56 vào Ø30 để khỏa một vành mặt đầu, chẳng hạn khi tâm phôi đã có lỗ Ø30.
Quãng dao thật sự đi theo X là 13 mm. Ai đọc ra 26 mm là vẫn đang nghĩ theo máy phay.
Lỗi nằm ở những chữ cái ít ai nghi ngờ
Ít ai nhầm X, vì X có ở hầu hết các câu. Lỗi nằm ở những chữ xuất hiện thưa như I, R côn, U của G71, P của G75: nhầm I thì cung ra méo hoặc máy báo lỗi, nhầm U hay P thì lớp cắt sâu gấp đôi. Cách chặn đơn giản: trước khi chạy, hỏi từng con số một câu, số này là đường kính hay bán kính, rồi chạy lần đầu từng câu một, tay để sẵn trên nút dừng. Phần công nghệ tiện nói chung có ở bài công nghệ tiện CNC là gì.
Học lập trình tiện CNC theo phương pháp Hybrid tại CVTECH
Khóa Lập trình và vận hành máy tiện CNC của CVTECH kéo dài 1 tháng, 180 giờ, học phí 8 triệu đồng. Lý thuyết học online trên app và web; thực hành trên máy Fanuc tại xưởng ở Lô 4 Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội, từ 8h đến 17h thứ Hai đến thứ Sáu, không giới hạn giờ máy. Chưa vững thì được học lại miễn phí đến khi thành nghề; có ký túc xá và học miễn phí Tiếng Trung kỹ thuật online.
Người muốn đứng được cả hai loại máy có thể chọn combo phay và tiện CNC: 3 tháng, 540 giờ, 17 triệu đồng, tiết kiệm 7 triệu so với học lẻ. Ngày khai giảng xem tại trang học phí và lịch khai giảng.
Câu hỏi thường gặp
Máy tiện CNC có trục Y không?
Máy tiện CNC hai trục chỉ có X và Z. Trục Y chỉ có trên máy tiện phay nhiều trục.
Có lập trình máy tiện theo bán kính được không?
Về kỹ thuật thì được, bộ điều khiển có tham số chuyển trục X sang bán kính. Đó là việc của người cài đặt máy, và máy tiện thường để ở chế độ đường kính; tự đổi tham số trên máy dùng chung sẽ làm các chương trình cũ chạy sai.
Vì sao gốc phôi thường đặt ở mặt đầu chi tiết?
Mặt đầu là mặt dao chạm và khỏa được ngay trên máy, còn chiều dài phôi nhô khỏi mâm cặp mỗi lần kẹp mỗi khác. Gốc ở tâm mặt đầu thì thân phôi luôn ở Z âm, dễ soát chương trình bằng mắt.
Việc nên làm ngay là lấy một chương trình tiện có sẵn, khoanh mọi chữ I, R, U, P và ghi cạnh mỗi số là đường kính hay bán kính. Làm trọn một bản không phải tra lại là đã qua chỗ vấp đầu tiên của nghề tiện.