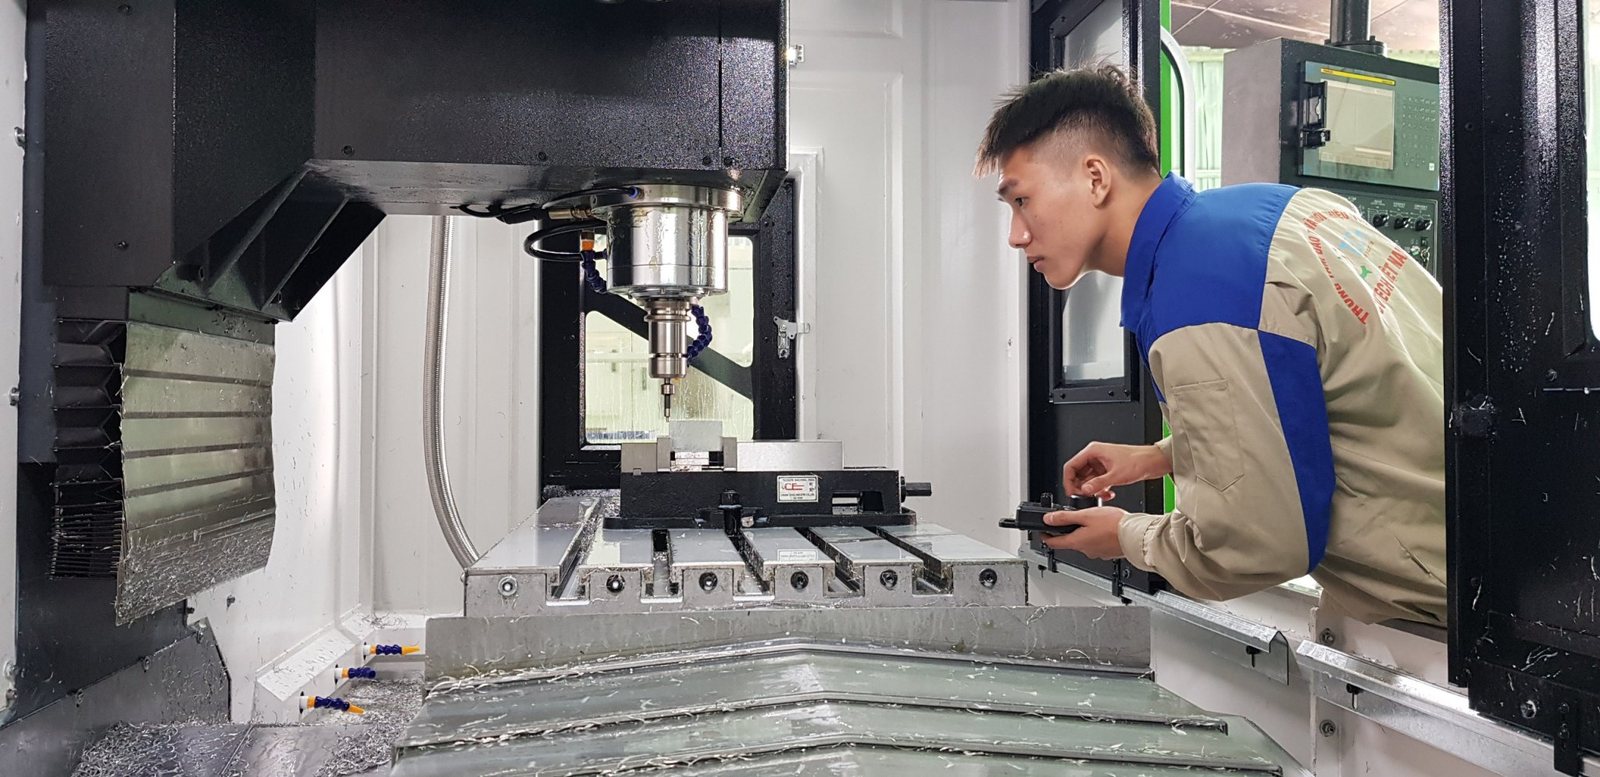
Gá dao và đo dao là bước chuẩn bị ảnh hưởng thẳng đến an toàn và độ chính xác của chi tiết. Dao lắp ngắn quá thì không với tới đáy hốc, dài quá thì rung, đo sai chiều dài thì dao cắm xuống phôi sai độ sâu. Bài này mô tả cách gá dao theo bảng dao, đo chiều dài dao và nhập bù dao trên máy phay CNC.
Gá dao theo bảng dao
Dao phải được lắp đúng như bảng dao mà người lập trình đã dùng để viết chương trình: dao số mấy, loại gì, đường kính bao nhiêu. Lắp nhầm dao là một trong những nguyên nhân hay gặp nhất của sự cố đầu ca.
Chọn chiều dài dao nhô ra
Phần dao nhô ra khỏi holder phải đủ để cắt tới chiều sâu cần gia công, kể cả ở những chỗ sâu nhất, đồng thời còn chỗ cho phoi thoát và holder không chạm vào phôi. Ví dụ dao cần ăn sâu tối đa 14 mm thì chiều dài dao nhô khỏi holder phải lớn hơn 14 mm cộng thêm khe hở an toàn. Tuy vậy, đừng để dao nhô quá dài, vì dao càng dài càng dễ rung và võng.
Chọn holder và collet
Holder (ví dụ chuôi côn BT40) là phần nối giữa dao và trục chính. Collet kẹp thân dao bên trong holder và phải đúng với đường kính chuôi dao. Kẹp sai cỡ làm dao trượt hoặc đảo, dễ hỏng dao và bề mặt gia công.
Đưa holder lên trục chính
- Ở chế độ MDI, vào PROGRAM và nhập lệnh gọi dao cần lắp ra trục chính, ví dụ T1 M6.
- Chuyển sang chế độ JOG, nhấn UNCLAMP để nhả trục chính, đưa holder vào, rồi nhấn UNCLAMP lần nữa để kẹp lại.
- Kiểm tra holder đã vào đúng chỗ trước khi rời tay.
Đo chiều dài dao
Máy cần biết mỗi dao dài bao nhiêu để đặt mũi dao đúng độ sâu. Dụng cụ phổ biến ở xưởng là Toolmaster, một đồng hồ so có chiều cao cố định đặt trên bàn máy.
Đo bằng Toolmaster
- Đặt Toolmaster lên bàn máy. Chuyển sang chế độ HANDLE và quay tay cho mũi dao (điểm thấp nhất của dao) chạm vào mặt đồng hồ, đến khi kim chỉ vạch 0.
- Nhấn POS để xem tọa độ máy. Lấy giá trị Z ở ô MACHINE.
- Cộng thêm chiều cao của Toolmaster theo đúng dấu của trục Z, rồi nhập kết quả vào cột LENGTH (GEOM) của ô OFFSET ứng với dao đó.
Ví dụ với Toolmaster cao 50 mm: dao T1 chạm đồng hồ ở Z MACHINE = -494,839. Trục Z đo về phía âm nên cộng thêm -50: -494,839 + (-50) = -544,839. Đó là giá trị chiều dài dao T1, nhập vào ô số 1.
Đo lần lượt từng dao theo bảng dao, mỗi dao một ô OFFSET tương ứng với số T. Xong thì đối chiếu cả hàng dao đang lắp trên máy với bảng dao một lượt nữa. Chưa chắc chắn ở đâu, đo lại ở đó.
Đo dao tự động
Máy đời mới có đầu đo dao tự động. Thao tác thường là: chọn MDI, vào PROGRAM, nhập T1 M6; rồi gọi chương trình đo dao bằng lệnh dạng G65 P_ (số chương trình theo tài liệu của máy) và nhấn INSERT. Cú pháp cụ thể phụ thuộc hệ điều khiển cũng như hãng máy. Máy sẽ tự đo và ghi chiều dài vào bảng OFFSET. Trước khi dùng cần đọc tài liệu của đúng loại máy.
Bù dao
Có hai loại bù cần phân biệt:
- Bù chiều dài: giá trị H trong bảng OFFSET, gọi bằng G43 H trong chương trình, để máy tính đúng độ sâu theo từng dao.
- Bù bán kính: giá trị D, dùng khi chương trình được lập theo đường biên của chi tiết chứ không theo đường tâm dao. Máy dịch tâm dao ra xa đường cắt một khoảng đúng bằng bán kính dao. G41 dịch dao sang trái hướng chạy, G42 sang phải, G40 hủy bù.
Giá trị bù bán kính nhập vào ô OFFSET tương ứng với dao. Dao mòn, mài lại hay thay dao mới thì giá trị này phải cập nhật, và người đứng máy hay dùng nó để tinh chỉnh kích thước chi tiết sau khi đo thử.
Lỗi thường gặp khi gá và đo dao
- Nhập giá trị đo vào nhầm ô, dao T2 mang chiều dài của T3.
- Quên cộng chiều cao Toolmaster hoặc cộng sai dấu.
- Dao kẹp chưa chặt trong collet.
- Đo xong có va chạm hoặc thay dao nhưng không đo lại.
Luyện tay nghề đo dao tại CVTECH
Con số đo được chỉ có nghĩa khi người đứng máy biết lý do của từng bước. Vì thế CVTECH dạy theo phương pháp Hybrid: học viên thực hành trực tiếp tại xưởng ở Lai Xá, Hà Nội trên máy CNC, và học lý thuyết, ôn kiến thức nền trên hệ thống online độc quyền của CVTECH trên app và website. Ưu điểm là học nhanh hơn và nhớ lâu hơn so với chỉ nghe giảng hay chỉ học trên máy. Chương trình còn có Tiếng Trung kỹ thuật online, học miễn phí, xoay quanh vốn từ và giao tiếp cơ bản của xưởng cơ khí CNC, tự động hóa, để học viên bắt nhịp với chuyên gia Trung Quốc ở doanh nghiệp.
Thao tác này thuộc khóa vận hành máy phay CNC. Phần sau là cách tính tốc độ cắt để chọn chế độ cắt cho dao vừa lắp.
Câu hỏi thường gặp
Chiều dài dao đo ở máy khác gì chiều dài ghi trên dao?
Chiều dài ghi trên dao chỉ là kích thước thân dao. Chiều dài đo ở máy tính từ mốc của máy tới mũi dao khi đã lắp trong holder, nên khác nhau với mỗi bộ holder.
Có cần đo lại dao sau khi mài?
Có. Dao mài lại ngắn đi, nên chiều dài trong bảng OFFSET không còn đúng.
Bù bán kính dùng khi nào?
Khi chương trình đi theo đường biên chi tiết và muốn máy tự dịch tâm dao, hoặc khi cần tinh chỉnh kích thước chi tiết bằng cách đổi giá trị bù mà không sửa chương trình.



