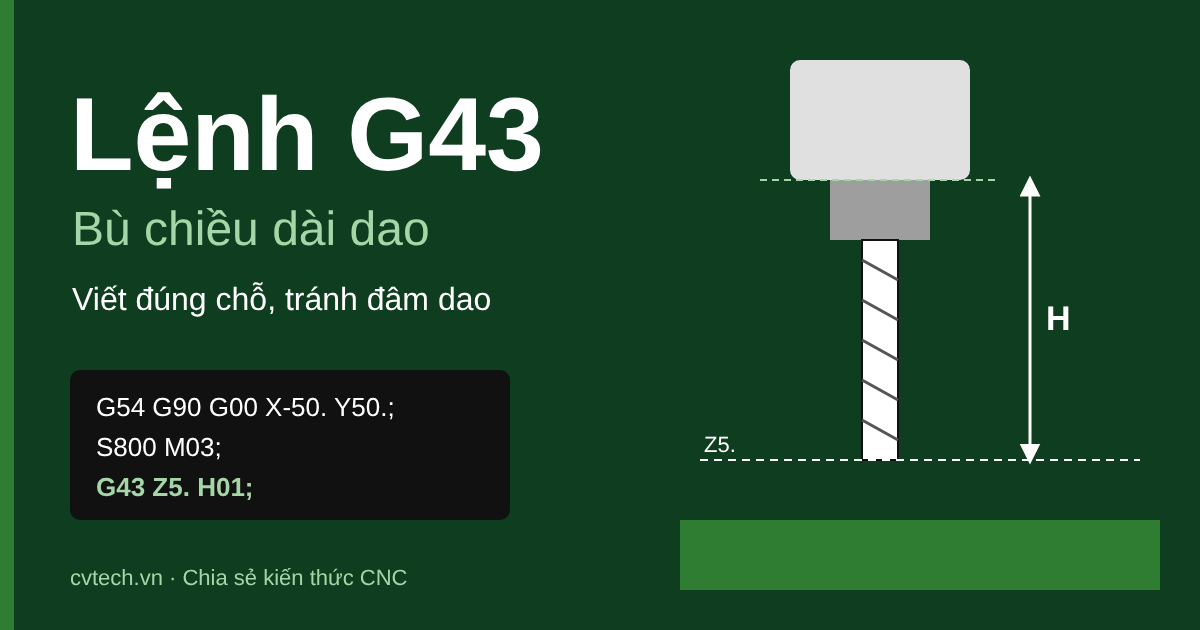
Người mới học lập trình phay CNC thường tin rằng cứ viết Z5. là mũi dao sẽ dừng cách mặt phôi 5 mm. Điều đó chỉ đúng khi lệnh G43 đã được gọi, kèm đúng số H của con dao đang nằm trên trục chính. G43 bảo bộ điều khiển cộng chiều dài dao vào mọi dịch chuyển Z; câu này phải đứng ngay sau câu định vị XY, trước mọi câu hạ Z, và số H đi theo số dao: T1 dùng H1, T2 dùng H2.
Đặt sai chỗ, máy không báo lỗi mà vẫn chạy, chỉ là tới một chỗ khác hẳn điều người lập trình hình dung. Chênh vài chục milimét theo Z thường kết thúc bằng một cây dao gãy.
Chương trình viết theo mũi dao, còn máy chỉ biết mặt mút trục chính
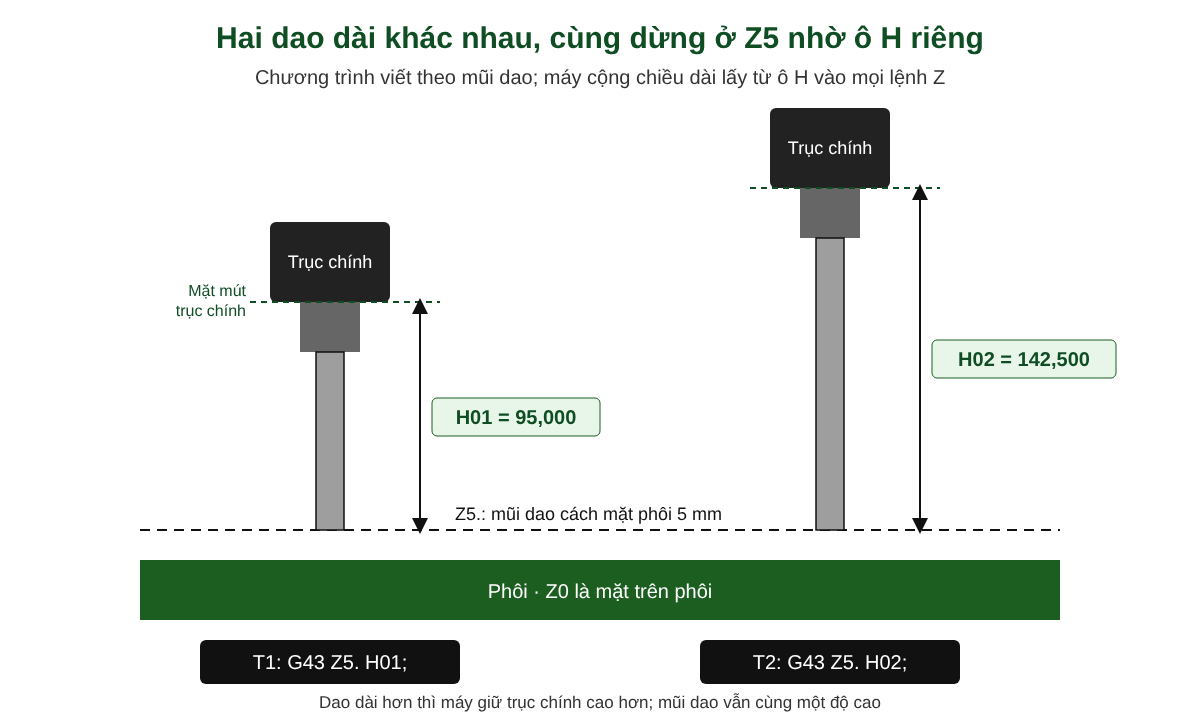
Bộ điều khiển Fanuc tính tọa độ Z cho một điểm cố định trên máy là mặt mút trục chính, chỗ cán dao cắm vào. Con dao thì mỗi cây một khác: dao phay ngón có thể nhô khỏi mặt mút 95 mm, mũi khoan dài lại nhô 142,5 mm. Nếu chương trình tự cộng trừ những con số ấy, mỗi lần thay dao là một lần sửa hàng trăm dòng Z.
G43 tách hai việc đó ra: người lập trình chỉ viết tọa độ cho mũi dao, còn người đứng máy đo chiều dài thật của từng dao rồi ghi vào ô H trong bảng offset. Gặp câu G43 H01, máy lấy giá trị ô số 1 cộng vào mọi lệnh Z sau đó cho tới khi bù bị hủy, nên hai dao T1 và T2 cùng nhận câu Z5. thì trục chính dừng ở hai độ cao khác nhau, còn mũi dao vẫn cùng cách phôi 5 mm.
Giá trị H đến từ khâu đo dao. Đo chiều dài tính từ mặt mút trục chính thì ô H là số dương như 95,000; chạm mũi dao lên mặt phôi rồi ghi thẳng tọa độ máy thì ô H là số âm vài trăm milimét, và gốc Z của G54 để bằng 0. Cách đo có trong bài hướng dẫn gá dao và đo dao trên máy phay CNC.
Câu G43 đứng sau câu định vị XY và trước mọi câu hạ Z
G43, G44 và G49 cùng thuộc một nhóm lệnh modal, tức lệnh gọi sau cùng giữ hiệu lực tới khi lệnh khác cùng nhóm thay nó. G43 là bù dương, cộng giá trị H vào Z, và gần như mọi chương trình phay hiện nay chỉ dùng lệnh này; G44 là bù âm, lối viết cũ hầu như không còn gặp; G49 hủy bù. Fanuc bật lên ở trạng thái G49, nên chương trình phải tự gọi G43 cho từng dao.
Viết G43 Z_ H_; hay G43 H_ Z_; máy đọc như nhau. Thứ tự chữ không quan trọng bằng chỗ đặt câu.
T01 M06;
G54 G90 G00 X-50. Y50.;
S800 M03;
G43 Z5. H01;
Câu thứ hai chạy nhanh tới X-50. Y50., một điểm ngoài mép phôi, trong khi Z chưa nhúc nhích. Đến câu G43 máy mới cộng chiều dài dao rồi hạ cho mũi dao cách phôi 5 mm, vẫn ở tốc độ chạy nhanh, nên cần nắm chắc cách lệnh G00 di chuyển dao nhanh đưa dao đi.
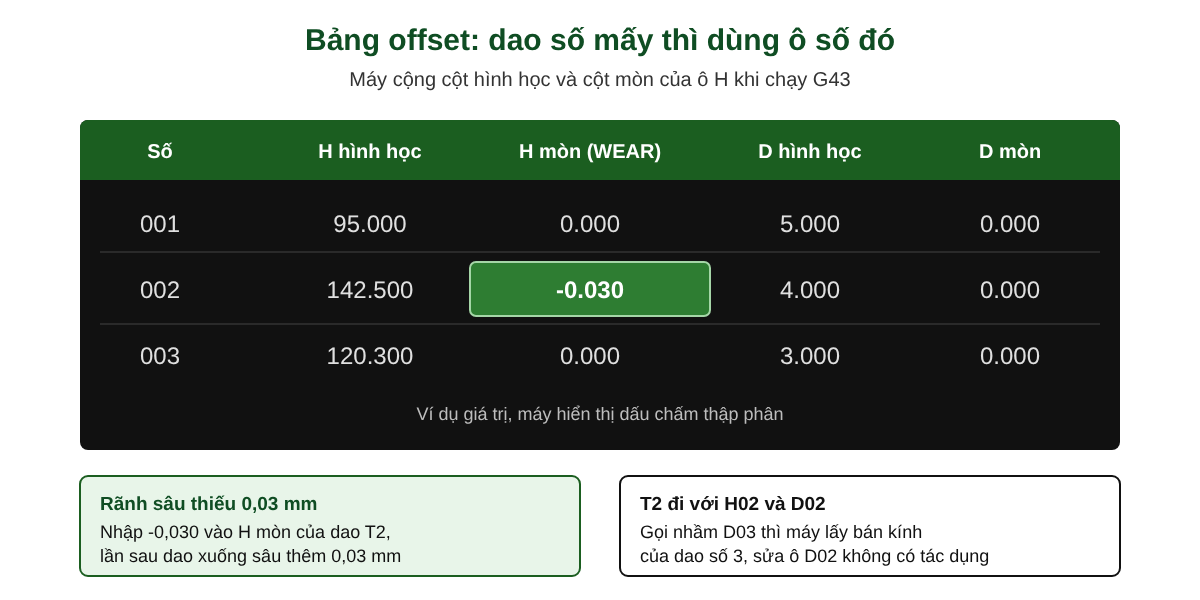
Dao Tn dùng Hn và Dn, và ô H phải là giá trị đo thực tế của đúng con dao đang trên trục chính. Viết T03 mà gọi H01, máy vẫn chạy, với chiều dài của dao số 1.
Hai lỗi đâm dao nằm ngay quanh câu G43
Hạ Z trước khi gọi G43
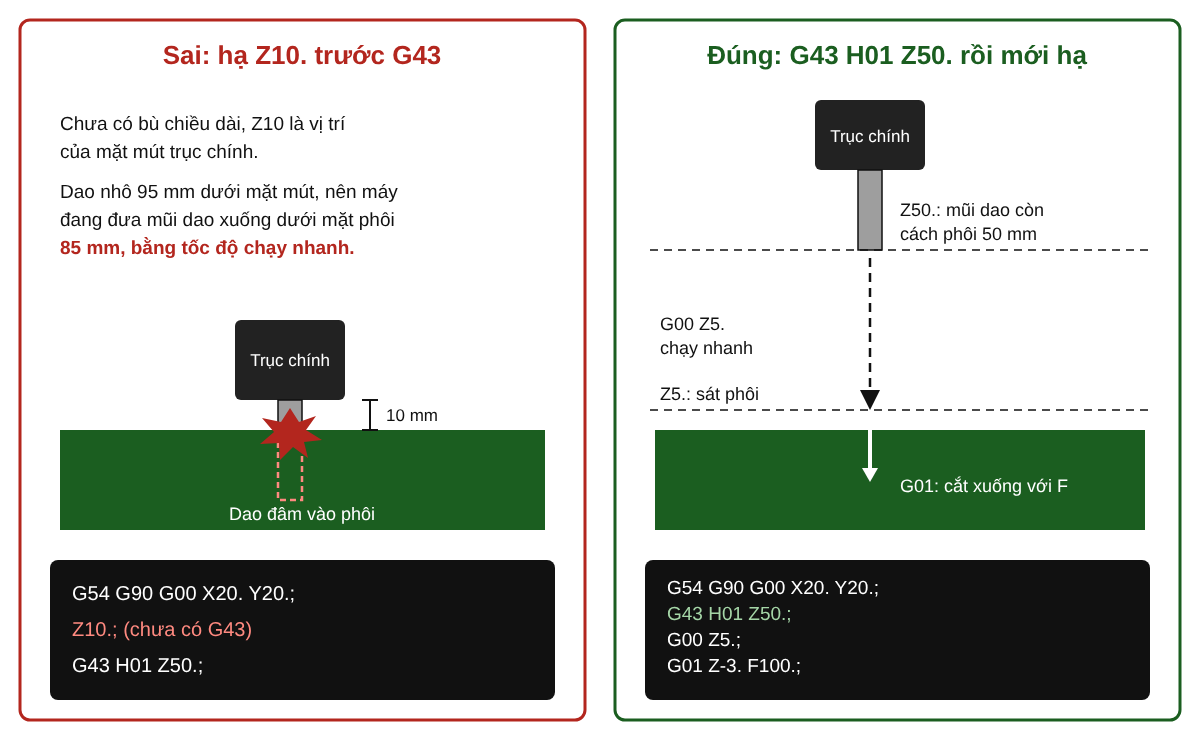
Kiểu viết hay gặp là: chạy nhanh tới XY, xuống Z10., rồi mới tới câu G43 H_. Đọc lướt thấy hợp lý, nhưng máy hiểu khác: ở câu Z10. chưa có bù chiều dài, nên Z10 là vị trí của mặt mút trục chính, cách phôi 10 mm. Con dao nhô 95 mm bên dưới mặt mút ấy, tức máy đang đưa mũi dao tới điểm dưới mặt phôi 85 mm, bằng tốc độ chạy nhanh.
G54 G90 G00 X20. Y20.;
Z10.;            (sai: chưa có G43)
G43 H01 Z50.;
Ở xưởng ghi ô H bằng số âm, gốc Z của G54 bằng 0 nên câu Z10. đòi trục chính lên cao hơn điểm gốc máy; máy thường báo vượt giới hạn trục thay vì va chạm, nhưng chương trình vẫn sai. Sửa bằng cách bỏ hẳn câu hạ Z đứng trước, để chính câu G43 mang tọa độ Z đầu tiên của dao.
Câu ngay sau G43 vẫn là chạy nhanh
Lỗi thứ hai kín hơn: chương trình viết G43 Z5. H01; rồi câu kế tiếp là Z-5.; để xuống chiều sâu cắt. Vì G00 là lệnh modal và câu Z-5. không ghi G01, dao lao xuống với tốc độ hàng chục mét mỗi phút. Nếu XY nằm hẳn ngoài phôi, như X-50. Y50. ở trên, câu đó an toàn; nếu XY nằm trên phôi thì đó là cú đâm thứ hai.
Người mới nên giữ trình tự ba nhịp: G43 H01 Z50. để dao dừng còn cao, G00 Z5. để chạy nhanh tới sát phôi, rồi G01 Z-3. F100. (chiều sâu và bước tiến chỉ là ví dụ) để cắt xuống bằng bước tiến. Thêm một dòng, đổi lại một điểm dừng mà tay còn kịp bấm.
Lệch số H, số D và quên G49: những lỗi nằm im tới lúc đổi dao
Thử hình dung dao T02 gọi đúng H02 cho chiều dài, nhưng câu bù bán kính lại viết G41 D03. Lần đầu vẫn ra kích thước, vì người đứng máy đã tình cờ chỉnh ô D03 cho chi tiết ra đúng. Vài tuần sau, người đứng máy chỉnh ô D02 mà chi tiết không đổi chút nào. Ngược lại, T2 dùng H2 mà gọi D1 cũng hay gặp. Soát nhanh bằng cách đặt ba số T, H, D của mỗi dao cạnh nhau: chúng phải là một số (về D và G41, G42, xem bài lệnh G41, G42 bù bán kính dao).
Đoạn của dao sau thiếu câu G43 riêng thì phiền theo kiểu khác: máy vẫn giữ bù của dao trước và tính Z theo chiều dài cây dao đã rời trục chính. Với hai dao 95 mm và 142,5 mm, chênh lệch là 47,5 mm: dao ngắn chạy theo số của dao dài thì cắt không khí, dao dài chạy theo số của dao ngắn thì cắm sâu 47,5 mm vào phôi. Cách phòng là mỗi dao phải có câu G43 với đúng số H của nó, và đóng khung mỗi dao bằng hai khối cố định: dòng an toàn ở đầu đưa máy về trạng thái sạch, khối cuối đưa Z về điểm tham chiếu, dừng trục chính và hủy bù. Khi bù đã được hủy, một câu G43 bị quên không còn nấp sau chiều dài của dao trước mà hiện thành một con số Z còn lại vô lý ngay lúc chạy thử.
G0 G17 G40 G49 G80 G90;   (đầu mỗi dao)
...
G91 G28 Z0 M05;           (cuối mỗi dao)
G49;
G80 xóa các chu trình kiểu G81 đến G83 còn sót; G91 G28 Z0 đưa Z thẳng lên gốc máy, như trong bài về ý nghĩa câu lệnh G28.
Chạy thử từng câu trước khi tin chương trình
Chương trình mới hoặc dao vừa đo lại thì nên chạy từng câu: máy hiện trước quãng nó định đi, người đứng máy so con số đó với khoảng hở thật giữa mũi dao và phôi.
- Bật Single Block, hạ núm chỉnh tốc độ chạy nhanh xuống 25% hoặc thấp hơn, đặt tay sẵn gần nút Feed Hold.
- Chuyển màn hình vị trí sang trang có cột DISTANCE TO GO, nơi hiện quãng đường còn lại của câu đang chạy.
- Khi câu G43 bắt đầu chạy, nhìn ngay Z còn lại: con số này không được lớn hơn khoảng hở thật giữa dao và phôi.
- Tới câu hạ Z đầu tiên, so lại như thế; thấy vô lý thì bấm Feed Hold rồi kiểm tra ô H và số H trong chương trình.
- Khi mũi dao dừng ở Z5, ước bằng mắt hoặc căn mẫu xem có đúng còn khoảng 5 mm, rồi mới tắt Single Block.
Ô H nhập nhầm dấu, câu Z10. đứng trước G43 hay số H của dao khác đều lộ ra ở bước 3 và 4 thành một con số Z còn lại vô lý.
Sâu thiếu 0,03 mm thì sửa ở H WEAR, không sửa chương trình
Mỗi số H trong bảng offset Fanuc thường có cột hình học (chiều dài đo được) và cột mòn WEAR (phần chỉnh nhỏ); khi chạy G43 máy cộng cả hai. Rãnh đo được sâu thiếu 0,03 mm so với bản vẽ thì cách gọn nhất là nhập -0,03 vào ô H WEAR của đúng con dao đã cắt rãnh đó, để lần chạy sau dao xuống thấp thêm 0,03 mm. Rãnh sâu quá thì nhập số dương.
Không đụng cột hình học để giữ số đo gốc: khi dao được đo lại hoặc thay mảnh, ô WEAR xóa về 0 và người đứng máy biết mình bắt đầu từ đâu. Sửa chương trình thành Z-5.03 cũng ra kích thước, nhưng chương trình ấy chỉ đúng với một cây dao ở một mức mòn.
Học lập trình và vận hành phay CNC theo phương pháp Hybrid tại CVTECH
Thứ tự câu G43 hay thói quen nhìn DISTANCE TO GO chỉ thành phản xạ khi lặp lại trên máy thật. Ở CVTECH, người học xem lý thuyết trên app và web, rồi thực hành tại xưởng ở Lô 4 Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội, trên máy phay điều khiển Fanuc, từ 8h đến 17h, thứ Hai đến thứ Sáu. Giờ thực hành không giới hạn, chưa vững thì học lại miễn phí đến khi thành nghề.
Người bắt đầu từ việc đứng máy có thể chọn khóa vận hành máy phay CNC (1 tháng, 180 giờ, 8 triệu đồng). Muốn tự viết chương trình thì có khóa lập trình máy phay CNC cùng thời lượng và học phí, hoặc học cả hai trong combo phay CNC 2 tháng, 360 giờ, 12 triệu đồng. Lịch khai giảng ở trang học phí và lịch khai giảng, cần hỏi thì vào trang liên hệ.
Câu hỏi thường gặp
G44 là gì, người mới có cần dùng không?
G44 là bù chiều dài âm: máy trừ giá trị H thay vì cộng. Lệnh này vẫn có trong bảng mã G của Fanuc nhưng gần như không còn dùng trong chương trình phay ngày nay.
Không viết G49 ở cuối mỗi dao có sao không?
Nếu đoạn của dao nào cũng mở bằng G43 với đúng H của dao đó, chương trình vẫn chạy đúng. G49 giữ cho máy luôn bắt đầu mỗi dao từ trạng thái không bù, nên khi có người chèn thêm dao hay cắt một đoạn ra chạy riêng, chiều dài của dao cũ không âm thầm đi theo. Nó không thay được câu G43: quên G43 sau G49 thì mũi dao vẫn đâm, chỉ là sai số đủ lớn để lộ ngay khi chạy Single Block.
Lấy tâm phôi xong có phải đo lại H không?
Không. Lấy tâm phôi bằng đầu dò cơ edge finder chỉ xác định X, Y của gốc phôi G54. Giá trị H chỉ đổi khi con dao đổi: dao mới, thay mảnh, mài lại hay kẹp lại.
Trước lần chạy tới, nên mở đoạn đầu của từng dao và đọc đúng ba thứ: câu G43 có đứng trước mọi câu hạ Z không, câu sau nó đang ở G00 hay G01, ba số T, H, D có trùng nhau không. Hai phút đọc rẻ hơn nhiều so với một cây dao gãy.