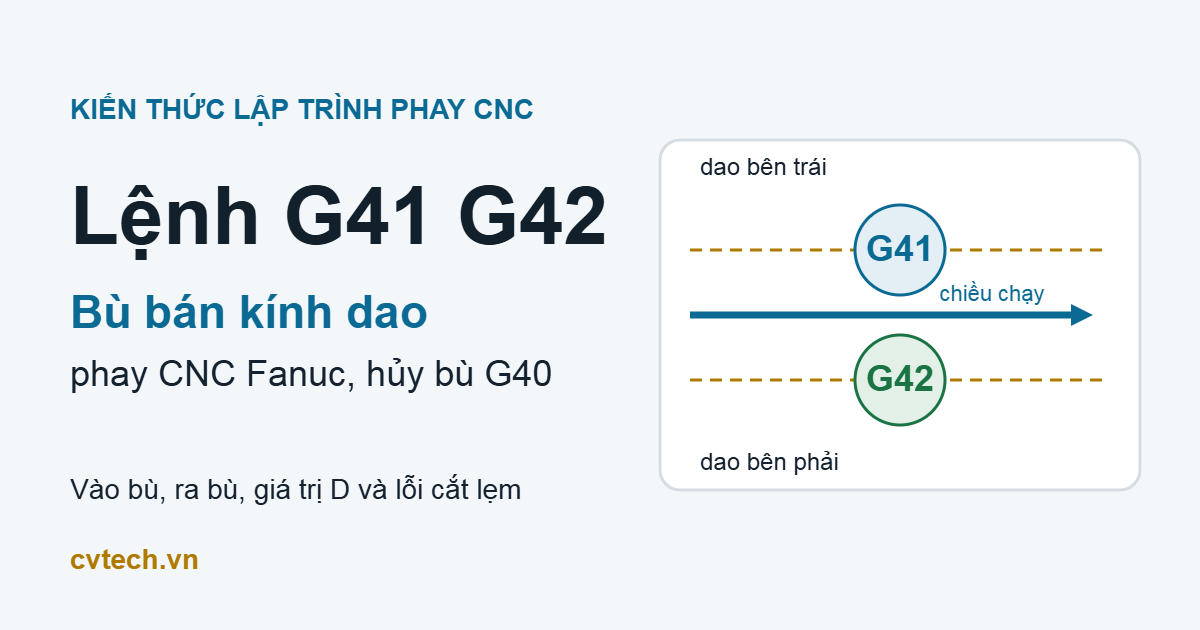
Bản vẽ cho biên dạng của chi tiết, còn máy CNC lại chạy theo tâm dao. Nếu chương trình bám đúng đường biên dạng, tâm dao của một dao Ø10 sẽ đi ngay trên đường đó, và dao ăn lẹm 5 mm vào chi tiết hoặc để thừa 5 mm quanh chi tiết, tùy phía dao đứng. Lệnh G41 G42 xử lý đúng khoảng lệch ấy: lập trình viên viết theo kích thước bản vẽ, bộ điều khiển Fanuc tự đẩy tâm dao một đoạn bằng bán kính dao.
Bài đi theo thứ tự câu hỏi của người mới học: G41 khác G42 ở đâu, chọn bên nào, vào bù và ra bù thế nào để máy không báo lỗi, rồi một chương trình hoàn chỉnh, cách dùng giá trị D và các lỗi hay gặp. Cú pháp là của Fanuc cho máy phay. Chưa có bức tranh chung thì xem trước bài tổng quan về lập trình phay CNC.
G41, G42 và G40: dao nằm bên nào của biên dạng
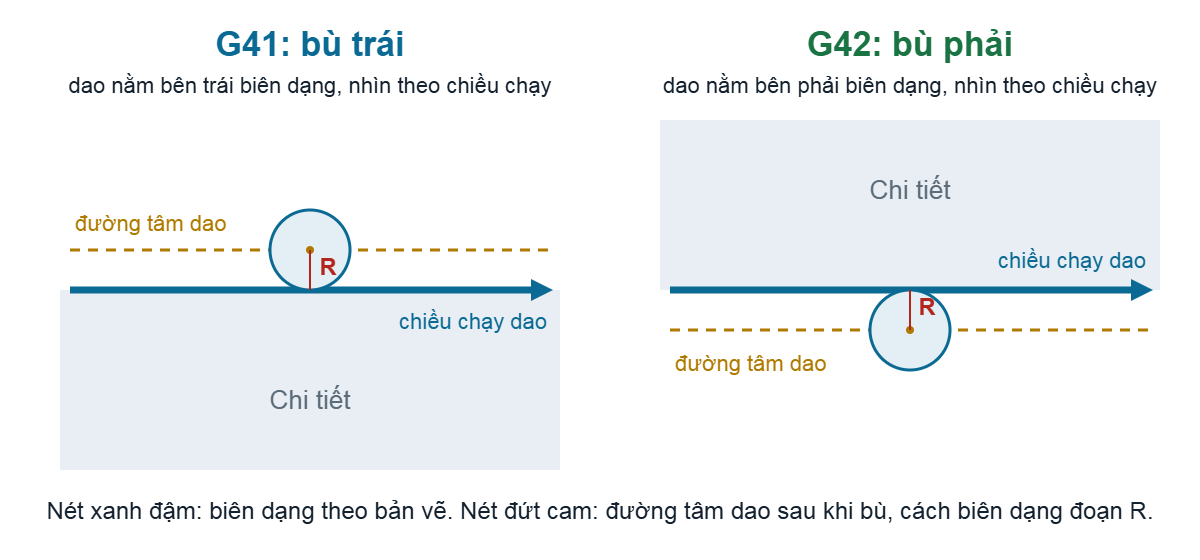
Quy ước chỉ có một: nhìn theo chiều dao chạy. G41 là bù trái, dao nằm bên trái biên dạng. G42 là bù phải, dao nằm bên phải biên dạng. G40 hủy bù, trả tâm dao về đúng đường lập trình. G41 và G42 đều có hiệu lực kéo dài, nghĩa là chúng cứ giữ nguyên cho đến khi chương trình gặp G40.
Trái hay phải được nhìn từ trên xuống mặt phẳng làm việc, nên cần G17 (mặt phẳng XY, thông dụng nhất) đang hiệu lực. Bù chỉ tác động trong mặt phẳng ấy, trục Z không bị bù. Nếu còn lơ mơ chuyện mặt phẳng và gốc tọa độ, nên xem bài hệ tọa độ trong lập trình và vận hành máy CNC.
Cú pháp gọi bù trên Fanuc có dạng:
G41 G01 X_ Y_ D_ F_   (bù trái)
G42 G01 X_ Y_ D_ F_   (bù phải)
G40 G01 X_ Y_         (hủy bù)
Chữ D là số thanh ghi chứa bán kính dao: D01 nghĩa là máy lấy bán kính ở ô số 1 trong bảng offset, không có con số bán kính nào ghi thẳng trong chương trình. Cách đo dao và nhập offset có trong bài hướng dẫn gá dao và đo dao trên máy phay CNC; G17, G40 nằm trong nhóm mã ở bài các mã lệnh gia công CNC phổ biến.
Chọn G41 hay G42: câu chuyện phay thuận và phay nghịch
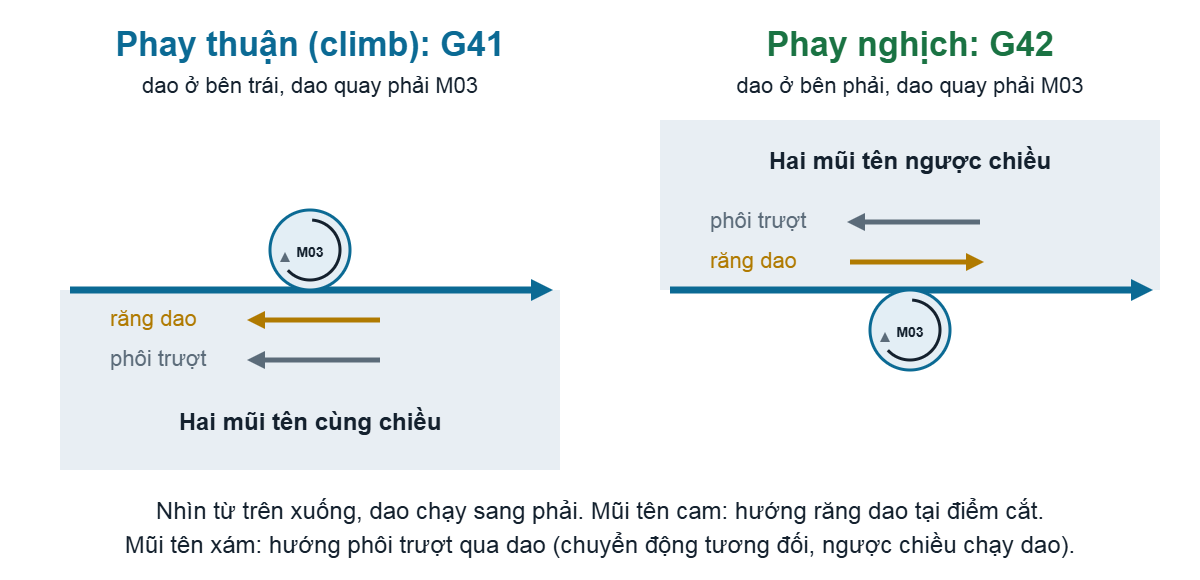
Cùng một biên dạng, dao đứng bên trái hay bên phải đều cho ra đúng hình dạng. Cái khác nằm ở cách răng dao ăn vào phôi. Với dao quay phải (M03, thuận chiều kim đồng hồ khi nhìn từ trên xuống), G41 cho phay thuận (climb): răng dao vào phôi ở chỗ phoi dày rồi mỏng dần khi ra. G42 cho phay nghịch: phoi mỏng lúc vào, dày lúc ra, răng dao phải cọ trượt một đoạn trước khi cắt được.
Máy CNC dùng vít me bi, độ rơ nhỏ, nên phay thuận thường là mặc định cho nhát cắt tinh vì bề mặt đẹp hơn và dao ít bị cọ. Phay nghịch có chỗ dùng: máy cũ còn rơ vít me, hoặc phôi đúc, phôi rèn còn lớp vỏ cứng.
Với dao quay phải, quy tắc dễ nhớ là: biên dạng ngoài (dao đi vòng quanh chi tiết) chạy theo chiều kim đồng hồ với G41; biên dạng trong (thành túi) chạy ngược chiều kim đồng hồ, vẫn với G41. Nếu chỉ đổi G41 thành G42 mà giữ nguyên đường chạy thì dao nhảy sang phía bên kia biên dạng, vào đúng chỗ chi tiết đang nằm, nên muốn đổi kiểu phay phải đảo luôn chiều chạy.
Vào bù và ra bù: nơi sinh ra phần lớn lỗi
Bộ điều khiển không bù được ngay tại điểm đứng yên. Nó cần một đoạn chạy để chuyển tâm dao từ đường lập trình sang vị trí lệch, gọi là đoạn vào bù. Từ đó có mấy quy tắc cần thuộc.
- Bật G41 hoặc G42 trong khối G00 hoặc G01, không bật trong khối G02, G03: Fanuc báo lỗi.
- Đoạn vào bù dài hơn bán kính dao. Dao Ø10 (bán kính 5 mm) thì để 10 đến 15 mm cho dư, và nằm ngoài biên dạng để dao không chạm chi tiết lúc tâm dao dịch sang vị trí lệch.
- Hạ trục Z tới độ sâu cắt trước khối bật bù, vì khối chỉ chạy Z không tạo chuyển động trong mặt phẳng.
- Ra bù làm ngược lại: G40 nằm trong khối G00 hoặc G01, đoạn ra dài hơn bán kính dao và đi ra vùng ngoài biên dạng.
Đoạn vào, đoạn ra chính là các lệnh chạy dao cắt gọt theo đường thẳng G01, nên nắm chắc G01 trước sẽ dễ hơn nhiều.
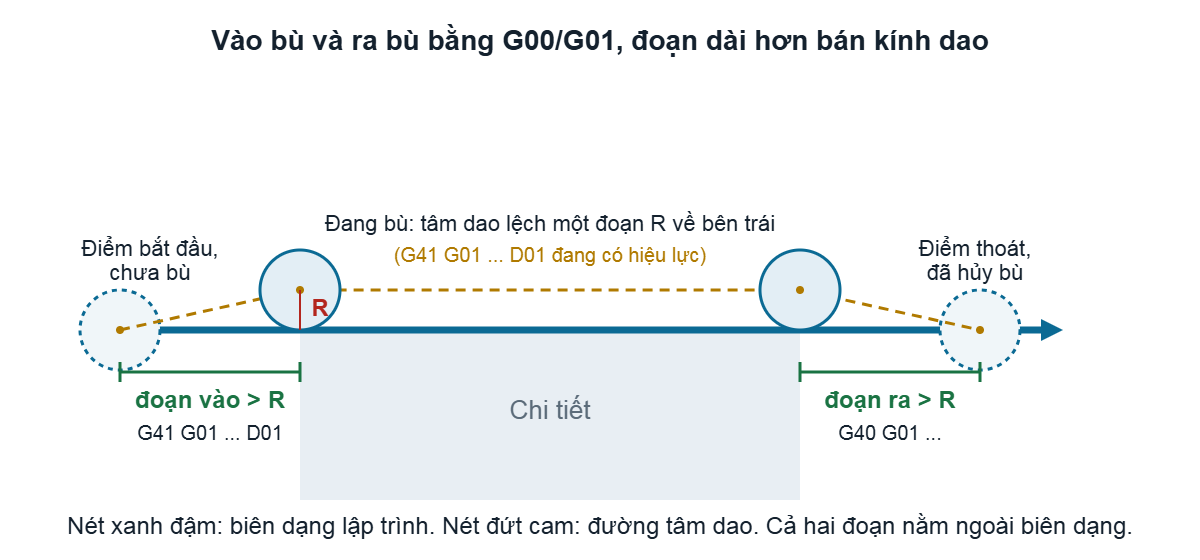
Khi đang bù, bộ điều khiển còn đọc trước các khối phía sau để biết hướng đi tiếp mà tính vị trí tâm dao. Nếu giữa hai khối chạy có quá nhiều khối liên tiếp không chuyển động trong mặt phẳng (mã M, G04 dừng, khối chỉ chạy Z), nó mất thông tin hướng và có thể tính sai, dẫn tới cắt lẹm hoặc báo lỗi. Số khối tối đa tùy dòng máy, cần tra sách hướng dẫn của máy.
Chương trình ví dụ: phay biên dạng ngoài 60 x 40 mm có hai góc R8
Giả sử cần phay biên dạng ngoài của tấm chữ nhật 60 x 40 mm, hai góc phía trên bo R8, hai góc phía dưới giữ nhọn. Dao phay ngón Ø10 (bán kính 5 mm) nhập vào ô D01. Gốc G54 ở góc dưới bên trái chi tiết. Phôi đã phay thô, quanh chi tiết còn lượng dư nhỏ, và đoạn vào bù nằm ngoài biên dạng, trong vùng đã phay thô. Cắt một lớp sâu 5 mm cho gọn; tốc độ và lượng chạy dao chỉ là số minh họa. Dao quay phải, đi vòng chi tiết theo chiều kim đồng hồ với G41 (phay thuận).
O1001 (PHAY BIEN DANG NGOAI G41)
G17 G21 G40 G49 G80 G90
T01 M06 (DAO PHAY NGON D10)
G54 G00 X-15. Y10.
S2500 M03
G43 H01 Z50.
Z5.
G01 Z-5. F150.
G41 G01 X0. D01 F300.
Y32.
G02 X8. Y40. I8. J0.
G01 X52.
G02 X60. Y32. I0. J-8.
G01 Y0.
X0.
Y12.
G40 G01 X-15.
G00 Z50.
M05
M30
Từng dòng làm việc gì:
G17 G21 G40 G49 G80 G90: dòng an toàn đầu chương trình (mặt phẳng XY, mm, hủy các bù và chu trình còn sót, tọa độ tuyệt đối).G54 G00 X-15. Y10.đưa dao tới điểm bắt đầu nằm ngoài biên dạng, ở giữa cạnh trái và cách cạnh 15 mm. Bù chưa có hiệu lực nên tâm dao nằm đúng tại điểm này.G43 H01 Z50.,Z5.bù chiều dài và hạ dao xuống cao độ an toàn;G01 Z-5. F150.ăn tới độ sâu cắt khi dao còn đứng ngoài biên dạng.G41 G01 X0. D01 F300.là đoạn vào bù: chạy thẳng vuông góc với cạnh trái từ X-15 tới X0, dài 15 mm, lớn hơn nhiều bán kính 5 mm. Xong đoạn này tâm dao lệch 5 mm về bên trái cạnh, tại X-5, Y10, đứng giữa cạnh nên không lướt qua góc nào.Y32.cắt cạnh trái đi lên tới chỗ bắt đầu góc bo.G02 X8. Y40. I8. J0.là cung R8 theo chiều kim đồng hồ, tâm cung cách điểm đầu +8 theo X (I8). Đang bù rồi thì G02 chạy bình thường. Cách đọc I, J có ở bài lệnh G02 G03 nội suy cung tròn.G01 X52.chạy dọc cạnh trên;G02 X60. Y32. I0. J-8.bo góc phải trên, tâm cung thấp hơn điểm đầu 8 mm (J-8).G01 Y0.vàX0.cắt cạnh phải đi xuống rồi cạnh dưới đi sang trái.Y12.chạy tiếp lên cạnh trái, chồng 2 mm lên đoạn đã cắt để chỗ đầu và chỗ cuối biên dạng liền nhau.G40 G01 X-15.là đoạn ra bù: chạy ngang 15 mm ra ngoài biên dạng và hủy bù trong cùng khối ấy. Các dòng cuối nâng dao, dừng trục chính, kết thúc.
Dùng giá trị D để chỉnh kích thước mà không sửa chương trình
Chương trình trên viết theo đúng kích thước bản vẽ, không có số 5 nào của bán kính dao. Nhờ vậy đổi dao hay xử lý dao mòn mà không động tới chương trình: dao Ø10 đo thực tế còn Ø9,96 thì nhập bán kính 4,98 vào D01, máy tự tính lại đường tâm dao.
Giá trị D còn là núm chỉnh kích thước. Bán kính nhập càng lớn thì tâm dao đứng càng xa biên dạng, phôi bị lấy đi càng ít. Giả sử cạnh dài của chi tiết trên đo ra 60,04 thay vì 60,00, tức dư 0,02 mỗi phía. Giảm D01 từ 5,00 xuống 4,98 rồi chạy lại nhát tinh, cạnh về đúng kích thước. Muốn để lượng dư cho nhát tinh thì chạy nhát thô với D01 lớn hơn bán kính thật. Bù theo phương Z là việc của một lệnh khác, dùng ô H riêng, xem bài lệnh G43 bù chiều dài dao.
Có xưởng để bán kính danh nghĩa ở cột hình học (geometry) và chỉ chỉnh ở cột mòn (wear), có xưởng chỉnh chung một cột. Dù cách nào, hãy ghi lại giá trị đã sửa.
Cắt lẹm và các lỗi bù dao hay gặp
Lỗi nặng nhất là cắt lẹm (overcut, gouge): dao ăn vào phần vật liệu lẽ ra phải giữ, hay gặp ở góc trong. Khi bán kính góc trong nhỏ hơn bán kính dao, dao không đi vừa góc đó. Ví dụ túi có góc trong R3 mà dao Ø10 (R5): tâm dao bị đẩy tới vị trí khiến thân dao thò qua thành bên kia, dao cắt lẹm hoặc bộ điều khiển dừng chương trình báo lỗi, tùy dòng máy và thông số.
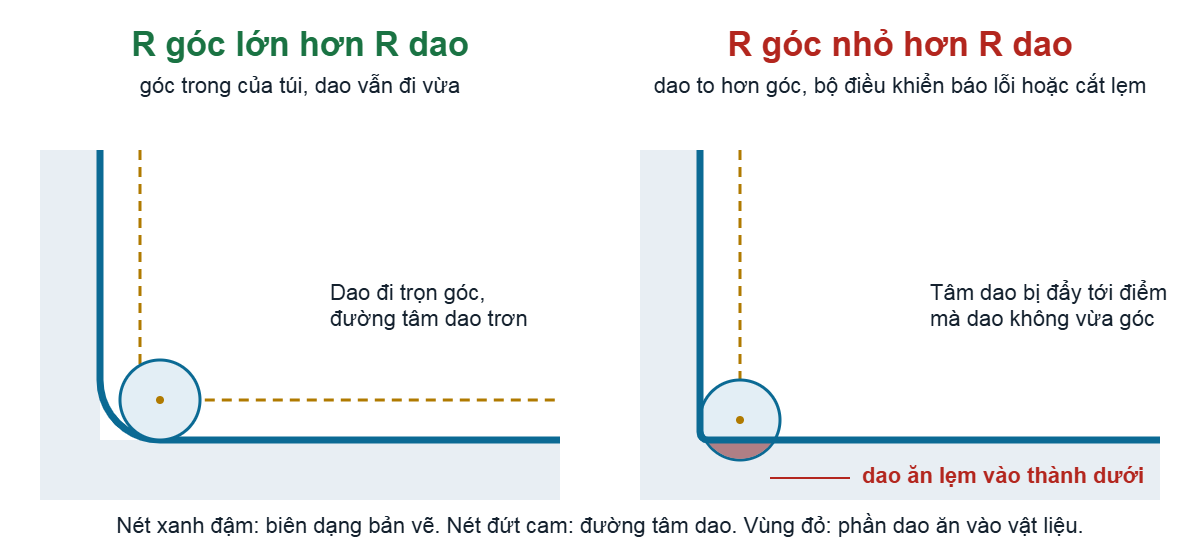
Cách xử lý nằm ở khâu chọn dao: dùng dao có bán kính nhỏ hơn hoặc bằng bán kính góc trong nhỏ nhất của biên dạng (nhỏ hơn hẳn thì dao không ôm trọn góc), hoặc cho dao nhỏ phay riêng phần góc ở một nguyên công khác.
Ngoài các quy tắc vào bù, ra bù ở trên, còn ba lỗi hay gặp:
- Quên G40 ở cuối biên dạng: các chuyển động sau vẫn bị bù. Hủy bù trước khi đổi dao và trước khi kết thúc chương trình.
- Gọi nhầm số D, hoặc ô D chưa nhập giá trị, tức dao chạy như chưa bù.
- Nhập bán kính âm làm bù bị đảo phía: G41 hoạt động như G42 và ngược lại.
Học lập trình phay CNC theo phương pháp Hybrid tại CVTECH
Bù bán kính dao chỉ chắc khi bạn tự thấy dao lệch khỏi biên dạng trên máy thật. Tại CVTECH, người học xem lý thuyết online trên app và web, rồi thực hành tại xưởng trên máy Fanuc. Học 8h đến 17h từ thứ Hai đến thứ Sáu tại Lô 4 Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội; thực hành không giới hạn, học lại miễn phí đến khi thành nghề, có ký túc xá và Tiếng Trung kỹ thuật online miễn phí.
Hướng lập trình có khóa lập trình máy phay CNC chuyên sâu (MasterCAM 2018): 1 tháng, 180 giờ, 8 triệu đồng. Hướng thao tác máy có khóa vận hành máy phay CNC thực chiến cùng thời lượng và học phí. Học cả hai thì chọn combo phay CNC: 2 tháng, 360 giờ, 12 triệu đồng, tiết kiệm 4 triệu. Ngày khai giảng xem tại trang học phí và lịch khai giảng. Chưa có nền thì học trước khóa online miễn phí đọc bản vẽ kỹ thuật. Cần tư vấn, liên hệ Mr Quyết 0969.081.015, Mr Quân 0941.568.790, Team.cvtech@gmail.com hoặc trang liên hệ.
Câu hỏi thường gặp
G41 và G42 khác nhau thế nào?
Cả hai cùng bù bán kính dao, chỉ khác phía dao đứng so với biên dạng khi nhìn theo chiều chạy: G41 bên trái, G42 bên phải. Với dao quay phải M03, G41 cho phay thuận, G42 cho phay nghịch.
Đang bù có chạy G02, G03 được không?
Được. Khi bù đã có hiệu lực, dao chạy G02, G03 bình thường như trong chương trình ví dụ. Điều không được là bật hoặc hủy bù ngay trên khối G02, G03.
Quên G40 cuối chương trình thì sao?
Bù vẫn còn hiệu lực với các chuyển động phía sau, nên tâm dao bị lệch một đoạn bằng bán kính. Hãy hủy bù ở cuối mỗi biên dạng, trước khi đổi dao và trước khi kết thúc chương trình.
Giá trị D nhập bán kính hay đường kính?
Giá trị nhập là bán kính: dao Ø10 thì nhập 5. Nhập ở cột hình học hay cột mòn tùy quy ước của xưởng, nên hỏi người phụ trách máy trước khi sửa.
Nếu chỉ nhớ một việc: viết đoạn vào bù và ra bù dài, nằm ngoài biên dạng, trên G01. Phần lớn lỗi bù dao chấm dứt từ đó; số còn lại thường là chuyện dao quá to so với góc trong.