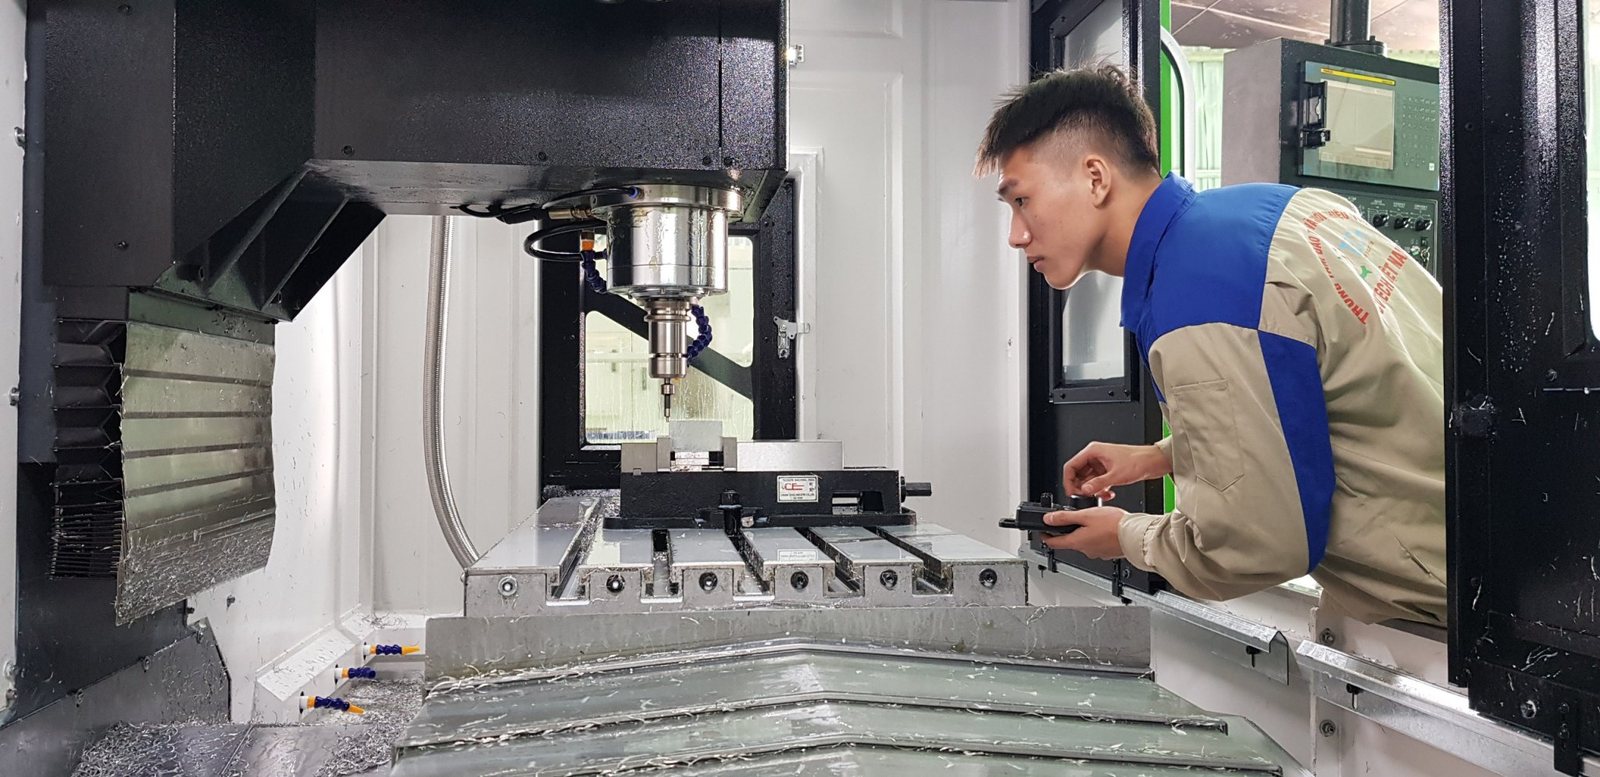
Lệnh G01 điều khiển dao chạy từ vị trí hiện tại tới điểm đích theo đường thẳng, với lượng chạy dao F do người lập trình đặt. Đây là lệnh cắt gọt cơ bản nhất của chương trình NC: phay mặt phẳng, phay rãnh, phay hốc, cắt biên dạng đa giác đều dùng G01. Hiểu rõ G01 thì mới học tiếp được cung tròn và các chu trình.
Cú pháp
G01 G90 X_ Y_ Z_ F_ ;
G01 G91 X_ Y_ Z_ F_ ;- G01: cắt theo đường thẳng.
- G90 hoặc G91: chọn tọa độ tuyệt đối hoặc tương đối cho các tọa độ phía sau.
- X, Y, Z: tọa độ điểm đích. Chỉ cần ghi trục nào có thay đổi.
- F: lượng chạy dao. Ở chế độ chạy dao theo phút (G94, mặc định nhiều máy phay), đơn vị là milimét một phút.
F có tính modal: đặt một lần, các khối G01 sau đó dùng tiếp giá trị đó cho tới khi đổi. Nếu chưa từng ghi F mà gọi G01, máy sẽ báo lỗi hoặc dùng giá trị mặc định tùy hệ điều khiển.
Ứng dụng của G01
G01 được dùng để phay mặt đầu, phay hốc, phay rãnh, cắt các đoạn thẳng của biên dạng, và ăn dao theo trục Z xuống độ sâu cắt. Công cụ thường là dao phay ngón hoặc dao phay mặt đầu gắn mảnh cắt.
Ví dụ: cùng một đường dao, viết bằng hai cách
Dao đi qua các điểm P1 (30, 30), P2 (30, 80), P3 (60, 80), P4 (100, 50), P5 (100, 30) và P6 (50, 20), lượng chạy dao F120.
Lập trình tuyệt đối (G90)
T1 M06
S3000 M03
G00 G90 G54 X30. Y30.
G43 H1 Z50.
G00 Z5.
G01 Z-2. F60
G01 X30. Y80. F120
X60. Y80.
X100. Y50.
X100. Y30.
X50. Y20.
G00 Z50.
M05
Hai dòng đầu chọn dao T1 và bật trục chính; G43 H1 gọi bù chiều dài dao trước khi hạ Z. Dao hạ tới Z-2 rồi mới cắt theo biên dạng. Mỗi tọa độ X, Y là vị trí của điểm đích so với gốc phôi.
Lập trình tương đối (G91)
T1 M06
S3000 M03
G00 G90 G54 X30. Y30.
G43 H1 Z50.
G00 Z5.
G01 Z-2. F60
G91 G01 X0. Y50. F120
X30. Y0.
X40. Y-30.
X0. Y-20.
X-50. Y-10.
G90 G00 Z50.
M05
Mỗi giá trị là độ dịch chuyển so với điểm trước đó. Cộng dồn lại ta được các điểm (30, 80), (60, 80), (100, 50), (100, 30), (50, 20), giống hệt cách viết tuyệt đối. Chương trình trên đã đặt lại G90 trước khi rút dao lên Z50. Nếu quên bước này, G00 Z50. sẽ bị hiểu là dịch lên 50 mm so với vị trí hiện tại.
Quy trình ăn dao điển hình với G01
- G00 chạy nhanh tới trên điểm bắt đầu, cách mặt phôi một khoảng an toàn.
- G01 hạ Z xuống độ sâu cắt, với F nhỏ hơn lượng chạy dao khi cắt ngang, vì dao ăn vào vật liệu theo phương dọc trục.
- G01 chạy theo biên dạng với F cắt.
- G00 nâng Z lên cao.
Đoạn chuyển động không cắt dùng G00, đoạn cắt dùng G01. Đừng trộn hai việc.
Chọn lượng chạy dao F
F tính từ công thức F = fz × z × n, trong đó fz là lượng chạy dao mỗi răng, z là số răng của dao và n là tốc độ trục chính (vòng/phút). Dao 4 răng, fz 0,03 mm, n 4.000 vòng/phút cho F = 0,03 × 4 × 4.000 = 480 mm/phút. Giá trị thực tế phụ thuộc vật liệu, loại dao, độ cứng vững của máy và đồ gá. Nên bắt đầu từ khuyến cáo của nhà sản xuất dao, chạy thử rồi tăng dần, và dùng núm điều chỉnh phần trăm chạy dao khi chạy máy.
Lỗi thường gặp
- Quên ghi F ở khối G01 đầu tiên, hoặc F quá lớn khi ăn dao theo Z.
- Quên chuyển lại G90 sau một đoạn G91, làm cả chương trình lệch.
- Dùng G01 khi G00 là đủ, kéo dài thời gian máy chạy.
- Dùng G00 khi lẽ ra phải G01, nguy hiểm vì dao ăn vào vật liệu ở tốc độ chạy nhanh.
- Chưa gọi bù chiều dài dao G43 trước khi hạ Z.
Học lệnh G01 theo phương pháp Hybrid của CVTECH
Tại CVTECH, học viên đọc, tự tính tọa độ các ví dụ như ở trên trên hệ thống học online độc quyền của trung tâm, rồi chạy chính chương trình đó tại xưởng trên máy phay CNC hệ Fanuc ở Lai Xá, Hà Nội, để thấy cắt thật khác trên giấy thế nào. Đó là phương pháp Hybrid của trung tâm, kết hợp học trực tiếp và học online. Học viên học kèm khóa Tiếng Trung kỹ thuật online, miễn phí, gồm vốn từ và câu giao tiếp cơ bản cho người chạy máy CNC và tự động hóa, để làm cùng chuyên gia Trung Quốc tại doanh nghiệp. Khóa liên quan: lập trình máy phay CNC và bài các mã lệnh gia công CNC phổ biến.
Câu hỏi thường gặp
G01 khác G00 ở điểm nào?
G01 cắt với lượng chạy dao F và đi đúng đường thẳng. G00 chạy nhanh không cắt và đường đi có thể không thẳng.
G01 có cần F ở mỗi khối không?
Không. F có tính modal nên chỉ cần ghi khi đổi giá trị.
Dùng G01 vẽ được cung tròn không?
Về nguyên tắc có thể xấp xỉ bằng nhiều đoạn thẳng ngắn, nhưng thực tế dùng G02 và G03, ngắn gọn và mịn hơn nhiều.
Nên dùng G90 hay G91 cho G01?
Đa số chương trình dùng G90 vì tọa độ lấy thẳng từ bản vẽ, và lỗi một điểm không kéo theo lỗi các điểm sau.



