Một tấm đế có hai mươi lỗ, nếu viết bằng G00 và G01 thì mỗi lỗ mất ba bốn dòng lệnh, cả chương trình dài gần trăm dòng và chỉ cần gõ sai một số Z là mũi khoan cắm xuống bàn máy. Chu trình khoan G81, G83 gói cả chuỗi chuyển động đó vào một dòng: khai báo vị trí lỗ, đáy lỗ, mặt phẳng rút dao và lượng tiến, máy tự làm phần còn lại. G81 dùng cho lỗ nông khoan một lần tới đáy; G83 dùng cho lỗ sâu, mũi khoan ăn từng nhát rồi rút ra cho phoi thoát.
Viết đúng cú pháp thì không khó. Cái khó nằm ở mấy chi tiết mà sách hướng dẫn chỉ ghi một dòng: mặt phẳng R đặt ở đâu, G98 hay G99, Q bao nhiêu, đáy lỗ phải cộng thêm đầu mũi khoan. Bài này đi qua từng chữ trong dòng lệnh theo quy ước hệ điều khiển Fanuc trên máy phay, có một chương trình mẫu giải thích từng dòng và những lỗi hay gặp khi đưa chương trình ra máy thật.
Một dòng chu trình thay cho cả chuỗi G00, G01
Khoan một lỗ trên máy phay luôn gồm cùng một chuỗi động tác. Dao chạy nhanh tới tọa độ X, Y của lỗ ở độ cao an toàn, chạy nhanh xuống sát mặt phôi, cắt với lượng tiến F tới đáy lỗ, rồi rút nhanh lên. Vì chuỗi này lặp lại y hệt ở mọi lỗ, hệ điều khiển cho sẵn các chu trình cố định (canned cycle): G81, G82, G83, G73 cho khoan, G84 cho taro, G85, G86 cho doa và khoét. Gọi chu trình một lần, các dòng sau chỉ cần ghi tọa độ lỗ mới, máy khoan tiếp với đúng các thông số cũ cho đến khi gặp G80.
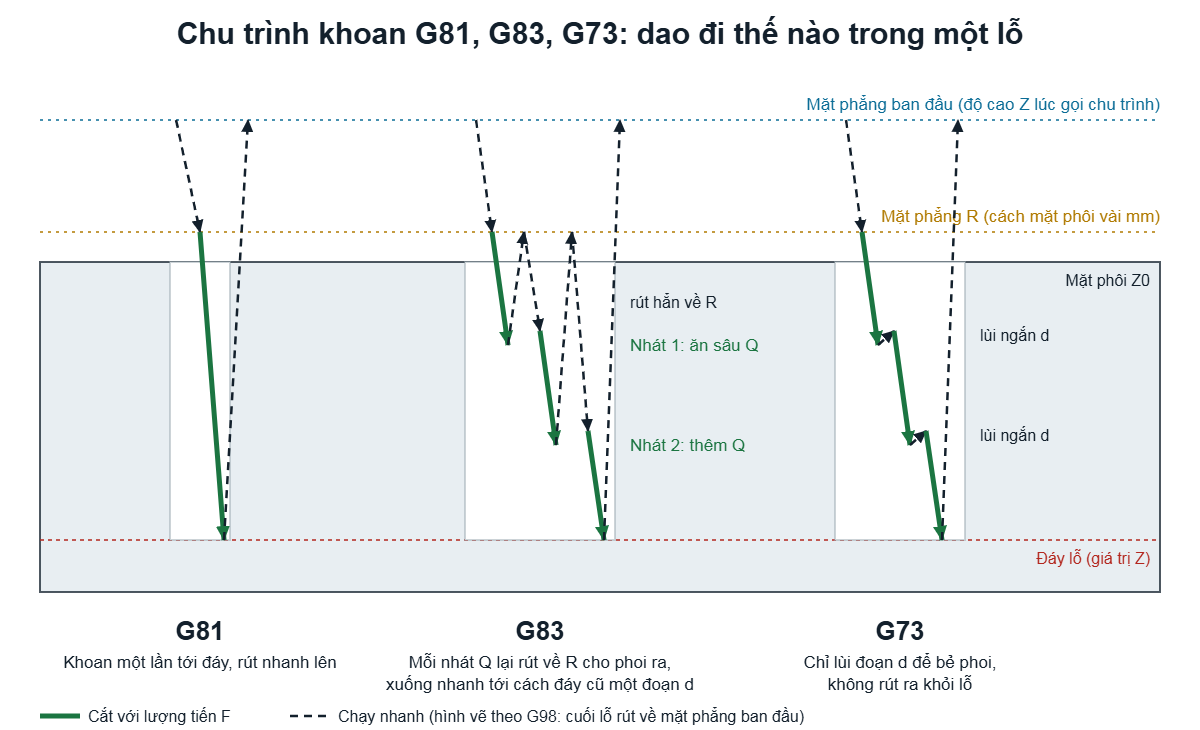
Để đọc được chu trình, cần nhớ hai độ cao. Mặt phẳng ban đầu là độ cao Z của dao ngay trước dòng gọi chu trình, thường là Z50. hoặc Z100. ở dòng G43. Mặt phẳng R là độ cao mà dao chạy nhanh xuống tới rồi mới chuyển sang cắt, thường đặt cách mặt phôi 2 đến 5 mm. Đặt R quá cao thì mỗi lỗ mất thêm thời gian dao "cắt không khí" với lượng tiến chậm; đặt R thấp hơn mặt phôi thì dao lao xuống bằng tốc độ chạy nhanh và đâm vào vật liệu. Vì sao dòng G43 phải đứng trước mọi câu hạ Z được phân tích trong bài lệnh G43 bù chiều dài dao.
Đọc từng chữ trong dòng G81 X Y Z R F
Dòng lệnh đầy đủ có dạng G99 G81 X15. Y15. Z-2. R2. F150. X, Y là tâm lỗ. Z là đáy lỗ, tức điểm sâu nhất mà đỉnh mũi khoan chạm tới. R là mặt phẳng R vừa nói ở trên. F là lượng tiến khi cắt, tính bằng mm/phút ở chế độ G94. Khi chương trình đang ở G90 (tọa độ tuyệt đối), Z và R đều tính từ gốc phôi; nếu đang ở G91 thì R là khoảng cách từ mặt phẳng ban đầu xuống mặt phẳng R, còn Z là khoảng cách từ R xuống đáy lỗ. Người mới học nên viết chu trình khoan ở G90 cho đến khi thật quen, vì đọc lại dễ hơn nhiều. Phần khác nhau giữa hai chế độ này được giải thích kỹ trong bài G90 và G91 trong chương trình NC.
Dấu chấm thập phân không phải chuyện hình thức
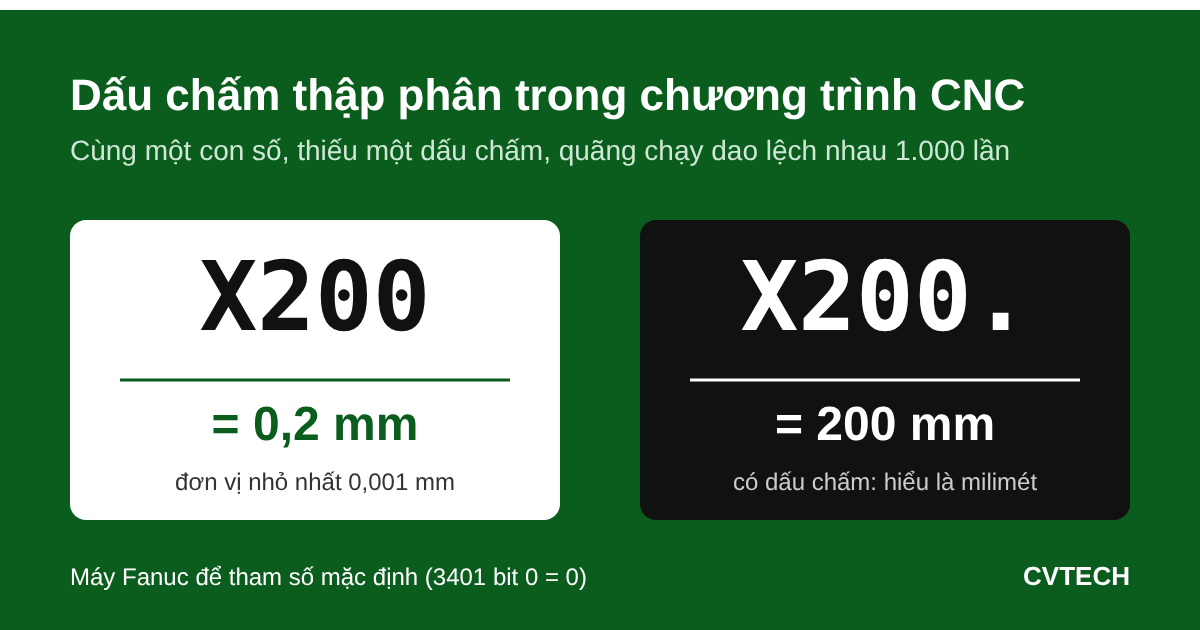
Trên nhiều máy Fanuc ở cài đặt mặc định, số không có dấu chấm được hiểu theo đơn vị nhỏ nhất là 0,001 mm. Viết Z-26 thay vì Z-26. nghĩa là đáy lỗ ở độ sâu 0,026 mm: mũi khoan chạm mặt phôi rồi rút lên, người đứng máy tưởng máy lỗi. Ngược lại, có thợ quen viết Q4000 để chỉ 4 mm, cách này đúng, nhưng trộn hai kiểu viết trong một chương trình là cách nhanh nhất để nhầm. Quy tắc đơn giản: mọi giá trị X, Y, Z, R, Q đều có dấu chấm.
Đáy lỗ phải cộng thêm đầu mũi khoan
Mũi khoan xoắn thông dụng có góc đỉnh 118 độ, nên phần côn ở đầu mũi dài khoảng 0,3 lần đường kính. Bản vẽ ghi "lỗ Ø6,8 sâu 24" thường là sâu 24 mm hết đường kính, vì đó là phần ren taro ăn được. Nếu lập trình Z-24. thì phần hết đường kính chỉ sâu khoảng 22 mm, thiếu 2 mm so với bản vẽ; mũi taro lại có đoạn vát ở đầu, nên khi taro theo đúng chiều sâu bản vẽ, mũi taro chạm đáy lỗ và gãy. Phải cộng thêm 0,3 × 6,8 ≈ 2 mm, thành Z-26. Với lỗ thông, cộng đầu mũi rồi thêm khoảng 1 mm để mũi khoan cắt thủng hẳn, không để lại vành bavia dưới đáy.
Lỗ sâu thì G83: mũi khoan ăn từng nhát rồi rút ra cho phoi thoát
Khi lỗ sâu, phoi không kịp chui ngược lên theo rãnh xoắn mà nén chặt quanh thân mũi khoan. Dung dịch tưới nguội không xuống được đáy, mũi khoan nóng lên, mô men cắt tăng dần và tới một lúc nào đó mũi khoan gãy trong lỗ. Mốc kinh nghiệm hay dùng ở xưởng là lỗ sâu quá khoảng ba lần đường kính thì chuyển sang khoan từng nhát; với thép dẻo, inox hoặc mũi khoan nhỏ dưới 3 mm thì chuyển sớm hơn.
G83 viết giống G81 và thêm chữ Q: G83 X15. Y15. Z-26. R2. Q4. F160. Q là chiều sâu mỗi nhát, luôn ghi số dương. Mũi khoan cắt sâu thêm Q, rút nhanh hẳn về mặt phẳng R để phoi văng ra và nước tưới tràn vào lỗ, rồi chạy nhanh xuống tới cách đáy cũ một khoảng hở nhỏ d (do tham số máy quy định, thường vài phần mười milimét), từ đó mới cắt tiếp nhát kế. Trong ví dụ trên, từ R2. xuống Z-26. là 28 mm, chia nhát 4 mm thì máy khoan bảy nhát mới tới đáy.
G73 trông gần giống G83 nhưng sau mỗi nhát chỉ lùi lại đúng đoạn d để bẻ phoi, không rút ra khỏi lỗ. Vì không mất thời gian chạy lên chạy xuống, G73 nhanh hơn rõ rệt và hợp với vật liệu cho phoi dây dài như nhôm, thép mềm ở lỗ sâu vừa phải. Khi lỗ đã sâu tới mức phoi gãy vẫn không tự thoát ra được thì phải quay về G83.
Q lấy bao nhiêu là vừa
Q lớn thì nhanh nhưng phoi dồn nhiều trong mỗi nhát; Q nhỏ thì an toàn nhưng chu trình chậm vì phần lớn thời gian máy chạy lên chạy xuống. Điểm xuất phát hợp lý là Q bằng khoảng một lần đường kính mũi khoan với thép và khoảng 1,5 lần với nhôm, rồi quan sát phoi: phoi ra đều, thân mũi không bám phoi, tiếng cắt không gằn là được. Gặp mũi khoan Ø3 khoan inox sâu 20 mm mà để Q6. theo thói quen, mỗi nhát mũi khoan phải đẩy phoi qua sâu gấp đôi đường kính; đó là kiểu thiết lập khiến người đứng máy thay mũi khoan liên tục mà không hiểu vì sao.
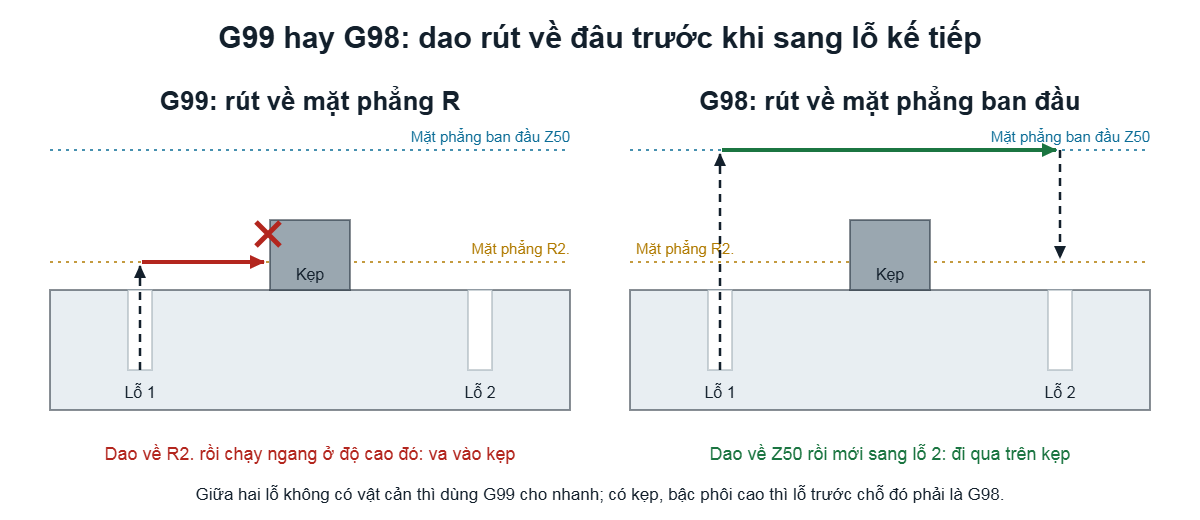
G98 hay G99: dao rút về đâu giữa hai lỗ quyết định có va đồ gá hay không
Sau khi khoan xong một lỗ, dao rút lên rồi mới chạy ngang sang lỗ kế tiếp. G99 cho dao rút về mặt phẳng R, chỉ cách mặt phôi vài milimét, nên di chuyển giữa các lỗ ngắn và nhanh. G98 cho dao rút về mặt phẳng ban đầu, cao hơn nhiều, chậm hơn nhưng vượt được mọi vật cản nằm giữa hai lỗ.
Tình huống hay gặp: tấm phôi dài kẹp bằng hai bộ kẹp bulông đè lên mặt trên, đầu kẹp cao hơn mặt phôi chừng 15 mm. Chương trình viết G99 cho tất cả các lỗ vì muốn nhanh. Dao khoan xong lỗ bên trái, rút về R2., chạy ngang sang phải ở độ cao 2 mm và đập vào đầu kẹp. Cách sửa không phải đổi toàn bộ sang G98, mà chỉ đặt G98 ở lỗ nằm ngay trước đoạn đi qua kẹp, các lỗ còn lại giữ G99. Lỗ cuối cùng của mỗi dao cũng nên là G98 để dao rút về độ cao an toàn trước khi về điểm thay dao.
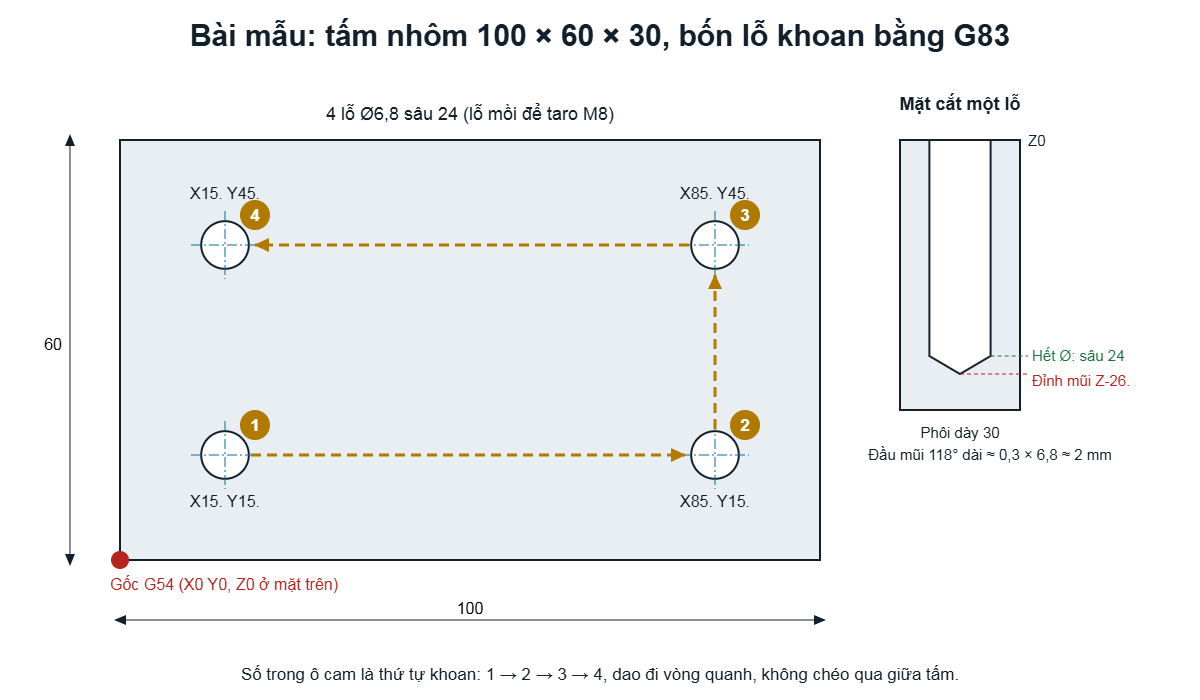
Chương trình mẫu: tấm nhôm bốn lỗ Ø6,8 sâu 24 mm
Chi tiết là tấm nhôm 100 × 60 × 30 mm, gốc phôi G54 đặt ở góc trái phía trước, Z0 ở mặt trên. Bốn lỗ Ø6,8 sâu 24 mm hết đường kính, cách mép 15 mm, là lỗ mồi để taro ren M8. Lỗ sâu 24 mm với mũi Ø6,8 là khoảng 3,5 lần đường kính, nên dùng G83. Trước đó khoan mồi bằng mũi khoan tâm để mũi Ø6,8 không trượt khi bắt đầu cắt. Tốc độ trục chính và lượng tiến trong chương trình là số minh họa cho mũi thép gió khoan nhôm; ngoài xưởng cần chỉnh theo dao và máy thật, cách tính có trong bài hướng dẫn tính tốc độ cắt khi phay CNC.
O1501 (TAM NHOM 100X60X30 - 4 LO D6.8 SAU 24)
G21 G17 G40 G49 G80 G90
G91 G28 Z0.
T1 M06 (MUI KHOAN TAM D10)
G90 G54 G00 X15. Y15. S1500 M03
G43 H01 Z50. M08
G99 G81 X15. Y15. Z-2. R2. F150
X85.
Y45.
G98 X15.
G80 M09
G91 G28 Z0.
T2 M06 (MUI KHOAN D6.8 THEP GIO)
G90 G54 G00 X15. Y15. S2300 M03
G43 H02 Z50. M08
G99 G83 X15. Y15. Z-26. R2. Q4. F160
X85.
Y45.
G98 X15.
G80 M09
G91 G28 Z0.
M30
Dòng thứ hai hủy mọi chế độ có thể còn sót từ chương trình trước, trong đó G80 hủy chu trình cũ và G49 hủy bù chiều dài dao. Dòng G91 G28 Z0. đưa trục Z về điểm gốc máy trước khi thay dao, ý nghĩa của nó được viết riêng trong bài lệnh G28 trong lập trình CNC. Dòng G43 H01 Z50. vừa gọi bù chiều dài dao vừa đặt mặt phẳng ban đầu ở Z50.; nếu số H khai báo sai hoặc chưa đo dao, mọi giá trị Z, R phía sau đều lệch theo, nên bước gá dao và đo dao trên máy phay phải làm trước khi chạy.
Với mũi khoan tâm, G81 Z-2. chỉ tạo một lỗ mồi nông để định tâm. Ba dòng tiếp theo chỉ có tọa độ: X85. khoan lỗ thứ hai, Y45. khoan lỗ thứ ba ở X85 Y45, G98 X15. khoan lỗ thứ tư rồi rút hẳn về Z50. Thứ tự đi vòng quanh tấm giúp dao không phải chạy chéo qua giữa. Mũi Ø6,8 lặp lại đúng bốn vị trí đó với G83, mỗi lỗ bảy nhát 4 mm như đã tính. Q4. chỉ khoảng 0,6 lần đường kính, thấp hơn mốc 1,5 lần nói ở trên; đây là mức thận trọng cho lần chạy đầu, khi phoi ra đều có thể tăng dần. G80 hủy chu trình trước khi đưa dao về gốc.
Ba lỗi làm chu trình khoan chạy sai trên máy thật
Quên G80, dòng tọa độ sau đó thành một lỗ khoan
Chu trình khoan là lệnh modal: còn hiệu lực cho tới khi bị hủy. Nếu bỏ G80 và dòng kế tiếp chỉ ghi X120. Y80. để đưa dao ra ngoài cho dễ lấy phôi, máy hiểu đó là một lỗ nữa và khoan xuống đúng vị trí ấy, nơi có thể là má ê tô hoặc bàn máy. Thói quen an toàn là viết G80 ngay sau lỗ cuối cùng của mỗi dao, kể cả khi biết dòng sau là G28.
Mặt phẳng R nằm dưới bậc phôi
Chi tiết có bậc: phần lớn mặt trên ở Z0 nhưng một gờ cao lên Z5. Lỗ khoan nằm trên gờ mà vẫn dùng R2. như các lỗ khác thì dao chạy nhanh xuống Z2., tức thấp hơn mặt gờ 3 mm. Mũi khoan đập vào vật liệu bằng tốc độ chạy nhanh, thường là gãy ngay. Mỗi nhóm lỗ nằm ở độ cao khác nhau phải có R riêng, tính từ mặt cao nhất mà dao sẽ đi qua.
Chưa chạy thử từng dòng
Lần đầu chạy một chương trình khoan, người đứng máy nên bật chế độ chạy từng khối (single block), giảm tốc độ chạy nhanh xuống mức thấp và nhìn màn hình tọa độ còn lại trước mỗi lần bấm. Khi dao dừng ở mặt phẳng R của lỗ đầu tiên, so khoảng cách thực từ mũi khoan tới mặt phôi với giá trị R trong chương trình; lệch vài milimét là dấu hiệu bù chiều dài dao hoặc gốc Z có vấn đề, dừng lại kiểm tra trước khi cho máy cắt.
Tự luyện chu trình khoan theo thứ tự nào
- Vẽ ra giấy một tấm phôi đơn giản, ghi tọa độ từng lỗ theo gốc phôi, xác định lỗ nào là lỗ thông, lỗ nào là lỗ mù và chiều sâu hết đường kính.
- Viết chương trình bằng G81 cho lỗ nông trước, kiểm tra bằng phần mềm mô phỏng hoặc chế độ vẽ đường dao trên máy.
- Thêm một lỗ sâu, đổi sang G83, tính số nhát theo Q và thử hai giá trị Q khác nhau để thấy thời gian chu trình thay đổi thế nào.
- Đặt thêm một vật cản giả định giữa hai lỗ và sửa G98, G99 cho đúng.
- Ra máy thật: đo dao, đặt gốc phôi, chạy từng khối ở tốc độ thấp, rồi mới chạy liên tục.
Khi đã chắc G81, G83, bước tiếp theo là G84 taro ren, vì lỗ Ø6,8 trong bài mẫu được khoan ra để taro M8. Danh sách các mã lệnh khác có trong bài các mã lệnh gia công CNC phổ biến, còn cách tính lượng tiến F cho mũi khoan xem ở bài hướng dẫn tính bước tiến dao.
Học lập trình phay CNC theo phương pháp Hybrid tại CVTECH
Ở CVTECH, học viên học lý thuyết online trên app và web, rồi thực hành trên máy phay Fanuc tại xưởng Lô 4 Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội, từ 8h đến 17h thứ Hai đến thứ Sáu, thực hành không giới hạn. Khóa Lập trình máy phay CNC chuyên sâu (MasterCAM 2018) và khóa Vận hành máy phay CNC thực chiến đều kéo dài 1 tháng, 180 giờ, học phí 8 triệu đồng; học cả hai theo combo phay CNC là 2 tháng, 360 giờ, 12 triệu đồng.
Học viên được học lại miễn phí đến khi thành nghề, có ký túc xá và được học miễn phí Tiếng Trung kỹ thuật online. Lịch khai giảng cập nhật tại trang học phí và lịch khai giảng; cần tư vấn thì liên hệ Mr Quyết 0969.081.015, Mr Quân 0941.568.790 hoặc email Team.cvtech@gmail.com.
Câu hỏi thường gặp
G81 và G82 khác nhau thế nào?
G82 giống G81 nhưng dừng lại ở đáy lỗ một khoảng thời gian khai báo bằng chữ P, tính theo mili giây, ví dụ P500 là nửa giây. Thời gian dừng giúp đáy lỗ phẳng và sạch, nên G82 hay dùng khi khoét lỗ bậc, vát mép bằng mũi khoan tâm hoặc khoan lỗ cần đáy đẹp.
Khi nào dùng G83, khi nào dùng G73?
G73 chỉ lùi một đoạn ngắn để bẻ phoi nên nhanh, hợp với lỗ sâu vừa phải ở vật liệu cho phoi dài. G83 rút hẳn ra mặt phẳng R sau mỗi nhát, chậm hơn nhưng phoi thoát hết và nước tưới vào được tới đáy, nên dùng cho lỗ sâu, vật liệu khó cắt hoặc mũi khoan nhỏ.
Có cần khoan mồi trước khi khoan bằng G81 không?
Với mũi khoan xoắn dài hoặc mặt phôi chưa phẳng, nên khoan mồi bằng mũi khoan tâm để mũi khoan chính không trượt khỏi tâm khi bắt đầu cắt. Mũi khoan hợp kim ngắn, cứng vững có thể khoan thẳng trên mặt đã phay phẳng, tùy khuyến cáo của nhà sản xuất dao.
Có phải viết lại X, Y, Z, R ở mỗi lỗ không?
Không. Sau dòng gọi chu trình, mỗi lỗ mới chỉ cần tọa độ thay đổi; Z, R, Q, F giữ nguyên cho tới khi được ghi giá trị khác hoặc gặp G80. Muốn khoan một lỗ ở độ sâu khác thì ghi Z mới ngay trên dòng của lỗ đó, các lỗ sau sẽ dùng Z mới này.
Chu trình khoan là đoạn chương trình ngắn nhất nhưng lại là chỗ hay sinh va chạm nhất, vì dao chạy nhanh sát mặt phôi hàng chục lần trong một chương trình. Trước khi chạy một chương trình khoan mới, đọc lại ba thứ: đáy Z đã cộng đầu mũi chưa, R có cao hơn mọi bề mặt dao đi qua không, và lỗ nào đứng trước vật cản đã là G98 chưa.