Bước tiến dao, hay feed rate, ở đây hiểu là tốc độ tiến dao F (mm/phút), thường gọi chung là bước tiến: dao đi tới trong phôi nhanh bao nhiêu để bóc đi một lượng phoi nhất định. Chọn bước tiến hợp lý quyết định dao sống được bao lâu, bề mặt đẹp hay xấu và máy chạy năng suất đến đâu. Nhiều vụ gãy dao ngoài xưởng bắt nguồn từ chế độ cắt chưa hợp lý, trong đó bước tiến là một biến số chính.
Bước tiến dao là gì, đo bằng gì
Có ba cách nói hay bị lẫn với nhau:
- Tốc độ tiến dao F (mm/phút): dao đi được bao xa trong một phút. Đây là con số khai báo trong chương trình sau chữ F.
- Lượng ăn dao mỗi vòng (mm/vòng): dao đi được bao xa trong một vòng quay trục chính.
- Lượng ăn dao mỗi răng fz (mm/răng): lớp vật liệu mà mỗi lưỡi cắt bóc đi, cũng là độ dày phoi.
Ba đại lượng nối với nhau qua số răng của dao và số vòng quay. Nắm được quan hệ này thì công thức phía dưới trở nên dễ nhớ.
Yếu tố nào quyết định bước tiến dao
- Loại dao: đường kính, kiểu dao, vật liệu làm dao.
- Số lưỡi cắt: nhiều lưỡi kết hợp trục chính quay nhanh thì tiến nhanh hơn được.
- Vật liệu và độ cứng của phôi.
- Chiều sâu và chiều rộng mỗi lớp cắt.
- Độ bóng bề mặt yêu cầu: phay tinh thường tiến chậm hơn phay thô.
- Tốc độ quay trục chính.
- Độ cứng vững của hệ thống máy, đồ gá, dao và công suất trục chính. Hệ càng yếu càng dễ rung nên phải giảm bước tiến.
Vì sao phải chọn đúng bước tiến
Tiến quá chậm: dao cọ vào vật liệu thay vì cắt, sinh nhiệt, mòn nhanh và bề mặt có thể xấu. Với thép không gỉ, cọ xát còn làm lớp bề mặt bị cứng lên, khiến vòng cắt sau càng khó. Thời gian gia công cũng kéo dài vô ích.
Tiến quá nhanh: lực cắt tăng vọt, dao gãy hoặc mẻ lưỡi, phôi và đồ gá chịu va đập, máy rung. Hệ truyền động servo của các trục X, Y, Z cũng chịu tải nặng hơn. Vì vậy kinh nghiệm của người đứng máy rất quan trọng, và khai báo đúng tốc độ cắt cùng bước tiến giúp kéo dài tuổi thọ dao lẫn máy, tăng năng suất, giảm chi phí.
Công thức tính bước tiến dao
F = n × z × fz
- F: bước tiến dao, mm/phút
- n: số vòng quay trục chính, vòng/phút (xem bài tính tốc độ cắt)
- z: số răng (số lưỡi) của dao
- fz: lượng ăn mỗi răng, mm/răng, lấy theo bảng của nhà sản xuất dao cho từng vật liệu
Khi dùng tài liệu tiếng Anh, bạn sẽ thấy cùng công thức này viết thành IPM = fz × N × RPM với đơn vị inch. Lượng ăn mỗi răng khá nhỏ, ở mức vài phần nghìn đến vài phần trăm inch tùy dao và vật liệu: dao rất nhỏ cắt thép chỉ cỡ 0,001 đến 0,002 inch mỗi răng, còn dao lớn cắt nhôm có thể tới khoảng 0,010 inch.
Ví dụ tính cho dao phay ngón gia công inox
Đề bài: dao phay ngón HSS đường kính 20 mm, 4 lưỡi, gia công thép không gỉ 304. Tính số vòng quay và tốc độ tiến dao.
- Chọn tốc độ cắt Vc = 18 m/phút và lượng ăn mỗi răng fz = 0,05 mm/răng.
- Số vòng quay: n = 1000 × 18 / (π × 20) ≈ 286,4 vòng/phút.
- Bước tiến dao: F = 286,4 × 4 × 0,05 ≈ 57,3 mm/phút.
Hai con số này là điểm xuất phát. Khi chạy thử, nghe tiếng cắt và quan sát phoi. Có rung hoặc phoi quá mịn như bụi thì chỉnh lại bằng núm override tốc độ tiến, rồi ghi con số hợp lý vào chương trình.
Học chọn bước tiến trên máy thật tại CVTECH
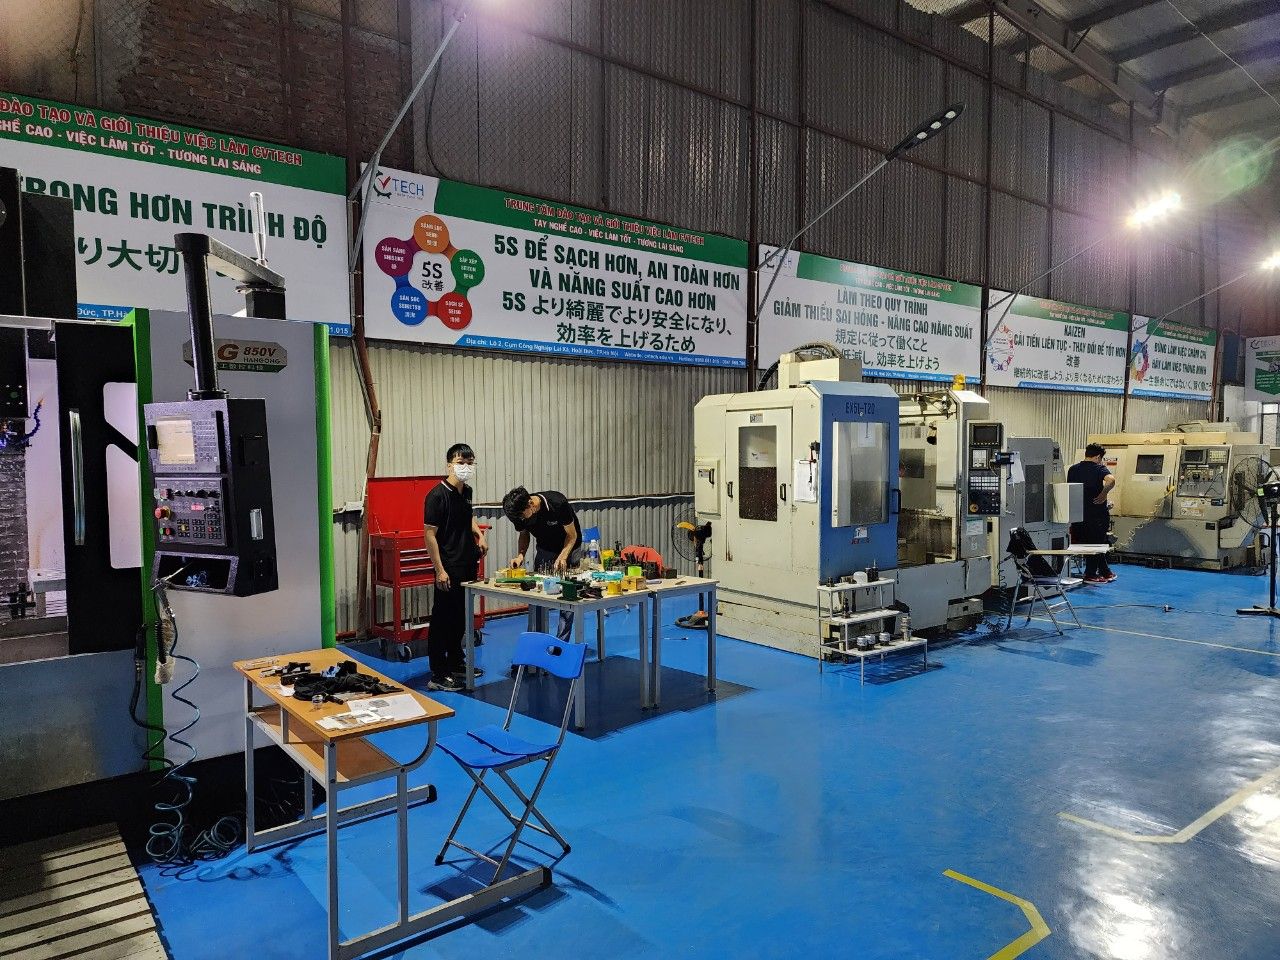
Bảng tra cho con số trên giấy, còn máy và dao cụ thể ở xưởng mới cho câu trả lời cuối. Vì vậy CVTECH đào tạo theo phương pháp Hybrid: thực hành trực tiếp tại xưởng ở Lai Xá, Hà Nội trên máy phay CNC Fanuc, và học phần công thức, kiến thức nền trên hệ thống online độc quyền của CVTECH, dùng được trên cả app lẫn website. Nhờ kết hợp hai cách học, học viên tiếp thu nhanh và giữ kiến thức lâu hơn. Học viên cũng có thể theo khóa Tiếng Trung kỹ thuật học trực tuyến, miễn phí, với vốn từ và giao tiếp cơ bản trong xưởng cơ khí CNC, tự động hóa, để cùng làm việc với đồng nghiệp là chuyên gia Trung Quốc.
Tìm hiểu thêm khóa lập trình máy phay CNC hoặc xem học phí và lịch khai giảng.
Câu hỏi thường gặp
Đơn vị của feed rate là gì?
Trên máy phay thường là mm/phút (G94), một số trường hợp dùng mm/vòng (G95). Cần xem chương trình đang ở chế độ nào để đọc đúng giá trị sau chữ F.
Có nên tăng bước tiến để làm nhanh hơn không?
Chỉ tăng khi máy, đồ gá và dao còn dư độ cứng vững. Tăng quá mức sẽ gãy dao, và tiền dao mất còn nhiều hơn thời gian tiết kiệm được.
Tốc độ tiến có phụ thuộc số vòng quay không?
Có, qua công thức F = n × z × fz. Ở chế độ G94 máy không tự đổi F khi đổi vòng quay, nên đổi n thì phải tính lại F để giữ lượng ăn mỗi răng.



