Thử hình dung một người thợ mới vừa nhập xong chương trình đầu tiên của mình. Lượt chạy thử trên không trôi chảy, dao vẽ đúng biên dạng. Anh hạ dao về vị trí thật, bấm CYCLE START lần nữa, và chỉ vài giây sau con dao phay lao vào phôi thép nhanh gấp mấy lần bước tiến đã tính. Thủ phạm là một chiếc đèn nhỏ trên bảng điều khiển: công tắc DRY RUN vẫn còn sáng từ lượt chạy thử.
Dry Run là chế độ chạy thử, trong đó máy bỏ qua bước tiến F ghi trong chương trình và chạy theo tốc độ JOG do núm vặn quyết định. Chế độ này chỉ để xem nhanh đường chạy dao khi dao chưa chạm phôi. Trên máy phay Fanuc, Dry Run nằm chung một cụm với Single Block, Optional Stop và Block Skip. Công tắc nào cũng có lúc phải bật, lúc bắt buộc phải tắt; nhầm thời điểm là thứ sinh ra để bảo vệ máy thành nguyên nhân gãy dao.
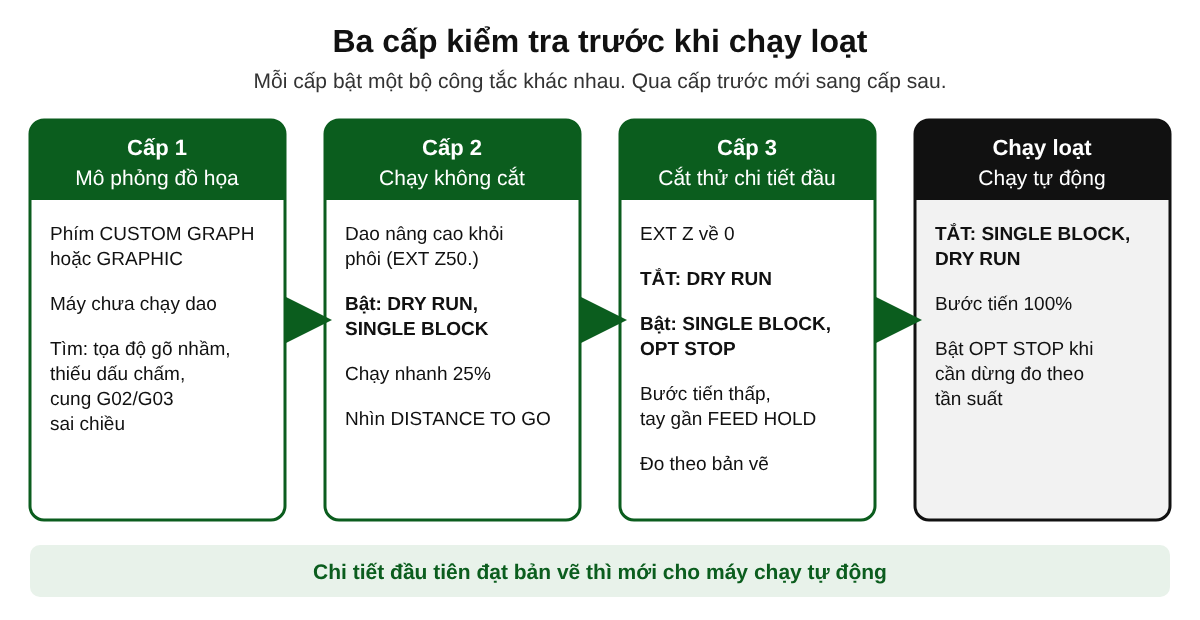
Chương trình mới phải qua ba cấp kiểm tra rồi mới được chạy loạt
Thông lệ ở xưởng chia 3 cấp kiểm tra cho một chương trình mới. Đầu tiên là mô phỏng đồ họa trên màn hình, khi máy còn chưa nhúc nhích. Tiếp theo là chạy không cắt, dao đi hết chương trình nhưng ở trên cao, không chạm phôi. Cuối cùng mới cắt thử từng câu trên chi tiết thật, và chỉ khi chi tiết đầu tiên đo đạt bản vẽ, chương trình mới được cho chạy tự động.
Một lỗi tọa độ bắt được trên màn hình chỉ tốn vài phút gõ lại, còn cũng lỗi đó lọt xuống lúc cắt thật thì cái giá là con dao, tấm phôi, có khi cả đồ gá. Mỗi cấp lại cần một tổ hợp công tắc riêng.
Màn hình đồ họa bắt lỗi trước khi máy kịp chạy
Trên máy Fanuc, màn hình đồ họa mở bằng phím CUSTOM GRAPH hoặc GRAPHIC, tên phím tùy đời máy. Máy vẽ đường chạy dao theo từng câu hoặc liên tục, đủ để người lập trình nhìn ra những lỗi mà đọc mã khó thấy. Hay gặp nhất là tọa độ gõ nhầm số, thiếu dấu chấm thập phân và cung tròn G02/G03 chạy ngược chiều.
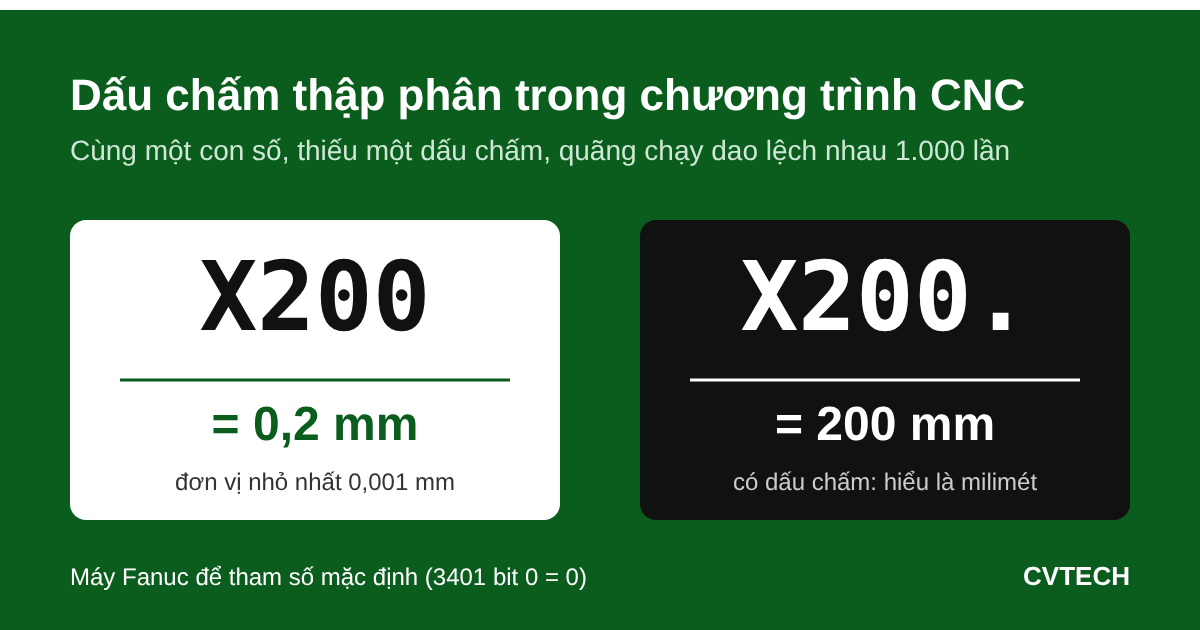
Thiếu dấu chấm nguy hiểm hơn cả vì máy không báo động. Viết X100 thay cho X100., nhiều máy (tùy tham số) sẽ hiểu là 100 đơn vị nhỏ nhất, tức 0,1 mm chứ không phải 100 mm. Trên hình mô phỏng, đoạn đường chạy dao có tọa độ thiếu dấu chấm bị lệch hẳn: nó co về sát gốc phôi thay vì vươn tới vị trí trên bản vẽ. Cách gõ chương trình trên máy có trong bài soạn thảo và nhập chương trình trên máy phay CNC và cách viết một câu lệnh NC cho đúng cấu trúc.
Có điều màn hình không biết ê tô kẹp ở đâu, bu lông đồ gá cao bao nhiêu, cũng không kiểm được giá trị bù chiều dài dao. Hình vẽ đẹp mới chỉ là cấp một.
Single Block cho người đứng máy thời gian đọc từng câu
Khi SINGLE BLOCK bật, mỗi lần bấm CYCLE START máy chỉ chạy đúng một câu. Cột DISTANCE TO GO (quãng đường còn lại) trên màn hình vị trí chỉ hiện quãng còn lại của câu đang chạy, nên không đọc trước được. Cách làm đúng là để núm chạy nhanh ở mức thấp, bấm CYCLE START rồi nhìn ngay sang cột này. Dao vừa nhích mà con số không khớp với khoảng cách thật thì bấm FEED HOLD liền; đợi hết câu mới đọc là muộn.
Ví dụ câu N40 G43 H01 Z50. đưa dao xuống, dừng cách mặt phôi 50 mm. Dao đang cách phôi chừng 200 mm thì trục Z còn khoảng 150 mm phải đi. Màn hình báo hơn 250 mm là có chuyện, thường là nhầm số H trong lệnh G43 bù chiều dài dao hoặc sai giá trị đo dao. Dừng ở đây, người đứng máy mất một phút kiểm tra offset. Để máy chạy tiếp, dao cắm xuống bàn máy.
Với chu trình khoan cố định như G81, G83, tùy đời máy Single Block có thể dừng ở từng chặng, nên một câu G83 có khi phải bấm CYCLE START vài lần.
M01 và dấu "/" là hai chỗ người lập trình cài sẵn cho người đứng máy
OPTIONAL STOP và BLOCK SKIP chỉ có tác dụng khi chương trình có sẵn lệnh tương ứng. Người lập trình đặt chỗ trong mã, người đứng máy quyết định dùng hay không bằng một nút.
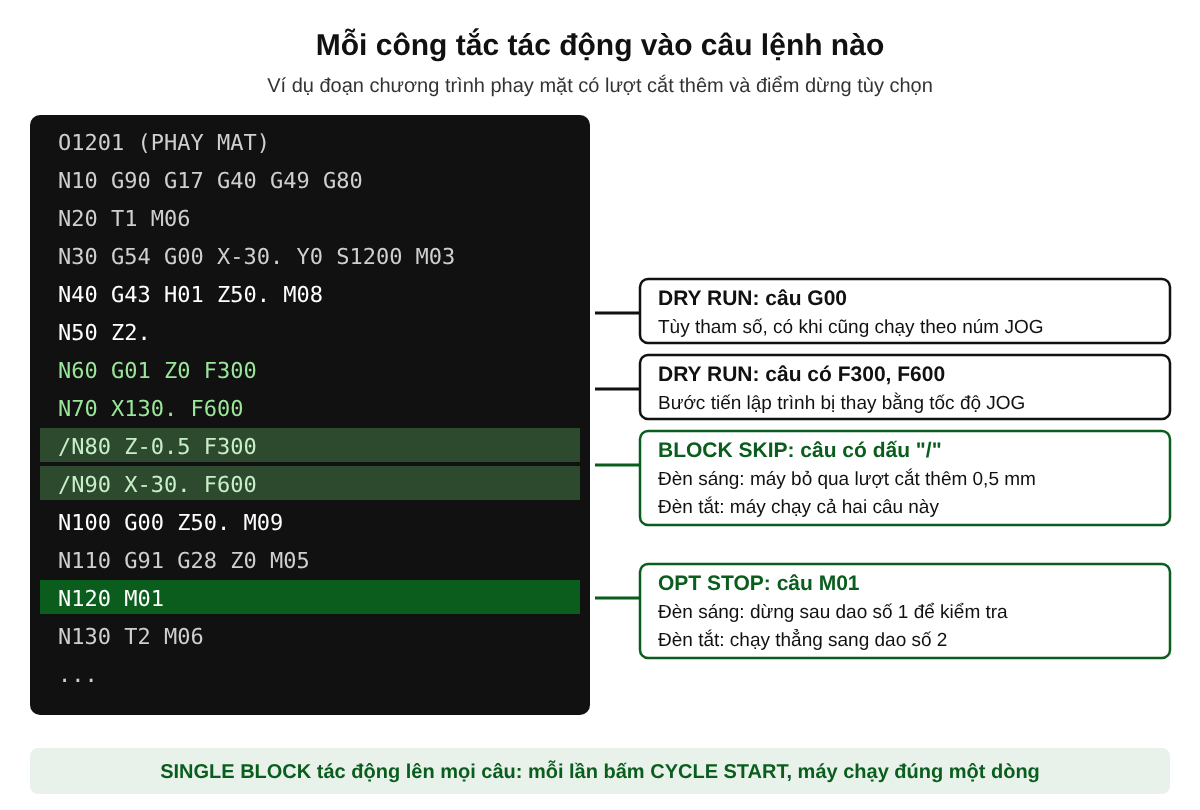
Với OPTIONAL STOP (trên bảng thường ghi OPT STOP), máy dừng ở câu M01 khi đèn sáng; đèn tắt thì máy bỏ qua M01 và chạy tiếp. Một chương trình viết chuẩn đặt M01 ở cuối mỗi dao, sau khi dao đã rút lên và nước làm mát đã tắt. Người đứng máy mở cửa xem lưỡi dao có mẻ, phoi có quấn không, đo nhanh một kích thước trước khi dao sau vào cắt.
BLOCK SKIP thì ngược trực giác hơn một chút: khi đèn sáng, máy bỏ qua mọi câu có dấu "/" ở đầu. Người lập trình thường dùng dấu này cho câu tùy chọn, như một lượt cắt thêm 0,5 mm để làm sạch bề mặt hay một câu đo kiểm. Phôi dư nhiều thì tắt Block Skip để máy cắt cả lượt đó; phôi đều thì bật lên.
Dry Run nguy hiểm nhất khi bị bỏ quên
Khi DRY RUN sáng, bước tiến F trong chương trình không còn ý nghĩa. Máy chạy theo tốc độ JOG, chỉnh bằng núm override, và tùy tham số, cả các câu G00 cũng có thể chạy theo núm này. Chương trình dài vì thế chạy không xong rất nhanh.
Cái hại nằm đúng ở chỗ đó. Một câu khoét lập trình F80 vì vật liệu cứng có thể chạy với tốc độ gấp nhiều lần nếu núm JOG đang để cao, và con dao gãy ngay lần chạm đầu. Núm để thấp thì ngược lại: dao gần như đứng một chỗ trong khi trục chính vẫn quay, lưỡi cắt chà xát lên phôi đến cháy. Thế nên Dry Run chỉ bật khi dao đã nâng hẳn khỏi phôi, không bao giờ bật khi cắt thật.
Muốn nâng dao cho cả chương trình, mẹo quen thuộc là nhập Z50. vào offset EXT, ô dịch chung cho mọi hệ tọa độ G54 đến G59. Gốc phôi được đẩy lên 50 mm, toàn bộ chương trình chạy y hệt nhưng cao hơn mặt phôi 50 mm. Mẹo này chỉ an toàn khi trục Z còn đủ khoảng chạy phía trên; chương trình nào có chiều sâu cắt lớn hơn 50 mm thì phải nâng nhiều hơn. Chạy xong, EXT Z phải được trả về 0. Quên bước này, lượt cắt thử sẽ chạy lơ lửng trên không; không nguy hiểm bằng quên Dry Run, nhưng mất công tìm lỗi.
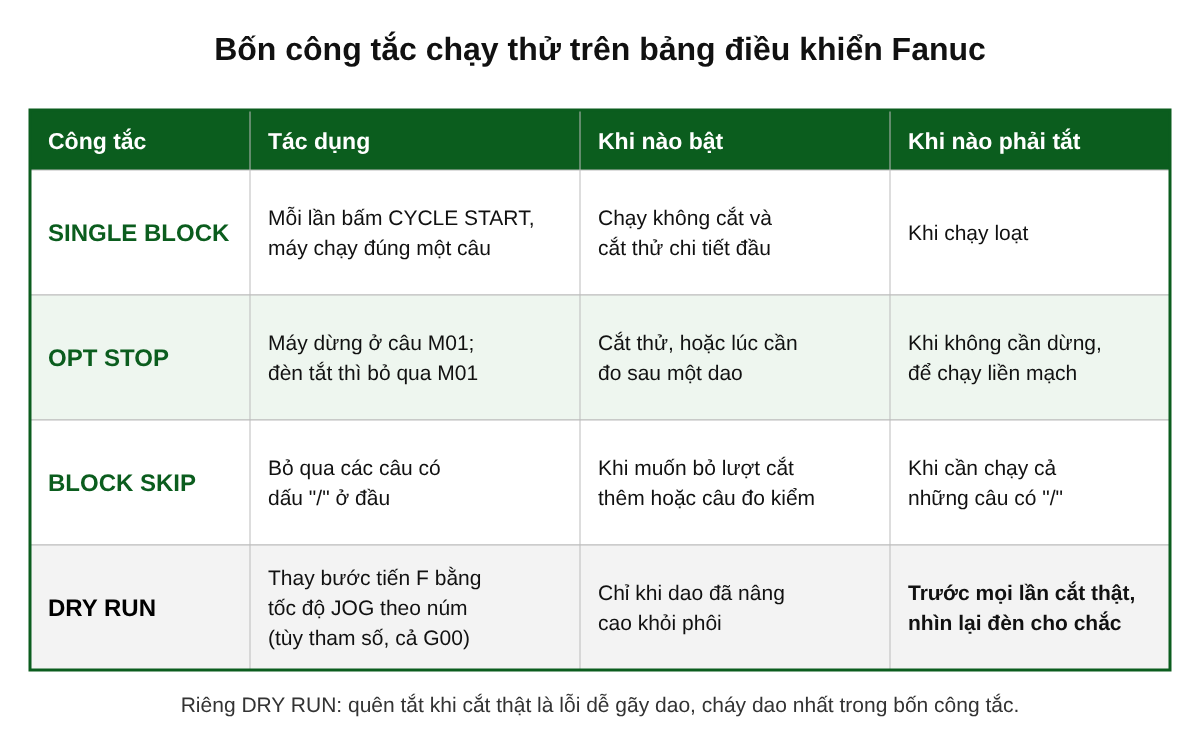
Chi tiết các nút và vị trí của chúng được giới thiệu kỹ trong bài bảng điều khiển trung tâm máy phay CNC. Bảng dưới đây gom bốn công tắc theo đúng câu hỏi người đứng máy hay đặt ra.
Lần cắt đầu tiên: bước tiến thấp, tay đặt sẵn gần FEED HOLD
Chuyển từ chạy không sang cắt thật là lúc dễ sai nhất, vì phải đổi nhiều công tắc cùng lúc và chỉ cần sót một đèn là hỏng việc. Trình tự trên máy gồm sáu bước.
- Mở màn hình đồ họa, chạy mô phỏng toàn bộ chương trình và sửa hết lỗi nhìn thấy.
- Nhập Z50. vào offset EXT, bật DRY RUN và SINGLE BLOCK, đặt chạy nhanh ở mức 25% và để núm JOG ở mức thấp, rồi chạy hết chương trình trên không, vừa chạy vừa đọc DISTANCE TO GO.
- Trả EXT Z về 0, tắt DRY RUN và nhìn lại cho chắc đèn đã tắt.
- Vặn núm Feedrate override xuống thấp, giữ chạy nhanh ở mức 25%, giữ SINGLE BLOCK, bật OPT STOP, đặt tay sẵn gần FEED HOLD và E-STOP rồi mới bấm CYCLE START.
- Khi dao bắt đầu ăn vào phôi êm, tăng override dần lên 100%, quan sát hướng rút dao và khoảng cách tới đồ gá ở mỗi lần đổi dao.
- Dừng ở mỗi M01 để kiểm tra dao và đo phôi, cuối cùng đo chi tiết đầu theo bản vẽ.
FEED HOLD dừng chuyển động các trục nhưng trục chính vẫn quay, bấm CYCLE START là máy chạy tiếp, dùng khi thấy bất thường mà chưa tới mức va chạm. E-STOP cắt toàn bộ, dành cho lúc va chạm đã gần kề. Toàn bộ các bước của một ca gia công được trình bày ở bài quy trình gia công sản phẩm trên máy phay CNC, còn khâu lấy gốc phôi và đo dao trước đó có trong bài gá dao và đo dao.
Khi chạy loạt, chỉ giữ lại công tắc nào thật sự cần
Chi tiết đầu đã đạt, máy chuyển sang chạy tự động. Lúc này Single Block và Dry Run phải tắt, núm Feedrate override về đúng 100% như lúc thử đã chốt, còn Block Skip để theo ý người lập trình. Trong số các công tắc kiểm tra, OPT STOP là cái duy nhất còn đáng giữ. Nếu bản vẽ yêu cầu đo theo tần suất, chẳng hạn cứ vài chi tiết đo một lần, người đứng máy bật OPT STOP đúng chu kỳ cần đo để máy dừng ở M01, đo xong tắt đi cho máy chạy liền.
Đầu ca hoặc khi nhận máy từ người khác, việc đầu tiên nên làm là nhìn lại cả cụm đèn một lượt. Máy không nhớ ai đã bật công tắc nào. Nó chỉ làm theo đèn đang sáng.
Học vận hành máy phay CNC theo phương pháp Hybrid tại CVTECH
Thứ tự bật tắt công tắc chỉ thành phản xạ khi làm nhiều lần trên máy thật. Khóa Vận hành máy phay CNC thực chiến của CVTECH kéo dài 1 tháng, 180 giờ, học phí 8 triệu đồng; người muốn đi sâu vào lập trình có khóa Lập trình máy phay CNC chuyên sâu (MasterCAM 2018) cùng thời lượng và học phí, hoặc Combo phay CNC 2 tháng, 360 giờ, 12 triệu đồng.
Phương pháp Hybrid nghĩa là phần lý thuyết học online trên app và web, phần thực hành làm tại xưởng Lô 4 Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội, trên máy Fanuc, từ 8h đến 17h thứ Hai đến thứ Sáu. Học viên thực hành không giới hạn và được học lại miễn phí đến khi thành nghề. Lịch khai giảng xem tại trang học phí và lịch khai giảng, hoặc liên hệ Mr Quyết 0969.081.015, Mr Quân 0941.568.790.
Câu hỏi thường gặp
Dry Run CNC là gì?
Là chế độ chạy thử: máy thay bước tiến F bằng tốc độ JOG theo núm vặn (tùy tham số, cả G00), dùng để chạy nhanh đường chạy dao khi dao đã nâng khỏi phôi, không dùng khi cắt thật.
Single Block và Dry Run có bật cùng lúc được không?
Được, và đó là cách hay dùng ở cấp chạy không cắt: Dry Run cho dao đi nhanh, Single Block cho máy dừng sau mỗi câu để người đứng máy kịp soát câu kế tiếp. Sang cắt thật thì tắt Dry Run.
M01 khác M00 thế nào?
M00 luôn dừng chương trình, bất kể công tắc nào. M01 chỉ dừng khi đèn OPT STOP sáng, đèn tắt thì máy chạy qua.
Bốn công tắc này không làm chương trình đúng hơn. Chúng chỉ cho người đứng máy cơ hội thấy cái sai trước khi nó thành tiếng va chạm, và cơ hội ấy mất trắng nếu đèn DRY RUN còn sáng lúc bấm CYCLE START cho lần cắt thật.