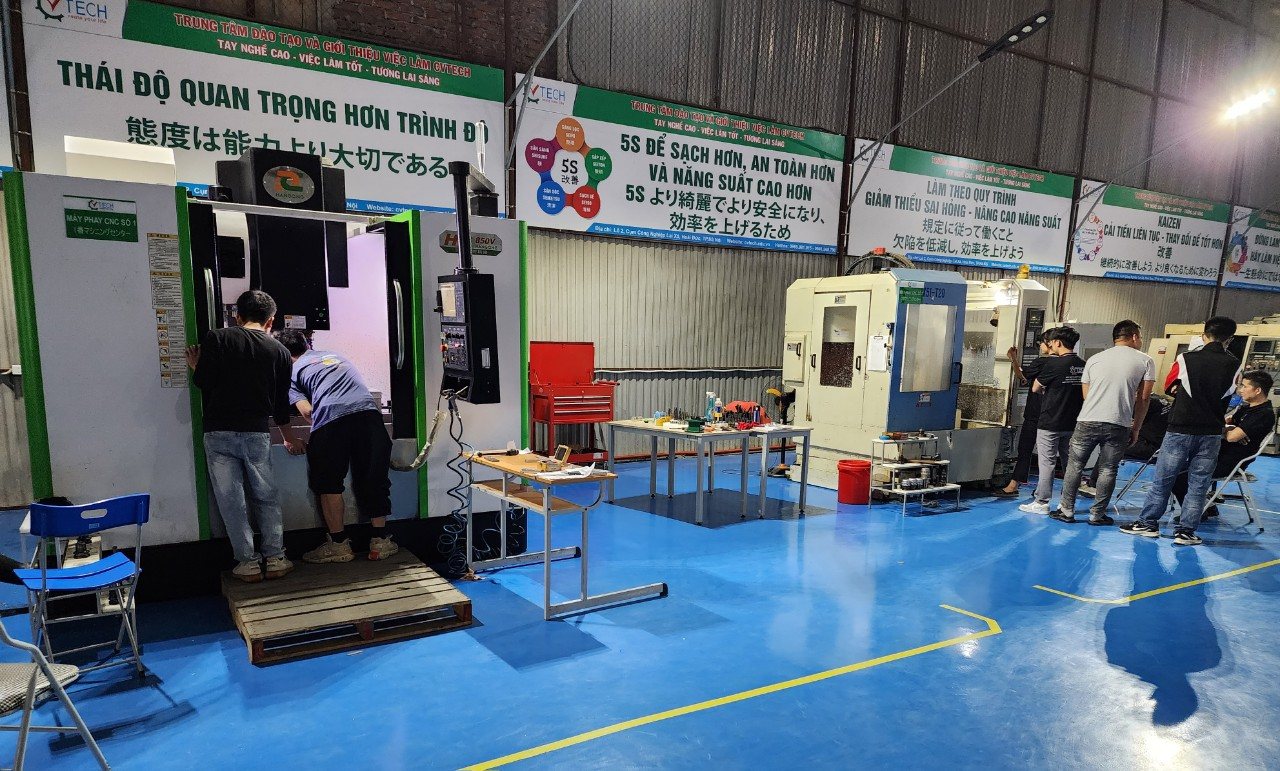
Quy trình gia công sản phẩm trên máy phay CNC đi theo một trình tự cố định: phân tích bản vẽ, lập kế hoạch và chương trình, chuẩn bị máy, gá phôi và dao, đặt gốc, chạy thử, gia công rồi đo kiểm. Mỗi xưởng có cách làm riêng và thêm bớt vài bước, nhưng khung chung thì giống nhau. Nắm được khung này, người mới sẽ biết mình đang ở bước nào và vì sao bước đó không được bỏ qua.
Giai đoạn một: chuẩn bị trước khi ra máy
- Bước 1. Đọc và phân tích bản vẽ. Xác định vật liệu, kích thước, dung sai, độ nhám, các mặt cần gia công và mặt chuẩn.
- Bước 2. Lập quy trình công nghệ. Quyết định chia thành mấy nguyên công, gia công mặt nào trước, gá phôi thế nào, chọn máy nào.
- Bước 3. Chọn phôi, dao, đồ gá. Phôi cần đủ lượng dư. Dao chọn theo vật liệu và dạng bề mặt. Đồ gá hay ê tô phải kẹp chắc mà không làm biến dạng chi tiết.
- Bước 4. Lập chương trình NC. Chi tiết đơn giản viết tay bằng mã G. Chi tiết phức tạp dựng mô hình, dùng phần mềm CAM để tạo đường chạy dao, xuất chương trình qua bộ hậu xử lý phù hợp với máy.
- Bước 5. Mô phỏng. Chạy mô phỏng trên máy tính để phát hiện va chạm, cắt sót, cắt lẹm trước khi mang ra máy.
Tổng quan về máy phay xem bài Phay CNC là gì.
Giai đoạn hai: chuẩn bị máy
- Bước 6. Kiểm tra máy. Xem mức dầu bôi trơn, dung dịch làm mát, khí nén, dọn sạch phoi. Bật máy, đưa các trục về điểm tham chiếu.
- Bước 7. Gá phôi và lắp dao. Kẹp phôi đúng vị trí, đủ chặt. Lắp dao vào cán dao, đưa vào trục chính hoặc ổ chứa dao theo đúng số hiệu trong chương trình.
- Bước 8. Đo dao và khai báo bù dao. Đo chiều dài, bán kính từng dao rồi nhập vào bảng bù dao của máy. Số hiệu dao trong bảng phải trùng với chương trình.
- Bước 9. Đặt gốc phôi. Dùng dụng cụ chạm hoặc dao để tìm mặt phôi, xác định điểm 0 rồi nhập vào bộ nhớ gốc (G54 hoặc các mã tiếp theo). Xem thêm bài hệ tọa độ trong lập trình và vận hành máy CNC.
Giai đoạn ba: chạy thử và gia công
- Bước 10. Nạp chương trình và chạy thử. Đưa chương trình vào máy, hạ tốc độ chạy dao, bật chế độ chạy từng câu lệnh và theo dõi từng đoạn. Tay đặt gần nút dừng. Kiểm tra đường chạy dao trên màn hình trước khi cho dao cắt thật.
- Bước 11. Gia công. Khi mọi thứ ổn, tăng dần tốc độ lên mức chương trình và cho chạy tự động. Theo dõi tiếng cắt, dạng phoi, độ rung, tình trạng dung dịch làm mát. Có tiếng lạ hay phoi bất thường thì dừng.
- Bước 12. Đo kiểm. Tháo chi tiết, làm sạch, đo bằng thước cặp, panme hoặc dụng cụ đo chuyên dụng, so sánh với bản vẽ. Nếu lệch kích thước mà còn lượng dư, điều chỉnh giá trị bù dao rồi cắt lại. Hết lượng dư thì ghi nhận là phế phẩm và chỉnh bù dao cho các chi tiết sau.
- Bước 13. Hoàn thiện và bảo dưỡng. Làm sạch máy, tra dầu, ghi lại thông số để dùng cho lô sau.
Những lỗi người mới hay gặp
- Đặt sai gốc phôi hoặc quên chọn đúng G54.
- Nhập sai số hiệu hoặc giá trị bù dao.
- Kẹp phôi chưa chắc, kẹp cao quá so với đồ gá.
- Chạy ngay ở tốc độ tối đa chương trình chưa chạy thử.
- Chọn chế độ cắt quá nặng cho dao nhỏ.
Nhiều lỗi trong số này tránh được nếu người đứng máy quen với các nút trên bảng điều khiển máy phay CNC.
Luyện cả quy trình tại xưởng CVTECH
Muốn đi trọn quy trình trên, cần máy thật và người hướng dẫn kề bên. Tại Trung tâm CVTECH ở Lai Xá, Hà Nội, học viên thực hành trực tiếp tại xưởng trên máy phay CNC hệ điều khiển Fanuc, lập trình bằng MasterCAM 2018. Lý thuyết và kiến thức nền học trên hệ thống online độc quyền của CVTECH, truy cập qua app và website. Đó là cách học Hybrid: làm ở xưởng, ôn trên hệ thống online, nên học nhanh hơn và nhớ lâu hơn.
Học viên còn có khóa Tiếng Trung kỹ thuật online miễn phí, dạy từ vựng và giao tiếp cơ bản trong xưởng cơ khí CNC, tự động hóa, để làm việc với chuyên gia Trung Quốc ở doanh nghiệp. CVTECH hỗ trợ giới thiệu việc làm. Có thể chọn vận hành máy phay CNC hoặc lập trình máy phay CNC, mỗi khóa một tháng với 180 giờ, học phí 8 triệu đồng; học cả hai thì có combo phay, hai tháng 360 giờ, 12 triệu đồng. Lịch học từ 8h đến 17h, thứ Hai đến thứ Sáu.
Câu hỏi thường gặp
Quy trình gia công phay CNC có mấy bước?
Tùy xưởng, nhưng thường gồm khoảng 10 đến 13 bước chia ba giai đoạn: chuẩn bị, chuẩn bị máy, chạy thử và gia công.
Vì sao phải chạy thử trước khi gia công thật?
Để phát hiện sai gốc phôi, sai bù dao hoặc lỗi chương trình trước khi dao cắt vào phôi, tránh va chạm và phế phẩm.
Đặt gốc phôi nghĩa là gì?
Là cho máy biết điểm 0 của chi tiết nằm ở đâu so với gốc máy, lưu trong bộ nhớ gốc như G54.
Chưa biết lập trình có học vận hành được không?
Được. Nên học vận hành trước để quen máy, sau đó học lập trình bằng CAM.



