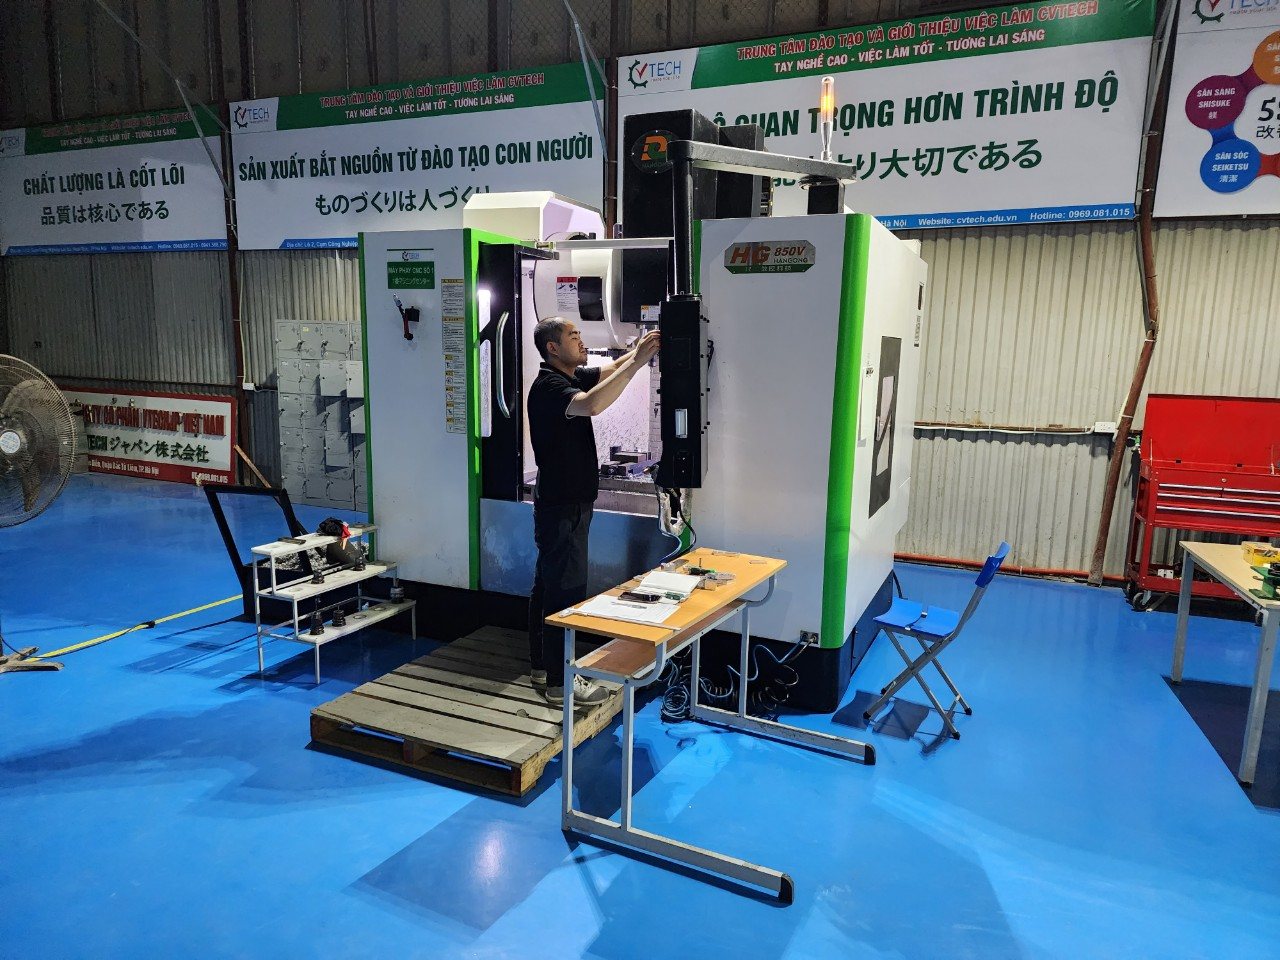
Nhập chương trình trên máy phay CNC là bước tiếp theo sau khi đã gá phôi và đo xong gốc. Có hai cách: soạn thẳng trên bảng điều khiển hoặc chép từ USB, thẻ nhớ vào bộ nhớ máy. Dù cách nào, người đứng máy cũng phải kiểm tra lại toàn bộ chương trình trước khi chạy. Các thao tác dưới đây theo giao diện Fanuc, loại máy xưởng CVTECH đang dùng; tên menu có thể khác chút giữa các đời máy.
Soạn chương trình trực tiếp trên máy
- Chuyển sang chế độ EDIT.
- Nhấn PROGRAM, sau đó chọn FOLDER để vào danh sách chương trình.
- Nhập tên chương trình rồi nhấn CREATE PROGRAM. Tên phải đúng quy tắc của hệ điều khiển (với Fanuc thường là chữ O kèm bốn chữ số, ví dụ O0001) và chưa tồn tại trong bộ nhớ.
- Gõ nội dung chương trình.
- Chương trình tự lưu vào bộ nhớ máy trong lúc soạn.
Cách này tiện để sửa vài dòng hoặc viết chương trình ngắn. Chương trình dài từ phần mềm CAM thì nên chép vào máy.
Chép chương trình từ USB hoặc thẻ nhớ
- Chuyển sang chế độ EDIT.
- Chọn PROGRAM, FOLDER, rồi DEVICE CHANGE.
- Chọn thiết bị nguồn: MEMORY CARD hoặc USB MEM. Chọn tên chương trình cần chép và nhấn COPY. Tên tệp không được chứa dấu cách.
- Nhấn DEVICE CHANGE một lần nữa để chuyển sang bộ nhớ của máy, rồi nhấn PASTE.
Chép xong, mở chương trình ra xem phần đầu và phần cuối có đủ không. Tệp lỗi hoặc đứt giữa chừng thường lộ ra ngay ở hai đầu.
Kiểm tra và sửa lỗi chương trình trước khi chạy
Đây là bước không được bỏ qua. Các nhóm lệnh cần rà lần lượt như sau.
Số thứ tự câu lệnh (N)
Số N tăng dần, có thể liên tiếp hoặc cách quãng do người lập trình đặt: N01, N02, N03 hoặc N01, N03, N07. Số N giúp tìm dòng nhanh khi sửa lỗi.
Lệnh G
Lệnh G gồm chữ G và một số, quy định kiểu chuyển động hoặc chế độ làm việc. Đặc biệt phải soát G00 và G01, vì nhầm hai lệnh này là nguyên nhân gây sự cố nặng: G00 chạy nhanh không cắt, G01 cắt thẳng theo lượng chạy dao F. Dao đang cắt mà chạy G00 vào phôi là va chạm.
- G00 X80. Y0.: chạy nhanh đến điểm có X = 80, Y = 0.
- G02 X60. Y-30. R5.: cắt cung tròn theo chiều kim đồng hồ, bán kính 5, đến điểm X = 60, Y = -30.
Tốc độ trục chính (S)
Trên máy phay, tốc độ trục chính thường khai báo trực tiếp bằng số vòng quay mỗi phút, ví dụ S2000 cùng lệnh M03. Hệ điều khiển cũng có chế độ G97 (vòng/phút không đổi) và G96 (tốc độ cắt không đổi, m/phút), nhưng G96 chủ yếu dùng trên máy tiện. Cách tính số vòng quay xem bài tính tốc độ cắt khi phay CNC.
Lượng chạy dao (F)
F200 nghĩa là dao tiến 200 mm/phút khi máy đang ở chế độ chạy dao theo phút (G94).
Dao (T)
Lệnh T chọn dao trong ổ tích dao và đưa nó tới vị trí chờ, ví dụ T03 là dao số 3. Đến M06 máy mới thay dao đó vào trục chính, nên hai lệnh thường đi liền nhau. Số T phải khớp bảng dao và ô OFFSET đã nhập.
Chức năng phụ (M)
| Mã | Chức năng |
|---|---|
| M03 | Trục chính quay thuận |
| M04 | Trục chính quay nghịch |
| M05 | Dừng trục chính |
| M08 | Bật dung dịch trơn nguội |
| M09 | Tắt dung dịch trơn nguội |
| M01 | Tạm dừng chương trình có điều kiện (khi bật chế độ Optional Stop) |
| M30 | Kết thúc chương trình, quay về đầu |
Còn nhiều mã M khác, nhưng mỗi hãng máy có thể gán chức năng khác nhau, nên cần tra tài liệu của đúng máy đang dùng.
Chạy thử an toàn
Đọc lại chương trình xong vẫn chưa chạm vào cắt thật ngay. Cách an toàn thường dùng ở xưởng: bật chế độ chạy từng câu lệnh (Single Block), giảm núm tốc độ chạy nhanh về mức thấp, nâng gốc Z lên cao hơn phôi, rồi cho chạy và quan sát đường dao. Mọi thứ khớp thì mới trả gốc về đúng và cắt thật.
Thực hành nhập và kiểm tra chương trình tại CVTECH
Đọc mã G trên giấy khác hẳn việc đứng trước máy với bàn tay đặt trên nút dừng. CVTECH vì vậy dạy theo phương pháp Hybrid: học viên thực hành trực tiếp tại xưởng ở Lai Xá, Hà Nội trên máy CNC Fanuc thật, còn phần lý thuyết, bảng mã lệnh và kiến thức nền học trên hệ thống online độc quyền của CVTECH, dùng cả trên app lẫn website. Kết hợp hai hình thức giúp học nhanh và nhớ lâu hơn. Học viên được học Tiếng Trung kỹ thuật online mà không mất phí, với từ vựng cùng giao tiếp cơ bản thường gặp ở xưởng CNC, tự động hóa, chuẩn bị cho công việc bên cạnh chuyên gia Trung Quốc.
Học tiếp khóa lập trình máy phay CNC và vận hành máy phay CNC.
Câu hỏi thường gặp
Vì sao tên chương trình không được có dấu cách?
Hệ điều khiển không nhận dạng được tên có dấu cách khi chép từ bộ nhớ ngoài, nên tệp bị lỗi hoặc không hiện ra. Nên đặt tên theo quy tắc của máy.
Có thể sửa chương trình khi máy đang chạy không?
Không nên. Hãy dừng máy, chuyển sang chế độ EDIT, sửa xong rồi chạy lại từ vị trí an toàn.
G00 và G01 khác nhau thế nào?
G00 là di chuyển nhanh để đưa dao tới vị trí, không dùng khi dao đang tiếp xúc phôi. G01 là cắt theo đường thẳng với lượng chạy dao F.



