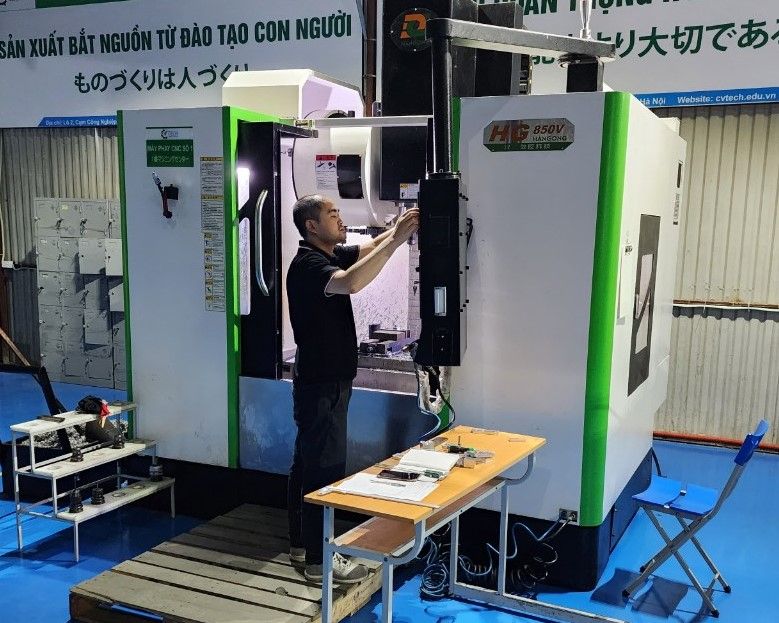
Bảng điều khiển máy phay CNC gồm hai khu vực: bảng màn hình kèm bàn phím để soạn và quản lý chương trình, và bảng điều khiển máy để chọn chế độ, chạy hoặc dừng máy. Mỗi hãng sắp xếp nút khác nhau, nhưng chức năng cơ bản giống nhau. Bài này lấy hệ điều khiển Fanuc, hệ phổ biến trong xưởng, làm ví dụ.
Bảng màn hình và bàn phím
Màn hình hiển thị chương trình NC, tọa độ và thông báo. Trước đây dùng màn hình CRT, nay hầu hết là màn hình LCD nhưng tên gọi vẫn hay được giữ.
Các phím chức năng chung
- RESET: đưa hệ thống về trạng thái ban đầu, dùng khi máy báo lỗi, treo hoặc sau khi dừng khẩn cấp.
- HELP: hiển thị hướng dẫn sử dụng.
- SHIFT: chọn ký tự nằm phía trên của phím địa chỉ.
- Soft key: hàng phím dưới màn hình, thay đổi chức năng theo màn hình hiện tại (soạn thảo, xóa, lưu chương trình).
Các phím nhập liệu
- Phím địa chỉ và phím số: nhập chữ, số, dấu âm dương.
- INPUT: đưa dữ liệu vào, ví dụ giá trị bù dao.
- INSERT: chèn dữ liệu sau con trỏ.
- ALTER: thay giá trị đã chọn bằng giá trị mới.
- DELETE: xóa dữ liệu tại con trỏ.
- CAN: xóa ký tự vừa gõ trong vùng nhập.
- Phím mũi tên và NEXT PAGE: di chuyển con trỏ, chuyển trang.
Các phím hiển thị
- POS: hiển thị tọa độ, gồm tọa độ tương đối (REL), tuyệt đối (ABS), tọa độ máy (MACHINE) và khoảng cách còn lại (DISTANCE TO GO).
- PROG: soạn thảo, chọn, xóa, nạp và truyền chương trình.
- OFFSET: nhập bù dao (chiều dài, bán kính) và gốc tọa độ gia công, tức gốc phôi (G54 trở đi).
- MESSAGE: hiển thị các thông báo, cảnh báo của máy.
- GRAPH: mô phỏng đường chạy dao để kiểm tra chương trình.
Bảng điều khiển máy
Nhóm chọn chế độ
Chế độ tự động:
- AUTO (MEM): chạy chương trình trong bộ nhớ máy.
- MDI: nhập và chạy một vài câu lệnh ngắn, hay dùng khi cài đặt hoặc kiểm tra. Ví dụ gọi dao T1 M6, cho trục chính quay S500 M3, đưa dao về G90 G0 G54 X0 Y0.
- DNC (REMOTE hoặc TAPE): chạy trực tiếp từ thiết bị ngoài như máy tính, thẻ nhớ.
Chế độ soạn thảo:
- EDIT: soạn thảo, sửa chương trình trong bộ nhớ máy. Ở chế độ này máy không chạy chương trình.
Chế độ bằng tay:
- JOG: di chuyển trục bằng nút trên bảng, tốc độ chỉnh bằng núm FEED OVERRIDE.
- MPG (HANDLE): di chuyển trục bằng tay quay điện tử.
- RAPID: di chuyển nhanh khi không cắt.
- ZRN (REF): đưa các trục về điểm gốc máy. Cần làm khi mới bật máy.
Nút hỗ trợ chạy thử
- Single Block: chạy từng câu lệnh một, rất hợp lần chạy đầu của chương trình mới.
- Optional Stop (M01): dừng có điều kiện khi gặp M01, nhấn Cycle Start để chạy tiếp.
- Dry Run: chạy không cắt gọt để kiểm tra đường dao, tốc độ chỉnh bằng FEED OVERRIDE. Chỉ dùng khi chưa gắn phôi hoặc dao còn cách phôi an toàn, vì lúc này máy bỏ qua lượng chạy dao trong chương trình.
- Block Skip: bỏ qua các câu lệnh có dấu gạch chéo (/) ở đầu.
Điều khiển trục chính
CW quay thuận chiều kim đồng hồ, CCW quay ngược, STOP dừng.
Nút an toàn và chạy máy
- Emergency Stop: nấm đỏ, dừng toàn bộ máy ngay khi có sự cố. Vị trí này luôn phải nằm trong tầm tay.
- Cycle Start: bắt đầu chạy chương trình hoặc từng câu lệnh.
- Feed Hold: tạm dừng chuyển động tiến dao, trục chính vẫn quay.
Tay quay điện tử
Gồm công tắc chọn trục X, Y, Z và nút chọn lượng dịch chuyển trên mỗi vạch (ví dụ x1, x10, x100). Dùng khi chạm dao, đặt gốc phôi. Hãy chọn lượng nhỏ khi dao sát phôi.
Mẹo làm quen bảng điều khiển
- Luôn đọc tài liệu của đúng chiếc máy đang dùng, vì tên nút ở máy này có thể khác ở máy kia.
- Bật máy, đưa về điểm gốc, kiểm tra bù dao và gốc phôi trước khi chạy.
- Lần đầu chạy chương trình mới, giảm FEED OVERRIDE, bật Single Block, tay luôn đặt gần nút dừng.
Nắm quy trình gá và đặt gốc sẽ dễ hơn khi đọc bài quy trình gia công trên máy phay CNC.
Luyện thao tác bảng điều khiển ở CVTECH
Bảng điều khiển phải bấm trên máy thật mới thuộc. Trung tâm CVTECH có máy phay CNC hệ điều khiển Fanuc, học viên thực hành trực tiếp tại xưởng ở Lai Xá, Hà Nội. Ngoài giờ học, học viên mở hệ thống học online độc quyền của CVTECH trên app và website để ôn lại tên nút, chế độ và lý thuyết. Đó là phương pháp Hybrid của CVTECH, giúp học nhanh và nhớ lâu hơn so với chỉ học một hình thức.
Học viên còn được học miễn phí khóa Tiếng Trung kỹ thuật online, gồm từ vựng và giao tiếp cơ bản trong xưởng cơ khí CNC, tự động hóa, để làm việc với chuyên gia Trung Quốc ở doanh nghiệp. Xem khóa vận hành máy phay CNC.
Câu hỏi thường gặp
Chế độ MDI dùng để làm gì?
Nhập và chạy ngay vài câu lệnh ngắn mà không cần soạn chương trình, ví dụ gọi dao hoặc quay trục chính khi cài đặt.
JOG và MPG khác nhau thế nào?
JOG di chuyển trục bằng nút bấm trên bảng. MPG dùng tay quay điện tử, cho chuyển động tinh hơn, hợp khi chạm dao.
Khi nào nhấn Emergency Stop?
Khi có nguy cơ va chạm, dao vỡ, người vào vùng nguy hiểm hay mọi sự cố bất thường. Sau đó cần RESET và đưa máy về trạng thái an toàn.
Feed Hold khác Emergency Stop ra sao?
Feed Hold chỉ tạm dừng tiến dao, có thể chạy tiếp. Emergency Stop cắt toàn bộ máy và cần khôi phục.



