Phôi nhôm đã kẹp trên êtô, dao đã vào ổ, chương trình vừa nạp. Người đứng máy đặt tay lên nút Cycle Start. Phần lớn vụ đâm dao, hỏng phôi ở xưởng phay lại không bắt đầu từ cái nút ấy. Chúng được gài từ mười, hai mươi phút trước: một số bù dao nhập ngược dấu, một dòng lệnh thiếu dấu chấm thập phân, một ghi chú trên bản vẽ chưa ai đọc kỹ.
Bởi thế, checklist vận hành máy CNC có ích nhất khi lần ngược về đầu việc, mỗi công đoạn vài câu hỏi phải trả lời "có" rồi mới đi tiếp. Bài viết đi qua chín công đoạn ấy, kèm mẫu phiếu OK/NG một trang để in dán cạnh máy.
Nhiều người coi checklist là việc của người mới. Thợ lâu năm ít quên bước cơ bản, nhưng mỗi lần setup chi tiết mới họ cũng phải nhớ hàng chục thông tin cùng lúc. Tờ giấy không thay được tay nghề; nó giữ cho tay nghề khỏi bị cái mệt, cái vội đánh lừa.
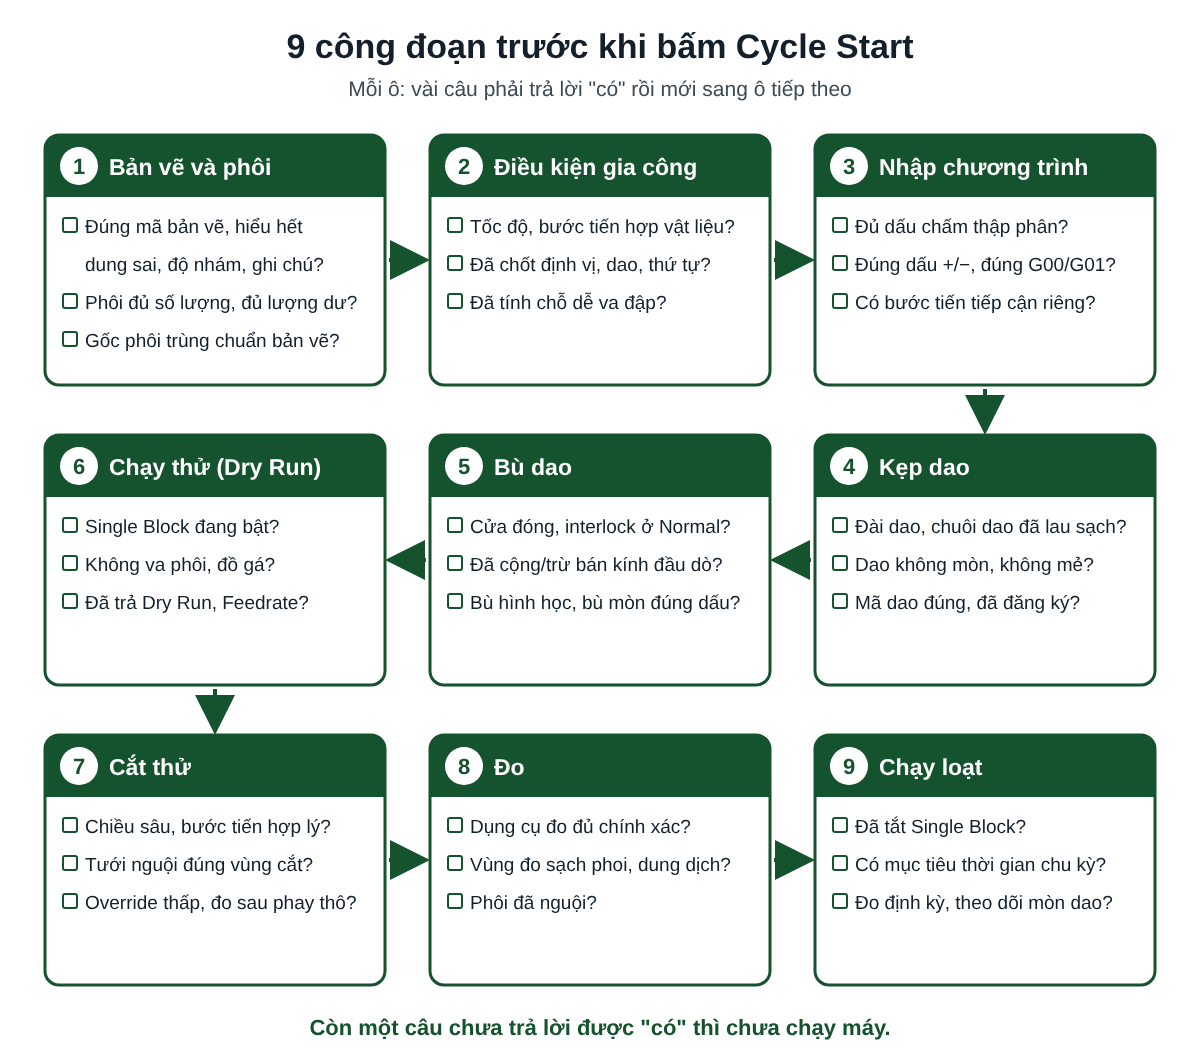
Chín công đoạn, mỗi công đoạn vài câu hỏi phải trả lời được
Thứ tự bám theo quy trình gia công sản phẩm trên máy phay CNC. Mỗi câu hỏi chặn một kiểu lỗi cụ thể, loại lỗi mà nếu lọt qua thì các công đoạn sau rất khó phát hiện.
Bản vẽ và phôi phải rõ trước khi nghĩ tới chuyện gá
Hiểu bản vẽ mang nghĩa cụ thể: biết kích thước nào dung sai chặt, ký hiệu độ nhám và dung sai hình học nằm đâu, chi tiết làm bằng vật liệu gì, phôi đến tay có hình dạng ra sao. Còn phải biết nguyên công trước, sau làm gì: sau phay còn mài thì chừa lượng dư, phay là bước cuối thì kích thước phải đạt ngay. Gốc phôi nên trùng chuẩn kích thước trên bản vẽ. Ghi chú chưa hiểu thì hỏi lại, rẻ hơn đoán.
Thử hình dung xưởng nhận bản sửa đổi của một tấm đế, hai lỗ bắt vít dịch đi 5 mm, nhưng trên bàn máy vẫn là bản cũ. Chương trình chạy êm, đo đạt, cả lô vẫn hỏng. Cho nên khi nhận việc, câu đầu tiên là đúng mã bản vẽ chưa, rồi mới tới số lượng, vật liệu, dung sai, độ nhám, kích thước quan trọng. Phôi phải đủ, đúng mác vật liệu, đủ lượng dư ở mọi mặt, bởi phôi thiếu dư để lại vệt đen chưa phay tới mà chương trình nào cũng không sửa được. Ký hiệu xem lại ở bài hướng dẫn đọc bản vẽ chế tạo cơ khí và bảng dung sai IT theo ISO 286.
Điều kiện cắt và chương trình, nơi một dấu chấm có thể làm hỏng cả ca
Trước dòng lệnh đầu tiên phải chốt tốc độ, bước tiến hợp vật liệu, cách định vị phôi, bộ dao và thứ tự phay mặt nào trước. Câu hay bị bỏ qua là chỗ nào có nguy cơ va đập: mỏ êtô cao hơn mặt phôi, bulông kẹp nhô lên, một thành mỏng mà dao phải đi vòng. Những chỗ ấy nên ghi vào phiếu công nghệ, vì người chạy ca sau không đọc được ý người lập chương trình.
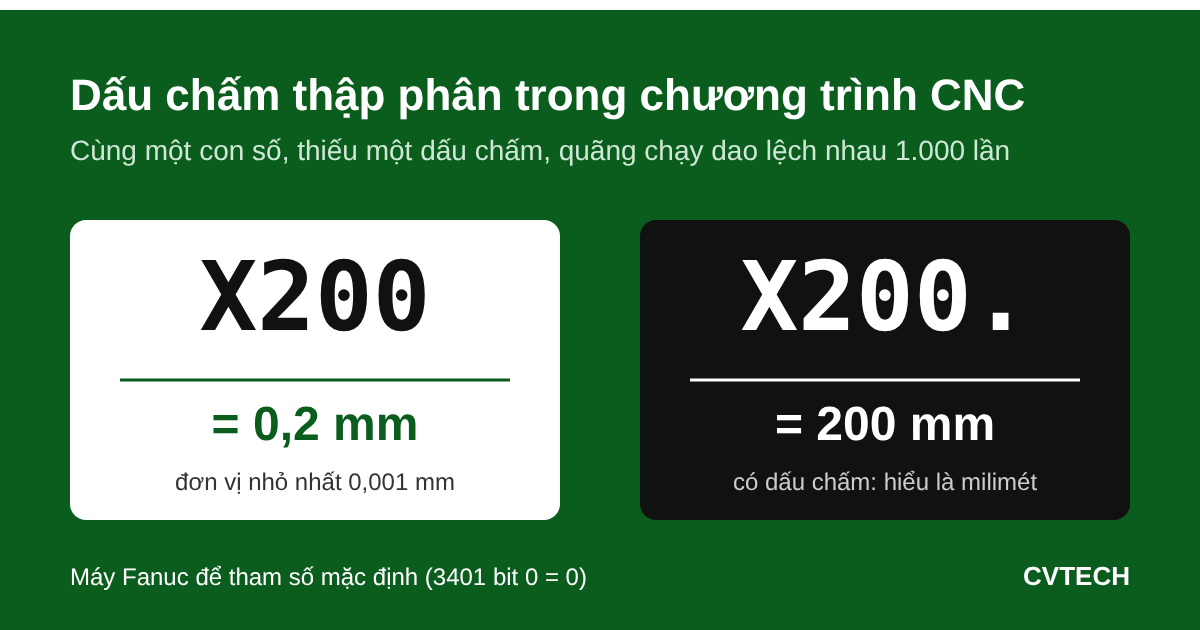
Nhập chương trình là khâu có lỗi kinh điển nhất. Trên máy Fanuc với cài đặt thường gặp, "X10" không có dấu chấm được hiểu là 0,01 mm, còn "X10." mới là 10 mm. Thiếu một dấu chấm, dao gần như đứng yên trong khi người viết tưởng đã đi 10 mm. Lẫn G00 với G01 còn nguy hiểm hơn: G00 là chạy dao nhanh để di chuyển, nên một dòng lẽ ra G01 mà gõ thành G00 thì dao lao vào phôi ở tốc độ chạy nhanh. Bước tiến nên tách hai mức, chậm cho đoạn dao hạ xuống gần phôi và mức cắt cho đoạn ăn vào vật liệu. Lỗi này phần lớn do mất tập trung, nên gõ xong phải đọc lại cả chương trình.
Dao và bù dao quyết định máy hiểu phôi nằm ở đâu
Mẩu phoi kẹt giữa côn đài dao và trục chính đủ làm dao đảo, lỗ ra to hơn, nên đài dao và chuôi dao phải lau sạch trước khi lắp, lưỡi dao soát mòn, mẻ. Dao thò dài quá thì rung, ngắn quá thì thân đài dao có thể quệt vào thành phôi khi phay hốc sâu. Mã dao phải đúng, đã đăng ký vào bảng dao; dao đường kính lớn thì chừa trống ô bên cạnh trong ổ để lúc thay dao không chạm con kế bên. Gá phôi được bàn kỹ ở bài chuẩn bị máy và đồ gá trên máy phay CNC.
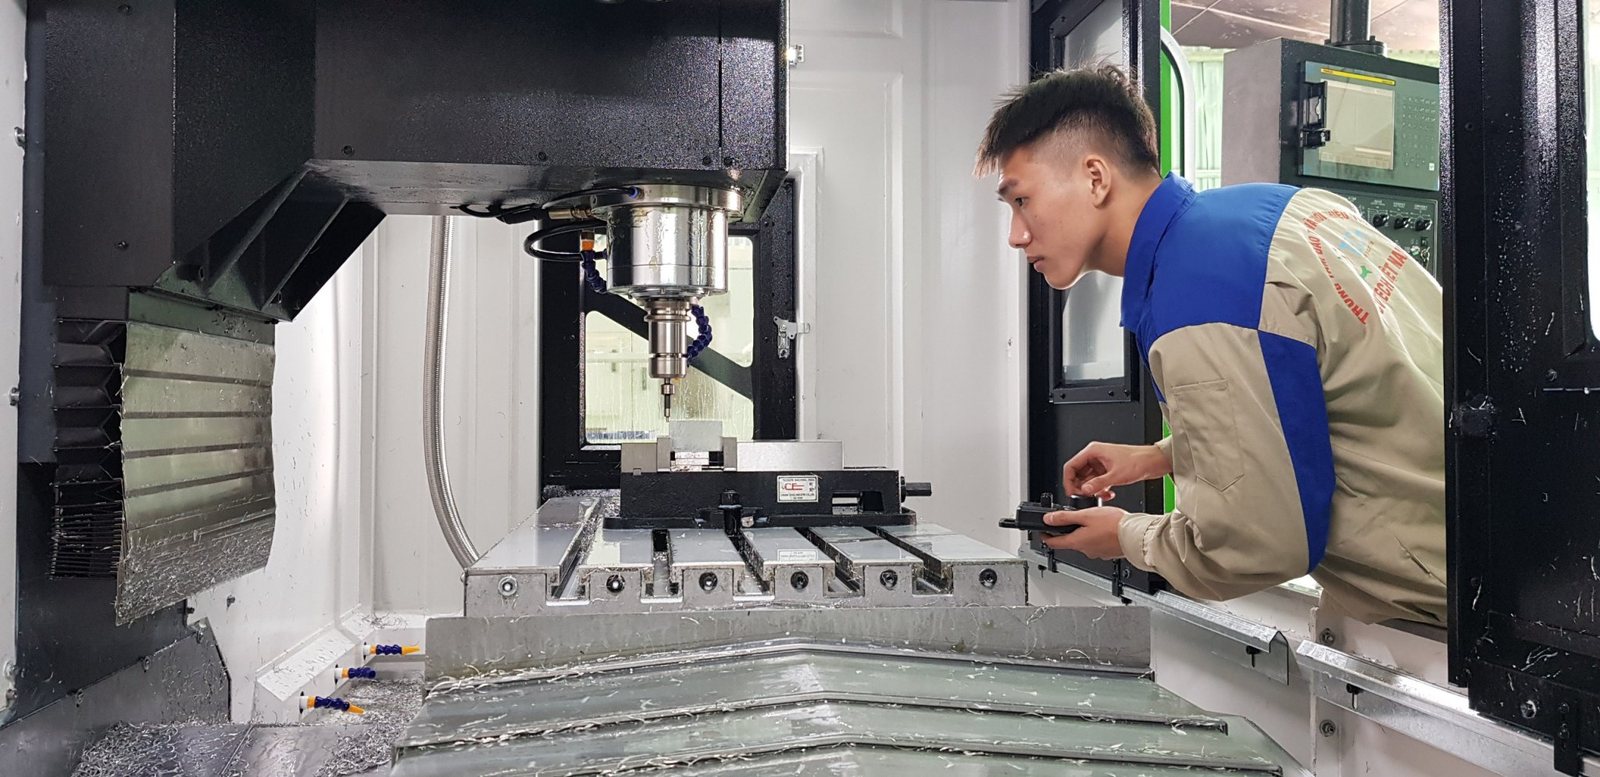
Bù dao là lúc máy "học" vị trí phôi và chiều dài dao. Khi lấy gốc và đo dao, cửa máy đóng, công tắc DOOR INTERLOCK để ở Normal. Lấy gốc bằng đầu dò thì giá trị đọc được là tâm đầu dò, phải cộng hoặc trừ bán kính đầu dò tùy phía chạm; quên bước này thì cả chi tiết lệch đúng một bán kính. Khi đo chiều dài dao, Z trong hệ tọa độ phôi phải đang để 0, nếu không chiều dài dao và gốc Z bị tính chồng lên nhau. Sau cùng là soát bù hình học, bù mòn và hướng bù: bù mòn 0,05 mm gõ nhầm dấu sẽ lệch 0,1 mm so với chủ ý.
Chạy thử, cắt thử, rồi đo khi phôi đã nguội
Chạy thử (Dry Run) cho máy đi hết chương trình, thường để dao cách xa phôi, xem đường đi có hợp lý không. Bật Single Block, máy dừng sau từng dòng để người đứng máy nhìn hướng rút dao, vùng dao dịch chuyển, bắt đường nào cắt ngang phôi hay đồ gá, tay luôn gần nút dừng khẩn. Việc hay quên nhất đến sau đó: tắt Dry Run và đưa núm Feedrate về đúng vị trí, nếu không lần chạy thật sẽ cắt với bước tiến của chế độ thử. Xem thêm bài Dry Run, Single Block và Optional Stop.
Cắt thử là lần đầu dao chạm vật liệu thật. Soát lại chiều sâu, chiều rộng cắt, bước tiến, tốc độ trục chính, xem vòi tưới nguội đủ lưu lượng và chĩa đúng vùng cắt chưa. Núm override đặt thấp rồi tăng dần khi tiếng cắt ổn. Sau phay thô nên dừng lại đo: số đo lúc này cho biết cần chỉnh bù mòn bao nhiêu trước khi phay tinh, khi phôi còn dư để sửa.
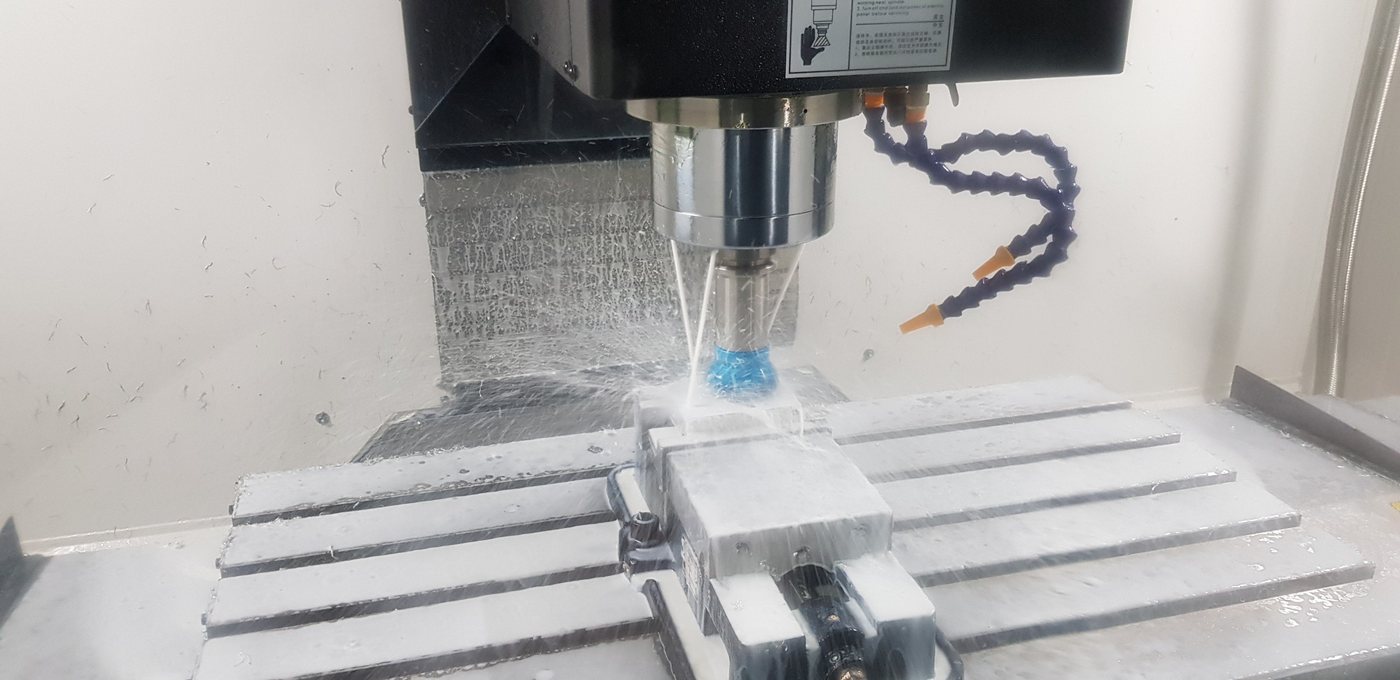
Đo cũng có câu hỏi riêng. Thước cặp độ chia 0,02 mm khó phân xử một lỗ có miền dung sai 0,015 mm, nên dụng cụ đo phải đủ chính xác so với dung sai, vùng đo sạch phoi và dung dịch. Và phải đo khi phôi đã nguội. Nhôm giãn khoảng 0,023 mm trên mỗi 100 mm khi nóng thêm 10 độ, nên chi tiết vừa nóng tay đo thấy đạt có khi nguội lại thành hụt.
Chạy loạt là lúc máy tự chạy và người dễ lơi tay
Chi tiết đầu đạt thì tắt Single Block và các chức năng kiểm tra cho máy chạy liền mạch. Nên đặt mục tiêu thời gian chu kỳ, vì một chu kỳ bỗng dài ra hay ngắn đi thường báo có gì đó thay đổi. Dao mòn dần thì kích thước trôi dần, phải định trước bao nhiêu chi tiết đo một lần, đo kích thước nào, khi nào chỉnh bù mòn hay thay dao. Thiếu bước này, lỗi chỉ lộ ở khâu kiểm cuối, khi cả khay hàng đã rời máy.
In checklist thành phiếu OK/NG và ký tên cho mỗi lần setup mới
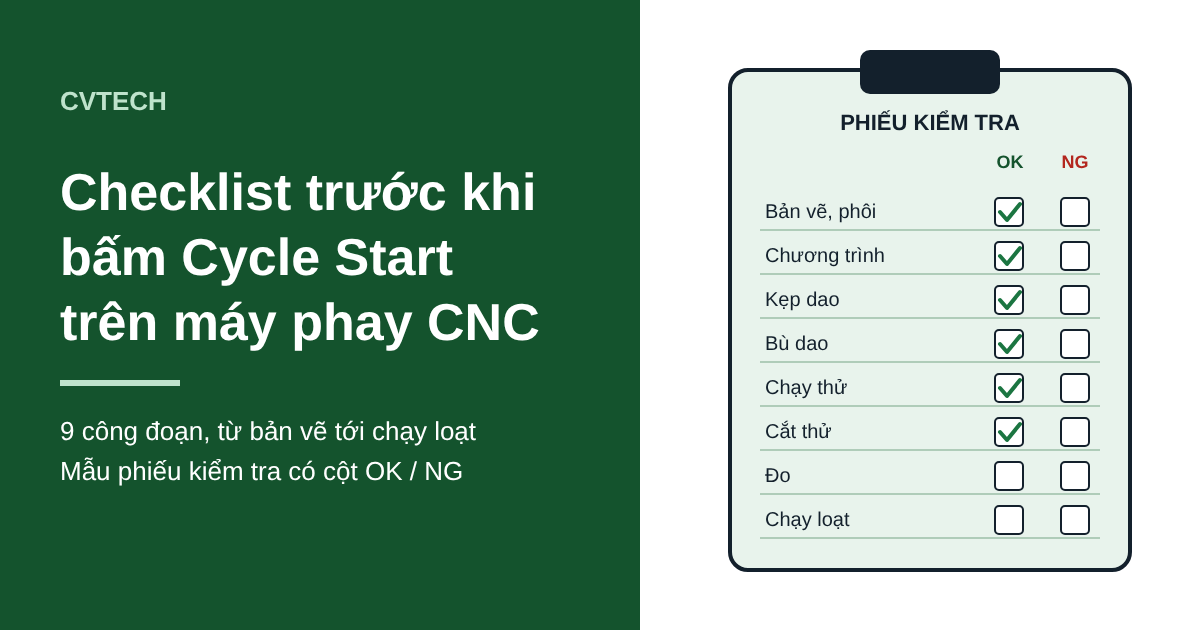
Danh sách trong đầu dễ bị lướt. In ra phiếu, mỗi dòng một câu hỏi, hai cột OK và NG, cuối phiếu chữ ký người đứng máy và người kiểm, thì lần setup nào cũng để lại dấu vết. Quy ước đi kèm đơn giản: còn một dòng NG thì chưa bấm Cycle Start.
| Công đoạn | Câu hỏi tự kiểm |
|---|---|
| Bản vẽ, phôi | Đúng mã bản vẽ; hiểu dung sai, độ nhám, ghi chú; biết nguyên công trước, sau; phôi đủ, đúng vật liệu, đủ dư; đã chọn gốc phôi |
| Điều kiện gia công | Điều kiện cắt hợp vật liệu; chốt định vị, dao, thứ tự bước; đã tính chỗ va đập; có phiếu công nghệ |
| Nhập chương trình | Đủ dấu chấm thập phân; đúng dấu +/−; đúng G00/G01; có bước tiến tiếp cận, bước tiến cắt; đã đọc lại |
| Kẹp dao | Đài dao, chuôi sạch; dao không mòn, mẻ; chiều dài hợp lý; mã dao đúng, đã đăng ký; dao lớn chừa ô trống |
| Bù dao | Cửa đóng, DOOR INTERLOCK ở Normal; đã cộng/trừ bán kính đầu dò; Z hệ tọa độ bằng 0 khi đo dao; bù hình học, bù mòn, hướng bù đúng |
| Chạy thử | Bật Single Block; hướng rút dao, vùng dịch chuyển an toàn; không va phôi, đồ gá; biết nút dừng khẩn; trả Dry Run, Feedrate |
| Cắt thử | Chiều sâu, chiều rộng, bước tiến, tốc độ hợp lý; tưới nguội đủ, đúng hướng; override thấp; đo sau phay thô |
| Đo | Dụng cụ đủ chính xác; vùng đo sạch; phôi đã nguội |
| Chạy loạt | Tắt Single Block, chức năng kiểm tra; có mục tiêu thời gian chu kỳ; có tần suất đo, theo dõi mòn dao |
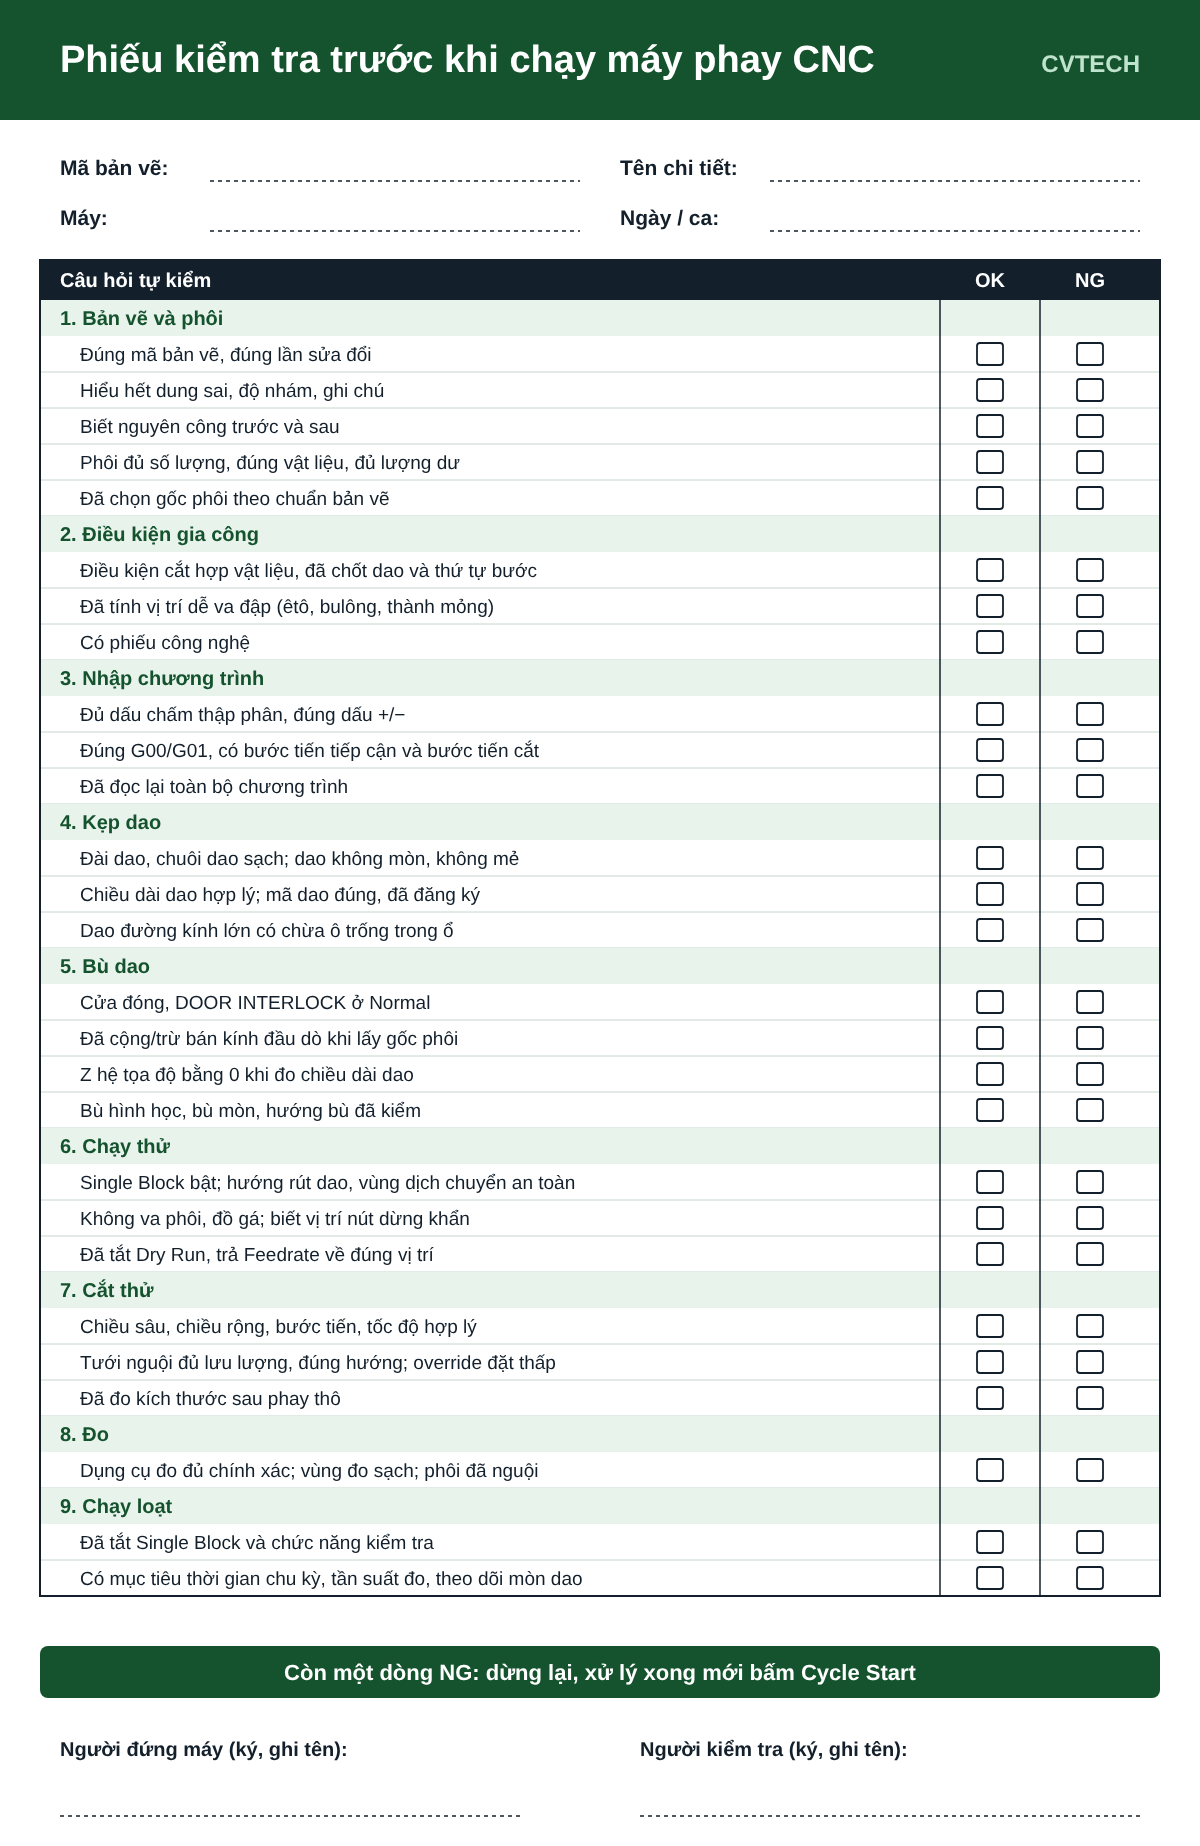
Mỗi xưởng nên sửa phiếu theo máy và mặt hàng riêng. Nguyên tắc thì giữ nguyên: câu hỏi nào chưa trả lời được "có", máy chưa chạy.
Học vận hành phay CNC theo phương pháp Hybrid tại CVTECH
Các câu hỏi trên chỉ thành phản xạ khi đã tự tay làm nhiều lần trên máy thật. Khóa Vận hành máy phay CNC thực chiến của CVTECH học 1 tháng, 180 giờ, học phí 8 triệu đồng, theo phương pháp Hybrid: lý thuyết online trên app và web, thực hành trên máy Fanuc tại xưởng Lô 4 Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội, 8h–17h từ thứ Hai đến thứ Sáu. Học viên thực hành không giới hạn và được học lại miễn phí đến khi thành nghề.
Muốn tự viết chương trình thì có khóa Lập trình máy phay CNC chuyên sâu với MasterCAM 2018 (1 tháng, 180 giờ, 8 triệu đồng), hoặc Combo phay CNC gồm cả hai trong 2 tháng, 360 giờ, 12 triệu đồng. Lịch mở lớp xem ở trang học phí và lịch khai giảng, cần tư vấn thì vào trang liên hệ.
Câu hỏi thường gặp
Có cần đi hết checklist mỗi lần bấm Cycle Start không?
Đi đủ chín công đoạn khi setup chi tiết mới hoặc khi chương trình vừa sửa. Chạy lại chi tiết đã ổn định thì rút gọn được, nhưng mỗi lần thay dao, chỉnh bù hay gá lại phôi phải soát lại phần kẹp dao, bù dao và chạy thử.
Dry Run khác cắt thử ở điểm nào?
Dry Run kiểm đường đi của dao, thường cho dao chạy cách xa phôi để bắt va chạm hay rút dao sai hướng. Cắt thử là lần dao ăn vào vật liệu thật, để kiểm điều kiện cắt, tưới nguội và kích thước sau phay thô.
Người mới học phay CNC hay sai ở công đoạn nào nhất?
Nhập chương trình và bù dao, vì lỗi ở đó nhỏ về hình thức (một dấu chấm, một dấu trừ) mà hậu quả lớn. Thói quen đọc lại chương trình và bảng bù dao trước mỗi lần chạy thử là cách rẻ nhất để tránh đâm dao.