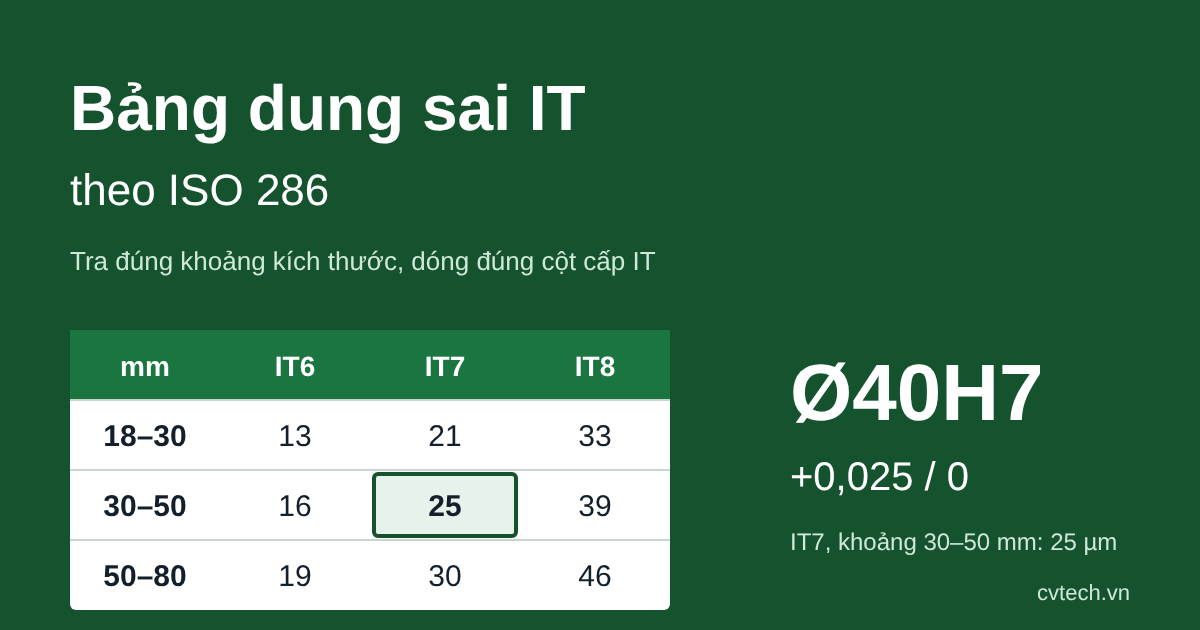
Thử hình dung một bản vẽ ghi lỗ Ø30H7 đến tay hai kỹ thuật viên ở phòng QC, và hai người tra ra hai con số khác nhau: 25 µm và 21 µm. Cả hai mở cùng một bảng dung sai. Chỗ khác nằm ở hàng đã chọn: người thứ nhất thấy số 30 liền nghĩ ngay đến hàng 30–50, người thứ hai đọc đúng quy ước "trên 18 đến 30" nên dừng ở hàng 18–30. Lệch 4 µm nghe thì nhỏ. Với một lỗ lắp ổ bi, chừng đó đủ làm ranh giới giữa chi tiết đạt và chi tiết bị trả về.
Tra bảng dung sai IT đúng thật ra chỉ gồm hai việc: đặt kích thước danh nghĩa vào đúng khoảng, rồi dóng sang đúng cột cấp chính xác. Nguyên tắc ấy ai cũng nắm. Người ta vấp ở những chi tiết nhỏ hơn, như một con số nằm sát biên khoảng, chuyện cột này ghi µm còn cột kia ghi mm, hay việc bảng IT không hề cho biết miền dung sai nằm ở phía nào của kích thước danh nghĩa. Bảng IT5 đến IT12 dưới đây đã được đối chiếu với ISO 286, đi kèm cách tra và vài phép kiểm nhanh khi đọc bản vẽ.
Bảng IT chỉ cho biết miền dung sai rộng bao nhiêu
Con số đọc được trong bảng là độ rộng của miền dung sai, tức khoảng cách giữa kích thước lớn nhất và nhỏ nhất cho phép. Ở cấp IT7, một trục hay một lỗ Ø40 được phép dao động trong một dải rộng 25 µm. Dải đó nằm trên hay dưới kích thước danh nghĩa thì bảng không nói, và người mới đọc bản vẽ hay hụt đúng ở chỗ này.
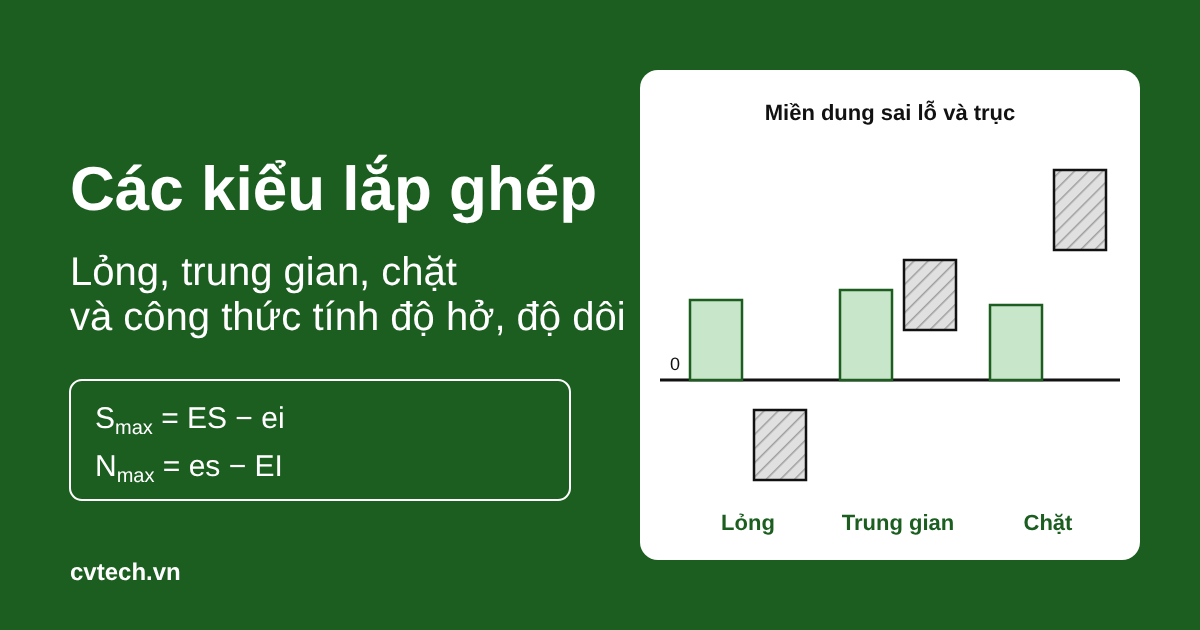
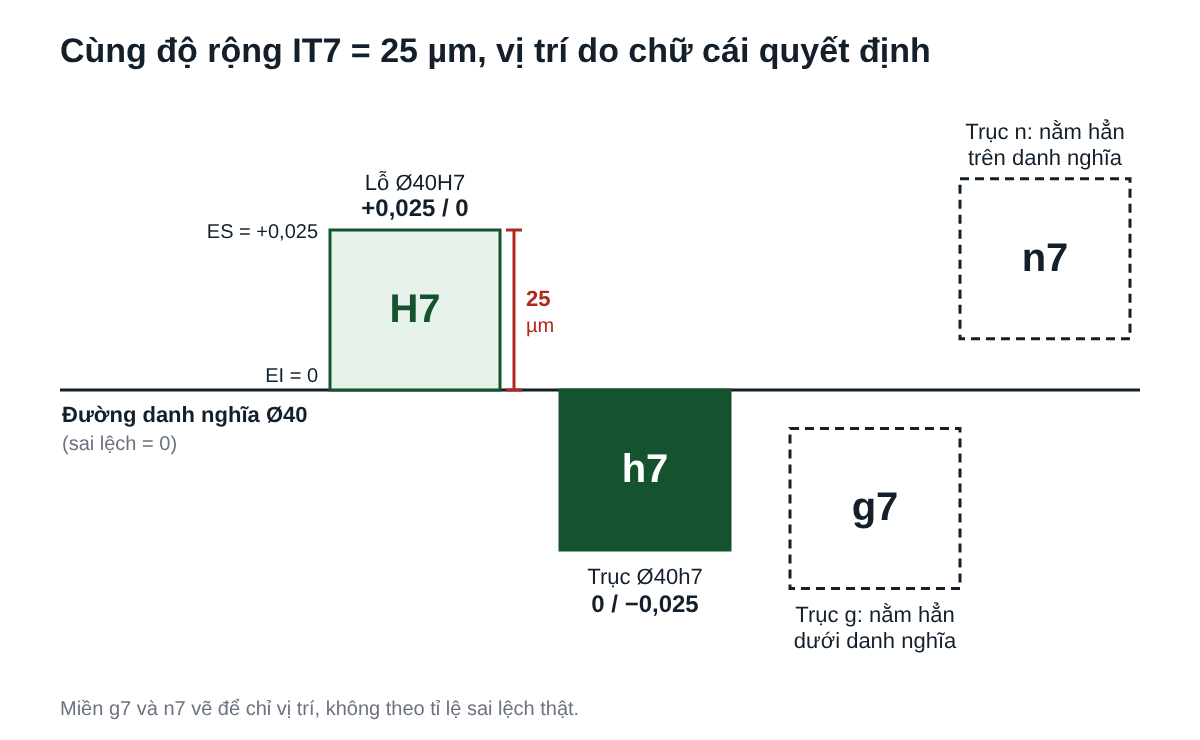
Vị trí của miền do chữ cái đứng trước số cấp quyết định, gọi là sai lệch cơ bản; chữ hoa dành cho lỗ, chữ thường dành cho trục. Lỗ H có sai lệch dưới EI = 0, nên Ø40H7 là Ø40 +0,025/0: lỗ được phép to thêm tối đa 0,025 mm nhưng không được nhỏ hơn 40. Trục h thì ngược lại, Ø40h7 là 0/−0,025. Cùng một độ rộng 25 µm mà hai miền nằm ở hai phía của đường danh nghĩa. Những chữ khác như g hay n đẩy miền ra xa đường danh nghĩa: g nằm hẳn phía dưới, thường dùng cho lắp có khe hở, còn n nằm hẳn phía trên, cho lắp chặt hơn. Trị số của chúng phải tra ở bảng sai lệch cơ bản, một bảng khác của ISO 286.
Bảng IT cũng có phạm vi riêng: nó chỉ dùng cho những kích thước có ghi miền dung sai hoặc cấp chính xác trên bản vẽ. Kích thước để trơn, không ghi gì, sẽ theo dung sai chung, thường được chỉ định ở khung tên bằng tiêu chuẩn ISO 2768 với cấp f, m, c hoặc v. Các khái niệm sai lệch trên, sai lệch dưới và kích thước giới hạn được giải thích kỹ hơn trong bài dung sai là gì.
Bảng dung sai IT5 đến IT12 theo ISO 286
Bảng gồm 13 khoảng kích thước từ 0 đến 500 mm, theo đúng phân khoảng của ISO 286-1. Cột IT5 đến IT11 ghi bằng micromet (1 µm = 0,001 mm); riêng cột IT12 ghi bằng milimet, vì từ cấp này trở đi các con số đã đủ lớn để đọc thẳng theo mm. Mỗi khoảng được hiểu là "trên số đầu, đến và gồm số sau", nên hàng 6–10 chứa mọi kích thước lớn hơn 6 và nhỏ hơn hoặc bằng 10.
| Khoảng kích thước (mm) | IT5 (µm) | IT6 (µm) | IT7 (µm) | IT8 (µm) | IT9 (µm) | IT10 (µm) | IT11 (µm) | IT12 (mm) |
|---|---|---|---|---|---|---|---|---|
| ≤ 3 | 4 | 6 | 10 | 14 | 25 | 40 | 60 | 0,10 |
| 3–6 | 5 | 8 | 12 | 18 | 30 | 48 | 75 | 0,12 |
| 6–10 | 6 | 9 | 15 | 22 | 36 | 58 | 90 | 0,15 |
| 10–18 | 8 | 11 | 18 | 27 | 43 | 70 | 110 | 0,18 |
| 18–30 | 9 | 13 | 21 | 33 | 52 | 84 | 130 | 0,21 |
| 30–50 | 11 | 16 | 25 | 39 | 62 | 100 | 160 | 0,25 |
| 50–80 | 13 | 19 | 30 | 46 | 74 | 120 | 190 | 0,30 |
| 80–120 | 15 | 22 | 35 | 54 | 87 | 140 | 220 | 0,35 |
| 120–180 | 18 | 25 | 40 | 63 | 100 | 160 | 250 | 0,40 |
| 180–250 | 20 | 29 | 46 | 72 | 115 | 185 | 290 | 0,46 |
| 250–315 | 23 | 32 | 52 | 81 | 130 | 210 | 320 | 0,52 |
| 315–400 | 25 | 36 | 57 | 89 | 140 | 230 | 360 | 0,57 |
| 400–500 | 27 | 40 | 63 | 97 | 155 | 250 | 400 | 0,63 |
Hai ô tô màu là IT10 và IT12 ở khoảng 6–10 mm. Nếu bảng bạn đọc đang dùng ghi 48 µm hoặc 0,12 mm ở hai ô này thì đó là lỗi chép lặp từ hàng ngay trên (khoảng 3–6 mm); giá trị đúng theo ISO 286 là 58 µm và 0,15 mm.
Ở Việt Nam, tiêu chuẩn về dung sai lắp ghép là TCVN 2244. Trị số dung sai tiêu chuẩn IT trong TCVN 2244 tương đương ISO 286, nên bảng trên dùng được cho bản vẽ ghi theo cả hai cách. Bản vẽ của khách hàng nước ngoài thường dẫn thẳng ISO 286, bản vẽ trong nước có thể ghi TCVN 2244, còn người tra thì vẫn dùng chung một bảng số.
Tra một kích thước mất bốn bước, dễ sai nhất là lúc chọn hàng
Các bước gọn đến mức nhiều người tra theo phản xạ, và chính phản xạ ấy sinh ra cảnh hai người ra hai con số như ở phòng QC nói trên. Lấy Ø40H7 làm ví dụ, bốn bước diễn ra như sau:
- Đọc kích thước danh nghĩa trên bản vẽ, ở đây là 40 mm, bỏ qua chữ và số cấp phía sau.
- Tìm khoảng chứa 40 theo quy ước "trên a đến b": 40 lớn hơn 30 và không quá 50, nên thuộc hàng 30–50; riêng một kích thước đúng 30 mm sẽ thuộc hàng 18–30.
- Dóng sang cột cấp chính xác ghi trên bản vẽ, ở đây là IT7, đọc được 25 µm, tức 0,025 mm.
- Ghép với sai lệch cơ bản: H có EI = 0, nên ES = EI + IT = +0,025 và kích thước cho phép là Ø40 +0,025/0, tức từ 40,000 đến 40,025 mm.
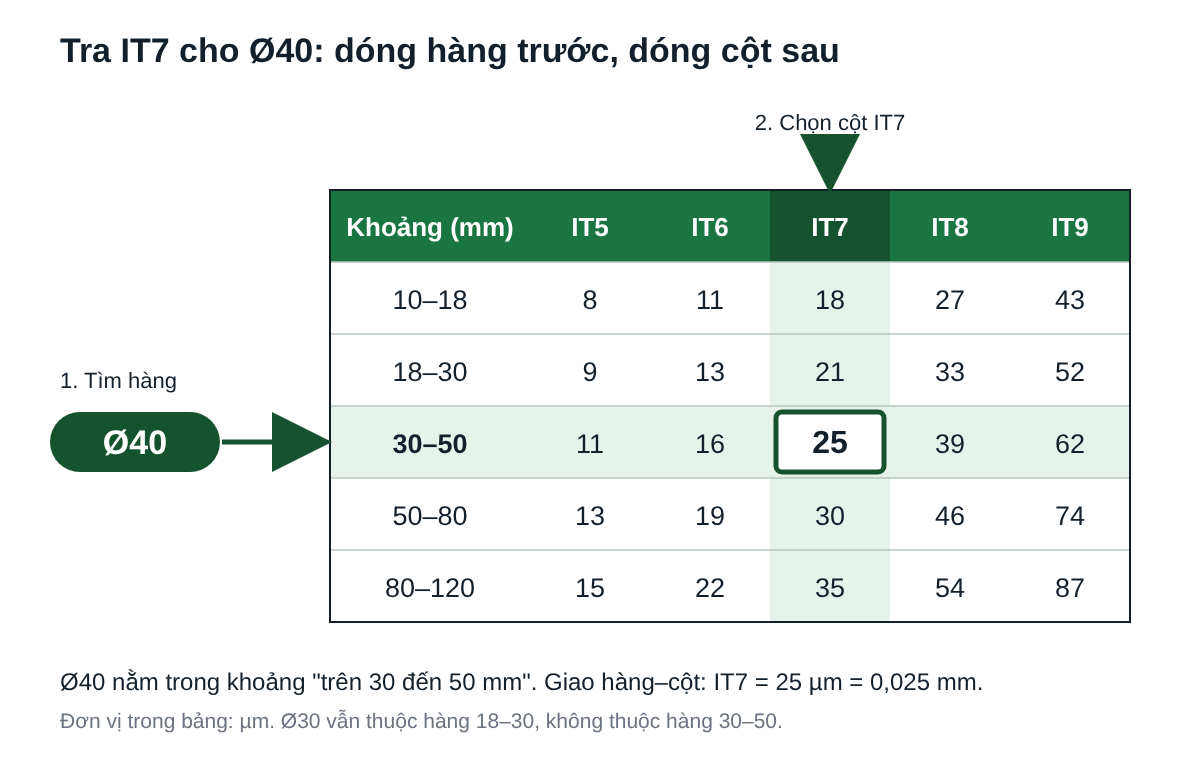
Bước 2 hỏng nhiều nhất, vì mắt người quen đọc "30–50" như một khoảng bao cả hai đầu. Ø18 cũng rơi vào đúng cái bẫy đó: số này thuộc hàng 10–18, không thuộc hàng 18–30. Ở cấp IT7, chọn nhầm hàng làm dung sai lệch vài micromet, như 21 so với 25 µm ở biên 30 mm, và chừng ấy đủ gây chuyện: người kiểm lấy 30,025 làm giới hạn trên cho lỗ Ø30H7, nên những chi tiết đo được 30,022 đến 30,025 vẫn bị coi là đạt dù đã vượt giới hạn thật 30,021. Bước 4 thì hay bị bỏ qua. Người chỉ nhớ "IT7 là 25" dễ ghi thành Ø40 ±0,0125, tức miền đối xứng JS7, nằm khác hẳn H7 dù cùng độ rộng.
Mỗi cấp rộng hơn cấp trước khoảng 1,6 lần
Không ai phải thuộc cả bảng, vì các con số đi theo một quy luật khá đều. Từ IT6 trở lên, các cấp IT theo dãy số ưu tiên R5, nghĩa là mỗi cấp nhân thêm 10^(1/5), xấp xỉ 1,58. Ở khoảng 30–50 mm, dãy IT6 đến IT10 là 16, 25, 39, 62 rồi 100 µm, mỗi bước tăng chừng 1,6 lần. Cứ năm cấp thì dung sai gấp mười. IT6 là 16 µm, IT11 là 160 µm.
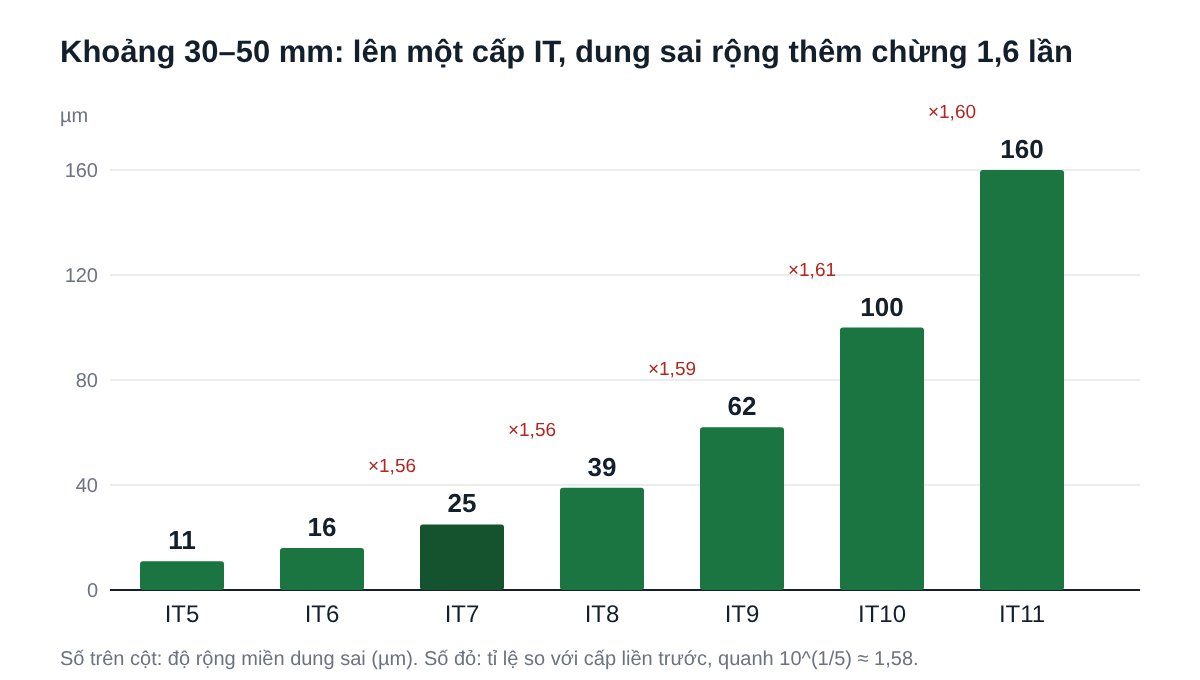
Quy luật ấy đi tiếp lên các cấp thô hơn. Vẫn ở khoảng 30–50 mm, IT12 là 0,25 mm, IT13 là 0,39 mm, IT14 là 0,62 mm, IT15 là 1,0 mm, IT16 là 1,6 mm, và IT18 lên tới 3,9 mm. Các cấp từ IT12 trở lên thường gặp ở phôi cán, chi tiết hàn, lỗ thông hay những mặt không lắp ghép, nơi chẳng ai mài tới từng micromet. Mẹo 1,6 lần có ích nhất khi đọc bản vẽ mà trong tay không có bảng: thấy IT8 ở Ø40, người có kinh nghiệm ước ngay khoảng 40 µm, sau đó mới tra lại để có số chính xác là 39.
Đặt bảng IT cạnh bản vẽ trước khi báo giá
Với người nhận bản vẽ, bảng dung sai còn là thước để soát xem một con số có đòi hỏi nhiều hơn mức chi tiết thật sự cần hay không, trước khi tính giờ máy. Lấy một trục Ø100 ghi ±0,01. Miền dung sai ở đây rộng 0,02 mm, tức 20 µm. Ø100 thuộc khoảng 80–120, nơi IT5 là 15 µm và IT6 là 22 µm, nên ±0,01 nằm giữa hai cấp này và sát IT6.
Đó là một cấp chính xác rất cao. Trên máy tiện CNC, giữ được 20 µm ổn định trên đường kính 100 mm đòi hỏi tiện tinh rất kỹ, kiểm soát được nhiệt và độ mòn dao, nhiều trường hợp phải chuyển sang mài. Nếu mặt đó chỉ là vai trục không lắp gì, có thể người thiết kế đã ghi ±0,01 theo thói quen. Hỏi lại trước khi báo giá tốn ít hơn rất nhiều so với nhận đơn rồi mới phát hiện chi tiết phải đưa qua máy mài.
Khâu đo cũng phải theo kịp. Miền 25 µm của Ø40H7 khá chật với thước cặp có độ phân giải 0,02 mm, nên với những kích thước như vậy người QC thường dùng panme, calip hoặc đồng hồ so. Cách đọc vạch và giữ lực đo đều tay được trình bày trong bài cấu tạo và cách sử dụng panme cơ khí. Số đo nằm sát biên miền dung sai là lúc dễ phát sinh tranh cãi đạt hay không đạt nhất, và bài nhầm dung sai, đạt hay không đạt tại máy đi sâu vào những trường hợp đó. Người mới cầm bản vẽ lần đầu thì có thể bắt đầu từ hướng dẫn đọc bản vẽ chế tạo cơ khí để biết ký hiệu dung sai thường được đặt ở đâu.
Học đọc dung sai và đứng máy CNC theo phương pháp Hybrid tại CVTECH
Ở CVTECH, phần lý thuyết như đọc bản vẽ, tra dung sai và đo kiểm được học online trên app và web, còn phần thực hành diễn ra tại xưởng ở Lô 4 Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội, trên máy Fanuc, từ 8h đến 17h thứ Hai đến thứ Sáu. Khóa vận hành máy phay CNC thực chiến và khóa lập trình và vận hành máy tiện CNC cùng kéo dài 1 tháng, 180 giờ, học phí 8 triệu đồng, thực hành không giới hạn và được học lại miễn phí đến khi thành nghề.
Người muốn làm quen trước với ký hiệu dung sai có thể học miễn phí các khóa online vẽ kỹ thuật và dung sai và đo lường. Lịch khai giảng các lớp tại xưởng cập nhật ở trang học phí và lịch khai giảng.
Câu hỏi thường gặp
Tra dung sai IT7 cho một đường kính bất kỳ thế nào?
Xác định khoảng kích thước chứa đường kính theo quy ước "trên a đến b", rồi đọc ô giao với cột IT7. Ví dụ Ø25 thuộc khoảng 18–30, IT7 bằng 21 µm; Ø40 thuộc 30–50, IT7 bằng 25 µm. Sau đó ghép với chữ cái sai lệch cơ bản để biết miền nằm trên hay dưới danh nghĩa.
Bảng dung sai TCVN 2244 có khác bảng ISO 286 không?
Trị số dung sai tiêu chuẩn IT trong TCVN 2244 tương đương ISO 286, nên cùng một khoảng kích thước và cùng cấp IT sẽ cho cùng con số. Bản vẽ dẫn tiêu chuẩn nào thì đọc ký hiệu theo tiêu chuẩn đó, còn trị số IT tra chung một bảng.
Vì sao Ø30 lại tra ở hàng 18–30?
Mỗi khoảng trong ISO 286 được hiểu là "trên số đầu đến và gồm số sau". Khoảng 18–30 vì vậy chứa cả 30, còn khoảng 30–50 bắt đầu từ những kích thước lớn hơn 30. Ø30H7 có dung sai 21 µm, không phải 25 µm.
Kích thước không ghi dung sai thì tra bảng nào?
Kích thước không ghi dung sai theo dung sai chung được chỉ định trên bản vẽ, phổ biến là ISO 2768 với các cấp như f hoặc m. Bảng IT trong bài chỉ áp dụng cho kích thước có ghi miền dung sai hoặc cấp chính xác.
Gặp một bản vẽ có ghi H7 hay h6, người học nên tự tra trước khi hỏi người khác: tìm hàng, dóng cột, rồi đặt miền lên hay xuống đường danh nghĩa theo chữ cái. Làm đủ ba thao tác ấy trên vài bản vẽ, con số 25 µm ở Ø40 sẽ hiện ra trong đầu trước cả khi mở bảng.