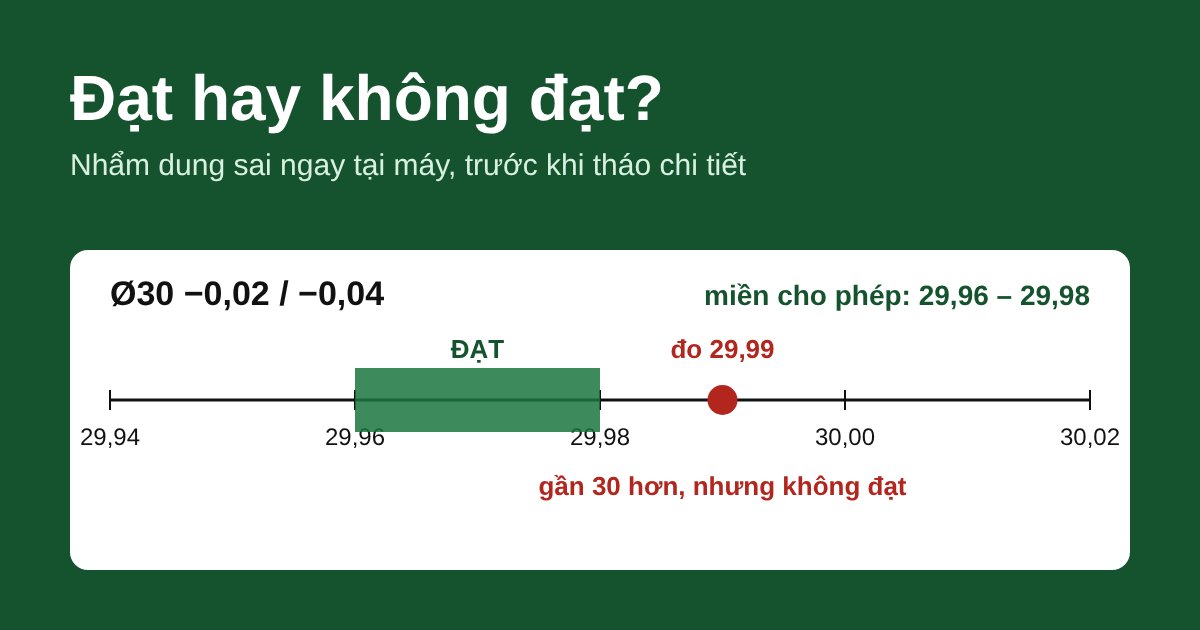
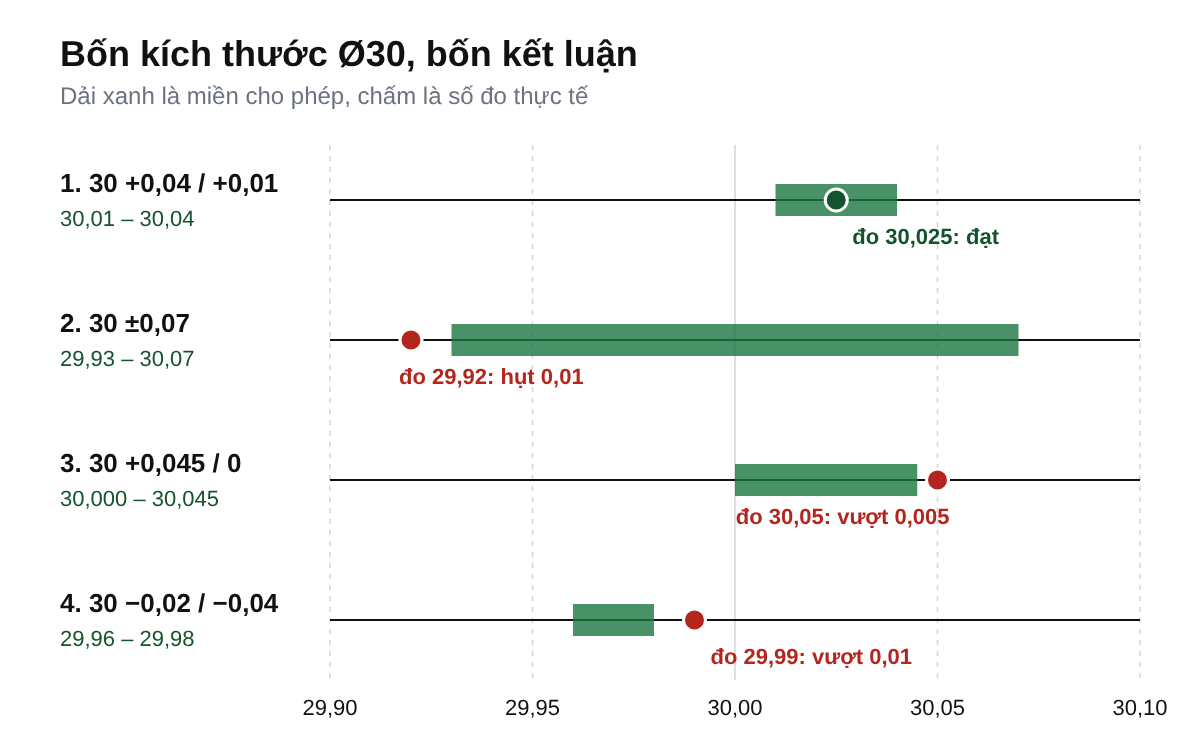
Chi tiết vừa tiện xong còn ấm tay, panme dừng ở 29,99 mm. Trên bản vẽ, đường kính ghi Ø30 kèm hai số nhỏ −0,02 và −0,04. Người mới đứng máy thường thở phào vì con số "sát 30", trong khi chi tiết ấy không đạt: miền cho phép chỉ đi từ 29,96 đến 29,98 mm, và 29,99 đã nằm ngoài.
Chuyện đạt hay không chẳng liên quan đến việc số đo gần số danh nghĩa tới đâu. Nó chỉ phụ thuộc vào số đo có nằm giữa hai giới hạn hay không. Vì thế, cách đọc dung sai bản vẽ ở xưởng rốt cuộc là một thói quen: tách các con số theo đúng thứ tự, rồi nắm thêm vài nguyên tắc để biết chi tiết hỏng còn cứu được hay đã phải bỏ.
Phần lý thuyết về miền dung sai đã được trình bày trong bài dung sai là gì, còn cách tìm kích thước trên bản vẽ nằm ở bài hướng dẫn đọc bản vẽ chế tạo cơ khí. Ở đây, câu chuyện xoay quanh bốn con số đo cụ thể trên cùng một đường kính 30 mm.
Tách kích thước thành ba phần, kể cả phần bằng 0
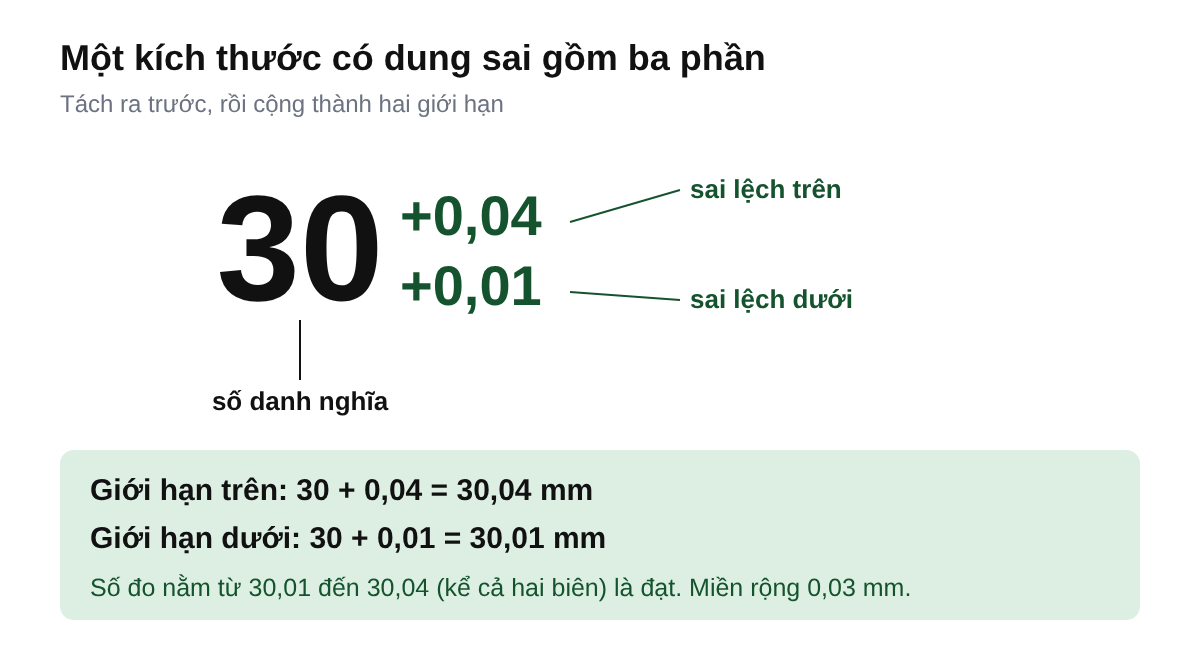
Một kích thước có dung sai gồm ba thành phần: số danh nghĩa (số to, ví dụ 30), sai lệch trên (số nhỏ phía trên) và sai lệch dưới (số nhỏ phía dưới). Phần lớn những lần nhẩm sai bắt đầu từ chỗ mắt chỉ kịp bắt số danh nghĩa và một trong hai sai lệch, rồi vội kết luận.
Chỗ dễ trượt nhất là sai lệch bằng 0. Có bản vẽ ghi rõ số 0, có bản vẽ để trống phía đó, nhưng dù trình bày kiểu nào thì phía ấy vẫn mang giá trị 0 và vẫn là một biên. Kích thước 30 (+0,045/0) vì vậy có nghĩa là chi tiết không được nhỏ hơn 30,000 mm, dù chỉ một micromet.
Tách xong, việc còn lại chỉ là hai phép cộng giữ nguyên dấu: giới hạn trên bằng số danh nghĩa cộng sai lệch trên, giới hạn dưới bằng số danh nghĩa cộng sai lệch dưới. Với 30 (+0,04/+0,01), giới hạn trên là 30,04 mm, giới hạn dưới là 30,01 mm và miền cho phép rộng 0,03 mm. Điều thoạt nghe ngược đời là ở kích thước này, một chi tiết đo đúng 30,00 mm lại thành phế phẩm.
Bốn số đo trên cùng đường kính 30 mm, bốn kết luận khác nhau
Thử hình dung bốn chi tiết cùng đường kính danh nghĩa 30 mm, mỗi chiếc mang một kiểu dung sai. Khi đặt chúng cạnh nhau, người đọc sẽ thấy số danh nghĩa gần như không nói gì về chuyện đạt hay không.
Dung sai lệch một phía, số đo nằm gọn bên trong
Chiếc thứ nhất ghi 30 (+0,04/+0,01) và đo được 30,025 mm. Hai giới hạn là 30,01 và 30,04, nên số đo cách mỗi biên đúng 0,015 mm. Chi tiết đạt, và còn rơi đúng vào điểm giữa miền, vị trí mà người đứng máy nào cũng muốn.
Dung sai đối xứng, hụt một phần trăm milimét
Chiếc thứ hai ghi 30 ±0,07 và đo được 29,92 mm. Dấu ± nghĩa là sai lệch trên +0,07 và sai lệch dưới −0,07, nên miền cho phép đi từ 29,93 đến 30,07 mm; số đo nhỏ hơn giới hạn dưới 0,01 mm. Nếu đây là đường kính trục thì đó là lỗi hụt kích thước, và không lần gia công thêm nào cứu được, bởi máy chỉ bóc bớt kim loại chứ không đắp lại.
Vượt giới hạn trên năm phần nghìn
Chiếc thứ ba ghi 30 (+0,045/0) và đo được 30,05 mm. Miền cho phép từ 30,000 đến 30,045 mm, số đo vượt 0,005 mm. Chênh rất nhỏ, nhưng vẫn là không đạt. Số phận của chi tiết lúc này tùy vào việc nó là trục hay lỗ: trục còn to thì cắt thêm được, còn lỗ đã rộng quá thì chỉ còn đường ra phế phẩm.
Sai lệch âm cả hai phía, cái bẫy "sát 30"
Chiếc thứ tư là chi tiết ở đầu bài: 30 (−0,02/−0,04), đo được 29,99 mm. Giới hạn trên là 30 − 0,02 = 29,98 mm, giới hạn dưới là 30 − 0,04 = 29,96 mm, nên số đo vượt giới hạn trên 0,01 mm. Kiểu sai lệch âm cả hai phía hay gặp ở trục lắp lỏng, nơi trục cố ý được làm nhỏ hơn danh nghĩa để luôn còn khe hở với lỗ. Ai quen nghĩ "càng gần 30 càng tốt" sẽ dừng cắt quá sớm. May là trục này vẫn còn dư, cắt thêm khoảng 0,02 mm là về giữa miền.
Trục cắt từ lớn xuống, lỗ mở từ nhỏ lên
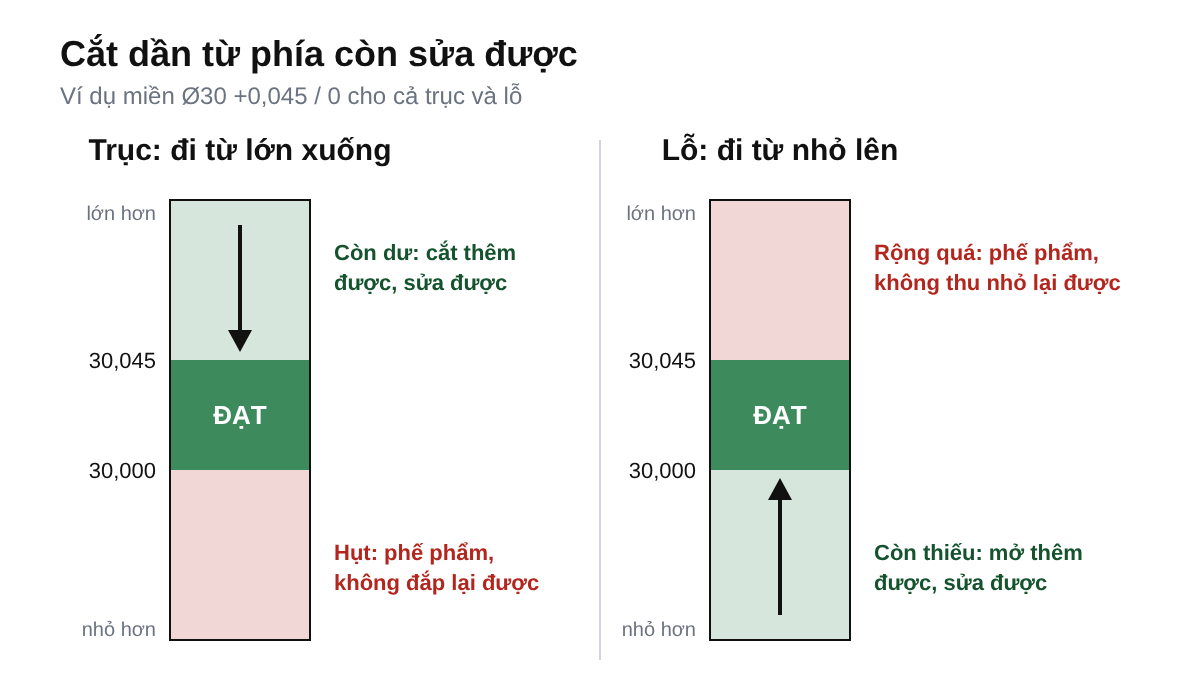
Hai chi tiết cuối dẫn tới một nguyên tắc mà thợ lâu năm giữ như phản xạ: phần thừa thì sửa được, phần đã cắt lẹm thì không. Cắt gọt là bóc vật liệu, nên đường kính trục chỉ có thể nhỏ đi, còn đường kính lỗ chỉ có thể to ra.
Từ đó mà có cách đi dao quen thuộc. Khi tiện hay mài trục, các lát tinh được để cho kích thước nằm về phía lớn hơn giới hạn trên, đo xong mới cắt dần xuống. Khi khoét, doa hay phay lỗ thì làm ngược lại, để kích thước nhỏ hơn giới hạn dưới rồi mở dần ra. Lát sau mỏng hơn lát trước, vì một lát quá tay có thể vượt qua trọn miền dung sai chỉ trong một lần cắt. Cái giá của hai kiểu sai cũng chênh nhau xa: lỗ rộng quá giới hạn trên thường bị loại thẳng, trong khi trục to hơn chỉ tốn thêm vài phút.
Nhắm vào giữa miền dung sai, đừng nhắm vào biên
Chi tiết đo đúng giới hạn trên vẫn đạt, nhưng giữ kích thước ở đó là một ván cược. Dụng cụ đo có sai số, chi tiết còn nóng sẽ co lại khi nguội, còn lưỡi dao thì mòn dần theo từng chiếc. Một kích thước sát biên ở chiếc đầu tiên rất có thể đã thành phế phẩm ở chiếc thứ mười.
Nhiệt độ là thứ người mới hay quên nhất. Thép giãn khoảng 11 đến 12 phần triệu cho mỗi độ C, nên một trục 30 mm nóng hơn nhiệt độ phòng 20 độ sẽ to ra chừng 0,007 mm, tức gần một phần tư của miền 0,03 mm. Trục còn nóng mà đo sát giới hạn dưới thì khi nguội đi có thể đã lọt ra ngoài.
Đích hợp lý vì vậy là điểm giữa miền, tức trung bình cộng hai giới hạn: 30,0225 mm với 30 (+0,045/0), 29,97 mm với 30 (−0,02/−0,04). Trên máy CNC, việc kéo kích thước về giữa miền được làm bằng giá trị bù mòn dao chứ không phải sửa chương trình. Lấy lại chiếc trục thứ ba đo 30,05 mm, cần nhỏ đi khoảng 0,03 mm: trên máy tiện lập trình theo đường kính, người đứng máy giảm giá trị mòn trục X đi 0,03 rồi chạy lại lát tinh. Cơ chế này cùng họ với lệnh G43 bù chiều dài dao trên máy phay.
Dụng cụ đo phải mịn hơn miền dung sai
Trong đo kiểm có một quy tắc quen thuộc: vạch chia của dụng cụ phải nhỏ hơn miền dung sai nhiều lần, lý tưởng là một phần mười, còn ở xưởng thì ít nhất cũng cỡ một phần năm. Thước cặp vạch 0,02 mm hợp với miền từ khoảng 0,1 mm trở lên, panme vạch 0,01 mm dùng cho miền vài phần trăm milimét. Với miền hẹp 0,03 mm như chiếc thứ nhất, nên đo nhiều lần hoặc dùng panme vạch 0,001 mm, đồng hồ so.
Chiếc thứ hai cho thấy rõ nhất vì sao quy tắc này cần thiết. Miền rộng 0,14 mm nên đo bằng thước cặp tưởng là đủ, nhưng số đo 29,92 chỉ cách biên 0,01 mm, nhỏ hơn cả một vạch thước cặp. Khi số đo đã sát biên như thế, kết luận phải lấy từ panme. Cách dùng hai dụng cụ này được trình bày trong bài cấu tạo và cách sử dụng panme cơ khí và bài cấu tạo và cách sử dụng thước cặp cơ khí.
Với lỗ, thước cặp phổ biến hiện nay có cặp mỏ đo trong riêng và số đọc trên thước là đường kính lỗ. Lỗ dung sai hẹp thì thước cặp chỉ nên dùng để kiểm sơ bộ; kết luận lấy từ panme đo trong, đồng hồ so đo lỗ hoặc calip nút.
Vị trí đo cũng ảnh hưởng tới kết luận. Mặt tròn cần đo theo hai phương vuông góc để bắt độ méo, chi tiết dài đo ở hai đầu và ở giữa để bắt độ côn, và chỉ cần một lần đo lọt khỏi miền là chi tiết không đạt.
Phiếu kiểm cho thấy dao mòn trước khi chi tiết hỏng
Khi làm loạt, ghi số đo theo đúng thứ tự chi tiết sẽ cho thấy xu hướng mà từng lần đo riêng lẻ không nói được. Một trục tiện bằng dao đang mòn thường to dần, kiểu 30,018 rồi 30,022 rồi 30,027 mm. Cả ba vẫn đạt, nhưng chiều đi đã rõ, và người đứng máy có thể chỉnh bù mòn trước khi kích thước chạm 30,045. Máy nóng lên trong đầu ca cũng làm kích thước trôi theo cách tương tự.
Gom tất cả những điều trên lại, việc đọc và kiểm một kích thước có dung sai tại máy đi theo năm bước:
- Đọc đủ số danh nghĩa, sai lệch trên, sai lệch dưới; phía nào để trống thì coi là 0.
- Cộng ra giới hạn trên, giới hạn dưới và điểm giữa miền, ghi ngay lên phiếu kiểm hoặc lề bản vẽ.
- Xác định đó là trục hay lỗ để biết phía nào còn sửa được, rồi để các lát tinh nằm về phía ấy.
- Chọn dụng cụ đo đủ mịn, đo hai phương trên mặt tròn và ba vị trí trên chi tiết dài, chờ chi tiết nguội nếu miền hẹp.
- So số đo với hai giới hạn, ghi vào phiếu, chỉnh bù mòn dao khi kích thước đang trôi khỏi điểm giữa.
Thói quen đáng tập nhất là viết hai giới hạn và điểm giữa ra lề bản vẽ trước lát tinh đầu tiên. Có ba con số ấy, câu hỏi "đạt hay không" chỉ còn là phép so sánh mất một giây, và người đứng máy biết luôn mình còn phải cắt thêm bao nhiêu.
Học đo kiểm và vận hành CNC theo phương pháp Hybrid tại CVTECH
Nhẩm dung sai và chỉnh bù mòn chỉ thành phản xạ khi được làm đi làm lại trên chi tiết thật. Các khóa tại trung tâm của CVTECH học theo phương pháp Hybrid: lý thuyết online trên app và web, thực hành trên máy Fanuc tại xưởng Lô 4 Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội, từ 8h đến 17h thứ Hai đến thứ Sáu, thực hành không giới hạn và được học lại miễn phí đến khi thành nghề.
Người muốn đứng máy phay có thể bắt đầu với khóa vận hành máy phay CNC thực chiến; người theo hướng tiện chọn khóa lập trình và vận hành máy tiện CNC. Mỗi khóa 1 tháng, 180 giờ, học phí 8 triệu đồng. Nền tảng có thể học trước ở khóa online miễn phí vẽ kỹ thuật và dung sai và đo lường; ngày khai giảng xem tại trang học phí và lịch khai giảng.
Câu hỏi thường gặp
Bản vẽ ghi Ø30H7 hay Ø30h7 thì đọc dung sai thế nào?
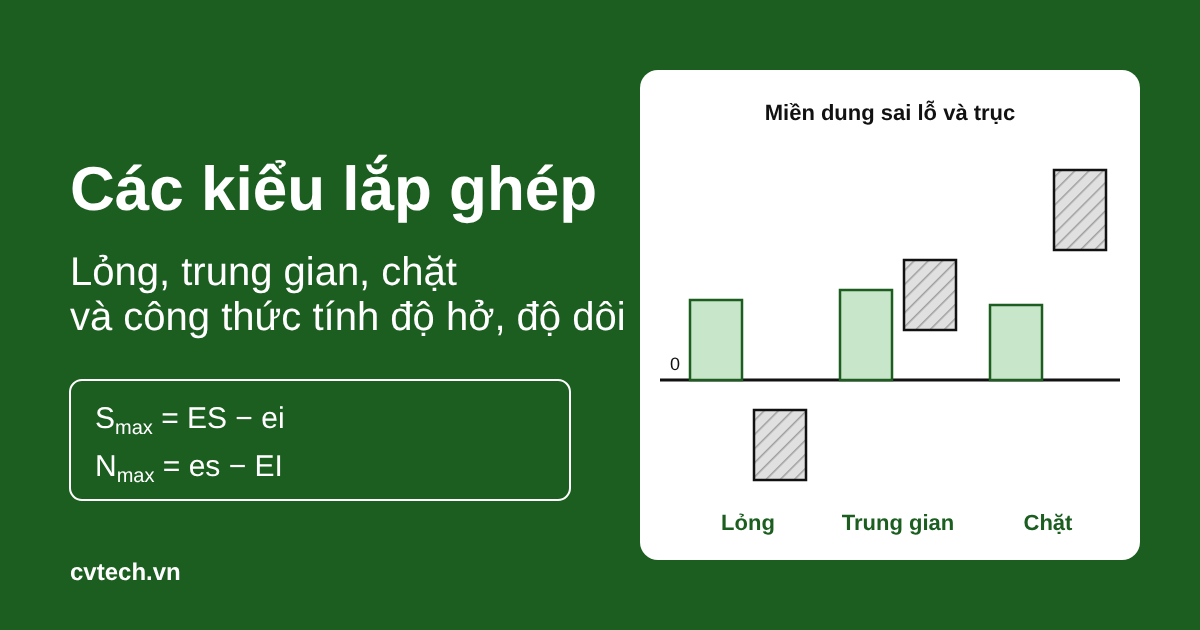
Đó là ký hiệu lắp ghép theo hệ ISO, chữ hoa dành cho lỗ, chữ thường dành cho trục, và phải tra bảng mới ra sai lệch. Với đường kính 30 mm, H7 là 0/+0,021 mm (lỗ từ 30,000 đến 30,021 mm), còn h7 là 0/−0,021 mm (trục từ 29,979 đến 30,000 mm).
Kích thước không ghi dung sai thì lấy theo đâu?
Kích thước đó theo dung sai chung ghi ở khung tên hoặc phần yêu cầu kỹ thuật, thường dẫn theo tiêu chuẩn ISO 2768. Ở cấp trung bình (m), kích thước trên 6 đến 30 mm được phép ±0,2 mm, trên 30 đến 120 mm được phép ±0,3 mm. Nếu bản vẽ không ghi gì, nên hỏi lại người giao việc trước khi gia công.
Số đo đúng bằng giới hạn trên có tính là đạt không?
Có, vì hai giới hạn thuộc miền cho phép: 30,04 mm với kích thước 30 (+0,04/+0,01) vẫn đạt. Dù vậy, số đo nằm đúng biên nên được kiểm lại bằng dụng cụ mịn hơn khi chi tiết đã nguội.