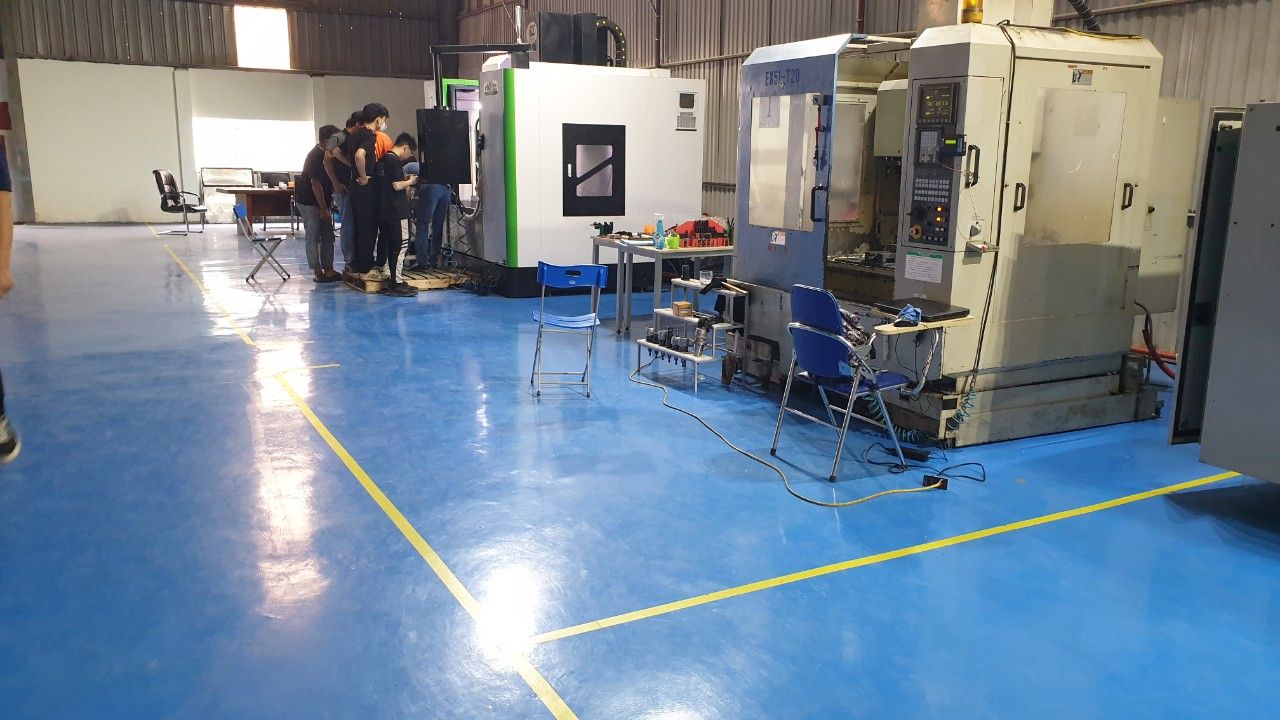
Chuẩn bị máy phay CNC là việc phải làm trước mỗi ca, đủ cả khởi động máy lẫn chuẩn bị đồ gá. Bước này nhìn thì bình thường, nhưng bỏ sót một chi tiết như thiếu dầu bôi trơn hay ê tô lệch vài phần trăm milimét cũng đủ làm hỏng chi tiết, thậm chí hỏng máy. Dưới đây là trình tự làm, theo thứ tự thường gặp ở xưởng.
Kiểm tra trước khi bật máy
Trước khi đóng điện, nhìn một vòng quanh máy: không có dụng cụ để quên trên bàn máy, không có phoi cũ, sàn khô ráo. Sau đó kiểm tra lần lượt:
- Nguồn điện: bật aptomat, xem các thông số trên ổn áp rồi mới bật công tắc nguồn của máy CNC, máy nén khí và thiết bị đi kèm.
- Khí nén: mở các đường khí, xả hơi nước ở máy sấy khí. Đồng hồ áp suất tại van cấp của máy phải đạt mức quy định.
- Bôi trơn: kiểm tra dầu và mỡ bôi trơn các trục.
- Dung dịch tưới nguội: xem mức qua mắt thăm của bình chứa.
Khởi động và đưa các trục về gốc máy
Nhấn nút nguồn trên máy, đợi hệ điều khiển khởi động xong thì nhả nút dừng khẩn cấp (Emergency Stop) để máy sẵn sàng. Tiếp theo là về gốc máy (homing): chuyển sang chế độ ZRN (REF) trên bảng điều khiển. Trên máy Fanuc, ở chế độ này không dùng CYCLE START mà nhấn nút chiều dương của từng trục, lần lượt +Z trước, rồi +X, +Y, để trục tự chạy về điểm gốc. Một số máy có nút HOME riêng làm việc này.
Trục Z luôn về gốc đầu tiên vì Z đưa dao lên cao, tránh va vào phôi hay đồ gá khi hai trục X, Y chạy. Về gốc xong, hệ tọa độ máy mới có điểm tựa để các giá trị gốc phôi và bù dao phía sau có nghĩa.
Chọn và làm sạch đồ gá
Đồ gá phải ăn khớp với chương trình gia công và ý đồ của người lập trình: lập trình viên đã tính đường dao theo cách kẹp nào thì xưởng phải gá đúng như vậy. Nếu muốn đổi cách gá, hỏi lại người lập trình trước khi chạy.
Lau sạch đồ gá và vị trí lắp trên bàn máy, không để sót phoi hay dầu. Một hạt phoi nhỏ dưới đáy ê tô cũng đủ làm nghiêng cả bộ gá. Sau đó lắp đồ gá lên bàn máy và rà chỉnh để nó vững chắc, không xô lệch hay nghiêng khi cắt.
Rà ê tô bằng đồng hồ so
Ê tô là đồ gá dùng nhiều nhất, và cũng là thứ cần rà kỹ nhất. Mục tiêu là má tĩnh của ê tô song song với phương chạy của trục X (hoặc Y, tùy cách đặt). Các bước:
- Làm sạch ê tô và bàn máy.
- Đặt ê tô lên bàn, vặn các ốc cố định ở mức vừa phải, chưa siết hết.
- Kéo ê tô về phía người đứng rà.
- Gắn đồng hồ so lên trục chính hoặc đế từ, cho đầu đo chạm vào mặt má tĩnh để xem độ lệch.
- Chọn phía bị lệch sâu vào trong làm chuẩn và siết ốc phía đó chặt hơn.
- Đưa đồng hồ về điểm lấy gốc, đặt kim về một số bất kỳ làm mốc, sau đó di chuyển sang đầu bên kia của má kẹp để so độ lệch giữa hai đầu.
- Dùng búa đồng gõ nhẹ vào ê tô để kim quay về đúng mốc ban đầu.
- Đưa đồng hồ về điểm chuẩn, kiểm tra lại chênh lệch giữa hai đầu.
- Lặp lại việc gõ và kiểm tra tới khi kim không dịch chuyển nữa khi đồng hồ chạy giữa hai đầu má.
- Siết chặt các ốc cố định, siết đều hai bên để ê tô không bị kéo lệch lúc siết.
Rà xong nên đo thêm một lần sau khi siết hết ốc, vì đây là lúc ê tô hay xê dịch nhất.
Những lỗi chuẩn bị hay gặp
- Quên xả nước ở máy sấy khí, hơi ẩm vào hệ thống khí nén.
- Bắt đầu gia công khi chưa về gốc máy.
- Để phoi dưới đáy ê tô, làm phôi bị nghiêng.
- Siết ốc ê tô không đều, ê tô lệch lại sau khi rà.
- Đổi đồ gá nhưng không báo người lập trình.
Làm quen quy trình này tại CVTECH
Những thao tác trên khó nhớ nếu chỉ đọc. CVTECH áp dụng phương pháp Hybrid: học viên thực hành trực tiếp tại xưởng ở Lai Xá, Hà Nội, tự khởi động máy, về gốc và rà ê tô trên máy CNC thật. Phần lý thuyết và ôn bài nằm trên hệ thống học online độc quyền của CVTECH, dùng được trên cả app lẫn website, nhờ vậy học viên vào xưởng không phải nghe giảng lại từ đầu. Học viên còn được học miễn phí khóa Tiếng Trung kỹ thuật online, với từ vựng và giao tiếp cơ bản trong xưởng cơ khí CNC, tự động hóa, để làm việc với chuyên gia Trung Quốc ở doanh nghiệp.
Xem chương trình ở khóa vận hành máy phay CNC, hoặc đọc tiếp hướng dẫn gá phôi và đo phôi để biết bước nối tiếp.
Câu hỏi thường gặp
Vì sao phải về gốc máy mỗi lần khởi động?
Máy không nhớ vị trí các trục sau khi tắt điện. Về gốc để hệ điều khiển xác định lại tọa độ máy, từ đó các giá trị gốc phôi và bù dao mới đúng.
Vì sao trục Z về gốc trước?
Để dao nâng lên cao, tránh va chạm với phôi hoặc đồ gá khi X và Y di chuyển.
Rà ê tô sai thì có hậu quả gì?
Chi tiết bị lệch vuông góc hoặc sai kích thước, các mặt không song song với nhau, và phải làm lại.



