Mũi khoan Ø8 bằng thép gió và mũi hợp kim cứng nguyên khối cùng cỡ chênh giá nhau vài lần. Khoản chênh nằm ở vật liệu làm lưỡi cắt, thứ quyết định mũi khoan chạy được ở tốc độ nào, khoan được thép gì, bao lâu thì cùn. Các nhóm vật liệu làm dao cắt khác nhau ở hai thước đo: lưỡi cắt còn giữ được độ cứng tới bao nhiêu độ, và nó chịu va đập đến đâu trước khi mẻ.
Nói gọn trước: trên máy CNC hiện nay, hợp kim cứng là vật liệu dao chủ lực. Thép gió còn giữ chỗ ở mũi khoan, tarô, dao doa và dao định hình. Gốm, CBN và PCD dành cho những việc hẹp mà hợp kim cứng không theo kịp. Chọn lệch cũng tốn tiền. Mảnh CBN đắt hơn hẳn mảnh hợp kim cứng, đem tiện thép chưa tôi lại mòn nhanh hơn.
Lưỡi cắt phải cứng hơn phôi, kể cả khi đã nóng
Vật liệu dao nào cũng phải đáp ứng bốn đòi hỏi. Cứng hơn phôi nhiều, để lưỡi tách được phoi. Giữ được độ cứng ở nhiệt độ cắt, gọi là độ cứng nóng: ở chỗ lưỡi tiếp xúc với phoi, nhiệt từ ma sát và biến dạng đủ làm thép thường mềm ra như vừa bị ram lại. Đủ dai để không mẻ lúc dao vào phôi, lúc cắt qua rãnh then hay khi máy rung. Và chịu mòn, để kích thước chi tiết không trôi sau vài chục sản phẩm.
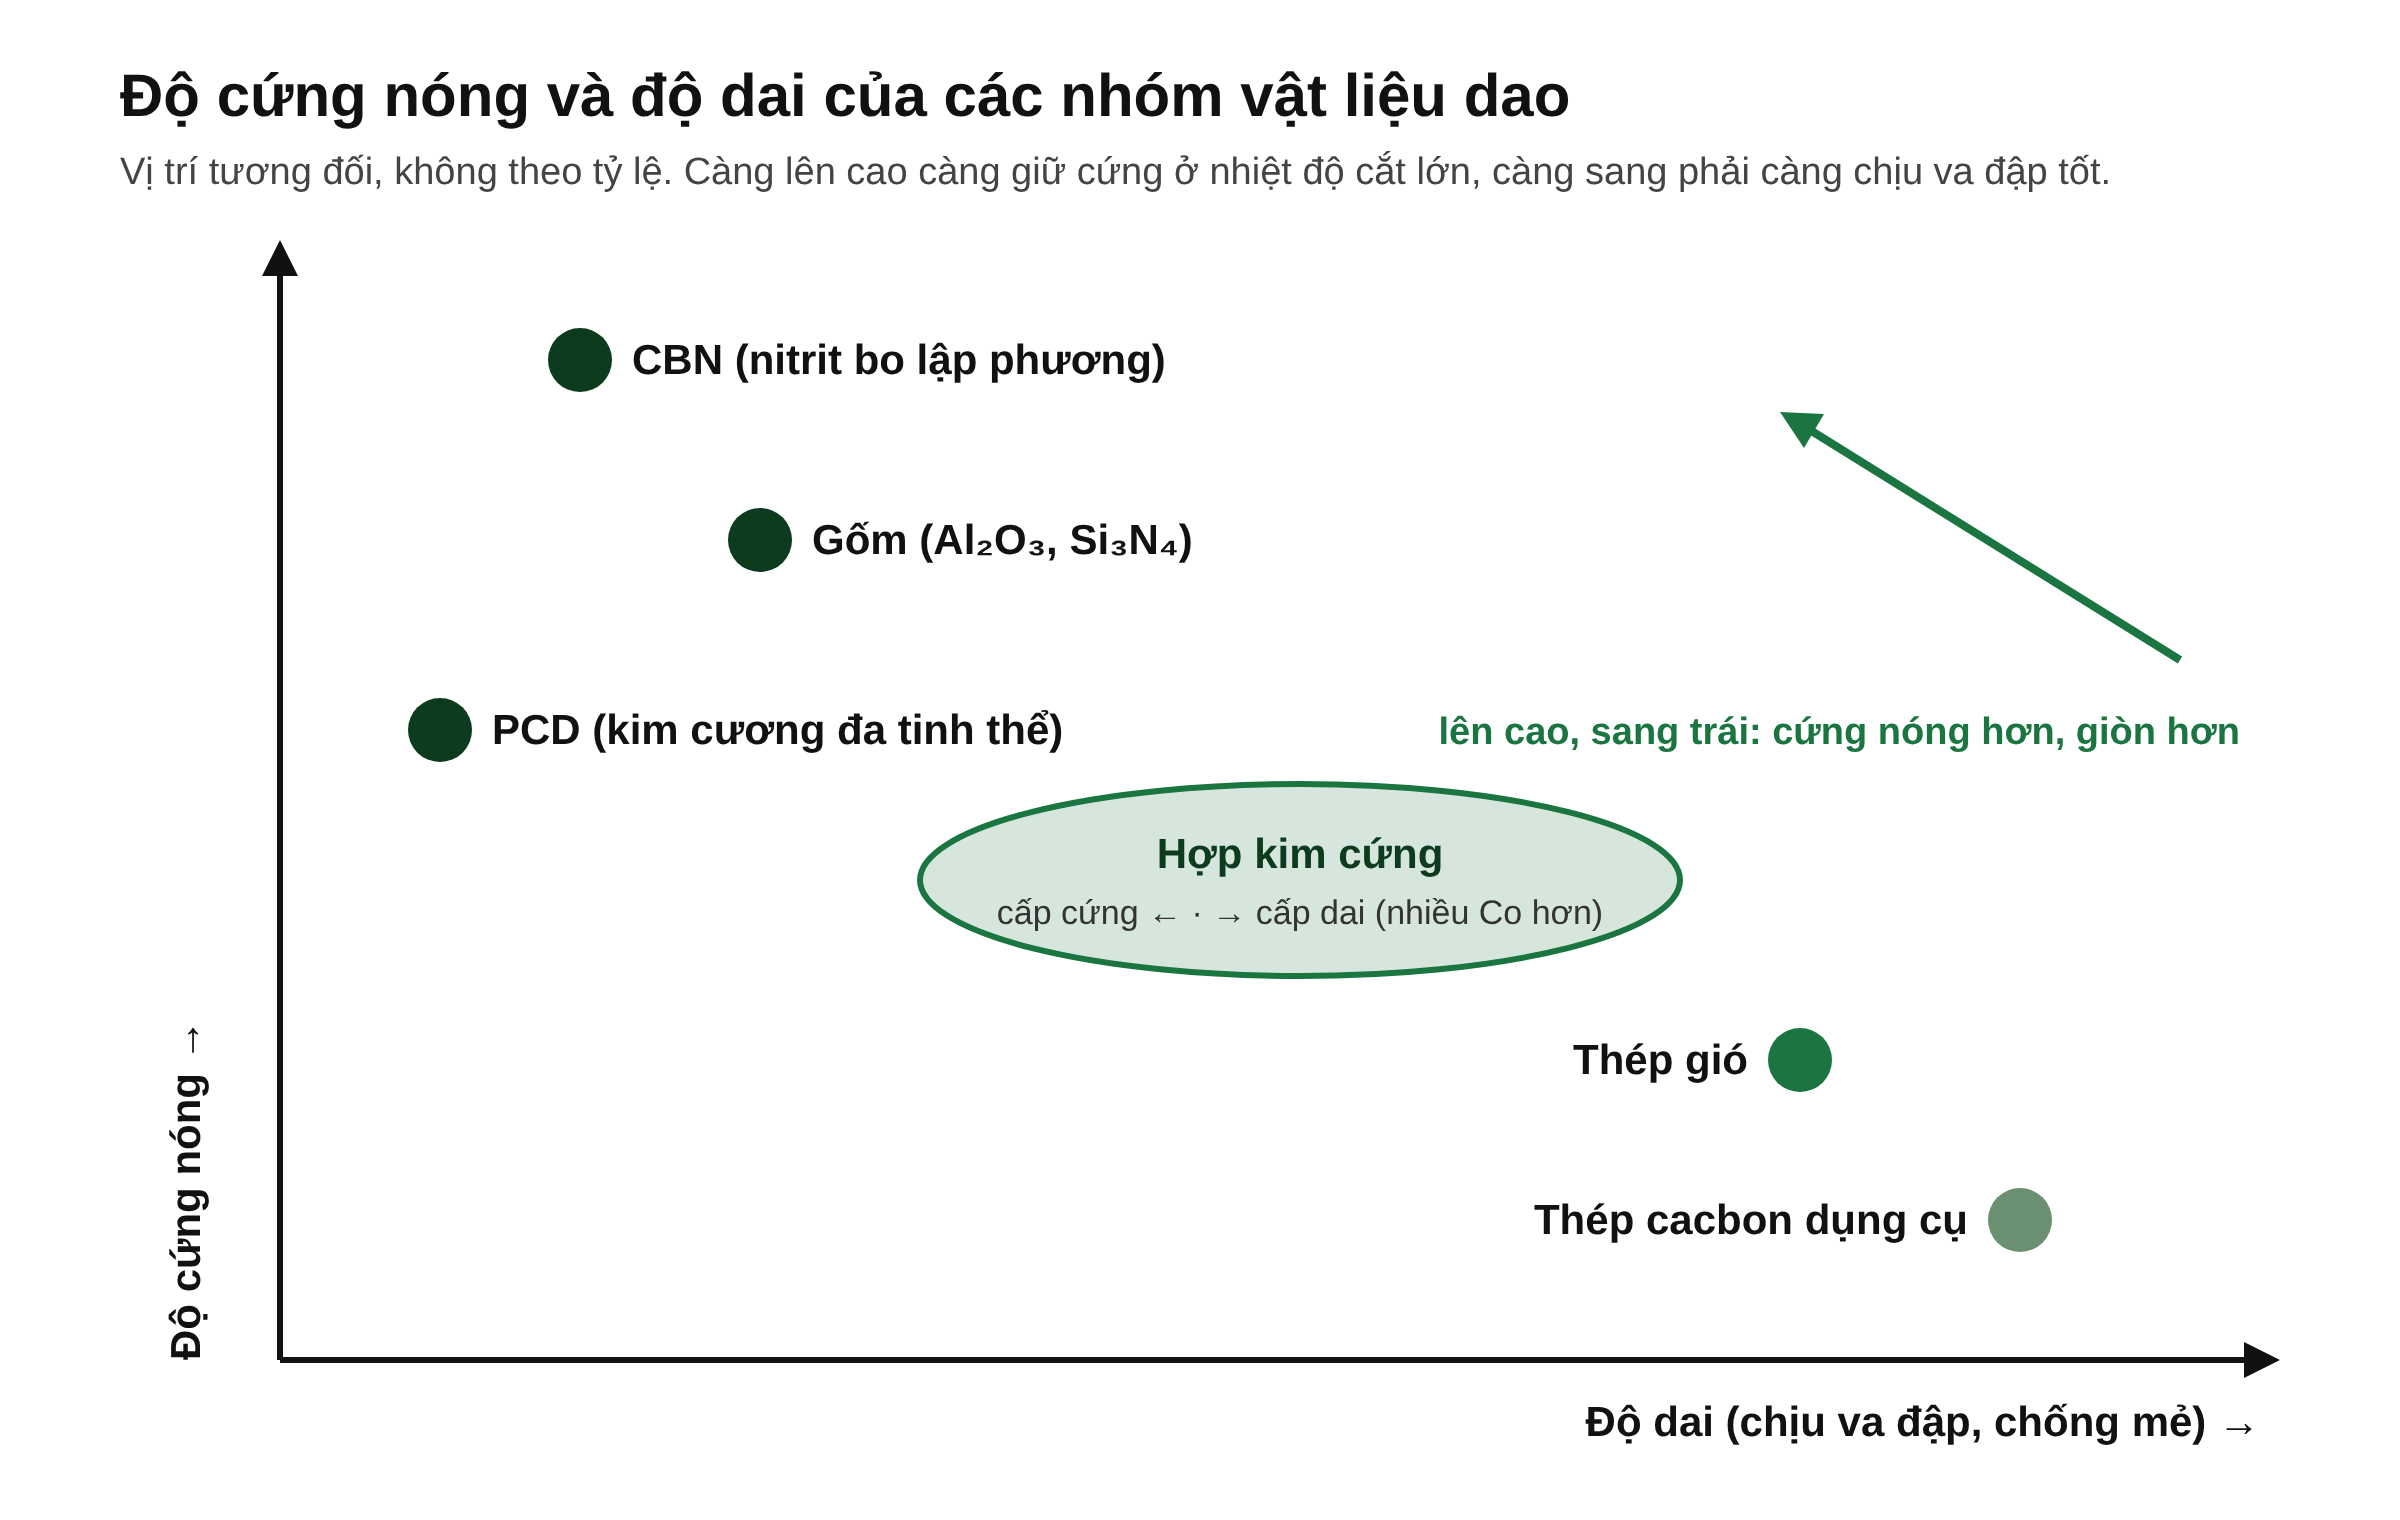
Độ cứng nóng và độ dai kéo ngược nhau: vật liệu càng giữ cứng ở nhiệt độ cao thì thường càng giòn.
Thép cacbon và thép hợp kim dụng cụ đã rời máy CNC
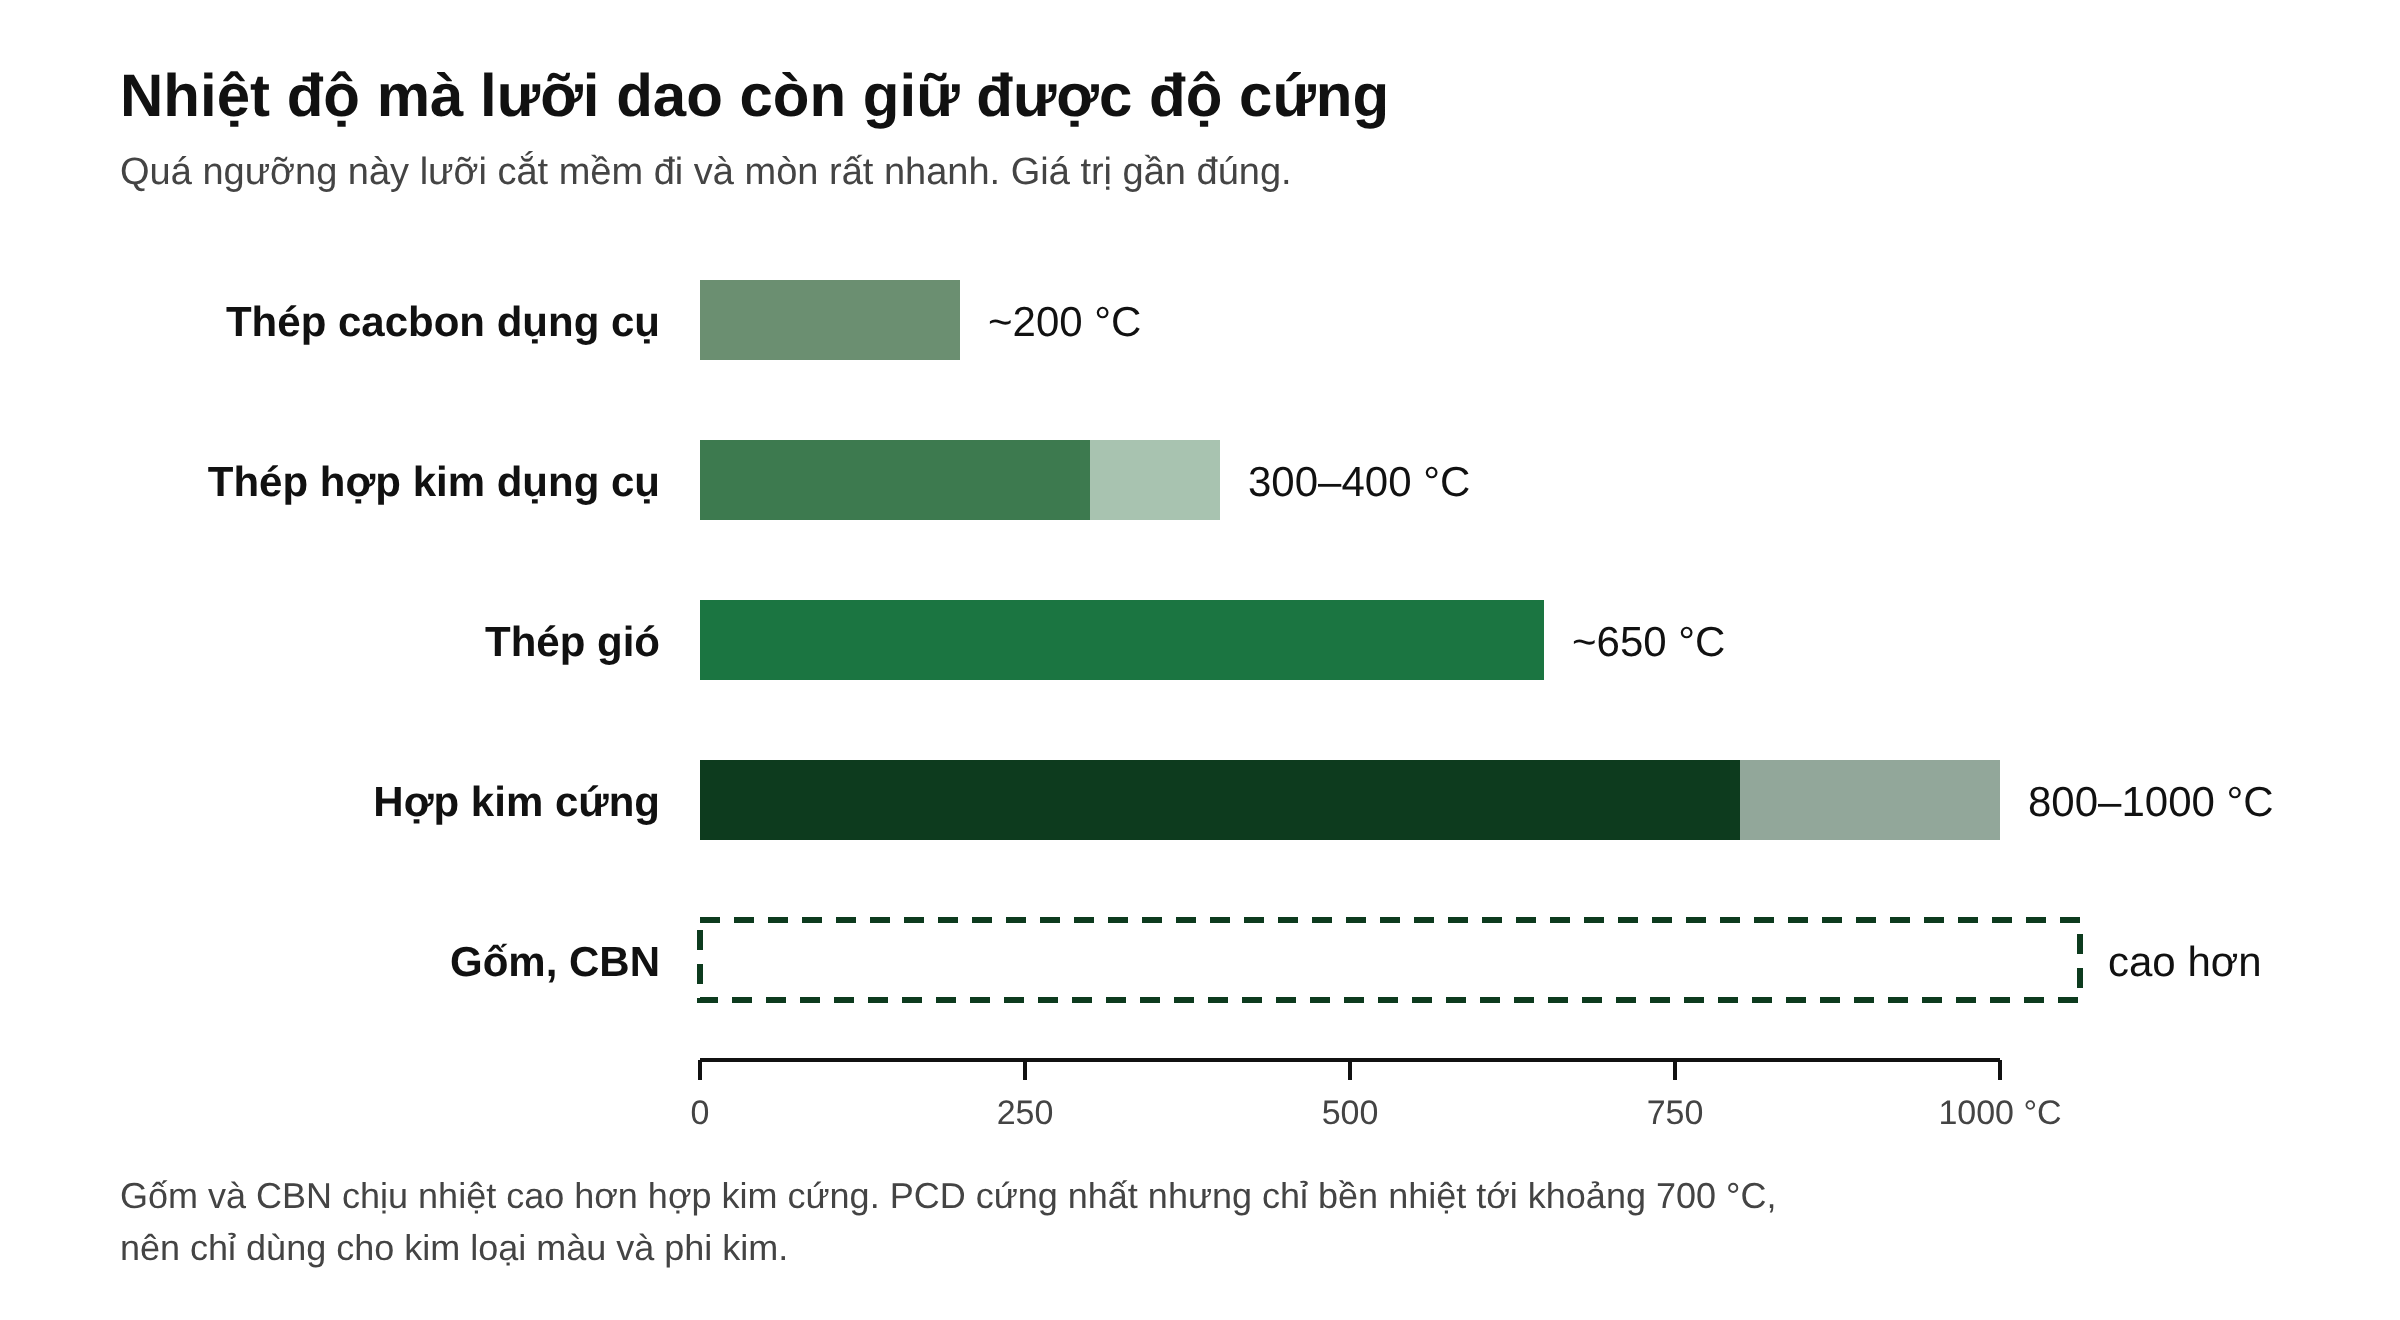
Thép cacbon dụng cụ mang ký hiệu CD70 đến CD130, số chỉ hàm lượng cacbon theo phần vạn, tức khoảng 0,7–1,3% C. Tôi xong nó cứng, nhưng chỉ giữ được độ cứng tới khoảng 200 °C. Nay chỉ còn làm đục, dũa, dụng cụ cầm tay.
Thép hợp kim dụng cụ như 90CrSi, 100CrWMn đạt 60–62 HRC sau nhiệt luyện và giữ độ cứng tới khoảng 300–400 °C. Như thế là hơn thép cacbon, vốn mềm đi từ khoảng 200 °C, nhưng còn kém xa mức 650 °C của thép gió. Với tốc độ cắt trên máy CNC, nó không trụ được.
Thép gió vẫn giữ chỗ ở mũi khoan, tarô và dao định hình
Thép gió là thép hợp kim cao với vonfram, crôm, vanađi, có mác thêm molipđen hoặc coban. Tài liệu trong nước hay ghi mác 80W18Cr4VMo và 75W18V, khoảng 18% vonfram, còn trên vỏ mũi khoan, tarô bán ngoài thị trường thường in SKH51, tương đương mác M2, thuộc nhóm thép gió molipđen ít vonfram hơn. Thép gió giữ độ cứng tới khoảng 650 °C, dai hơn hợp kim cứng rõ rệt và mài sắc lại được trên máy mài thường. Mũi khoan nhỏ, tarô, dao doa, dao định hình và dao chạy trên máy cũ quay chậm vẫn làm bằng thép gió, vì những chỗ này cần độ dai và cần mài lại được hơn là cần tốc độ.
Ví dụ mũi khoan Ø8 vào thép C45, lấy chế độ cắt tham khảo: thép gió chạy vận tốc cắt khoảng 25 m/phút, hợp kim cứng khoảng 80 m/phút. Tốc độ trục chính n = 1000 × Vc / (π × D). Mũi thép gió cần 1000 × 25 / (3,14 × 8) ≈ 995 vòng/phút. Mũi hợp kim cần 1000 × 80 / (3,14 × 8) ≈ 3.185 vòng/phút, gấp hơn ba lần, nên với cùng lượng chạy dao mỗi vòng, mỗi lỗ cũng xong nhanh hơn chừng ấy. Tiền mua mũi hợp kim thu về ở chỗ này. Điều kiện là máy quay tới được tốc độ đó và mũi khoan được kẹp chắc.
Hợp kim cứng: vật liệu dao chủ lực trên máy CNC
Hợp kim cứng không nấu chảy rồi đúc như thép. Bột cacbit vonfram (WC), có thể thêm cacbit titan (TiC), cacbit tantan (TaC), trộn với bột coban, ép thành hình rồi thiêu kết ở khoảng 1500 °C. Coban chảy ra, bao lấy các hạt cacbit và gắn chúng lại khi nguội. Coban là chất kết dính, độ cứng đến từ hạt cacbit. Hợp kim cứng vì thế không qua tôi, ram, ra khỏi lò là đã cứng. Nó giữ được độ cứng ở 800–1000 °C, cao hơn thép gió vài trăm độ.
Độ cứng của hợp kim cứng ghi khoảng 87–93 HRA. Một số tài liệu cũ ghi độ cứng này theo thang HRC, và như vậy là sai thang đo. Thang Rockwell C ấn mũi kim cương với tải 150 kgf, dùng cho thép đã tôi và chỉ lên tới khoảng 70. Vật liệu cứng hơn đo theo thang A, tải 60 kgf.
Tỷ lệ coban và cỡ hạt cacbit tạo ra các cấp khác nhau. Coban càng nhiều, dao càng dai và chịu va đập, nhưng cũng mòn nhanh hơn. Cấp ít coban, hạt mịn đi theo chiều ngược lại, dùng cho cắt tinh và cắt liên tục. Tài liệu cũ ở Việt Nam dùng ký hiệu kiểu Nga: BK8 là nhóm WC–Co với 8% coban, T15K6 là nhóm WC–TiC–Co với 15% TiC và 6% coban. Catalogue ngày nay chia theo nhóm vật liệu phôi P, M, K, N, S, H kèm số chỉ mức cứng hay dai, xem bài ký hiệu P, M, K, N, S, H trong gia công cơ khí.
Trên máy CNC, hợp kim cứng có hai dạng. Mảnh dao bắt vít lên cán dao tiện, đầu dao phay mặt, cùn thì xoay sang góc lưỡi khác hoặc thay mảnh. Dao nguyên khối như dao phay ngón, mũi khoan, mũi doa thì cả thân là hợp kim cứng, mài lại bằng đá kim cương trên máy mài dao chuyên dụng. Hai bài những loại dao tiện phổ biến và dụng cụ cắt phổ biến trên máy phay CNC đi kỹ từng kiểu dao.
Điểm yếu là giòn. Dao phay ngón Ø6 gá chìa dài, máy rơ, ê tô kẹp lỏng thì lưỡi mẻ trước khi kịp mòn. Cho nên chìa dao để ngắn nhất có thể, holder và collet lau sạch, phôi kẹp chắc rồi mới tính tới chuyện tăng tốc.
TiN, TiAlN, AlCrN và DLC: mỗi lớp phủ hợp một nhóm phôi
Phần lớn dao hợp kim cứng bán ra có lớp phủ dày vài micromet để tăng chịu mòn và cách nhiệt cho lớp nền. TiN màu vàng là lớp phủ đời đầu, nay vẫn gặp trên mũi khoan, tarô. TiAlN và AlTiN chứa nhôm, khi nóng tạo trên bề mặt một màng ôxit nhôm bảo vệ, hợp với cắt thép, thép không gỉ ở tốc độ cao. AlCrN chịu ôxy hóa ở nhiệt độ cao, hay dùng phay thép đã tôi. DLC (cacbon dạng kim cương) ma sát thấp, chống phoi dính lưỡi, dành cho nhôm, đồng, nhựa, không dùng cắt thép.
Gốm, CBN và PCD cứng hơn hẳn nhưng chỉ làm được vài việc
Gốm làm dao chủ yếu trên nền ôxit nhôm (Al₂O₃) và trên nền nitrit silic (Si₃N₄). Gốm giữ cứng ở nhiệt độ cao hơn hợp kim cứng, nên cắt gang và hợp kim chịu nhiệt gốc niken ở tốc độ mà hợp kim cứng không theo được. Gốm lại rất giòn, không chịu va đập. Tưới nguội lúc có lúc không cũng đủ làm lưỡi nứt vì sốc nhiệt, nên nhiều loại gốm được chạy khô.
CBN (nitrit bo lập phương) tổng hợp từ nitrit bo lục giác ở áp suất, nhiệt độ rất cao, có mạng tinh thể lập phương kiểu sphalerit, kiểu sắp xếp tương tự kim cương. Nó cứng chỉ sau kim cương, nhưng khác kim cương ở chỗ bền hóa học khi tiếp xúc với sắt nóng. CBN dùng tiện, phay thép đã tôi cứng (nhóm H) và gang. Khi tiện cứng, mảnh CBN thay được một phần nguyên công mài sau nhiệt luyện. CBN còn có mặt trong phay tốc độ cao khuôn thép đã tôi.
PCD (kim cương đa tinh thể) là hạt kim cương tổng hợp thiêu kết thành một lớp trên đế hợp kim cứng. Đây là vật liệu cho nhóm N: nhôm, nhất là nhôm đúc nhiều silic vốn mài mòn dao hợp kim rất nhanh, đồng, composite, nhựa. PCD không dùng cho thép và gang, vì ở nhiệt độ vùng cắt cacbon trong kim cương khuếch tán vào sắt, lưỡi mòn theo kiểu hóa học, nhanh hơn cả hợp kim cứng thường. PCD cũng chỉ bền nhiệt tới khoảng 700 °C, thấp hơn gốm và CBN, nên dù cứng nhất nó vẫn không hợp với vùng cắt quá nóng.
Vật liệu phôi quyết định trước, máy và kiểu cắt tính sau
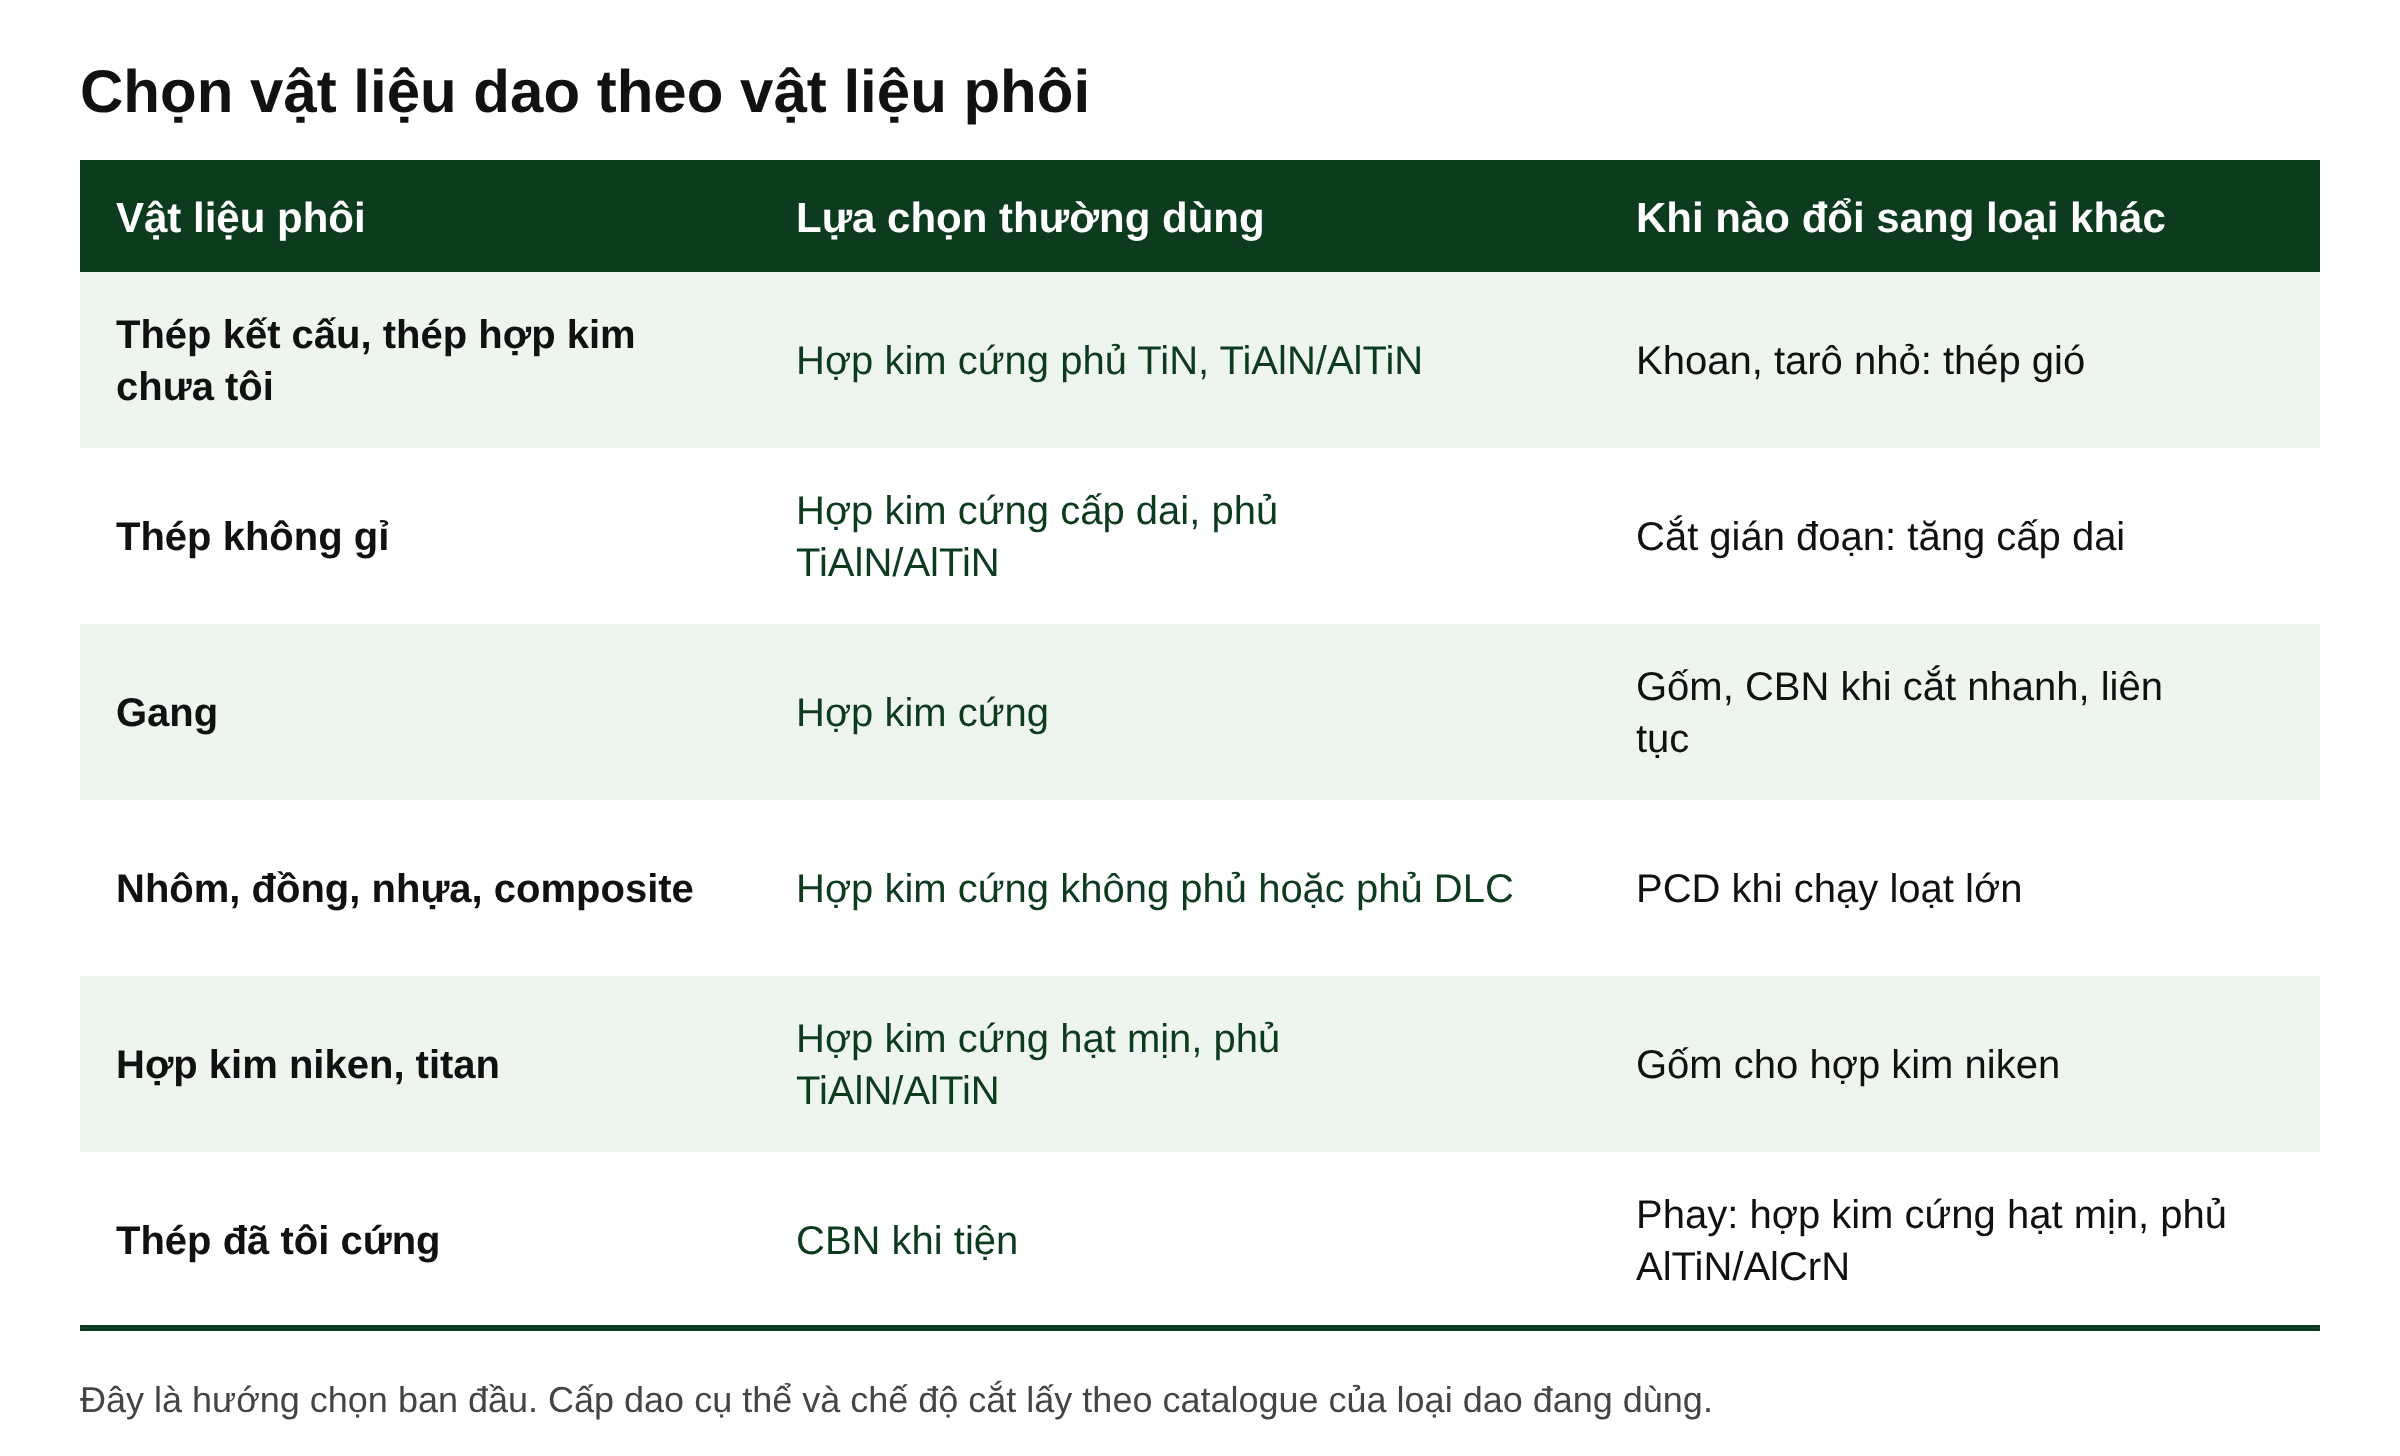
Vật liệu phôi loại ngay vài lựa chọn. Phôi nhôm thì tránh dao phủ TiAlN, vì nhôm trong lớp phủ dễ dính với nhôm của phôi, chọn hợp kim cứng không phủ, phủ DLC, hoặc PCD khi chạy loạt lớn. Với thép đã tôi trên 50 HRC, dao hợp kim cứng loại thông dụng mòn rất nhanh, nên tính tới CBN khi tiện và dao hợp kim hạt mịn phủ AlTiN, AlCrN khi phay. Thép không gỉ cần lưỡi sắc và cấp dai, để dao không miết lên lớp bề mặt bị biến cứng. Hợp kim niken và titan cần hợp kim cứng hạt mịn phủ TiAlN/AlTiN, gốm chỉ dành cho hợp kim niken.
Bước sau là xét máy và kiểu cắt, và ở đây quy tắc cứng nóng đi kèm giòn quay lại. Trên máy cứng vững, phôi gá chắc, cắt liên tục như tiện trơn một trục, cấp cứng chạy nhanh là hợp lý. Gặp cắt gián đoạn như tiện trục có rãnh then, phay mặt phôi đúc còn vỏ cứng, hoặc máy cũ đã rơ, dao gá chìa dài, nên lùi về cấp dai hơn và hạ tốc độ. Riêng dao phay, lưỡi ra vào phôi liên tục nên lúc nào cũng là cắt gián đoạn, vì vậy cấp dao phay thường dai hơn cấp dao tiện cho cùng vật liệu. Cấp dao và chế độ cắt cụ thể lấy theo catalogue, rồi chạy thử trên máy mà chỉnh.
Học chọn dao và chế độ cắt theo phương pháp Hybrid tại CVTECH
Ở Trung tâm đào tạo CVTECH, chọn dao và chế độ cắt nằm trong phần thực hành của các khóa CNC. Khóa Vận hành máy phay CNC thực chiến và khóa Lập trình và vận hành máy tiện CNC cùng kéo dài 1 tháng, 180 giờ, học phí 8 triệu. Combo phay CNC kéo dài 2 tháng, 360 giờ, học phí 12 triệu. Lớp học 8h–17h từ thứ Hai đến thứ Sáu tại xưởng Lô 4 Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội, trên máy Fanuc.
Các khóa học theo phương pháp Hybrid: lý thuyết học online trên app và web, thực hành gá dao, đo dao, cắt thử tại xưởng. Lịch khai giảng xem ở trang học phí và lịch khai giảng, cần tư vấn thì liên hệ Mr Quyết 0969.081.015.
Câu hỏi thường gặp
Dao CBN và dao PCD khác nhau thế nào?
Hai vật liệu siêu cứng này dùng cho hai nhóm phôi gần như không giao nhau. CBN cắt thép đã tôi và gang vì bền hóa học với sắt. PCD cắt nhôm, đồng, composite, nhựa và không dùng cho vật liệu chứa sắt.
Máy phay cũ quay chậm có nên dùng mũi khoan hợp kim cứng?
Mũi hợp kim Ø8 khoan thép cần khoảng 3.185 vòng/phút như ví dụ ở trên. Trục chính không lên được tốc độ ấy, hoặc lên được nhưng rơ, thì mũi hợp kim chạy dưới vận tốc cắt nó cần và dễ mẻ lưỡi. Khi đó mũi thép gió hợp hơn, lại rẻ hơn.
Dao thép gió phủ TiN có thay được dao hợp kim cứng không?
Không. Lớp TiN giúp lưỡi thép gió bền mòn hơn, nhưng phần nền bên dưới vẫn mềm đi ở khoảng 650 °C, nên vận tốc cắt chỉ nhích lên được một chút, còn xa mức của hợp kim cứng.
Trước khi mua mảnh dao hay mũi khoan, nên xác định ba thứ: vật liệu phôi sắp cắt, độ cứng vững và tốc độ trục chính của máy, cắt liên tục hay gián đoạn. Giá dao chỉ hợp lý khi máy chạy được đúng chế độ mà vật liệu dao ấy cần.