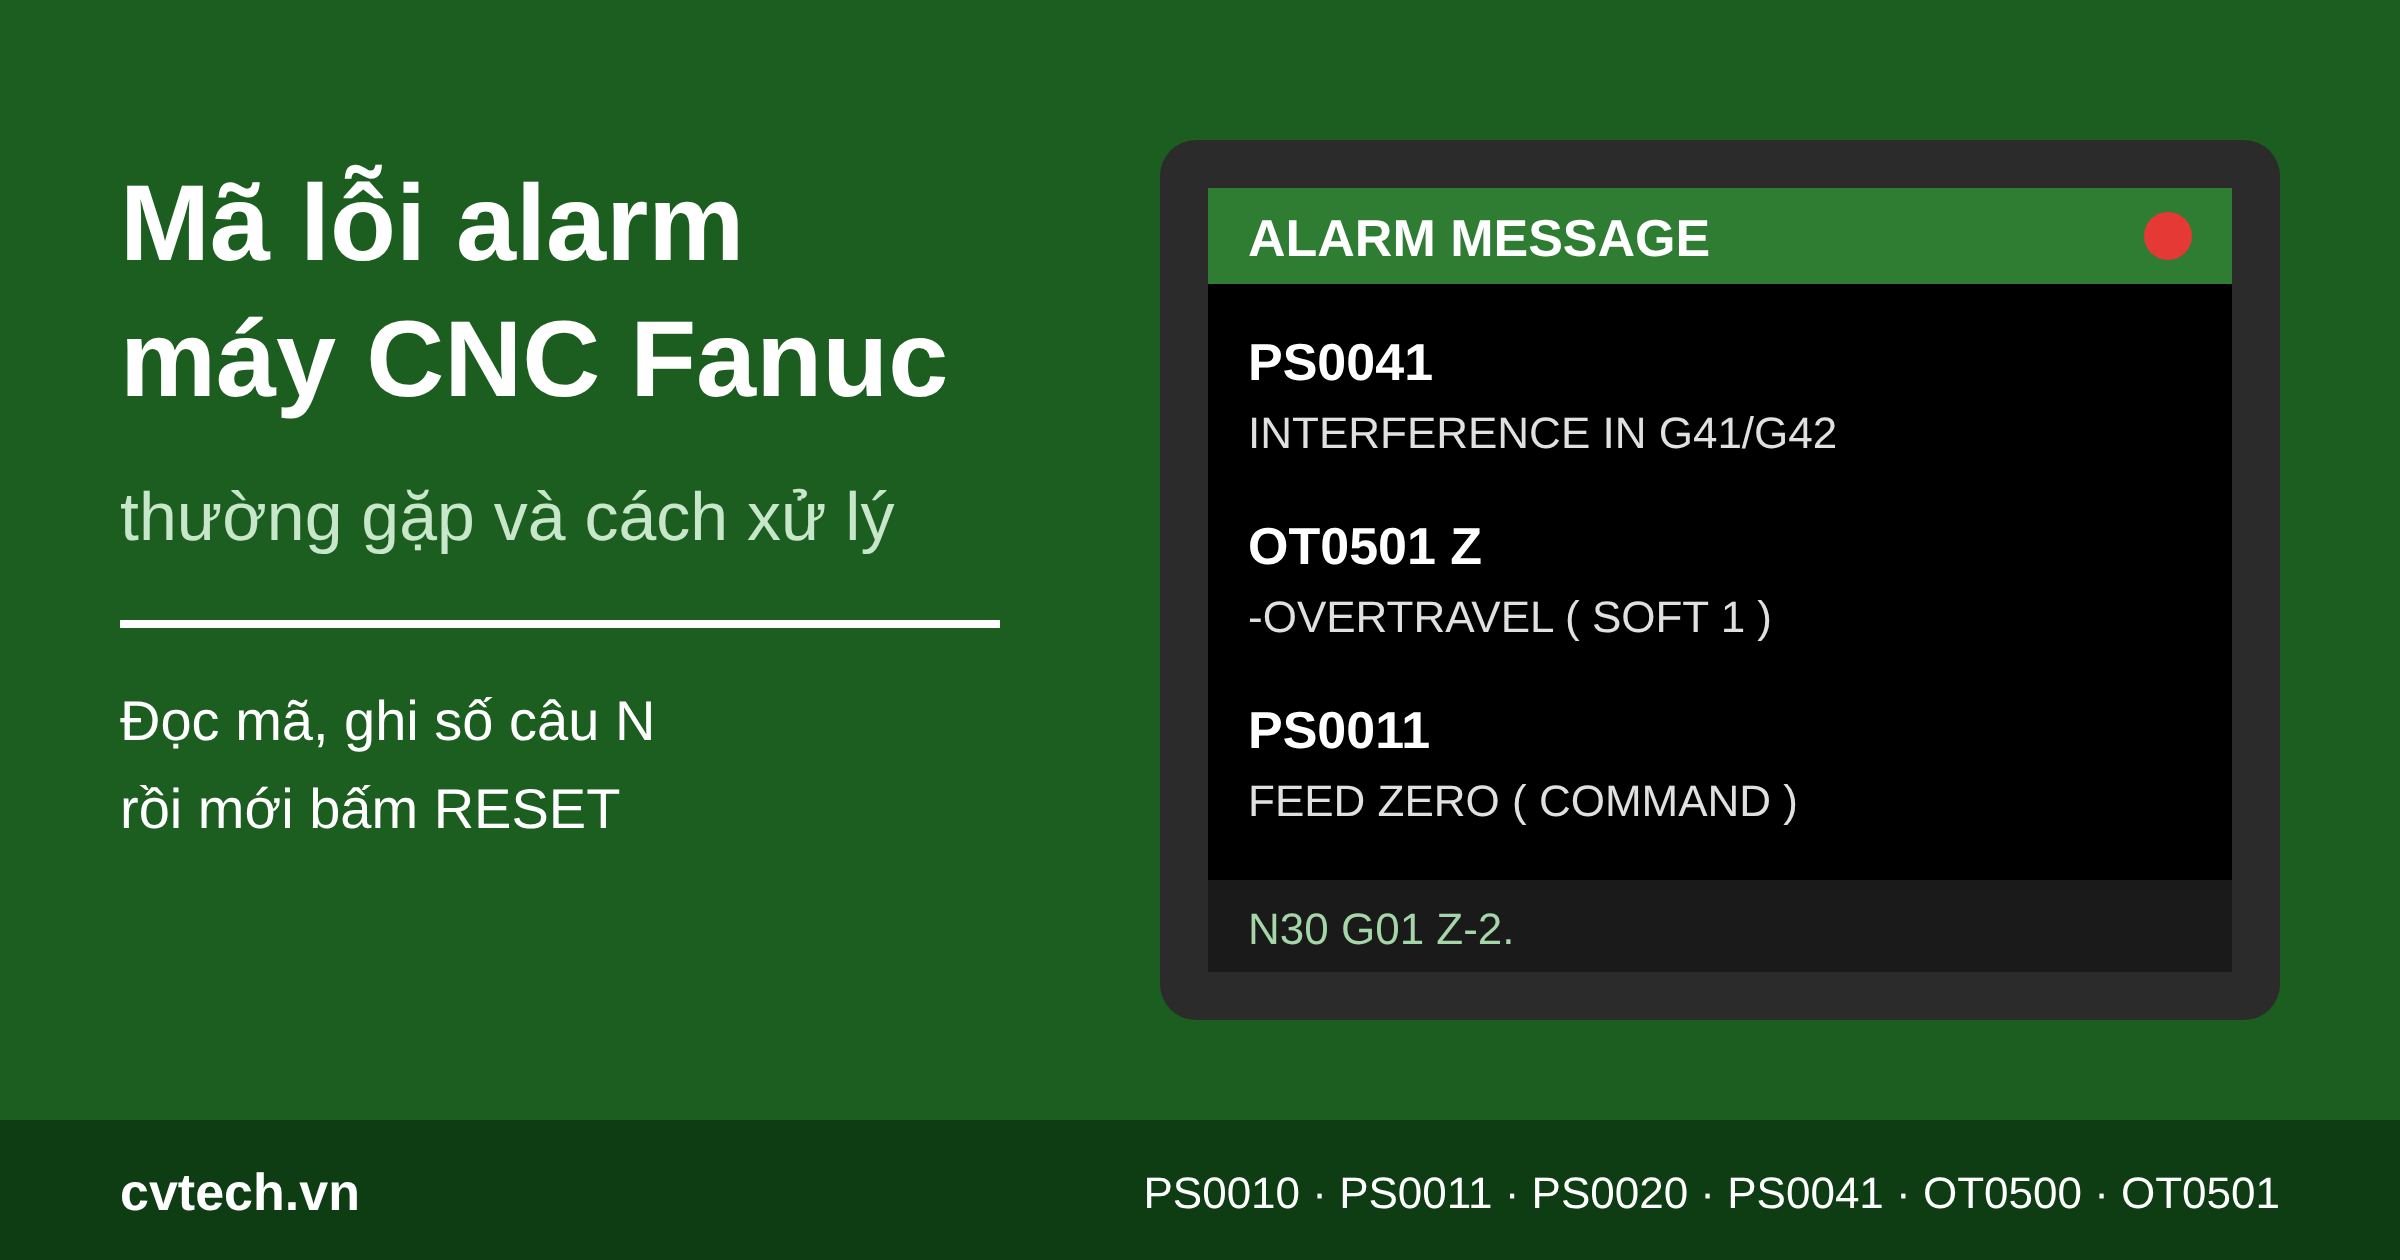
Báo động "PS0041 INTERFERENCE IN G41/G42" trên máy phay Fanuc có nghĩa là bộ điều khiển đã tính trước và thấy rằng, với bán kính dao đang khai báo, dao sẽ cắt lẹm vào biên dạng. Xóa G41 cho máy "chạy được" thì tâm dao đi ngay trên biên dạng, chi tiết lệch đúng một bán kính dao.
Phần lớn lỗi alarm máy CNC Fanuc tự nói ra nguyên nhân, miễn là đọc hết dòng chữ. Bài viết này giải thích sáu mã hay gặp khi chạy chương trình phay: PS0010, PS0011, PS0020, PS0041, OT0500, OT0501, việc cần làm sau E-STOP và trình tự chạy lại mà không đâm dao, không hỏng phôi.
Số hiệu và câu chữ trong bài lấy theo danh sách alarm của sách bảo trì Fanuc Series 0i-D (tài liệu B-64305EN). Đời 0i-F cùng kiểu mã, đời cũ như 0i-B hiện số ba chữ số kiểu "500 OVER TRAVEL: +X", còn Mitsubishi, Siemens, Syntec đánh số riêng. Các mã dưới đây chỉ để tham khảo. Xử lý thật thì tra sách bảo trì của chính chiếc máy.
Đọc đủ mã, dòng chữ và số câu N trước khi chạm vào RESET
Khi đèn ALARM sáng, bấm phím MESSAGE trên bàn phím MDI để mở trang báo động. Chép đủ mã, câu tiếng Anh đi kèm và tên trục nếu có, rồi sang màn hình PROG ghi lại số câu N mà con trỏ đang đứng. Thứ tự này không đảo được. RESET xóa báo động, hủy bù bán kính dao, và tùy tham số (trên 0i là tham số 3402) còn đặt lại một số lệnh modal khác.
Chữ cái đầu mã cho biết lỗi nằm ở chương trình hay ở máy
Mã PS (program/operation) là lỗi trong chương trình hoặc thao tác. OT (overtravel) là trục chạm giới hạn hành trình. SV (servo), SP (trục chính) thuộc phần điện và động cơ. Gặp thì báo bảo trì.
Báo động thiếu dầu bôi trơn, áp khí thấp, cửa chưa đóng do hãng làm máy tự lập trình trong PLC (Fanuc gọi là PMC). Mỗi hãng đặt số và câu chữ một kiểu, không có bảng mã chung để tra. Đọc dòng chữ, kiểm thứ nó chỉ tới (mức dầu, đồng hồ áp khí), rồi tra tài liệu hãng máy.
PS0010 và PS0011 chặn máy ngay ở câu lệnh có vấn đề
PS0010 IMPROPER G-CODE nghĩa là máy gặp một mã G nó không dùng được. Ngoài gõ nhầm số, nguyên nhân khó thấy hơn là lệnh cần tùy chọn (option) mà máy không có, như G16 tọa độ cực, G68 xoay hệ tọa độ, hoặc chương trình CAM xuất bằng bộ hậu xử lý (post) của máy khác. Câu N50 G68 X0 Y0 R30. chạy tốt trên máy có option nhưng báo PS0010 trên máy không có. Viết lại đoạn đó bằng tọa độ tính sẵn, hoặc xuất lại bằng post đúng máy.
PS0011 FEED ZERO (COMMAND) là lệnh cắt có bước tiến bằng 0, hay gặp nhất khi câu G01, G02 hoặc G03 đầu tiên không có F:
N20 G43 Z5. H01
N30 G01 Z-2.        (báo PS0011: chưa có F)
N30 G01 Z-2. F100   (đúng)
F là lệnh modal nên chỉ cần thêm ở câu cắt đầu tiên. Taro cứng cũng dính lỗi này khi F quá nhỏ so với S.
PS0020: I, J bị viết thành tọa độ tâm
PS0020 OVER TOLERANCE OF RADIUS báo khi khoảng cách từ tâm tới điểm đầu và điểm cuối cung chênh quá giá trị tham số 3410. Sai nhiều nhất là quên rằng I, J tính từ điểm đầu cung tới tâm, không phải tọa độ của tâm. Ví dụ dao ở X10. Y0, chạy nửa vòng tròn bán kính 10 tới X30. Y0, tâm ở X20. Viết đúng là G02 X30. Y0 I10. J0. Viết I20. thì tâm thành X30: điểm đầu cách tâm 20 mm, điểm cuối 0 mm, máy báo PS0020. Thiếu dấu chấm cũng ra lỗi này, vì trên máy để mặc định I10 được hiểu là 0,010 mm. Xem thêm bài quên dấu chấm thập phân và lệnh G02, G03 nội suy cung tròn.
PS0041 đến từ bù bán kính dao, và thủ phạm thường là chính con dao
Khi đang bù bằng G41 hoặc G42, bộ điều khiển đọc trước các câu kế tiếp để tính điểm nối đường dao. Tính ra đường tâm dao phải đi ngược chiều hoặc cắt vào biên dạng thì máy dừng và báo PS0041 trước khi lẹm xảy ra.
Nguyên nhân hay gặp nhất là bán kính dao lớn hơn bán kính góc trong. Hốc có góc lượn R5, dao Ø12 bán kính 6 mm: để theo cung R5, tâm dao phải chạy trên cung bán kính 5 − 6 = −1 mm, đường bù bị lật ngược và dao muốn qua góc thì phải ăn vào hai thành hốc. Đổi sang dao Ø8 (bán kính 4 mm) là qua. Lỗi cùng họ khó nhận ra hơn: dao trên trục chính đúng Ø8 nhưng ô D nhập 8.000 (đường kính) thay vì 4.000 (bán kính), máy vẫn báo.
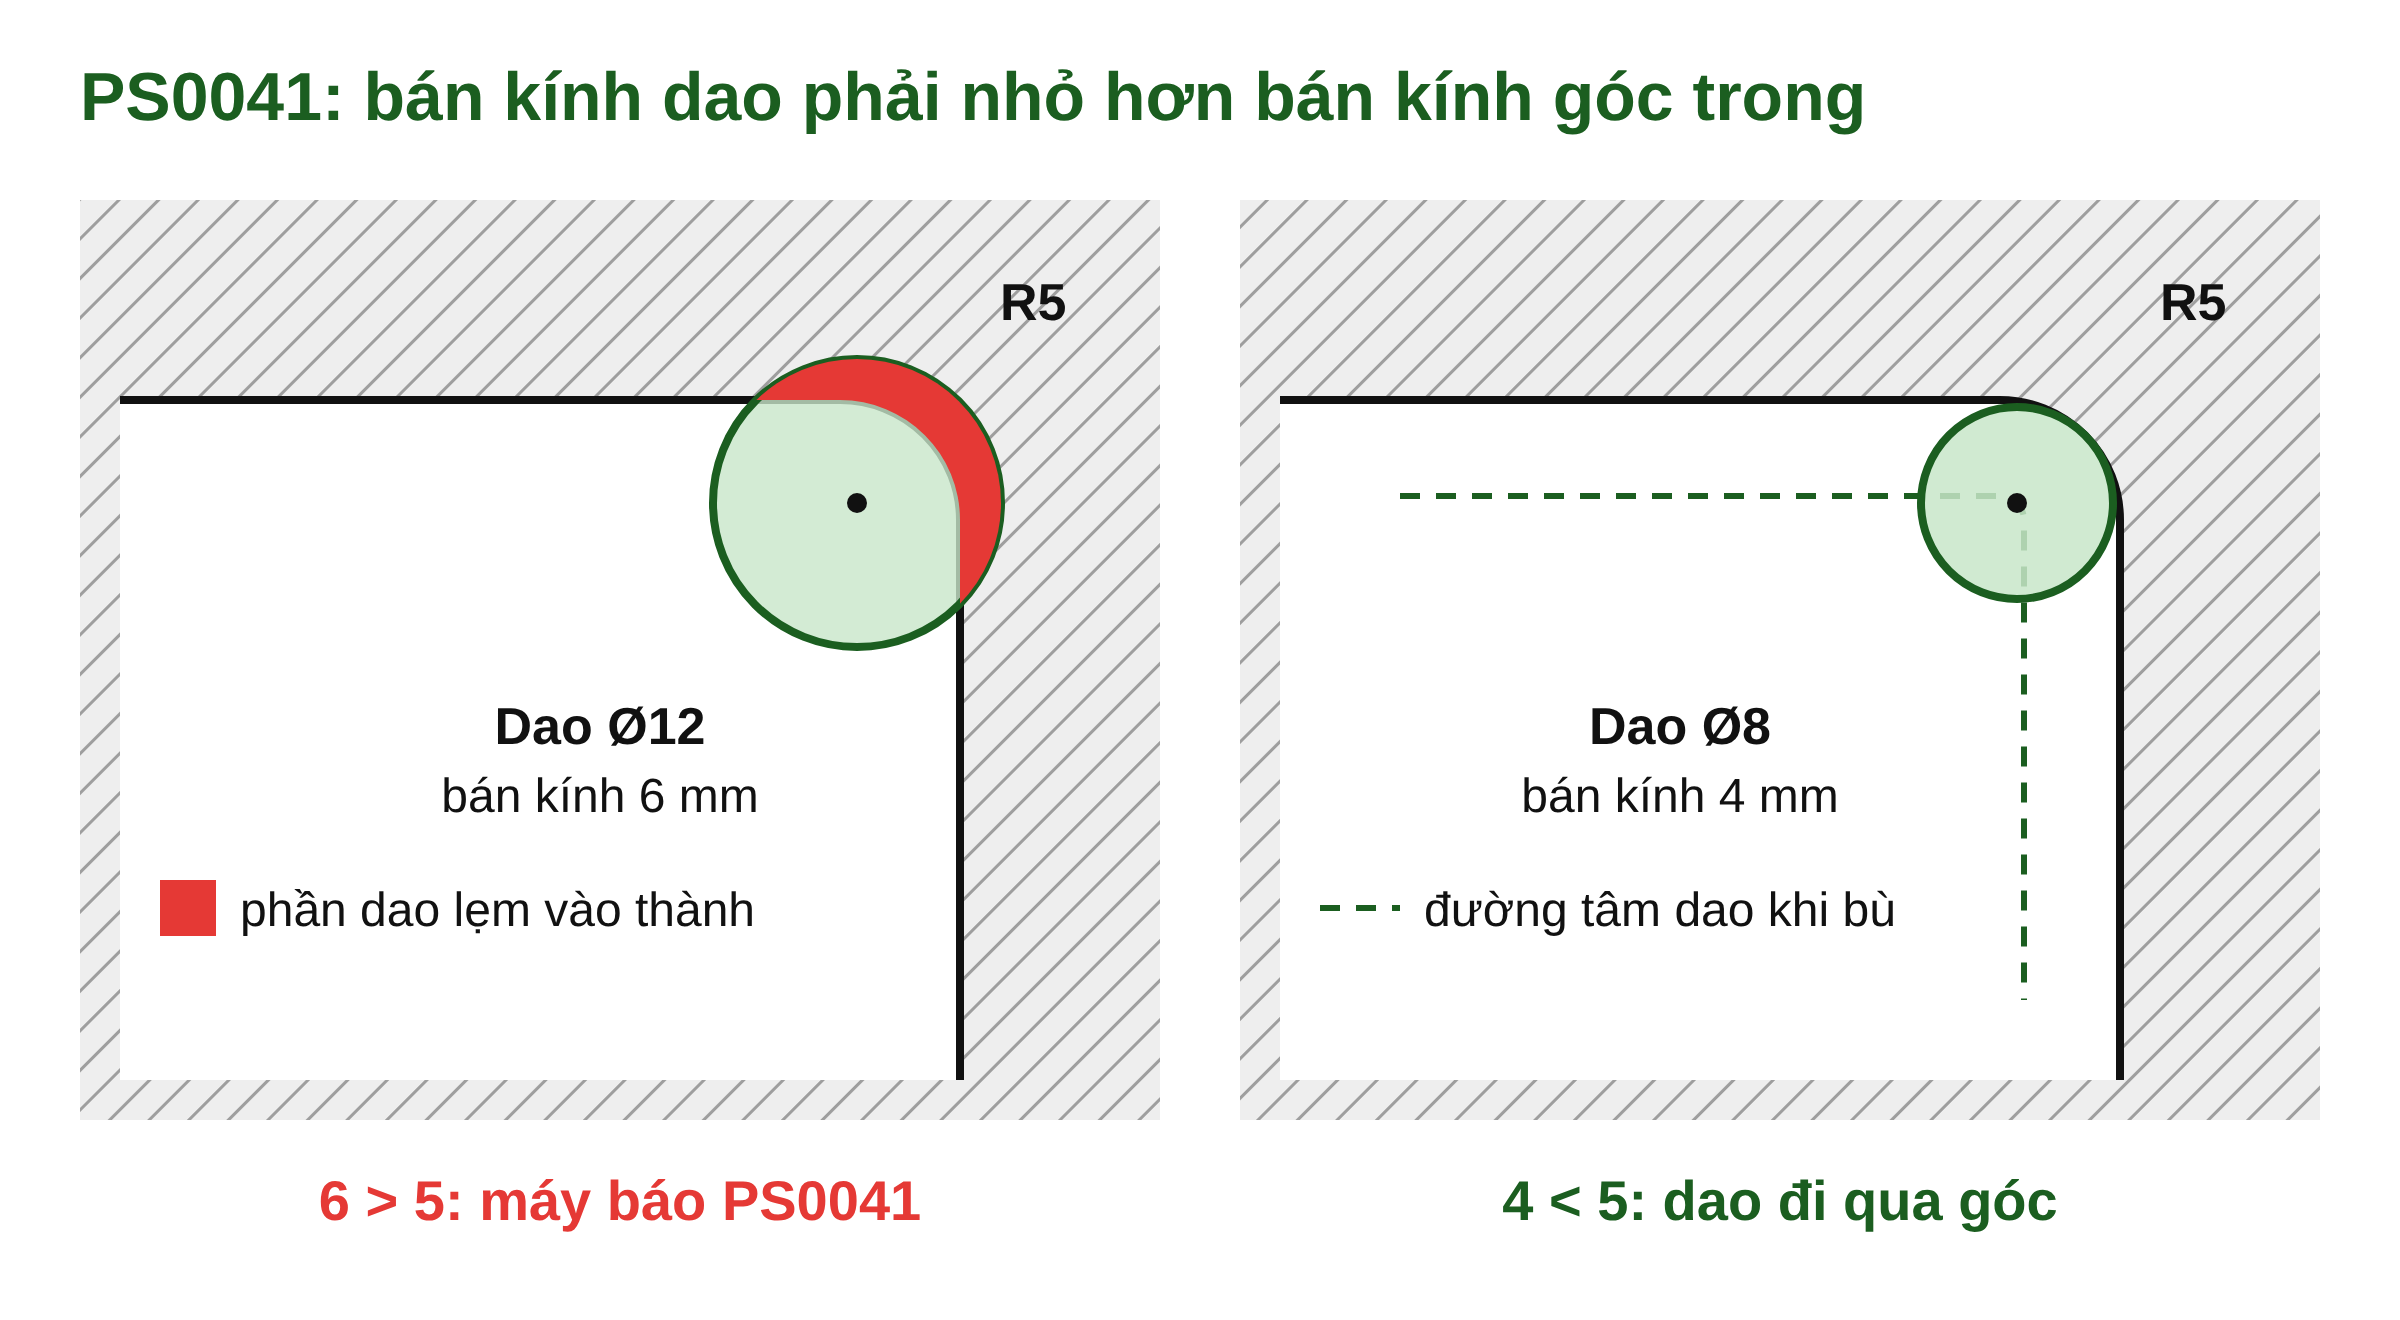
Lý do thứ hai là đoạn vào bù quá ngắn. Câu chứa G41 là câu máy dịch tâm dao ra một khoảng bằng bán kính, nên đoạn đó phải dài hơn bán kính dao: dao Ø10 cần hơn 5 mm, đoạn 3 mm là không đủ.
Cuối cùng là các câu không có chuyển động trong mặt phẳng bù. Hai ba câu M08, G04 hay câu chỉ chạy Z đặt liền nhau giữa lúc đang G41 làm bộ điều khiển mất hướng đi tiếp, có thể báo PS0041 hoặc cắt sai ở góc. Đưa các câu này ra trước G41 hoặc sau G40. Cách đặt đoạn vào, đoạn ra có trong bài lệnh G41, G42 bù bán kính dao.
OT0500, OT0501: trục chạm giới hạn mềm
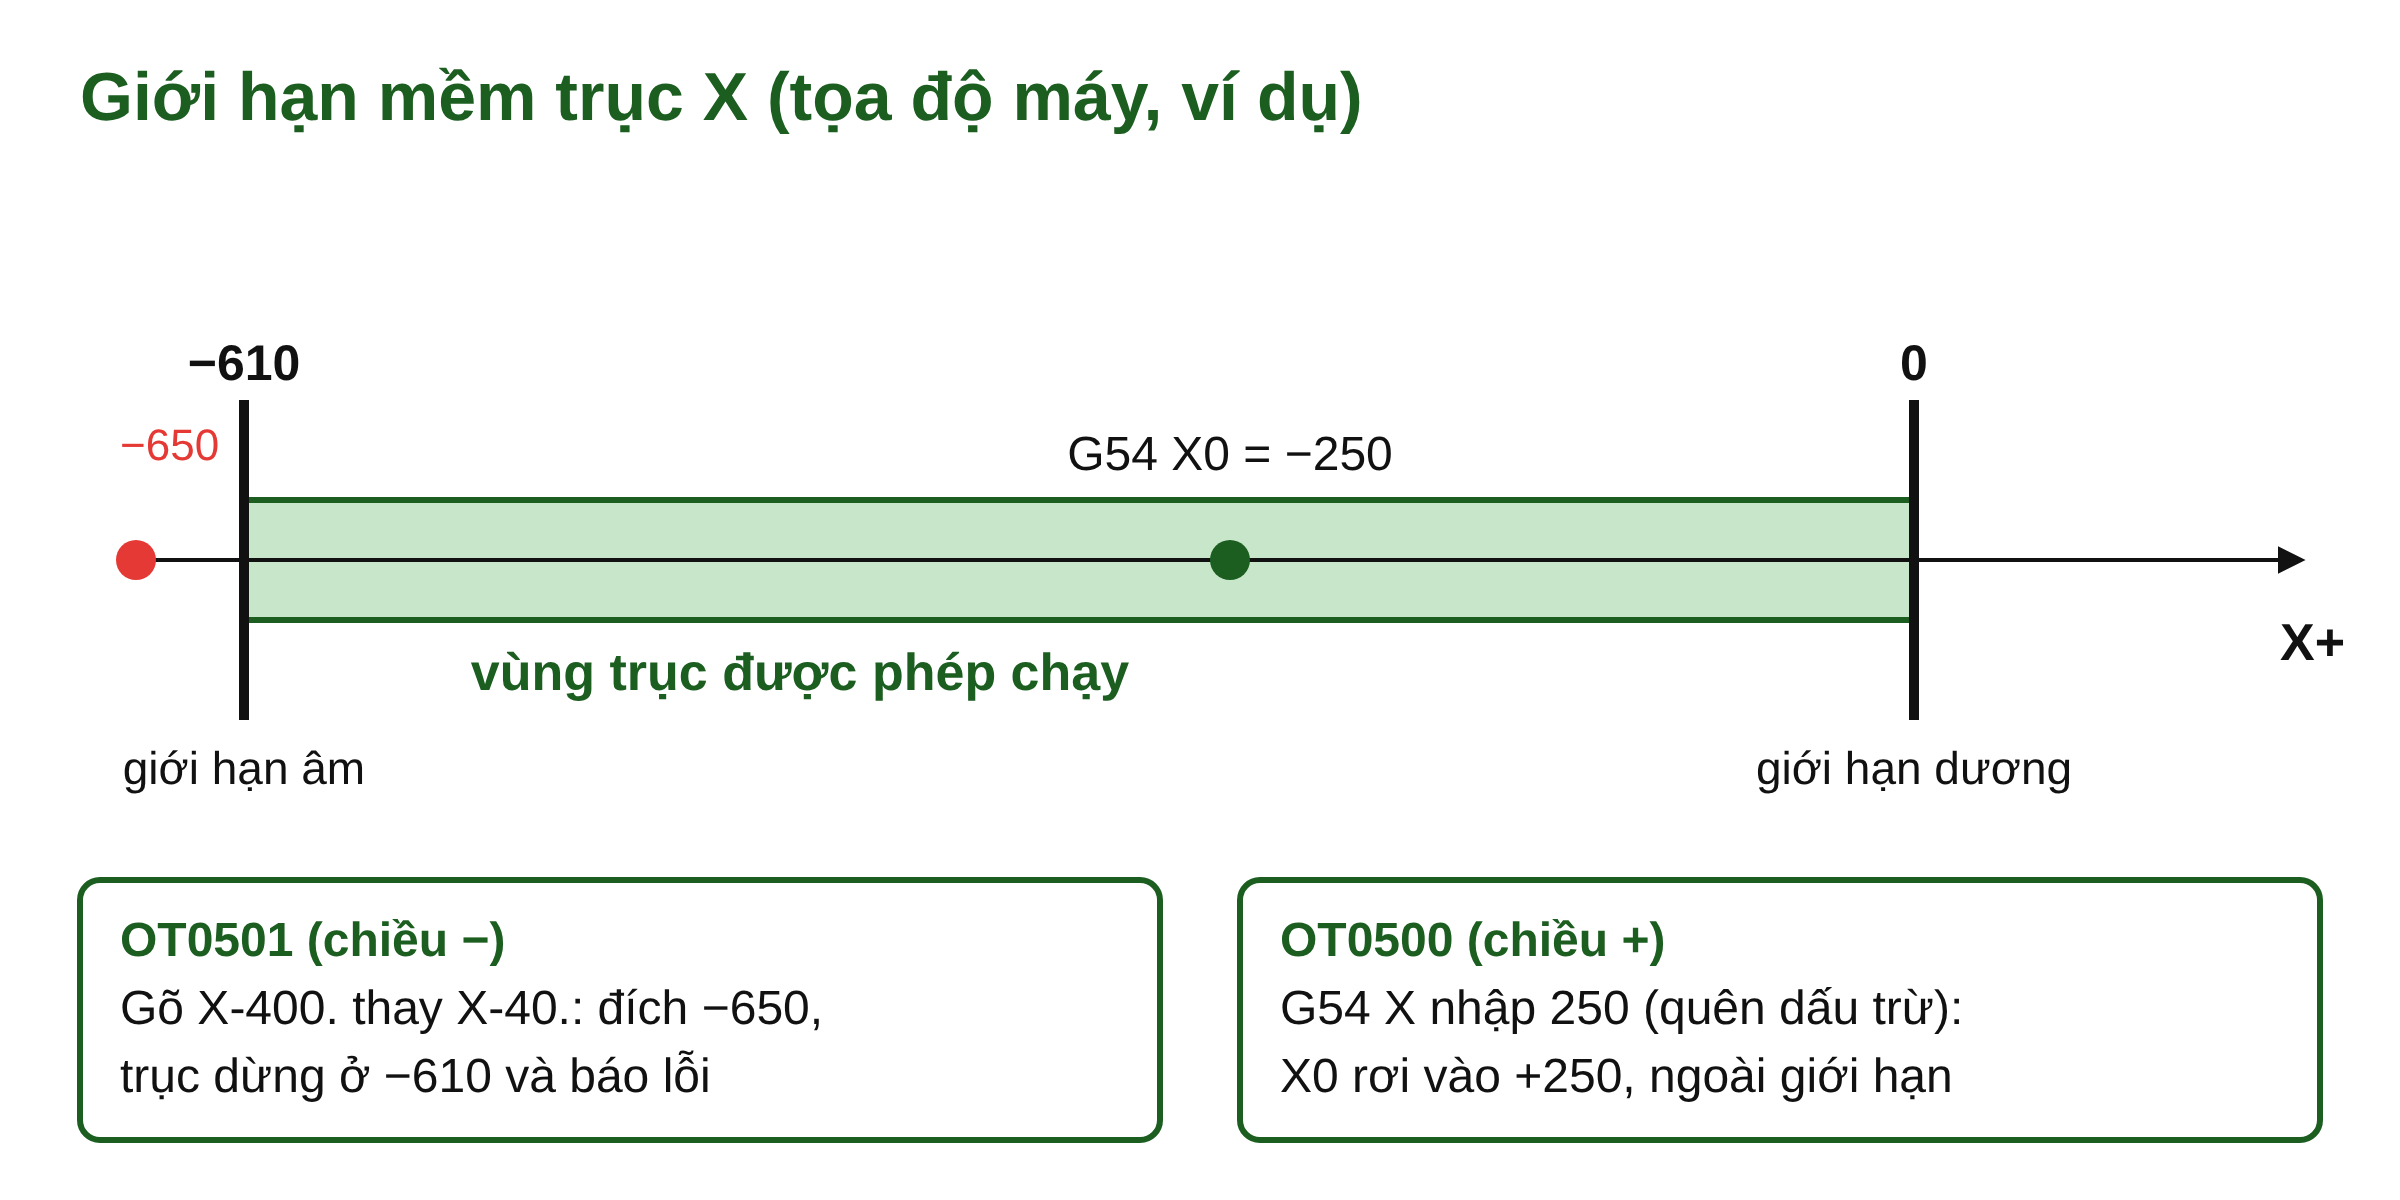
Ngoài công tắc hành trình cơ khí, hãng máy đặt giới hạn mềm (stored stroke check 1) trong tham số. OT0500 là vượt giới hạn mềm chiều dương, OT0501 là chiều âm, dòng báo động kèm tên trục. Ba nguyên nhân hay gặp là tọa độ chương trình quá xa, gốc phôi sai và gọi sai số bù chiều dài H.
Ví dụ trục X có giới hạn mềm từ 0 đến −610 mm theo tọa độ máy, gốc phôi G54 X = −250. Gõ X-400. thay vì X-40. thì đích đến là −250 + (−400) = −650, vượt giới hạn 40 mm, trục dừng ở −610 và báo OT0501 X. Ô G54 X nhập 250 (quên dấu trừ) thì X0 của chương trình rơi vào +250, máy báo OT0500 ngay câu G00 đầu tiên.
Trục Z thì khác. Gọi nhầm H của dao dài hơn thường làm dao đâm vào phôi trước khi trục kịp chạm giới hạn mềm, vì OT chỉ bắt được sai lệch lớn tới mức vượt hành trình máy.
Cách đưa trục ra: chọn JOG hoặc HANDLE, cho trục báo lỗi chạy ngược chiều vừa vượt (OT0501 thì chạy về chiều dương) ra khỏi vùng giới hạn rồi bấm RESET. Xong mới tìm con số sai. Chạm công tắc hành trình cứng là báo động khác, cách giải trừ tùy hãng máy.
Nhả E-STOP xong, xem dao đang ở đâu
Xử lý xong sự cố, xoay nhả nút E-STOP, bấm RESET, rồi mở màn hình vị trí xem dao còn chạm phôi không. Máy không có bộ mã hóa vị trí tuyệt đối có thể đòi về gốc (ZRN) lại. Nếu dừng khẩn giữa lúc thay dao, đừng tự gỡ cánh tay thay dao.
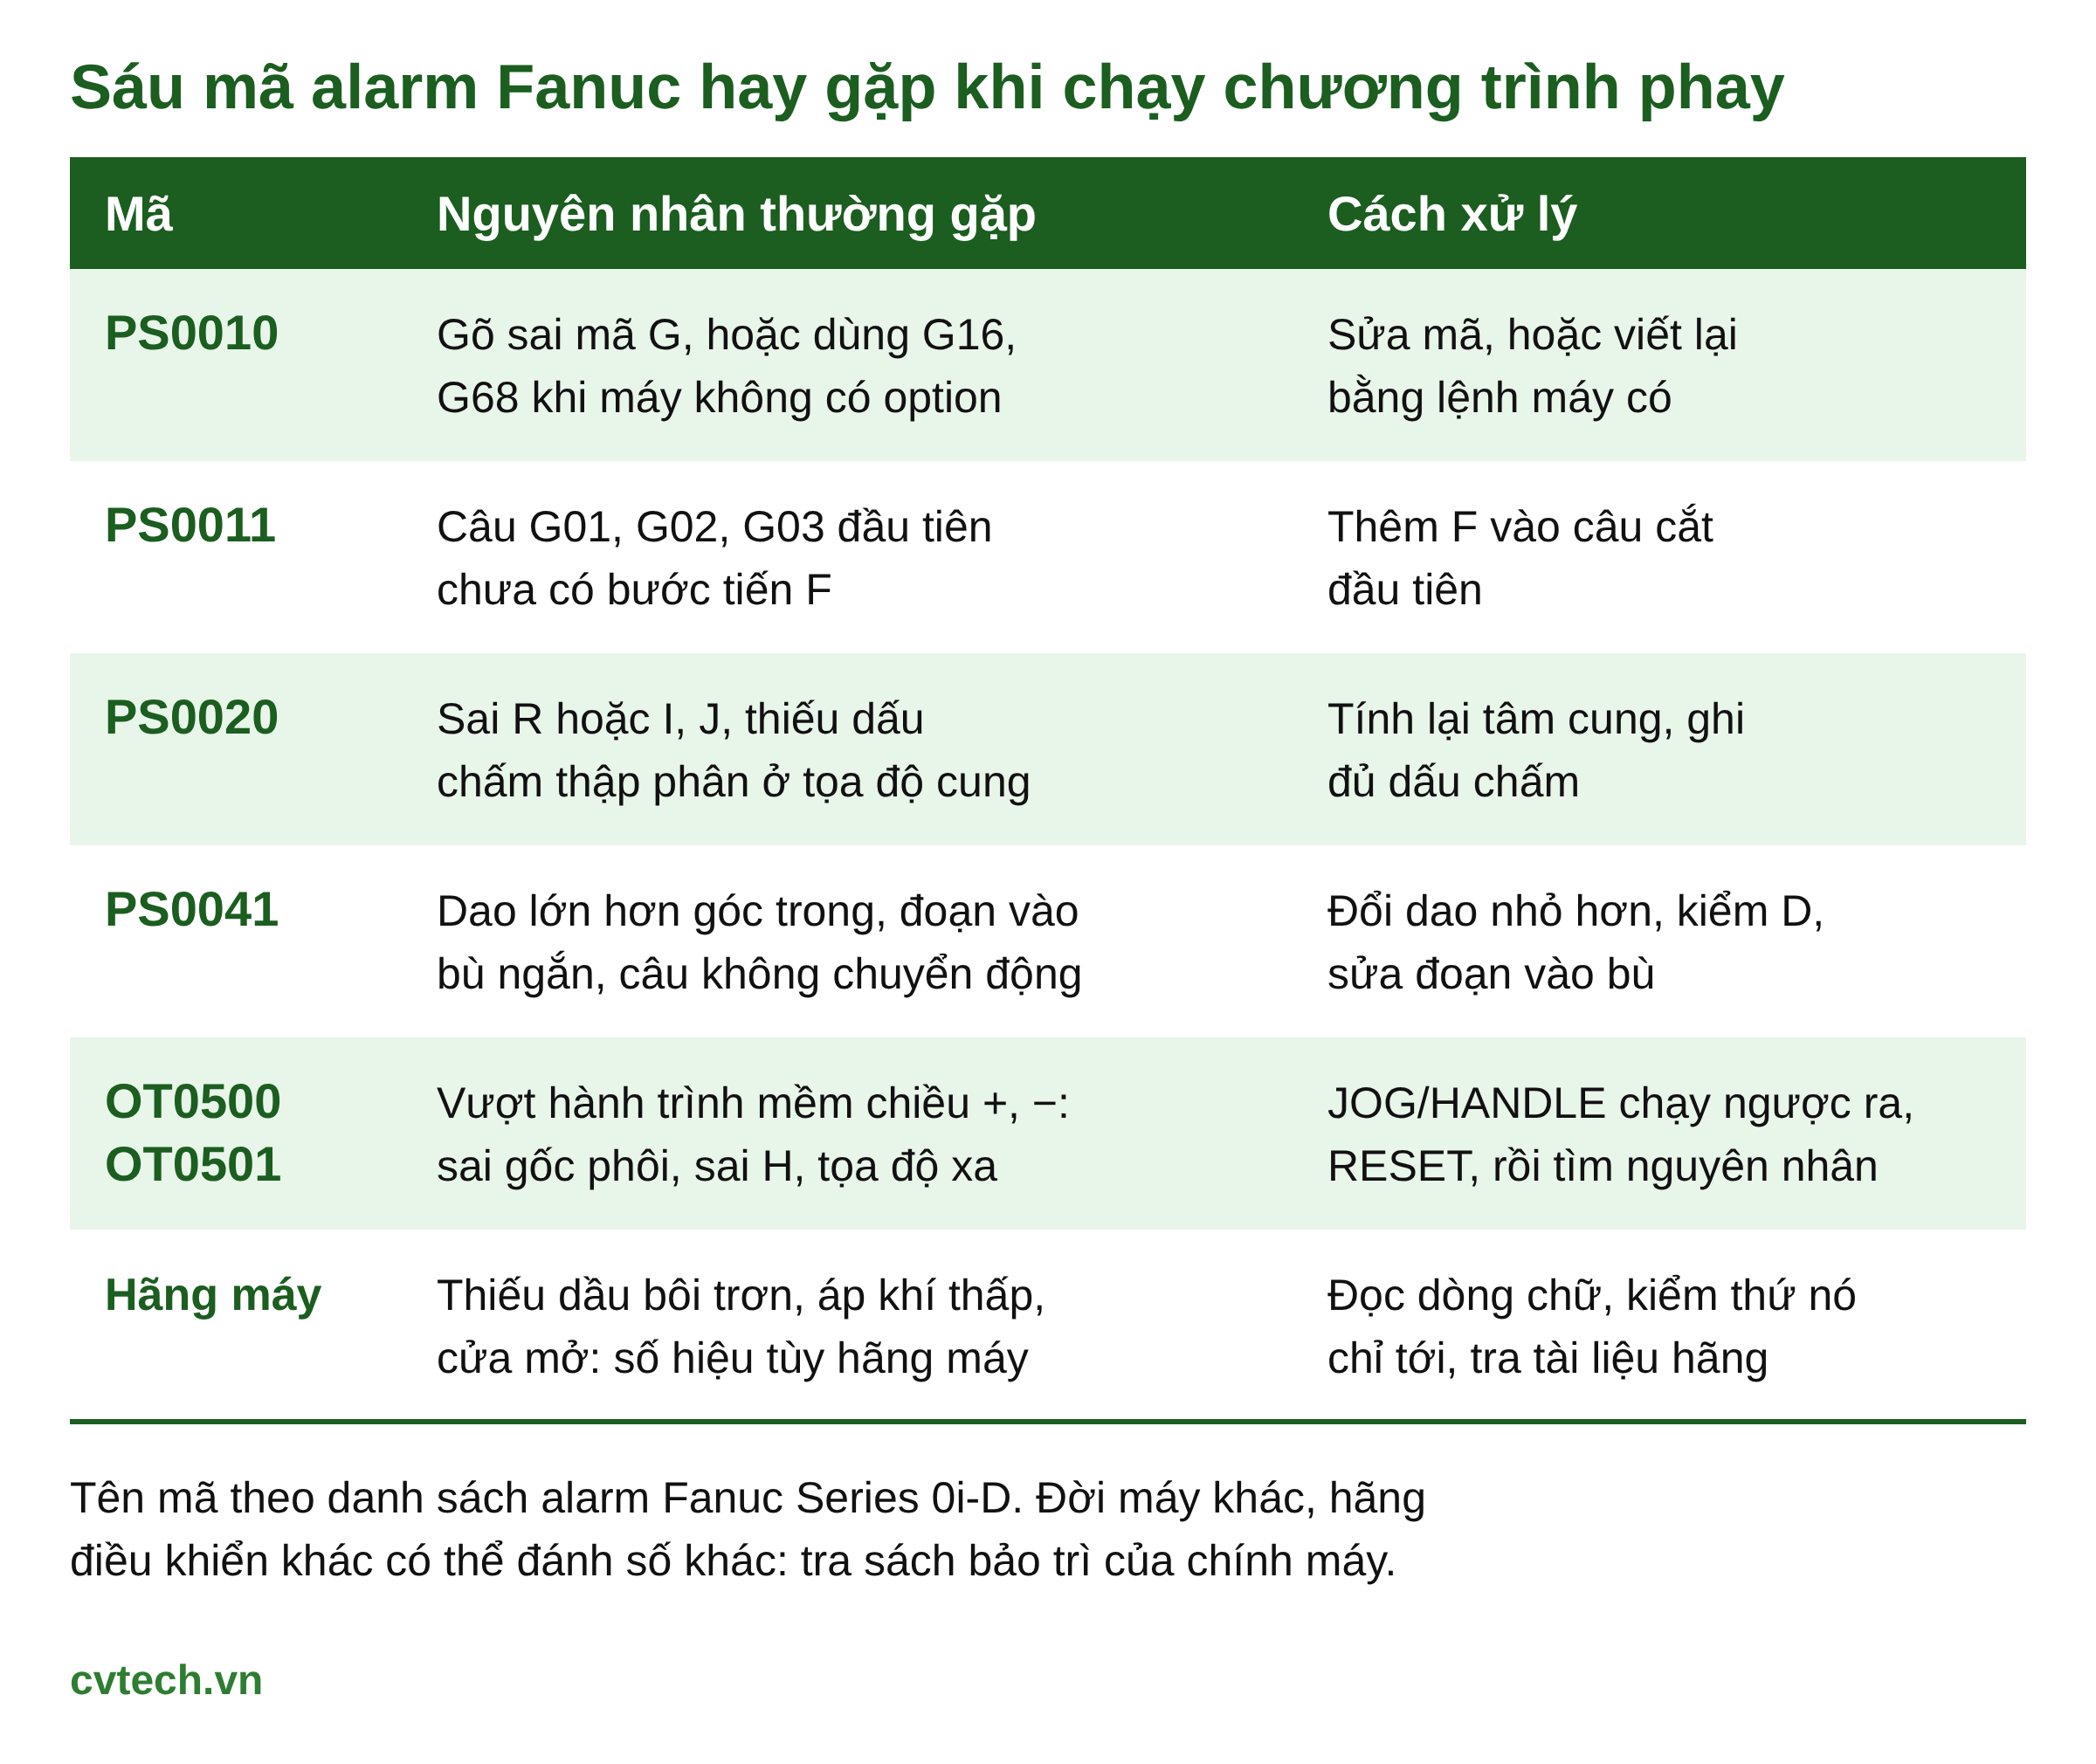
Bảng tra nhanh sáu mã alarm Fanuc khi phay
| Mã | Câu chữ trên màn hình | Nguyên nhân thường gặp | Cách xử lý |
|---|---|---|---|
| PS0010 | IMPROPER G-CODE | Gõ sai mã G, lệnh cần option máy không có | Sửa mã, xuất lại bằng post đúng máy |
| PS0011 | FEED ZERO ( COMMAND ) | Câu cắt đầu tiên chưa có F | Thêm F |
| PS0020 | OVER TOLERANCE OF RADIUS | Sai R hoặc I, J, thiếu dấu chấm | Tính lại tâm cung |
| PS0041 | INTERFERENCE IN G41/G42 | Dao lớn hơn góc trong, D nhập đường kính, đoạn vào bù ngắn | Đổi dao, kiểm ô D, sửa đoạn vào bù |
| OT0500 / OT0501 | + / - OVERTRAVEL ( SOFT 1 ) | Gốc phôi sai, sai H, tọa độ quá xa | JOG, HANDLE chạy ngược ra rồi RESET |
| Hãng máy | Tùy hãng | Thiếu dầu bôi trơn, áp khí thấp | Tra tài liệu hãng máy |
Chưa hiểu lỗi thì chưa chạy lại
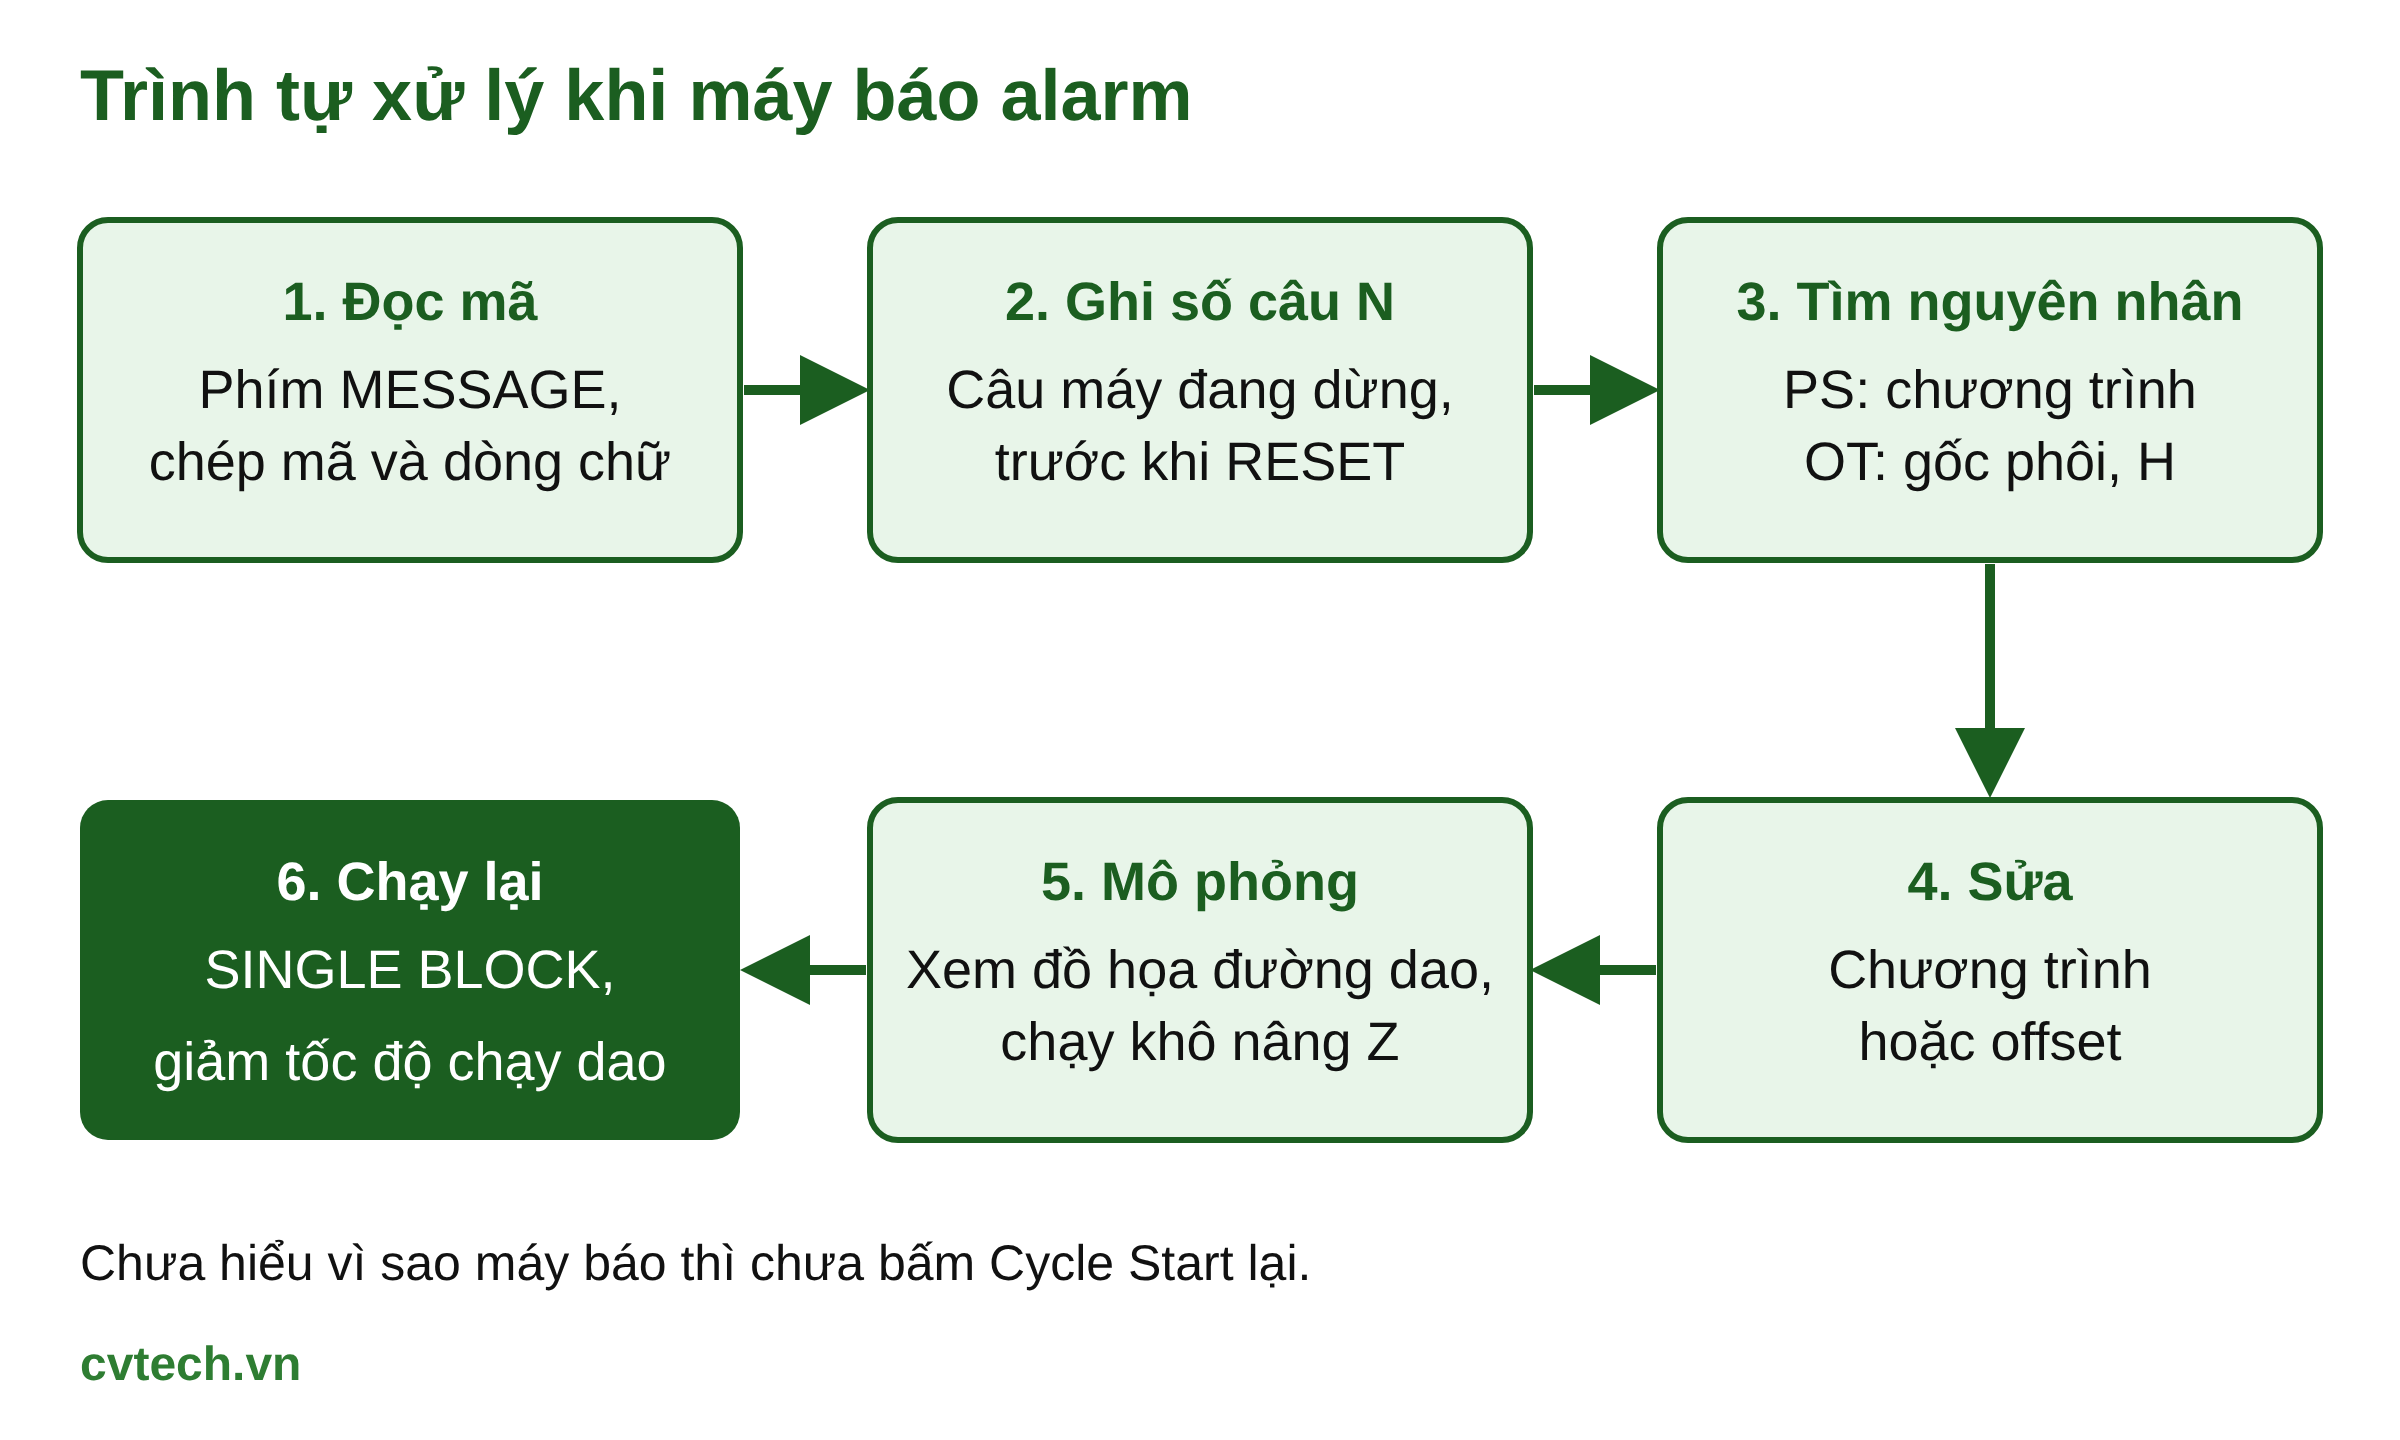
Một alarm là một câu hỏi máy đặt ra, và RESET chỉ xóa câu hỏi. Chạy lại ngay mà không sửa gì thì máy báo lỗi cũ ở đúng câu cũ, hoặc tệ hơn, chạy tiếp trong khi bù dao đã bị hủy. Trình tự cho phần lớn báo động PS và OT:
- Bấm MESSAGE, chép đủ mã, dòng chữ và tên trục.
- Sang màn hình PROG, ghi số câu N máy đang dừng.
- Với OT, chọn JOG hoặc HANDLE đưa trục ra khỏi giới hạn rồi mới RESET. Với PS, bấm RESET.
- Soát câu N và vài câu trước nó: mã lệnh, F, tọa độ cung, giá trị D, H, gốc phôi ở OFFSET → WORK.
- Sửa ở chế độ EDIT hoặc sửa offset, xem đồ họa đường dao hoặc chạy khô với Z nâng 50 mm ở ô EXT.
- Chạy lại bằng SINGLE BLOCK, núm tốc độ chạy dao để thấp, tay đặt sẵn trên FEED HOLD cho tới khi qua chỗ vừa lỗi.
Có hai ngoại lệ. Lỡ quay tay quá đà chạm giới hạn mềm khi set dao thì quay ngược ra, RESET, không có gì để sửa. Còn báo động cứ lặp lại dù chương trình đã kiểm kỹ thì dừng máy, báo bảo trì. Xem thêm chạy thử chương trình CNC và bảng điều khiển máy phay CNC Fanuc.
Học vận hành máy phay CNC theo phương pháp Hybrid tại CVTECH
Khóa Vận hành máy phay CNC thực chiến học 1 tháng, 180 giờ, học phí 8 triệu. Lập trình máy phay CNC chuyên sâu (MasterCAM 2018) cũng 1 tháng, 180 giờ, 8 triệu. Combo phay CNC gộp cả hai: 2 tháng, 360 giờ, 12 triệu.
Theo phương pháp Hybrid, lý thuyết học online trên app và web, thực hành tại xưởng Lô 4 Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội, trên máy Fanuc, 8h–17h từ thứ Hai đến thứ Sáu. Thực hành không giới hạn, học lại miễn phí đến khi thành nghề. Xem lịch khai giảng, tư vấn qua trang liên hệ hoặc Mr Quyết 0969.081.015.
Câu hỏi thường gặp
Cách reset lỗi máy CNC Fanuc thế nào cho đúng?
Chép mã và số câu N trước, rồi mới bấm RESET. Với OT0500, OT0501, chạy trục ngược ra bằng JOG hoặc HANDLE trước khi RESET. Tắt máy bật lại không sửa được nguyên nhân.
Mã alarm trên Fanuc 0i-D và 0i-F có giống nhau không?
Hai đời cùng kiểu mã chữ cái cộng bốn chữ số, nhiều mã trùng tên, nhưng vẫn phải đối chiếu sách bảo trì của đúng máy. Đời cũ như 0i-B dùng số ba chữ số.
Báo thiếu dầu bôi trơn trên máy phay CNC là mã nào?
Không có số cố định. Báo động này do hãng làm máy lập trình trong PLC, mỗi hãng đặt số và câu chữ riêng. Kiểm mức dầu, châm đúng loại hãng quy định, báo không tắt thì tra tài liệu hãng máy.