Lập trình phay CNC bằng MasterCAM đi qua mười bước, từ lúc cầm bản vẽ đến lúc có file NC nạp được vào máy. Hai bước đầu không động đến phần mềm: phân tích bản vẽ và lập thứ tự nguyên công. Nhiều chương trình phải sửa đi sửa lại ngoài xưởng hỏng từ chính hai bước này, chỉ là lỗi đến cuối mới lộ ra.
Một lỗi rất quen nằm ở ô Depth trong trang Linking Parameters. Mô hình vẽ đáy bậc ở Z−10, ô Depth nhập −10 nhưng lại để chế độ Incremental thay vì Absolute. Khi đó MasterCAM tính chiều sâu so với chính đường chain đang nằm ở Z−10, và dao xuống tới Z−20, sâu gấp đôi bản vẽ, trong khi từng dòng của file NC vẫn đúng cú pháp nên máy không báo lỗi.
Bài viết này đi qua đủ mười bước theo trình tự làm việc và ba lỗi hay gặp. Thao tác minh họa theo MasterCAM 2018, các bản mới hơn làm tương tự nhưng một số tên menu và vị trí nút đã đổi. Phần mềm này làm được những gì thì đã có trong bài MasterCAM là gì.
Hai bước đầu làm với bản vẽ và tờ phiếu, chưa cần mở phần mềm
Mười bước chia làm hai chặng. Bước 1 và 2 làm với bản vẽ và phiếu gia công, bước 3 đến 10 làm trong MasterCAM. Giữa bước 9 và bước 8 có một vòng lặp: mô phỏng thấy lỗi thì quay về sửa trong lệnh chạy dao rồi tính lại. Chỗ sai nên sửa trong MasterCAM chứ không sửa tay trong file NC, vì lần xuất sau phần mềm ghi đè mất chỗ sửa đó.
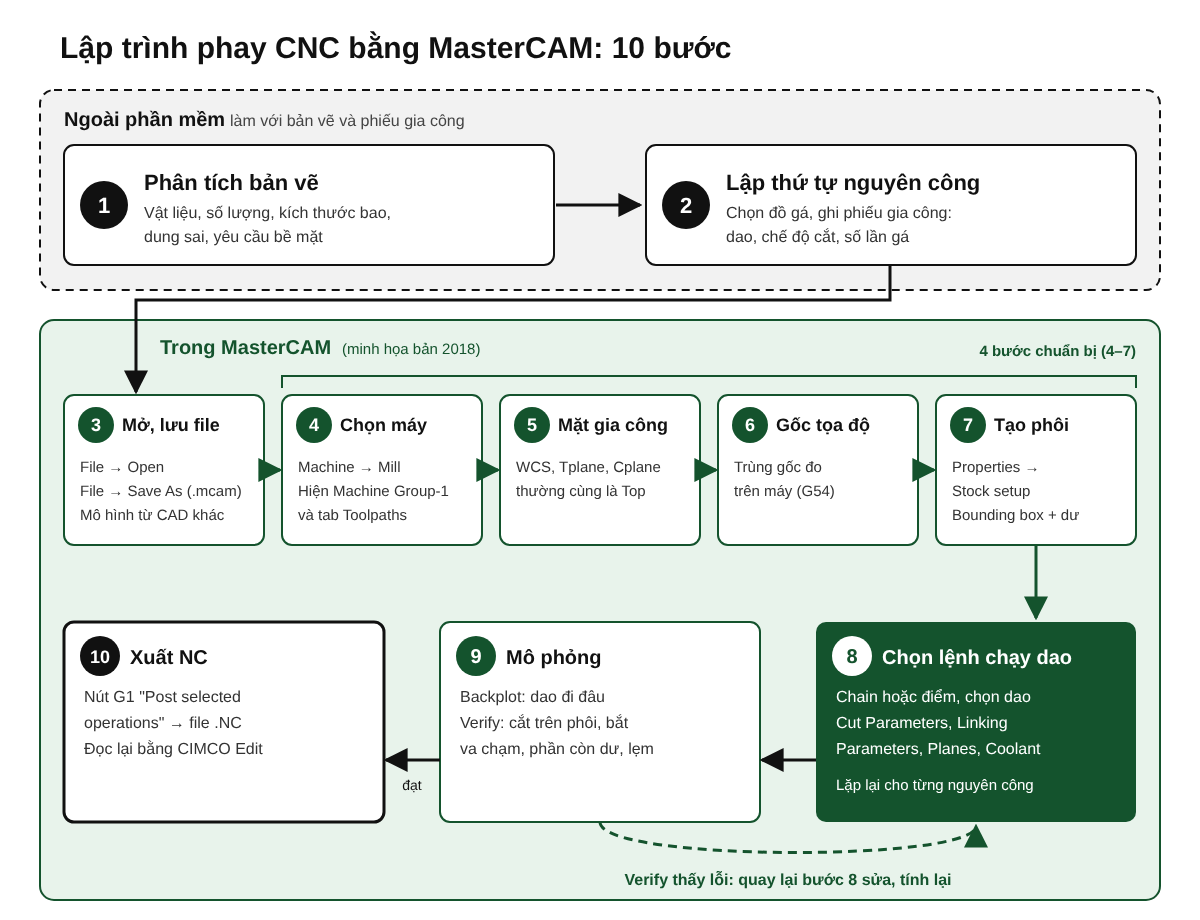
Bước 1 là phân tích bản vẽ, và đọc bản vẽ ở bước này là để ra quyết định. Vật liệu cho biết dùng dao gì, chế độ cắt ở khoảng nào. Số lượng chi tiết quyết định có phải làm đồ gá riêng hay kẹp ê tô là đủ, còn kích thước bao dùng để chọn đồ gá và khai phôi. Dung sai và yêu cầu bề mặt chỉ ra chỗ nào cần một lượt phay tinh riêng.
Ngay từ bản vẽ đã tính ra được dao. Ví dụ, hốc có góc trong R5 thì dao phay hốc phải nhỏ hơn Ø10. Dao Ø10 có bán kính đúng 5 mm, ôm kín góc nên dễ rung, dao lớn hơn thì để lại phần thịt ở góc, vì vậy Ø8 là lựa chọn hợp lý. Hốc sâu 15 mm cần dao có phần lưỡi hoặc cổ dao dài hơn 15 mm, nếu không thân dao sẽ cọ vào thành hốc. Lỗ ren M8 bước 1,25 cần khoan Ø6,8 trước khi taro.
Bước 2 là lập thứ tự nguyên công, chọn đồ gá và ghi phiếu gia công: nguyên công nào dùng dao nào, chế độ cắt tham khảo bao nhiêu, gá mấy lần, có lật mặt 2 hay không. Tờ phiếu này về sau còn được dùng để đối chiếu với chương trình trong máy tính. Mạch tư duy từ bản vẽ đến nguyên công được trình bày kỹ hơn trong bài tổng quan về lập trình phay CNC.
Mở mô hình và bốn bước chuẩn bị chưa sinh ra dòng lệnh G nào
Bước 3 là mở mô hình bằng File → Open rồi File → Save As để lưu thành file .mcam với tên mới. MasterCAM vẽ được 2D và dựng được khối, nhưng thế mạnh của nó là đường chạy dao, nên mô hình phức tạp thường được dựng ở phần mềm thiết kế rồi đưa sang qua file STEP hoặc IGES. Hai loại phần mềm khác nhau ra sao có trong bài CAD, CAM, CNC khác nhau thế nào.
Bước 4 đến 7 không tạo ra dòng lệnh nào trong file NC, nhưng sai ở đây thì mọi đường dao về sau sai theo:
- Chọn máy: Machine → Mill, chọn định nghĩa máy phay 3 trục. Toolpaths Manager hiện Machine Group-1 và thanh ribbon có thêm tab Toolpaths.
- Chọn mặt gia công: với phay 3 trục, WCS, Tplane và Cplane thường cùng là Top. Mô hình nhập về nằm nghiêng thì xoay lại hoặc tạo mặt phẳng mới trong Planes.
- Đặt gốc tọa độ trùng với gốc sẽ đo trên máy (G54). Ví dụ phôi 100×80 mm lấy gốc ở tâm mặt trên thì bốn góc phôi ở X±50, Y±40. Nếu trên máy lại đo gốc ở góc trái phía trước, cả chương trình lệch 50 mm theo X và 40 mm theo Y.
- Tạo phôi: Properties → Stock setup, chọn khối hộp, bấm Bounding box rồi cộng lượng dư. Ví dụ chi tiết cao 30 mm, phôi cao 31 mm, gốc Z ở mặt trên chi tiết thì mặt phôi ở Z+1, và nguyên công khỏa mặt ăn đúng lớp 1 mm đó.
Phôi khai sai không làm hỏng file NC. Nó làm Verify ở bước 9 cho kết quả sai, tức là làm hỏng đúng công cụ dùng để bắt lỗi.
Bước 8 là lúc chương trình được viết thật
Mỗi nguyên công trên phiếu thành một lệnh trong tab Toolpaths. Contour và Pocket cần chọn chain, tức chuỗi cạnh liền nhau mà dao đi theo, còn Drill cần chọn điểm hoặc tâm lỗ. Tiếp theo là một hộp thoại nhiều trang. Trang Tool để chọn dao, tốc độ trục chính, lượng ăn dao, trang Cut Parameters để chọn bù dao, lượng dư và số lớp cắt. Linking Parameters là nơi khai Clearance, Retract, Feed plane, Top of stock và Depth, ô nào cũng phải chọn Absolute hoặc Incremental, và lỗi đầu bài nằm chính ở đây. Ở trang Coolant, quên bật tưới nguội thì file NC không có M08.
Chiều của chain đáng để ý hơn cả. Biên dạng ngoài chain theo chiều kim đồng hồ, bù Left thì dao nằm phía ngoài và phay thuận khi trục chính quay M03. Đảo chiều chain mà vẫn giữ Left, dao chuyển vào phía trong và ăn lẹm vào chi tiết.
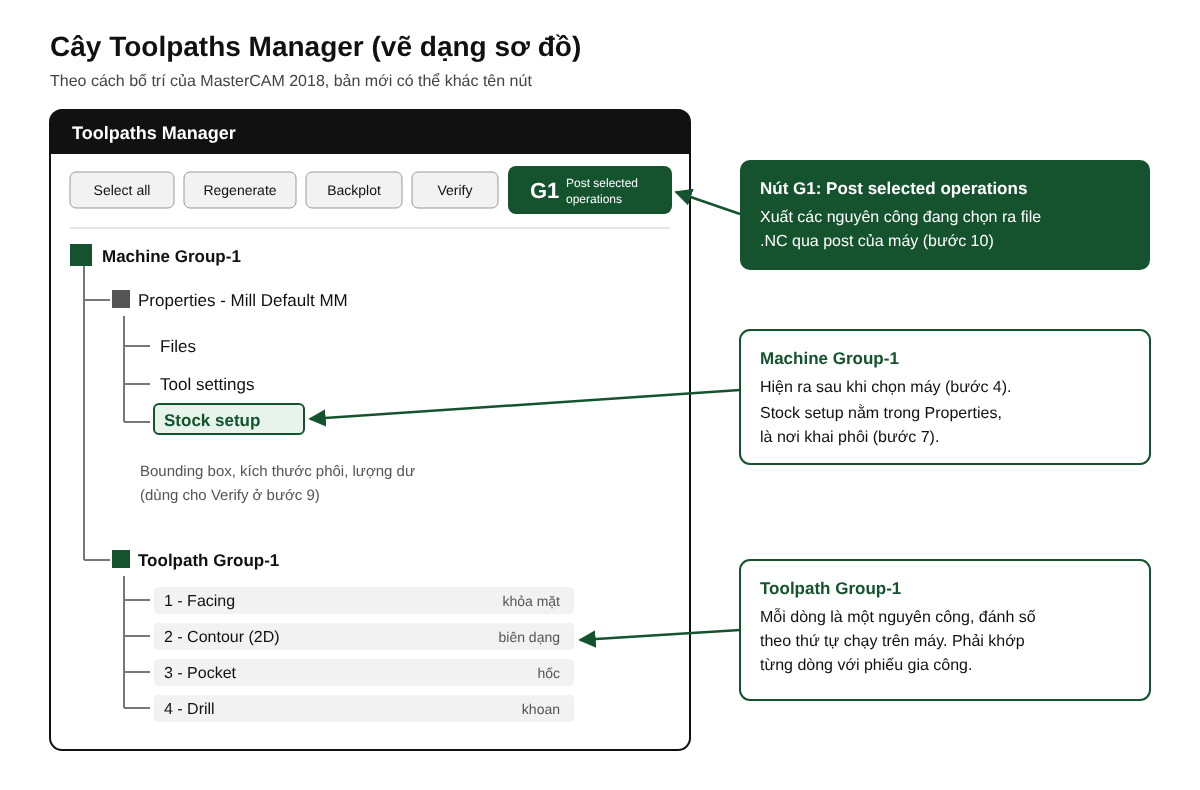
Tạo xong, mỗi nguyên công thành một dòng trong Toolpaths Manager, đánh số theo thứ tự chạy trên máy. Cây này phải khớp từng dòng với phiếu gia công ở bước 2.
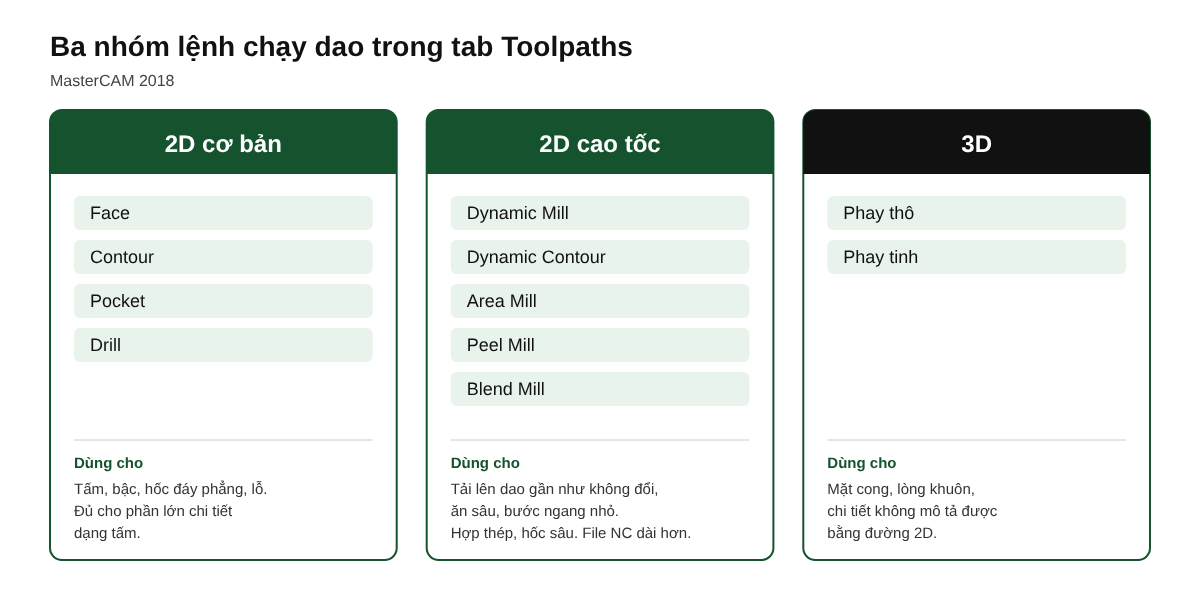
Lệnh chạy dao trong tab Toolpaths chia ba nhóm. Nhóm 2D cơ bản gồm Face, Contour, Pocket, Drill, đủ cho phần lớn chi tiết dạng tấm, bậc, hốc đáy phẳng. Nhóm 2D cao tốc gồm Dynamic Mill, Dynamic Contour, Area Mill, Peel Mill, Blend Mill. Các lệnh này giữ tải lên dao gần như không đổi, cho ăn sâu gần hết chiều dài lưỡi với bước ngang nhỏ, hợp với thép và hốc sâu, nhưng file NC dài hơn nhiều vì đường dao gồm rất nhiều đoạn ngắn. Với hốc nông trên nhôm, Pocket vẫn đủ dùng. Nhóm 3D gồm phay thô và phay tinh cho mặt cong, lòng khuôn.
Tấm có bậc, hốc và lỗ ren đi qua bảy nguyên công
Với một tấm thép có bậc ở biên, một hốc ở giữa và vài lỗ ren M8, thứ tự thường dùng là khỏa mặt, phay thô biên dạng và hốc, phay tinh, vát mép, khoan tâm, khoan, taro. Khỏa mặt đi đầu vì nó tạo mặt chuẩn Z cho mọi nguyên công sau. Phay thô để lại một lớp mỏng, ví dụ 0,2 mm ở thành, để lượt tinh ăn đều. Vát mép làm sau phay tinh vì lúc đó cạnh đã ở vị trí cuối. Khoan tâm trước để mũi Ø6,8 không trượt, và taro M8 đi sau cùng.
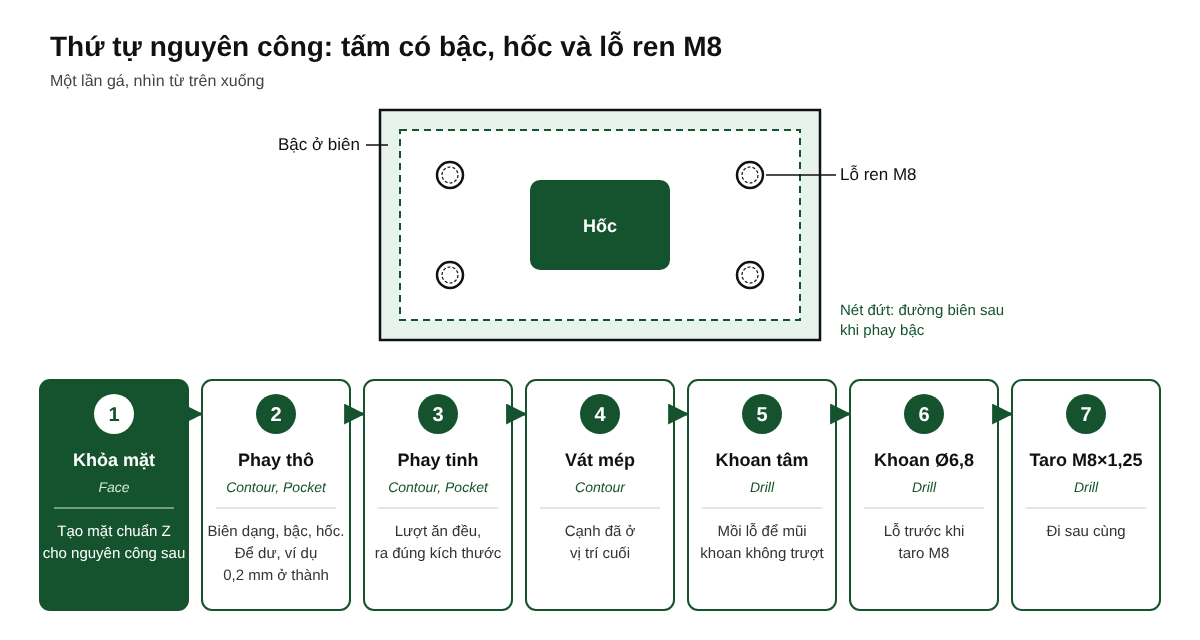
Đây là thứ tự cho một lần gá. Chi tiết phải lật mặt 2 thì mỗi mặt có nhóm nguyên công và gốc riêng, như trong bài quy trình gia công sản phẩm trên máy phay CNC.
Verify xong mới bấm G1 xuất file NC
Bước 9 có hai công cụ với hai việc khác nhau. Backplot vẽ lại đường tâm dao, cho thấy dao hạ xuống ở đâu và chạy nhanh qua đâu. Verify cắt trên mô hình phôi đã khai ở Stock setup, nên thấy được phần thịt còn dư ở góc, chỗ cắt lẹm, chỗ thân dao hay holder va vào phôi. Nên Verify tất cả nguyên công một lượt thay vì từng cái riêng lẻ, bởi có những lỗi chỉ lộ ra khi nguyên công sau gặp phần còn lại của nguyên công trước. Thấy lỗi thì quay về bước 8, sửa trong hộp thoại, tính lại rồi Verify lần nữa.
Bước 10 là chọn các nguyên công cần xuất, bấm nút G1 "Post selected operations" và lưu file .NC. Bộ hậu xử lý (post-processor) phải đúng với hệ điều khiển của máy, ở đây là Fanuc, sai post thì chu trình khoan hay mã gọi dao có thể không chạy được.
Trước khi chép sang máy, file nên được đọc lại bằng CIMCO Edit. Đây là trình soạn và mô phỏng mã NC, nó không tạo đường dao từ mô hình như phần mềm CAM. Những chỗ cần dò: G54 ở đầu chương trình, số dao T sau mỗi M06 khớp bảng dao trên phiếu, số H trong G43 khớp số dao, có M08, và giá trị Z thấp nhất của từng nguyên công phay khớp với chiều sâu trên bản vẽ (lỗ khoan thì cộng thêm phần mũi khoan hoặc đoạn khoan thủng). Bước dò này bắt được đúng cái lỗi Depth ở đầu bài.
Ba lỗi hay gặp đều cho ra file NC hợp lệ
Lỗi thứ nhất là chọn sai chain: nhầm cạnh trên với cạnh dưới của mô hình, chain hở một đoạn, hoặc chiều chain ngược làm bù dao đổi phía. Lỗi thứ hai là chọn dao không hợp lý, như đường kính quá lớn so với góc trong, lưỡi ngắn hơn chiều sâu, holder chạm thành hốc. Lỗi thứ ba là khai thông số sai, điển hình là Depth để Incremental như ví dụ đầu bài, Top of stock không khớp phôi, hoặc quên để lượng dư cho lượt tinh.
Cả ba đều cho ra file NC đúng cú pháp, nên Verify là chỗ cuối cùng bắt được chúng trước khi ra máy. Verify cũng không thay được việc chạy thử với Single Block và giảm tốc chạy nhanh, vì phần mềm không biết ê tô, bu lông kẹp thật nằm ở đâu nếu chúng không có trong mô hình.
Học lập trình MasterCAM theo phương pháp Hybrid tại CVTECH
Khóa Lập trình máy phay CNC chuyên sâu của Trung tâm CVTECH dạy trên MasterCAM 2018, học 1 tháng, 180 giờ, học phí 8 triệu đồng. Lý thuyết học online trên app và web, thực hành tại xưởng Lô 4 Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội, trên máy Fanuc, 8h–17h thứ Hai đến thứ Sáu. Thực hành không giới hạn, học lại miễn phí đến khi thành nghề, có ký túc xá.
Ai chưa từng đứng máy có thể bắt đầu bằng khóa Vận hành máy phay CNC (1 tháng, 180 giờ, 8 triệu đồng) hoặc học gộp trong Combo phay CNC (2 tháng, 360 giờ, 12 triệu đồng). Lịch khai giảng xem tại trang học phí và lịch khai giảng.
Câu hỏi thường gặp
Học MasterCAM có cần biết vẽ CAD trước không?
Cần đọc được bản vẽ kỹ thuật và dựng được hình 2D cơ bản. Mô hình 3D phức tạp thường nhận từ người thiết kế qua file STEP hoặc IGES.
Dùng bản MasterCAM mới hơn 2018 thì quy trình có khác không?
Mười bước giữ nguyên. Tên menu và vị trí nút đã đổi, nên ảnh chụp bản 2018 không dùng làm hướng dẫn bấm nút cho bản hiện hành được.
CIMCO Edit có thay được MasterCAM không?
Không. CIMCO Edit chỉ mở, sửa và mô phỏng file NC đã có, không sinh được đường dao từ mô hình.
Verify chạy không lỗi thì đưa ra máy chạy luôn được chưa?
Chưa. Trên máy vẫn phải kiểm gốc G54, bù chiều dài dao và chạy thử Single Block ở lượt đầu.
Một bài tập làm được ngay: viết phiếu gia công cho một tấm có bậc, hốc và lỗ ren ra giấy trước khi mở MasterCAM, lập trình xong thì so từng dòng phiếu với cây Toolpaths Manager. Dòng nào lệch là chỗ cần xem lại trước khi Verify.