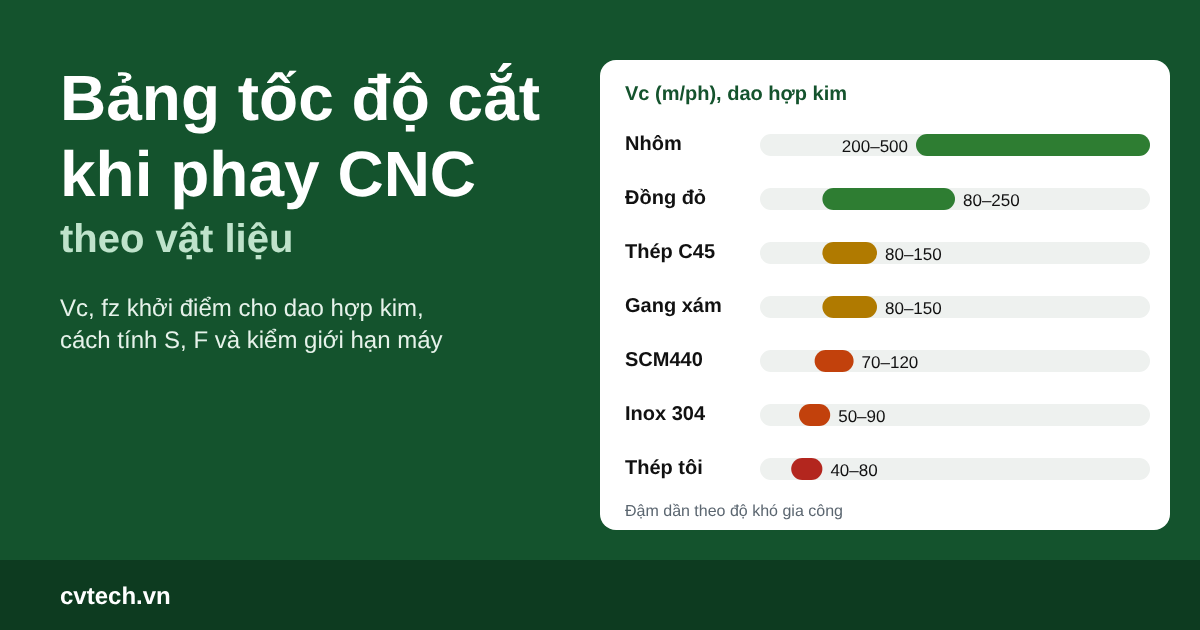
Dao phay ngón Ø2 quay 1.000 v/ph chỉ cắt với tốc độ khoảng 6 m/ph, trong khi thép C45 chưa tôi cần 80–150 m/ph với dao hợp kim. Cặp số S1000 ấy vẫn nằm trong nhiều chương trình mẫu dạy G-code, đi kèm lệnh F100, mà F100 thì đủ bẻ gãy chính con dao Ø2. Hai số đó đặt vào để câu lệnh đủ thành phần, không tính cho con dao hay loại phôi nào.
Chế độ cắt bắt đầu từ vật liệu phôi. Mỗi nhóm vật liệu có một dải tốc độ cắt Vc (số mét lưỡi cắt quét qua phôi trong một phút) và một dải lượng ăn mỗi răng fz mà dao chịu được. Bài này đưa ra bảng Vc, fz khởi điểm cho bảy nhóm vật liệu hay gặp ở xưởng phay, từ nhôm tới thép đã tôi, cách đổi chúng ra S và F trên máy, và một ví dụ tính trọn với dao Ø10 phay thép C45.
Máy chỉ nhận S và F
Bộ điều khiển Fanuc không biết Vc là gì. Nó nhận tốc độ trục chính S (vòng/phút) và lượng chạy dao F (mm/phút), nên mọi con số trong bảng phải đi qua hai công thức:
n = 1000 × Vc / (π × D)
F = fz × Z × n
D là đường kính dao (mm), Z là số me cắt, n là giá trị ghi sau chữ S. Công thức thứ nhất suy ra thế nào và hay sai đơn vị ở đâu đã có trong bài hướng dẫn cách tính tốc độ cắt khi phay CNC. Công thức thứ hai được giải thích ở bài tính bước tiến dao (feed rate). Hai công thức để ngỏ đúng một chỗ: Vc và fz lấy bao nhiêu.
Mỗi nhóm vật liệu một dải Vc và fz
Các dải số trong bảng là mức khởi điểm thường gặp trong catalog của các hãng dao, cho dao phay ngón hợp kim nguyên khối, đường kính Ø6–Ø12 (riêng nhôm dùng dao không phủ hoặc phủ DLC). Vc chọn theo cặp vật liệu dao và phôi. Cùng một con dao, chuyển từ thép sang inox là phải đổi số.
| Nhóm vật liệu | Mác hay gặp | Vc dao hợp kim (m/ph) | fz (mm/răng) | Độ khó |
|---|---|---|---|---|
| Nhôm hợp kim | 6061, 7075 | 200–500 | 0,04–0,10 | Dễ |
| Đồng | Đồng thau, đồng đỏ | Đồng thau gần như nhôm, đồng đỏ khoảng 40–50% mức nhôm | Gần mức nhôm | Dễ |
| Thép carbon chưa tôi | C45, S45C | 80–150 | 0,03–0,06 | Trung bình |
| Gang xám | FC200, FC250 | 80–150 | 0,03–0,07 | Trung bình |
| Thép hợp kim chưa tôi | SCM440 | 70–120 | 0,03–0,05 | Khó |
| Inox austenit | SUS304 | 50–90 | 0,02–0,05 | Khó |
| Thép đã tôi | 45–55 HRC | 40–80 | 0,01–0,03 | Rất khó |
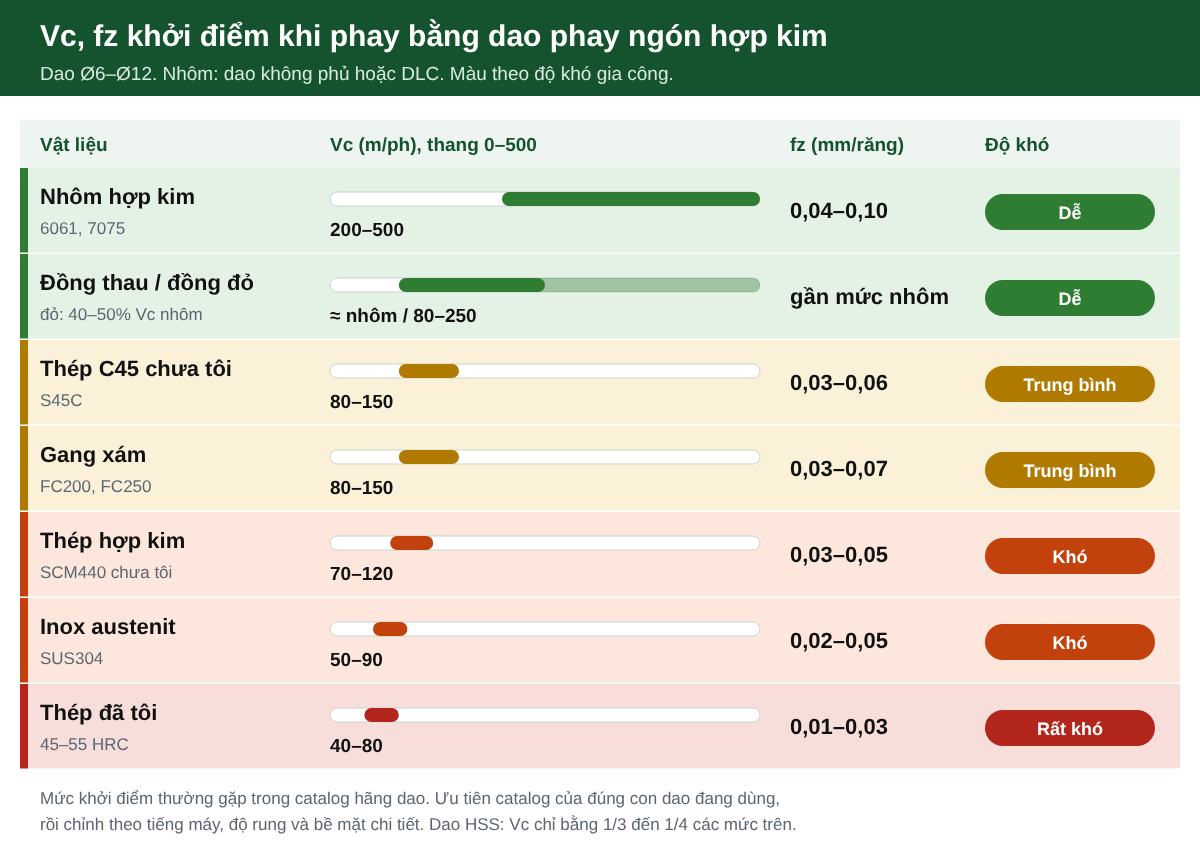
Nhôm có dải rộng nhất, và chỗ chặn thường là máy chứ không phải dao: dao Ø6 chạy Vc 300 m/ph cần gần 15.900 v/ph. Dao cho nhôm thường không phủ hoặc phủ DLC, lưỡi mài sắc, vì nhôm dễ dính lên lưỡi cắt thành lẹo dao, làm bề mặt bị xé và kích thước sai. Chế độ cắt cụ thể cho một con dao nhỏ có ở bài chế độ cắt phay nhôm bằng dao ngón Ø6.
Đồng thau cắt gần như nhôm, phoi gãy vụn, ít phiền. Đồng đỏ mềm, dẻo và bám dao. Hướng dẫn chế độ cắt trong phần mềm NX đặt tốc độ cắt cho đồng đỏ chỉ khoảng 40–50% so với nhôm, tức cỡ 80–250 m/ph nếu lấy theo dải nhôm ở trên.
Thép C45 (S45C theo tiêu chuẩn Nhật) chưa tôi là vật liệu quen thuộc nhất của xưởng phay. SCM440, loại thép crom-molypden hay dùng làm trục và bánh răng, dai hơn nên hạ xuống 70–120 m/ph. Nhiều bảng tra dán cạnh máy trong xưởng được lập cho dao phay gắn mảnh hợp kim, phôi thép 45 và máy có trục chính tối đa khoảng 15.000 v/ph. Dùng bảng kiểu đó cho phôi cứng hơn thép 45 thì phải giảm cả tốc độ lẫn bước tiến. Mảnh hợp kim chịu mài mòn tốt nhưng chịu va đập kém, ép quá là mẻ hoặc vỡ mảnh.
Gang xám ngang C45 về Vc nhưng cho phép fz nhỉnh hơn, đến 0,07 mm/răng, vì phoi gang vụn và không quấn dao. Thường phay khô.
Inox SUS304 khó vì hai lẽ. Nó dẫn nhiệt kém nên nhiệt dồn hết vào lưỡi cắt, và bề mặt bị hóa cứng nếu dao cọ thay vì cắt. Lỗi hay gặp nhất với inox là hạ fz thật thấp cho yên tâm, để rồi lưỡi cắt trượt trên lớp vừa hóa cứng và mòn nhanh hơn cả khi chạy đúng số.
Thép đã tôi 45–55 HRC đòi hướng ngược lại: fz chỉ 0,01–0,03 mm/răng, chiều sâu cắt nhỏ, dao phải là loại làm riêng cho thép cứng. Các chữ P, M, K, N, H in trên hộp dao ứng với các nhóm vật liệu này, đọc thêm ở bài ký hiệu P, M, K, H, N, S trong gia công cơ khí. Mác thép, mác nhôm nào hay dùng cho chi tiết gì thì xem bài những loại vật liệu thường dùng trong gia công CNC.
Một lưu ý về cột fz: số trong đó tính cho dao Ø6–Ø12. Dao nhỏ hơn Ø6 phải hạ fz xuống dưới mức thấp của bảng, vì thân dao mảnh chịu uốn kém.
Dao HSS chỉ chạy được một phần ba đến một phần tư tốc độ đó
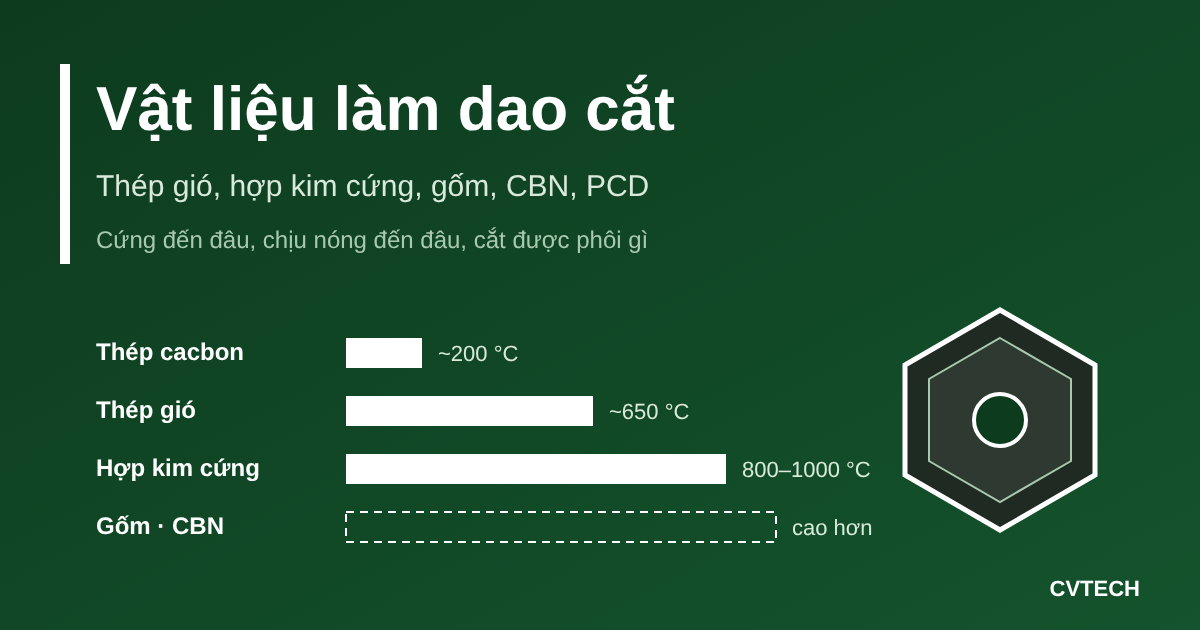
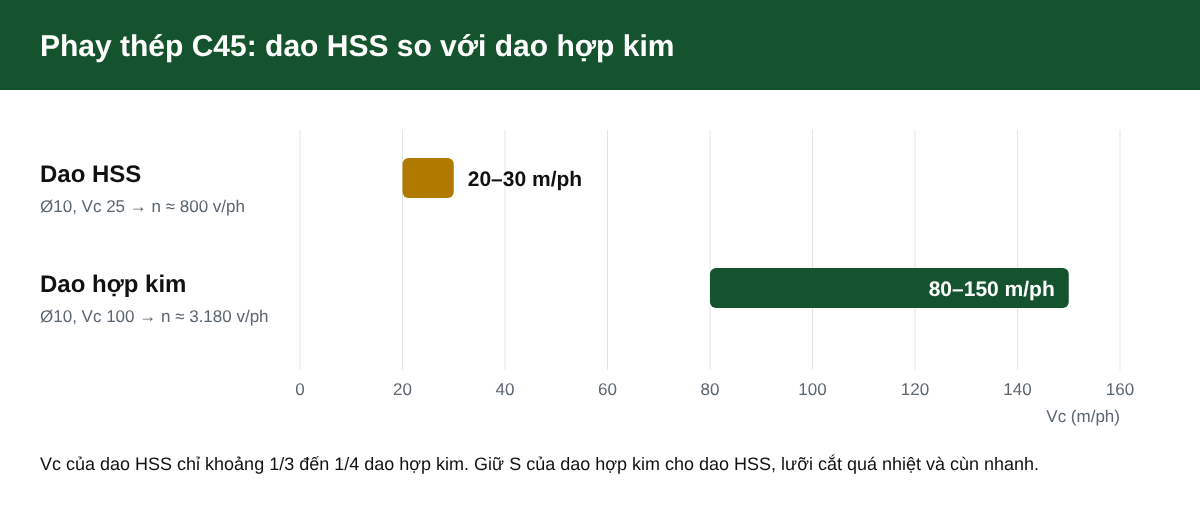
Bảng trên dành cho dao hợp kim. Dao thép gió HSS mềm đi nhanh khi nóng, nên Vc chỉ khoảng 1/3 đến 1/4 so với dao hợp kim trên cùng vật liệu. Với thép C45, đó là khoảng 20–30 m/ph. Dao HSS Ø10 phay C45 ở Vc 25 m/ph cho n = 1000 × 25 / (π × 10) ≈ 796, lấy S800. Lắp dao HSS mà giữ nguyên S3180 của dao hợp kim cùng cỡ thì lưỡi cắt quá nhiệt và cùn sau vài đường chạy.
Dao Ø10 bốn me phay C45 ra S3180, F510
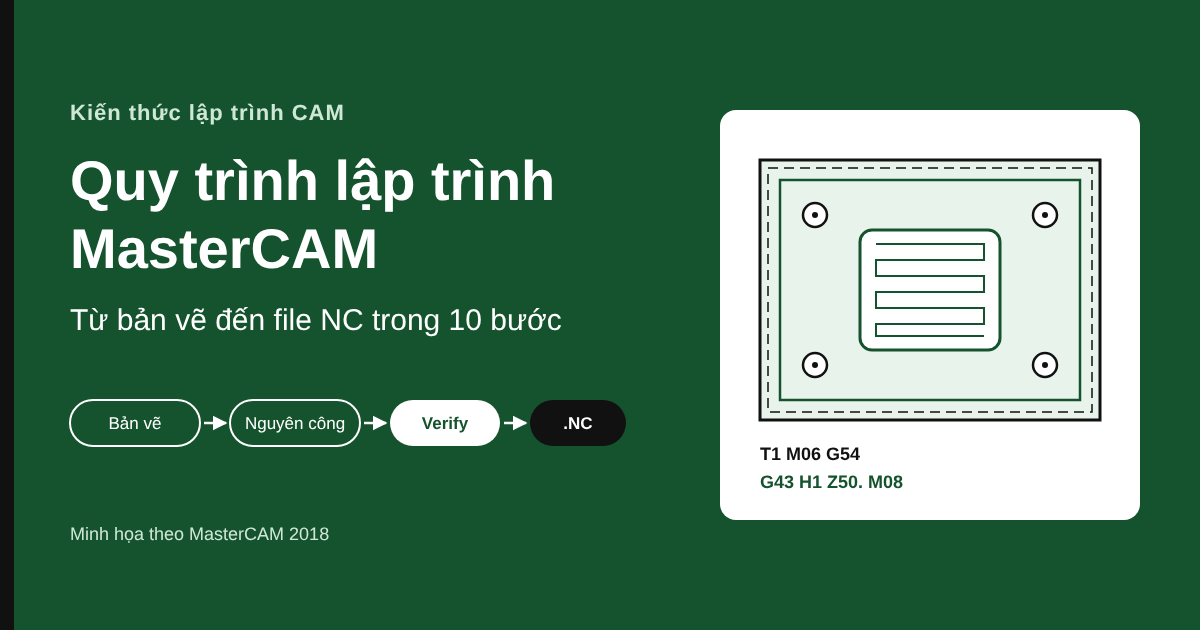
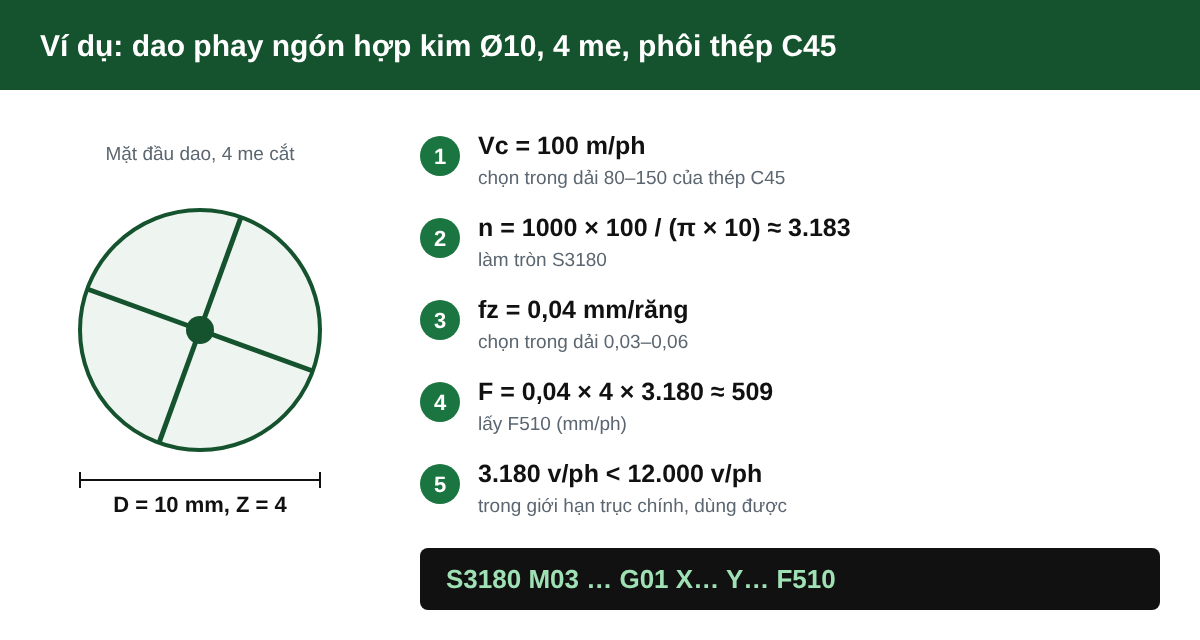
Lấy một dao phay ngón hợp kim Ø10, 4 me, phôi C45 chưa tôi, chạy trên máy có trục chính tối đa 12.000 v/ph. Năm bước dưới đây đi đúng thứ tự trong sơ đồ.
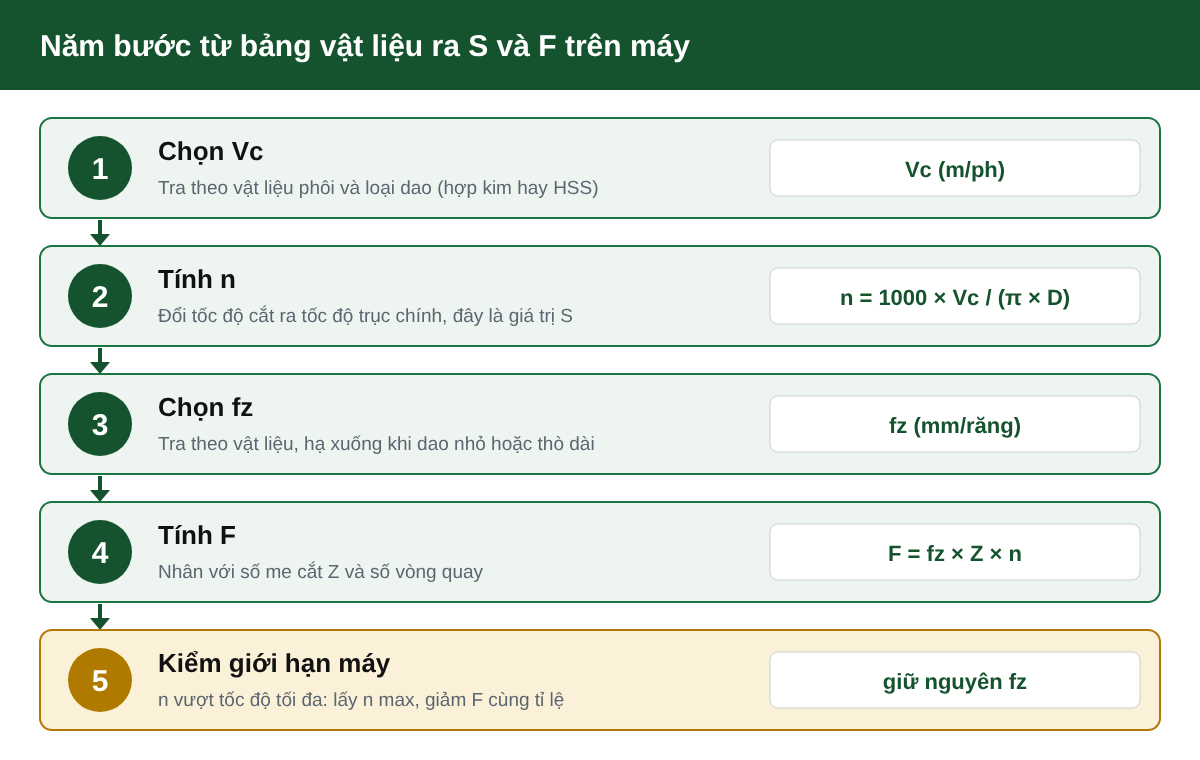
- Chọn Vc: thép C45 có dải 80–150 m/ph, lấy 100 m/ph, nghiêng về đầu dưới vì đây là lần đầu chạy con dao này trên phôi này.
- Tính n: n = 1000 × 100 / (π × 10) ≈ 3.183 v/ph, làm tròn thành S3180.
- Chọn fz: dải 0,03–0,06 mm/răng, lấy 0,04.
- Tính F: F = 0,04 × 4 × 3.180 ≈ 509 mm/ph, ghi F510.
- Kiểm giới hạn máy: 3.180 v/ph thấp xa mức 12.000 v/ph của trục chính, F510 cũng nằm trong khả năng chạy dao, nên dùng được ngay. Nếu n tính ra vượt tốc độ tối đa thì lấy tốc độ tối đa và giảm F theo đúng tỉ lệ đó.
Bước 5 hay bị bỏ qua nhất khi phay nhôm bằng dao nhỏ. Dao Ø4 ba me, Vc 300 m/ph cho n ≈ 23.870 v/ph, gần gấp đôi khả năng của máy 12.000 v/ph. Cách làm đúng là lấy S12000 và giữ nguyên fz. Với fz 0,03, F = 0,03 × 3 × 12.000 = 1.080 mm/ph thay vì khoảng 2.150. Vc thực lúc đó còn khoảng 151 m/ph, dưới dải của nhôm. Dao vẫn cắt được, chỉ chậm hơn. Còn nếu giữ F2150 trong khi trục chính chỉ quay 12.000 v/ph, fz thực lên gần 0,06 mm/răng, gấp đôi dự tính, và dao Ø4 rất dễ gãy.
S1000 trong chương trình mẫu còn chậm hơn dao HSS
Chương trình mẫu dạy G-code có S và F để câu lệnh đủ thành phần. Tính ngược lại mới thấy hai số đó lệch xa đến đâu. Dao D2 chạy S1000 cho Vc = π × 2 × 1.000 / 1.000 ≈ 6,3 m/ph, chưa bằng một phần ba mức của dao HSS phay C45. F100 với dao D2 hai me ở S1000 nghĩa là fz = 100 / (2 × 1.000) = 0,05 mm/răng, tức mức dành cho dao Ø6–Ø12 lại đặt lên thân dao Ø2. Cú pháp học từ những chương trình đó được, nhưng S và F phải tính lại theo con dao và phôi thật trên máy.
Số cuối cùng do catalog hãng dao và tiếng máy quyết định
Catalog của chính hãng dao đang lắp trên máy đáng tin hơn mọi bảng chung, kể cả bảng trên. Hai con dao cùng Ø10 nhưng khác lớp phủ, khác góc xoắn có thể cho phép Vc chênh nhau đáng kể. Lúc chạy thử, chỉnh theo những gì nghe và nhìn được. Tiếng rít cao kèm vệt sóng đều trên thành chi tiết là dao rung, thường do dao thò dài hoặc S rơi đúng vùng cộng hưởng, nên thử đổi S lên hoặc xuống một nấc trước khi giảm F. Phoi thép xanh tím sẫm, kèm mòn lưỡi nhanh, là nhiệt quá cao, hạ Vc. Bề mặt nhôm có vảy dính là lẹo dao, kiểm tra nước tưới và độ sắc của lưỡi cắt.
Trên bảng Fanuc, chỉnh thử bằng núm FEED OVERRIDE và SPINDLE OVERRIDE. Chi tiết đạt rồi thì sửa S, F trong chương trình và ghi vào phiếu gia công, để lần sau gá lại phôi đó khỏi phải dò từ đầu.
Học phay CNC theo phương pháp Hybrid tại CVTECH
Phần nghe máy và chỉnh S, F trên máy thật phải học tại xưởng. Khóa Vận hành máy phay CNC thực chiến (1 tháng, 180 giờ, 8 triệu đồng) học lý thuyết online trên app và web của CVTECH, thực hành trên máy Fanuc tại xưởng Lô 4 Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội, từ 8h đến 17h, thứ Hai đến thứ Sáu. Khóa Lập trình máy phay CNC chuyên sâu (MasterCAM 2018, 1 tháng, 180 giờ, 8 triệu đồng) dạy lập đường chạy dao, nơi S và F được đặt cho từng đường. Học cả hai thì có combo phay CNC: 2 tháng, 360 giờ, 12 triệu đồng.
Ngày khai giảng xem ở trang học phí và lịch khai giảng, cần hỏi thêm thì để lại thông tin ở trang liên hệ.
Câu hỏi thường gặp
Phay inox SUS304 bằng dao hợp kim nên chạy tốc độ bao nhiêu?
Mức khởi điểm là Vc 50–90 m/ph, fz 0,02–0,05 mm/răng. Dao Ø10 ở Vc 70 m/ph cho n ≈ 2.230 v/ph. Tưới nguội đủ và đừng hạ fz quá thấp, vì dao cọ trên inox làm bề mặt hóa cứng.
Phay thép đã tôi 45–55 HRC có được không?
Được, nếu dùng dao hợp kim loại dành cho thép cứng và máy đủ cứng vững. Vc 40–80 m/ph, fz 0,01–0,03 mm/răng, ăn nông. Dao HSS không dùng cho thép đã tôi.
Tốc độ cắt của dao HSS khi phay thép C45 là bao nhiêu?
Khoảng 20–30 m/ph, bằng 1/3 đến 1/4 dao hợp kim. Dao HSS Ø10 ở Vc 25 m/ph quay khoảng 800 v/ph.
Tính S ra vượt tốc độ tối đa của máy thì làm gì?
Lấy S bằng tốc độ tối đa và giảm F theo cùng tỉ lệ, tức giữ nguyên fz. Giữ F cũ thì mỗi răng phải ăn dày hơn dự tính, dao nhỏ dễ gãy.
Bảng bảy nhóm vật liệu và hai công thức nên in ra, để cạnh máy. Mỗi lần chạy vật liệu mới, ghi S, F đã chỉnh xong vào phiếu gia công. Sau vài chục chi tiết, xưởng sẽ có bảng số của riêng mình, khớp với máy và dao đang dùng hơn bất kỳ bảng chung nào.