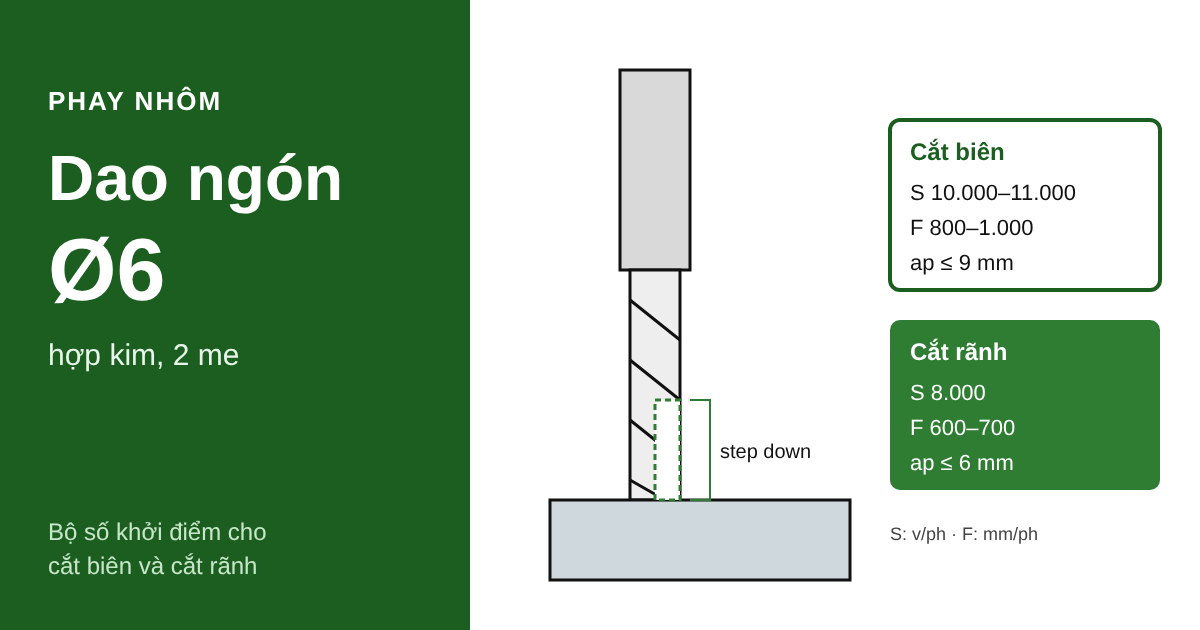
Dao ngón Ø6 phay nhôm nên chạy bao nhiêu vòng, bao nhiêu mm/ph, ăn sâu bao nhiêu? Bộ số khởi điểm hay dùng cho dao hợp kim hai me là S 10.000–11.000 v/ph, F 800–1.000 mm/ph khi cắt biên, và S 8.000 v/ph, F 600–700 mm/ph khi cắt rãnh. Cả hai bộ số đều tính cho dao hợp kim kẹp chắc trên máy phay đủ cứng. Chép nguyên sang dao thép gió (HSS) thì lưỡi cháy rất nhanh, còn đem lên một máy router khung nhẹ thì rất dễ gãy dao.
Bài này giải thích từng con số nằm ở đâu so với catalogue dao, vì sao cắt rãnh phải chậm hơn cắt biên, step down 9 mm dùng được khi nào, và đổi sang dao Ø3, sang đồng thau hay đồng đỏ thì chỉnh thế nào.
Bộ số dưới đây chỉ đúng cho dao hợp kim Ø6 hai me
Các con số trong bài gắn với một loại dao cụ thể: dao ngón hợp kim đường kính 6 mm, 2 me, góc xoắn 25–35°. Phay nhôm thì chọn dao không phủ mài bóng, hoặc dao phủ DLC, ZrN, vì lưỡi càng bóng phoi nhôm càng khó bám. Nhôm bám lưỡi sinh ra lẹo dao, lỗi được nói kỹ ở cuối bài. Hai me cũng có lý do của nó. Cùng đường kính, dao 2 me có rãnh chứa phoi rộng hơn dao 3 hay 4 me, mà phoi nhôm dẻo và ra nhiều, rãnh hẹp là nghẹt.
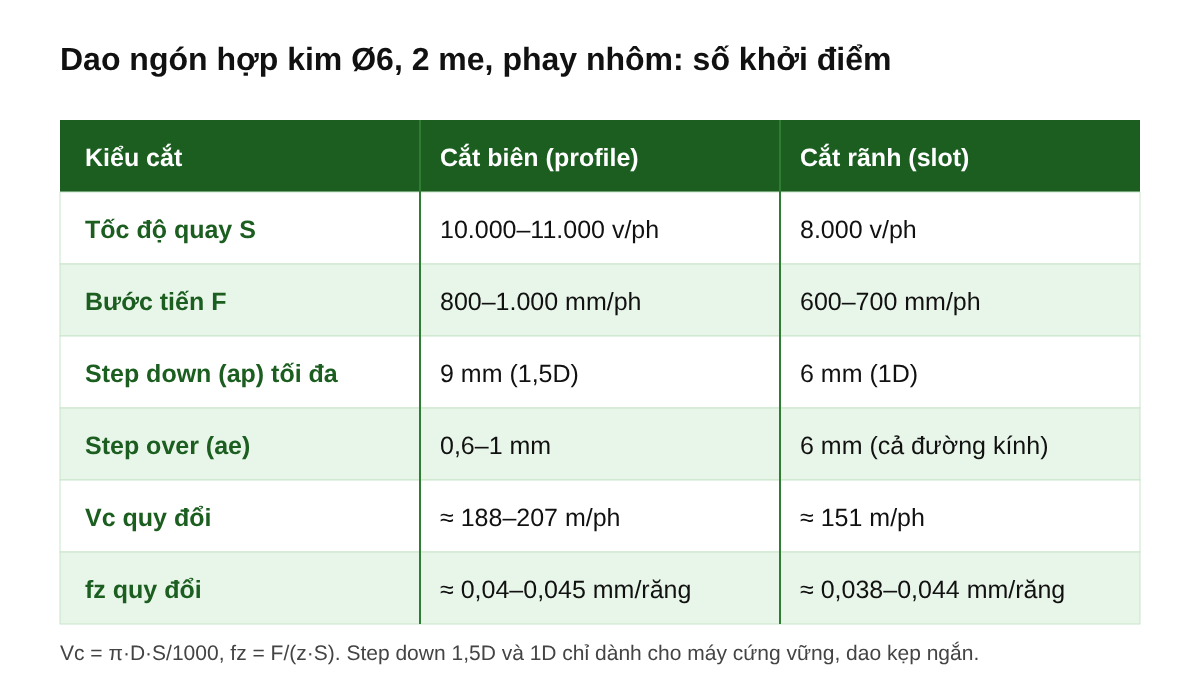
| Thông số | Cắt biên (profile) | Cắt rãnh (slot) |
|---|---|---|
| Tốc độ quay S | 10.000–11.000 v/ph | 8.000 v/ph |
| Bước tiến F | 800–1.000 mm/ph | 600–700 mm/ph |
| Step down (ap) tối đa | 9 mm (1,5D) | 6 mm (1D) |
| Step over (ae) | 0,6–1 mm | 6 mm, ăn cả đường kính |
| Vc quy đổi | khoảng 188–207 m/ph | khoảng 151 m/ph |
| fz quy đổi | khoảng 0,04–0,045 mm/răng | khoảng 0,038–0,044 mm/răng |
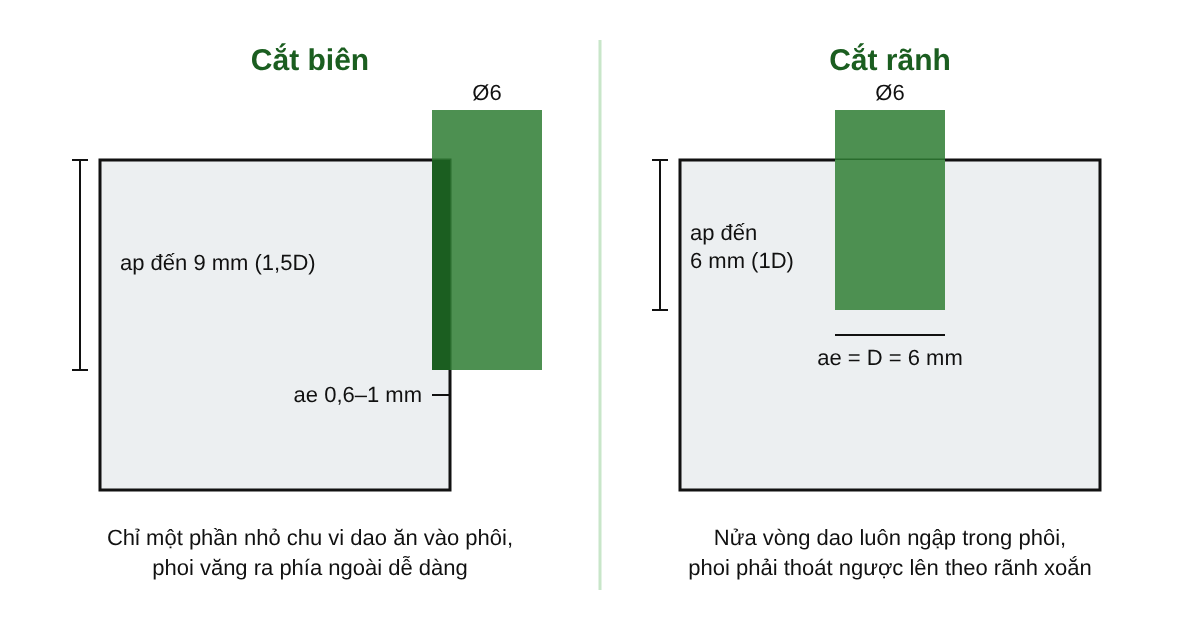
Cắt biên ở đây là kiểu ăn mỏng mà sâu. Step over chỉ 0,6–1 mm, khoảng 10–17% đường kính dao (0,6/6 = 0,1 và 1/6 ≈ 0,17), trong khi step down cho phép tới 9 mm, gấp rưỡi đường kính. Cả 9 mm lưỡi cùng làm việc nên dao mòn đều, phoi mỏng và thoát ra ngoài dễ. Một điều kiện hay bị quên khi lấy dao trong tủ ra: muốn ăn sâu 9 mm thì phần lưỡi cắt phải dài hơn 9 mm.
Cắt rãnh chậm hơn vì cả đường kính dao nằm trong phôi
Khi cắt rãnh, step over bằng đúng đường kính dao, ae = D = 6 mm. Nửa vòng dao lúc nào cũng ngập trong nhôm, phoi không văng ra ngoài được mà phải chui ngược lên theo rãnh xoắn, kéo theo lực cắt lớn hơn, nhiệt dồn vào lưỡi nhiều hơn và nhôm dễ dính hơn. Do đó S hạ xuống 8.000 v/ph, F còn 600–700 mm/ph, step down tối đa 6 mm, tức 1D.
Tính ra lượng ăn mỗi răng thì cắt rãnh vẫn khoảng 0,038–0,044 mm, gần bằng cắt biên. S và F cùng hạ gần theo một tỉ lệ nên fz gần như giữ nguyên. Thứ thật sự giảm là tốc độ cắt và chiều sâu, phoi vẫn đủ dày để dao cắt thật chứ không chà lên bề mặt. Rãnh sâu hơn 6 mm thì chia lớp.
Quy ra Vc và fz thì mới so được với catalogue dao
S và F chỉ có nghĩa với một đường kính và một số me cụ thể. Để so với số của nhà sản xuất dao, phải quy về tốc độ cắt Vc (m/ph) và lượng ăn mỗi răng fz (mm/răng): Vc = π·D·S/1000, fz = F/(z·S), z là số me. Cách tính có trong bài hướng dẫn tính tốc độ cắt khi phay CNC và bài tính bước tiến dao (feed rate).
Thay số cho cắt biên: 3,1416 × 6 × 10.000 / 1000 ≈ 188 m/ph, ở 11.000 v/ph là khoảng 207 m/ph. Lượng ăn mỗi răng là 800 / (2 × 10.000) = 0,04 mm và 1.000 / (2 × 11.000) ≈ 0,045 mm. Cắt rãnh ở 8.000 v/ph cho Vc khoảng 151 m/ph, fz từ 600 / 16.000 ≈ 0,038 đến 700 / 16.000 ≈ 0,044 mm.
Catalogue các hãng dao thường cho Vc khoảng 200–500 m/ph khi phay nhôm 6061, 7075 bằng dao hợp kim. Đặt cạnh dải đó, bộ số cắt biên nằm ở mép dưới, cắt rãnh còn thấp hơn mép dưới. Mức thấp này chừa chỗ cho máy kém cứng và dao đã mòn, còn bản thân con dao chạy được nhanh hơn nhiều. Ví dụ, muốn dao Ø6 đạt Vc 400 m/ph thì S phải khoảng 400 × 1000 / (3,1416 × 6) ≈ 21.200 v/ph, và để giữ fz 0,04 mm thì F phải lên khoảng 0,04 × 2 × 21.200 ≈ 1.700 mm/ph. Lên tới mức đó nên tăng từng nấc, đối chiếu với catalogue của chính con dao đang lắp trên máy.
Step down 9 mm chỉ dành cho máy cứng vững
Ăn sâu 1,5D khi cắt biên và 1D khi cắt rãnh là mức mạnh. Nó hợp với máy phay cứng vững, dao kẹp bằng collet ER hoặc holder tốt, và dao thò ra khỏi đầu kẹp càng ngắn càng tốt. Thiếu một trong ba điều kiện ấy, lực cắt ở độ sâu 9 mm sẽ uốn cong dao: dao rung, thành chi tiết in vệt sóng, lưỡi hợp kim vốn giòn mẻ trước khi kịp mòn. Dao phải thò dài để với tới đáy hốc sâu cũng tính như máy yếu.
Trên router hay máy yếu, lượt chạy đầu nên để step down thấp hơn hẳn bảng, chạy thử một đoạn, nghe tiếng dao và nhìn phoi rồi mới nâng dần. S và F vẫn giữ như bảng, chỉ chiều sâu thay đổi, để nếu dao rung thì biết chắc nguyên nhân nằm ở đâu.
Đồng thau chạy gần như nhôm, đồng đỏ thì hạ hẳn
Chế độ cắt cho đồng thau gần như nhôm. Đồng đỏ dẻo và dính dao hơn nhiều, nên cả S lẫn F giảm khoảng 50–60%. Lấy bộ số cắt biên làm gốc, S 10.000 v/ph giảm 50–60% còn 4.000–5.000 v/ph, F 800 mm/ph còn 320–400 mm/ph. Đặc tính từng loại vật liệu có trong bài những vật liệu thường dùng trong gia công CNC.
Đổi sang dao Ø3: S nhân đôi, nhưng dao thép gió phải chạy chậm hơn nhiều
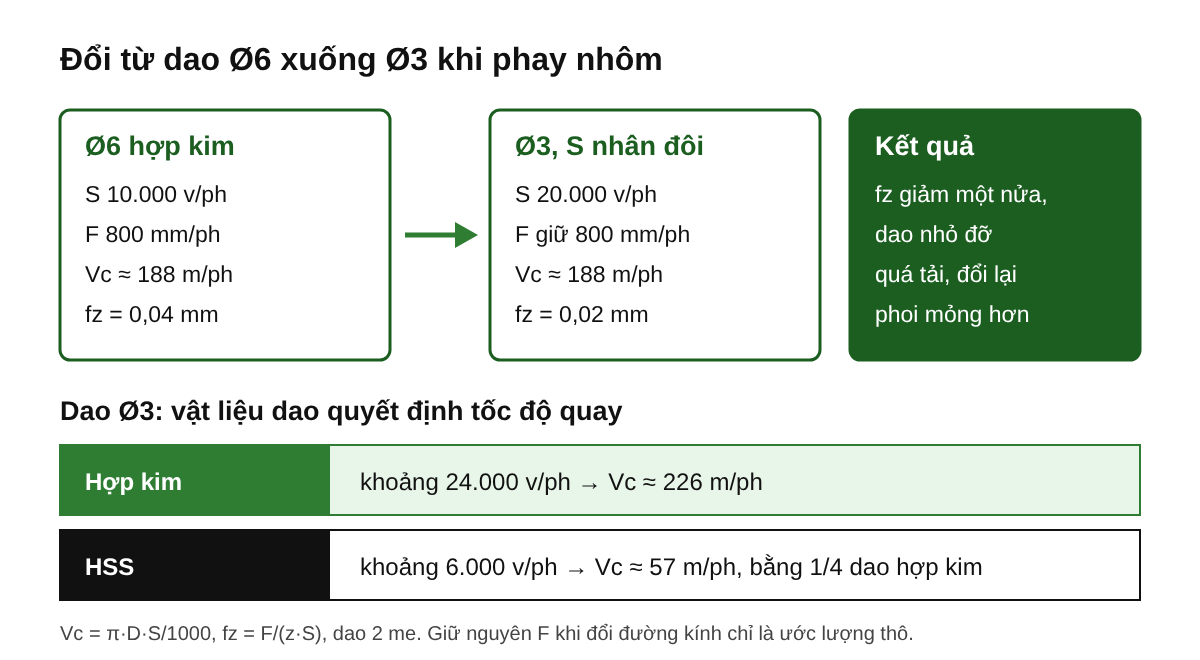
Giữ nguyên tốc độ cắt khi đổi dao thì tốc độ quay phải tỉ lệ nghịch với đường kính. Từ Ø6 xuống Ø3, S nhân đôi, cắt biên thành 20.000–22.000 v/ph. Cách làm nhanh ngoài xưởng là giữ nguyên F, và đó chỉ là ước lượng thô. Với F 800 mm/ph và S 20.000 v/ph, fz = 800 / (2 × 20.000) = 0,02 mm, một nửa so với dao Ø6. Phoi mỏng đi thì dao nhỏ đỡ quá tải, lần chạy đầu khá an toàn. Chiều ngược lại mới phải cẩn thận. Lên dao Ø12, S còn 10.000 × 6 / 12 = 5.000 v/ph, giữ F 800 mm/ph thì fz thành 0,08 mm, phoi dày gấp đôi.
Đổi vật liệu dao thì phải đổi cả bộ số. Dao Ø3 hợp kim phay nhôm chạy khoảng 24.000 v/ph, tương ứng Vc ≈ 3,1416 × 3 × 24.000 / 1000 ≈ 226 m/ph. Dao HSS cùng cỡ chỉ khoảng 6.000 v/ph, Vc ≈ 57 m/ph, bằng một phần tư. Hai loại dao không dùng chung bộ thông số được. Quay dao thép gió theo số của dao hợp kim, lưỡi quá nhiệt, mất độ cứng và hỏng rất nhanh.
Phay nhôm, dao hỏng vì lẹo trước khi kịp mòn
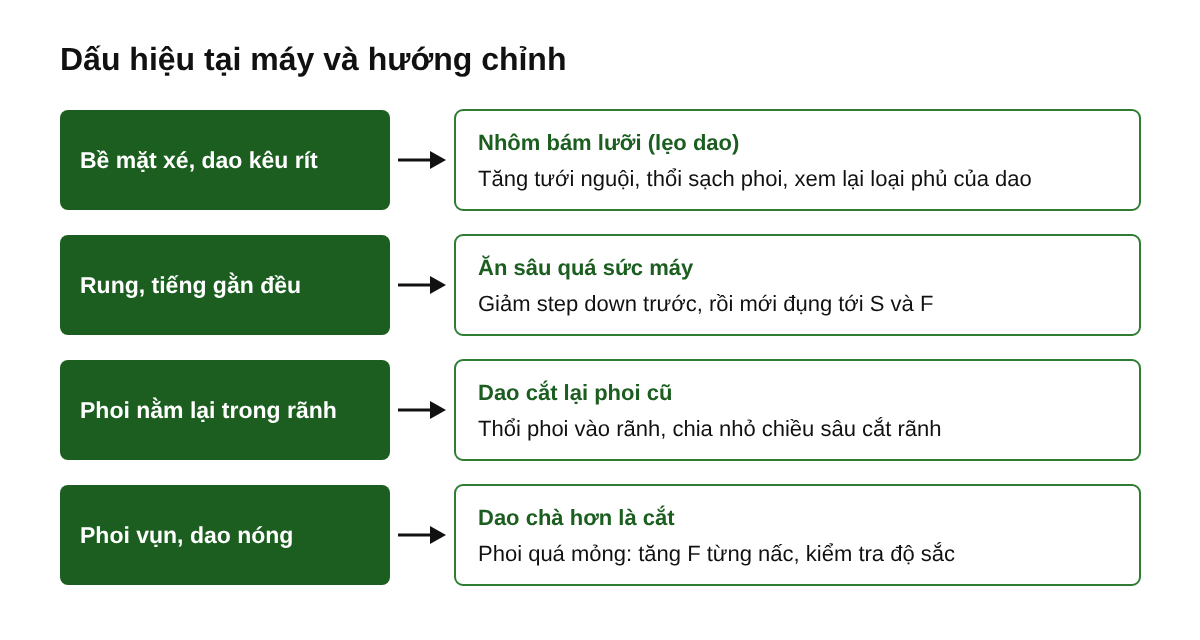
Lẹo dao là khi nhôm nóng lên, mềm dẻo và bám vào lưỡi cắt. Lớp bám dày dần, lưỡi mất sắc, bề mặt bị xé thay vì được cắt. Tưới nguội giữ dao mát nên dao bền hơn và nhôm khó dính. Thổi phoi cần không kém, nhất là khi cắt rãnh: phoi đọng trong rãnh bị dao cắt lại lần nữa, sinh nhiệt, cào xước thành và có khi kẹt dao.
Bảng số chỉ là điểm xuất phát, phần còn lại chỉnh tại máy theo tiếng ồn, độ rung và bề mặt. Lượt đầu chạy step down thấp hơn bảng, nhất là trên router. Bề mặt bị xé kèm tiếng dao rít nghĩa là nhôm đã dính lưỡi, lúc đó cần dừng máy xem lưỡi, tăng tưới nguội, thổi sạch phoi và xem lại loại phủ của dao. Tiếng gằn đều theo vòng quay là rung, và trường hợp này giảm step down trước, kiểm tra độ thò dao và collet, sau cùng mới đụng tới S và F.
Phoi nằm lại trong rãnh thì vòi thổi phải hướng đúng vào rãnh, chiều sâu cắt rãnh chia thành nhiều lớp. Phoi vụn như bột, dao nóng mà bề mặt mờ lại là chuyện khác hẳn. Phoi quá mỏng, dao đang chà chứ không cắt, nên tăng F từng nấc, hoặc dao đã cùn. Khi mọi thứ ổn mới nâng step down hoặc F, mỗi lần một thông số.
Vệt xé hay sóng rung trên thành chi tiết hiện ngay ở độ nhám, cách đọc Ra, Rz có trong bài độ nhám bề mặt Ra, Rz là gì. Bộ số nào cho bề mặt đạt mà dao không dính thì ghi vào phiếu gia công, kèm tên máy, loại dao, độ thò dao và mác nhôm. Với chính máy đó, con số ấy đáng tin hơn mọi bảng tham khảo.
Học lập trình phay CNC theo phương pháp Hybrid tại CVTECH
Đọc tiếng dao và chỉnh step down chỉ học được trên máy thật. Tại CVTECH, khóa Vận hành máy phay CNC thực chiến kéo dài 1 tháng, 180 giờ, học phí 8 triệu. Khóa Lập trình máy phay CNC chuyên sâu MasterCAM 2018 cũng 1 tháng, 180 giờ, 8 triệu, là nơi S, F, step down, step over được nhập vào từng đường chạy dao. Học cả hai thì có Combo phay CNC 2 tháng, 360 giờ, 12 triệu.
Khóa học theo phương pháp Hybrid: lý thuyết online trên app và web, thực hành tại xưởng Lô 4 Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội, trên máy Fanuc, từ 8h đến 17h thứ Hai đến thứ Sáu. Thực hành không giới hạn, học lại miễn phí đến khi thành nghề. Lịch khai giảng xem tại trang học phí và lịch khai giảng, liên hệ Mr Quyết 0969.081.015.
Câu hỏi thường gặp
Dao HSS phay nhôm có chạy được thông số của dao hợp kim không?
Không. Dao HSS phải chạy Vc thấp hơn nhiều. Với dao Ø3, dao HSS chạy khoảng 6.000 v/ph trong khi dao hợp kim khoảng 24.000 v/ph.
Máy router phay nhôm có ăn sâu 1,5D được không?
Không nên bắt đầu ở mức đó. Step down 1,5D khi cắt biên và 1D khi cắt rãnh chỉ hợp máy cứng vững, dao kẹp collet ER hoặc holder tốt và dao thò ngắn. Trên router, lượt đầu nên ăn nông hơn hẳn rồi tăng dần theo tiếng dao và bề mặt.
Vì sao phay nhôm hay bị dính dao?
Nhôm dẻo, ở nhiệt độ cắt dễ bám lên lưỡi thành lẹo dao, làm bề mặt bị xé và dao kêu rít. Cách chống là dùng dao không phủ mài bóng hoặc phủ DLC, ZrN, tưới nguội đủ và thổi phoi khỏi vùng cắt.