Ra 1,6 trên bản vẽ nghĩa là gì? Độ nhám bề mặt là lớp nhấp nhô rất nhỏ mà quá trình cắt để lại, đo bằng micromet (1 µm = 0,001 mm). Ra là độ lệch trung bình so với đường trung bình, Rz là chiều cao từ đỉnh tới đáy.
Chỗ dễ sai là chữ Rz. Các tài liệu cũ, TCVN 2511-78, gọi Rz là chiều cao 10 điểm, trong khi ISO 4287:1997 định nghĩa Rz là chiều cao lớn nhất của profin, và cách tính 10 điểm nay mang tên RzJIS trong JIS B 0601. Ở ví dụ trong bài, cùng một đoạn profin ra Rz 7,2 µm theo ISO và 4,8 µm theo RzJIS. Với giới hạn Rz 6,3 trên bản vẽ, một cách tính báo vượt, cách kia báo đạt.
Độ nhám bề mặt là lớp nhấp nhô nhỏ nhất trong ba lớp
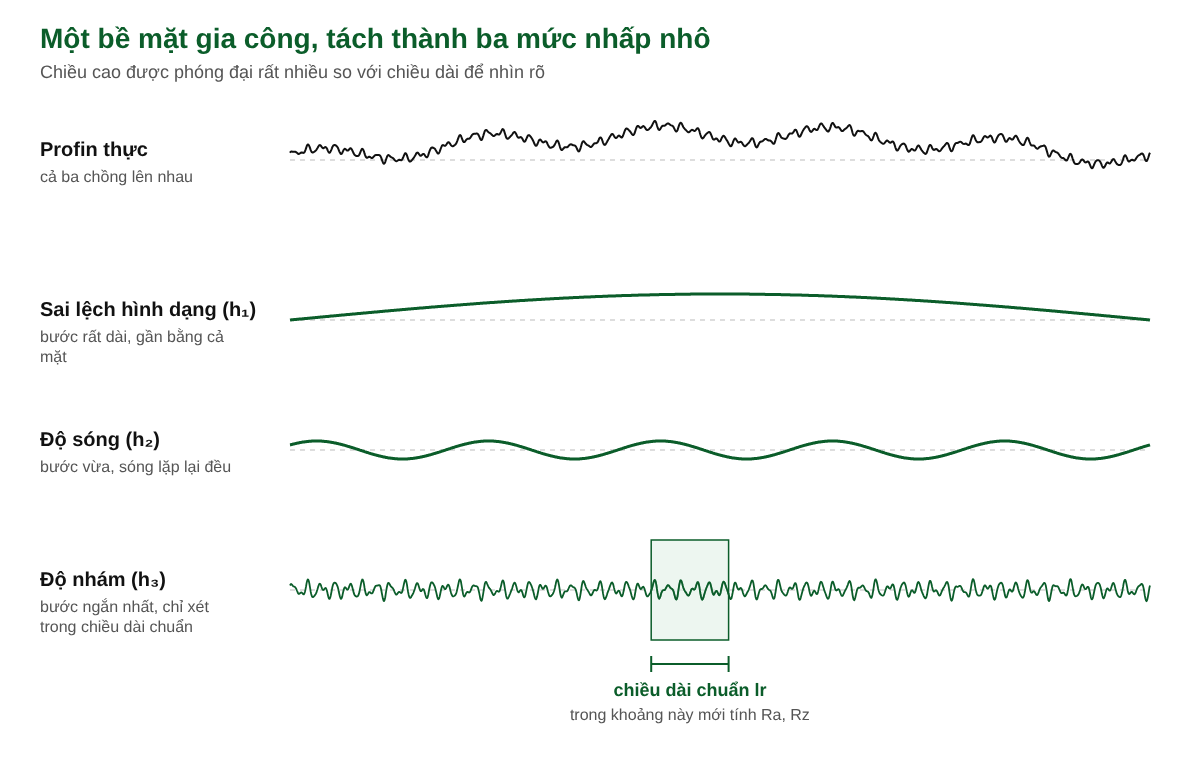
Cắt ngang một bề mặt gia công, phóng đại chiều cao lên, đường bao thu được gọi là profin. Trên đó chồng ba mức nhấp nhô: sai lệch hình dạng h₁ bước rất dài, độ sóng h₂ bước vừa, độ nhám h₃ bước ngắn nhất. Máy đo nhám lọc bỏ phần bước dài, nên một mặt phay đạt Ra 0,8 vẫn có thể cong vì phôi bung sau khi tháo khỏi ê tô mà máy không báo gì. Độ phẳng phải kiểm bằng đồng hồ so hoặc máy đo tọa độ, đừng suy từ độ nhám.
Muốn tách riêng độ nhám, phép đo chỉ xét trong một khoảng hẹp gọi là chiều dài chuẩn lr. Với mặt có Ra từ 0,1 đến 2 µm, ISO 4288 quy định lr bằng 0,8 mm và chiều dài đánh giá mặc định gồm 5 đoạn, tức 4 mm.
Tiến dao chậm lại một nửa, chiều cao vết dao giảm bốn lần
Vết lưỡi dao là nguồn gốc lớn nhất của nhám. Khi tiện, mũi dao tròn để lại những gợn cách nhau đúng bằng bước tiến, và chiều cao gợn tính được theo công thức lý thuyết Rt ≈ f²/(8r), với f là bước tiến (mm/vòng), r là bán kính mũi dao (mm).
Lấy dao r = 0,8 mm. Ở f = 0,2 mm/vòng, 0,2² / (8 × 0,8) = 0,04 / 6,4 = 0,00625 mm, tức 6,25 µm. Hạ xuống f = 0,1 mm/vòng, 0,01 / 6,4 = 0,00156 mm, khoảng 1,56 µm, thấp đi bốn lần vì f nằm trong bình phương. Giữ f = 0,2 mà thay dao r = 0,4 mm thì gợn cao 12,5 µm, gấp đôi. Cách đổi ra lệnh F trên máy có ở bài tính bước tiến dao trong gia công CNC.
Số này là chiều cao lý thuyết, chưa phải Ra, và bỏ qua rung, mòn dao, lẹo dao. Trên máy, rung của hệ máy, dao, phôi in thêm gợn, còn vật liệu không đồng nhất làm mặt cắt xước chỗ này, mịn chỗ kia. Bước tiến cũng không giảm mãi được. Với f quá nhỏ, dao miết thay vì cắt và mặt không bóng thêm.
Ra lấy trung bình, nên hai mặt khác nhau có thể cùng một số
Đường trung bình chia profin thành hai phần diện tích trên, dưới bằng nhau. Ra là trung bình trị tuyệt đối độ lệch của profin so với đường đó.
Ví dụ, đọc độ lệch tại 10 điểm cách đều được +2, +1, −1, −2, +3, +1, −1, −3, +1, −1 µm. Tổng có dấu bằng 0, đường trung bình đặt đúng chỗ. Bỏ dấu rồi cộng được 16 µm, chia 10 điểm ra Ra 1,6 µm.
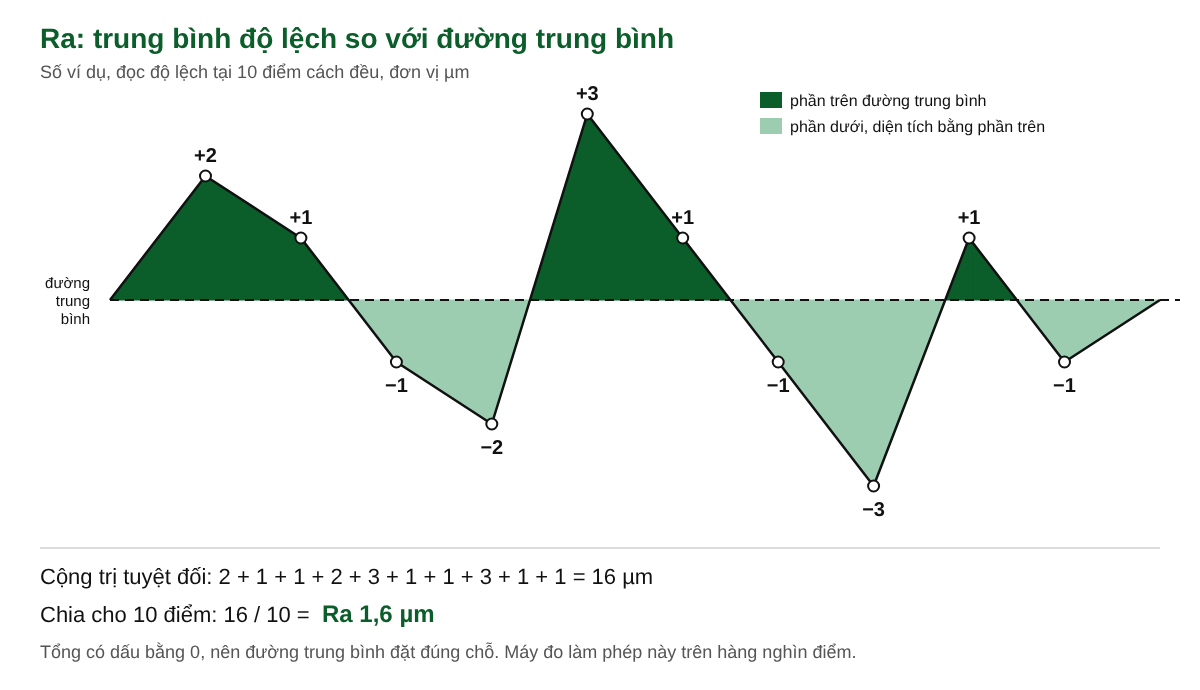
Đổi sang profin khác, 10 điểm xen kẽ +1,6 và −1,6 µm. Ra vẫn 1,6, nhưng từ đỉnh tới đáy chỉ 3,2 µm, trong khi profin đầu là 3 + 3 = 6 µm.
Ra vẫn là thông số phổ biến nhất, vì một vết xước đơn lẻ gần như không làm số đo nhảy, kết quả ổn định và dễ so giữa các lần đo. Dãy Ra ưu tiên (µm) là 0,1 - 0,2 - 0,4 - 0,8 - 1,6 - 3,2 - 6,3 - 12,5 - 25 - 50 - 100, mỗi bậc gần gấp đôi bậc trước.
Rz theo ISO và RzJIS là hai phép tính khác nhau
Rz theo ISO 4287:1997 tính thế này: trên mỗi đoạn chuẩn lấy đỉnh cao nhất cộng đáy sâu nhất, rồi trung bình 5 đoạn. Trước năm 1997 đại lượng này mang tên Ry, nên máy đo và tài liệu đời cũ có thể vẫn ghi Ry.
RzJIS, tức Rz 10 điểm cũ, lấy trung bình 5 đỉnh cao nhất cộng trung bình 5 đáy sâu nhất, đo từ đường trung bình (theo tài liệu kỹ thuật của Mitsubishi Materials). JIS tính trên chiều dài chuẩn, nên ví dụ dưới đây tính từng đoạn rồi lấy trung bình để so cùng một quãng đo với ISO.
Ví dụ có 5 đoạn, mỗi đoạn 5 đỉnh và 5 đáy. Ở đoạn đầu, 5 đỉnh là 3,4 + 2,8 + 2,4 + 2,0 + 1,6 = 12,2 µm, 5 đáy là 3,2 + 2,6 + 2,2 + 1,9 + 1,4 = 11,3 µm, nên RzJIS của đoạn bằng (12,2 + 11,3) / 5 = 4,7 µm. Rz ISO của đoạn chỉ cần hai số, 3,4 + 3,2 = 6,6 µm. Cả năm đoạn như sau.
| Đoạn | Đỉnh cao nhất + đáy sâu nhất | Rz ISO của đoạn (µm) | RzJIS của đoạn (µm) |
|---|---|---|---|
| 1 | 3,4 + 3,2 | 6,6 | 4,7 |
| 2 | 3,0 + 3,4 | 6,4 | 4,7 |
| 3 (có vết xước) | 3,2 + 7,0 | 10,2 | 5,4 |
| 4 | 3,1 + 3,1 | 6,2 | 4,5 |
| 5 | 3,3 + 3,3 | 6,6 | 4,7 |
| Trung bình | 36 / 5 = 7,2 | 24 / 5 = 4,8 |
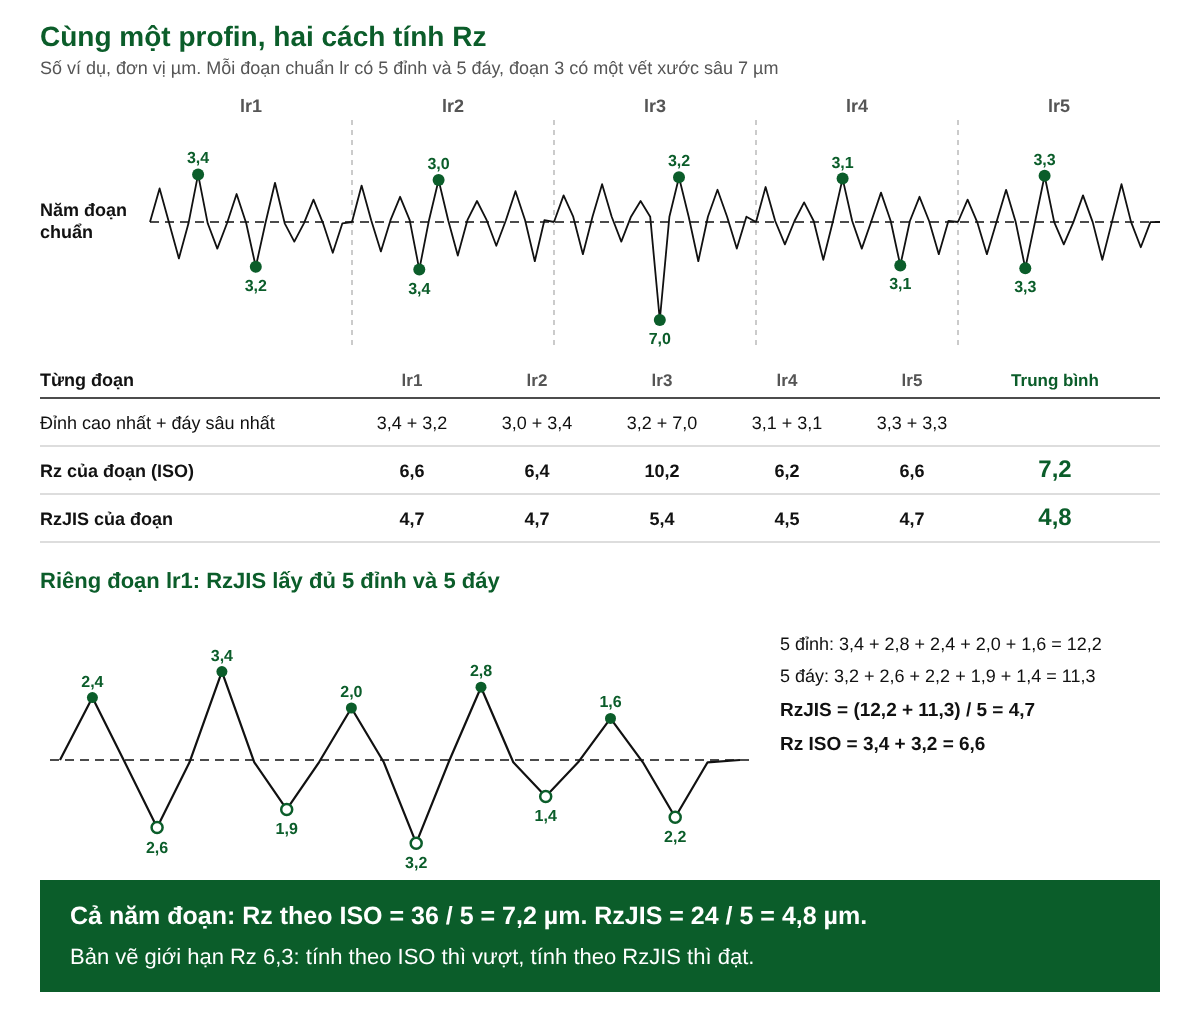
Hai số nằm hai phía của mức Rz 6,3. Bản vẽ ghi Rz 6,3 mà không nói chuẩn thì một chi tiết có thể đạt khi xưởng đo RzJIS, rồi bị phòng kiểm của khách trả lại vì đo theo ISO.
Đoạn 3 cho thấy thêm một khác biệt. Không có vết xước, đáy sâu nhất đoạn đó là 3,0 µm thay vì 7,0 µm, kết quả là Rz ISO 6,4 và RzJIS 4,64. Vết xước sâu thêm 4 µm đẩy Rz ISO lên 0,8 µm (4 / 5), RzJIS chỉ thêm 0,16 µm (4 / 25). Rz ISO nhạy với vết xước gấp năm lần.
Trên cùng một đoạn, RzJIS không thể lớn hơn Rz ISO. Chênh bao nhiêu thì tùy hình dạng profin, không có hệ số cố định, nên đừng đổi số này sang số kia để nghiệm thu.
Rz được chọn khi mặt quá thô hoặc quá bóng, hoặc ở chỗ khó đo Ra như lưỡi cắt và chi tiết nhỏ.
Mặt nhẵn bền hơn, và đắt hơn
Mặt càng nhẵn thì nói chung càng chống mòn, chống ăn mòn và chống nứt mỏi tốt, vì đáy nhám là nơi ứng suất tập trung và hơi ẩm đọng lại. Với mối ghép chặt, khi ép, đỉnh nhám bị san nên độ dôi thực nhỏ hơn số tính từ dung sai.
Lấy lắp H7/n6 ở Ø30, kiểu lắp trung gian thiên về chặt. Lỗ H7 có sai lệch 0 đến +21 µm, trục n6 từ +15 đến +28 µm, nên độ dôi lớn nhất là 28 µm, còn cặp lỗ lớn nhất với trục nhỏ nhất vẫn hở 6 µm. Nếu mỗi mặt có Rz 6,3 µm, tổng chiều cao nhấp nhô hai mặt đã là 12,6 µm, gần nửa con số đó. Đỉnh nhám không bị san hết, nhưng mặt lắp chặt không thể để nhám tùy ý, dung sai và nhám phải chọn cùng nhau.
Từ Ra 3,2 xuống Ra 0,8 thường phải thêm một bước tinh hoặc chuyển sang mài, tức thêm nguyên công và thời gian gá. Ghi Ra 0,8 cho một mặt tự do chỉ làm chi tiết đắt lên.
Bản vẽ ghi Rz thì đọc chuẩn trước, đo sau
Bộ ISO 21920 công bố tháng 12/2021, gồm 3 phần, đã chính thức thay ISO 1302, ISO 4287 và ISO 4288. Theo Digital Surf, Ra trong ISO 21920-2 tính một lần trên cả chiều dài đánh giá thay vì lấy trung bình theo từng đoạn, nên có thể lệch một chút so với cách cũ, còn Rz vẫn tính theo từng đoạn. Bản vẽ đang lưu hành thì còn ghi chuẩn cũ. Trước khi đo một mặt có ghi Rz, nên làm theo thứ tự này:
- Đọc khung tên và ghi chú kỹ thuật của bản vẽ chế tạo xem đang dùng ISO 4287, ISO 21920 hay JIS.
- Thấy ghi RzJIS thì tính theo 5 đỉnh, 5 đáy. Chỉ ghi Rz mà không rõ chuẩn thì hỏi khách trước khi gia công, đừng tự suy.
- Đặt đúng chuẩn và chiều dài chuẩn trên máy đo nhám, vì máy cầm tay thường cho chọn giữa ISO và JIS.
- Rê đầu đo vuông góc với vết dao, đo vài vị trí, ghi chuẩn đã dùng cạnh kết quả.
Có thể thử ngay trên một bản vẽ đang có: tìm mọi ký hiệu Rz và xem đã biết nó tính theo chuẩn nào chưa.
Học đọc độ nhám theo phương pháp Hybrid tại CVTECH
Khóa Lập trình và vận hành máy tiện CNC và khóa Vận hành máy phay CNC thực chiến của CVTECH đều kéo dài 1 tháng, 180 giờ, học phí 8 triệu. Học viên học lý thuyết online trên app, web rồi thực hành 8h–17h từ thứ Hai đến thứ Sáu trên máy Fanuc tại xưởng Lô 4 Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội. Học cả hai nghề thì có combo phay và tiện CNC (3 tháng, 540 giờ, 17 triệu).
Có thể bắt đầu từ khóa online miễn phí Vẽ kỹ thuật. Lịch khai giảng xem ở trang học phí và lịch, cần tư vấn thì gọi Mr Quyết 0969.081.015 hoặc Mr Quân 0941.568.790.
Câu hỏi thường gặp
Ra 1,6 nghĩa là gì?
Độ lệch trung bình của profin so với đường trung bình là 1,6 µm, tức 0,0016 mm. Bản vẽ theo ISO 4288 mặc định cho phép tối đa 16% số lần đo vượt, trừ khi ghi "Ra max 1,6". ISO 21920 đổi ngược lại: mặc định không lần đo nào được vượt, muốn dùng quy tắc 16% phải ghi rõ.
Có đổi được Ra sang Rz không?
Không có hệ số cố định. Ở ví dụ trên, hai profin cùng Ra 1,6 có chiều cao đỉnh tới đáy 6 µm và 3,2 µm. Bảng quy đổi chỉ để ước lượng, không dùng để kết luận đạt hay không đạt.
Ra càng nhỏ có phải càng tốt?
Không. Mặt mịn hơn mức chức năng cần chỉ tăng chi phí, và mặt trượt cần giữ dầu hay mặt dán keo còn có thể làm việc kém đi nếu quá bóng.
Nguồn tham khảo: Digital Surf, "What are the differences between ISO 4287 and ISO 21920". Mitsubishi Materials, tài liệu kỹ thuật về độ nhám theo JIS. Polytec, tài liệu về đánh giá độ nhám theo ISO 21920.