H7/n6 nghĩa là gì, lắp như vậy chặt hay lỏng, lỗ Ø40H7 được phép to đến đâu? Thợ CNC, nhân viên QC và sinh viên làm đồ án thường gõ đúng những câu này khi gặp ký hiệu dung sai lắp ghép H7 trên bản vẽ. Bài này đổi ký hiệu ra con số µm theo ISO 286 (TCVN 2244, TCVN 2245), làm trọn bốn ví dụ tra bảng, trong đó có một trường hợp phải cộng Δ, rồi tính độ hở, độ dôi.
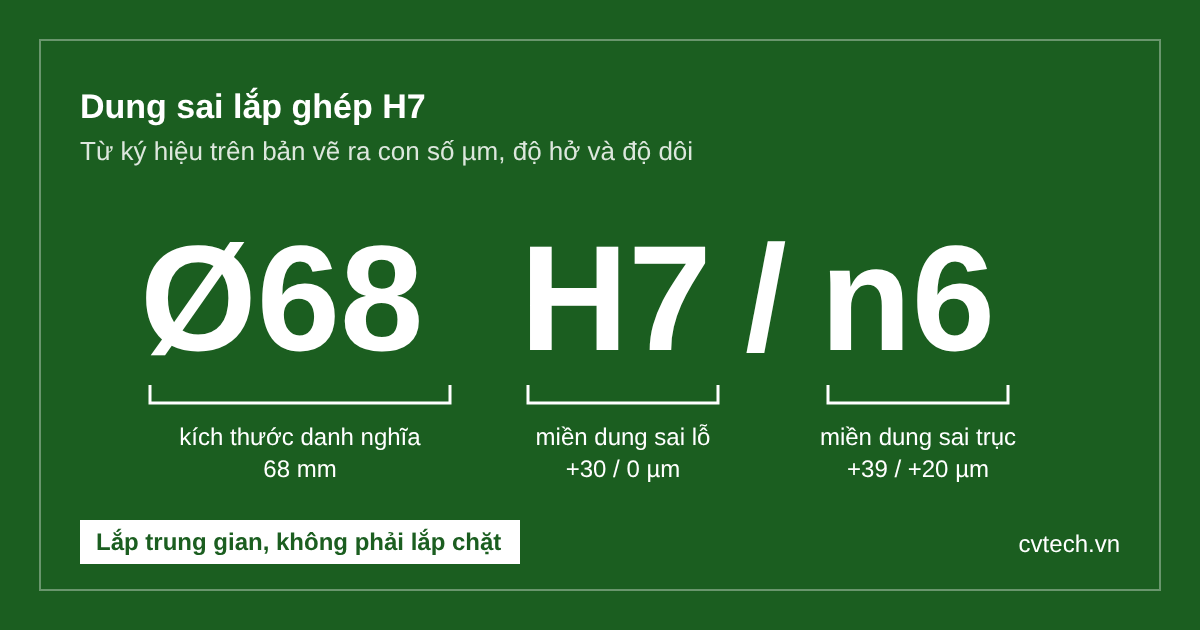
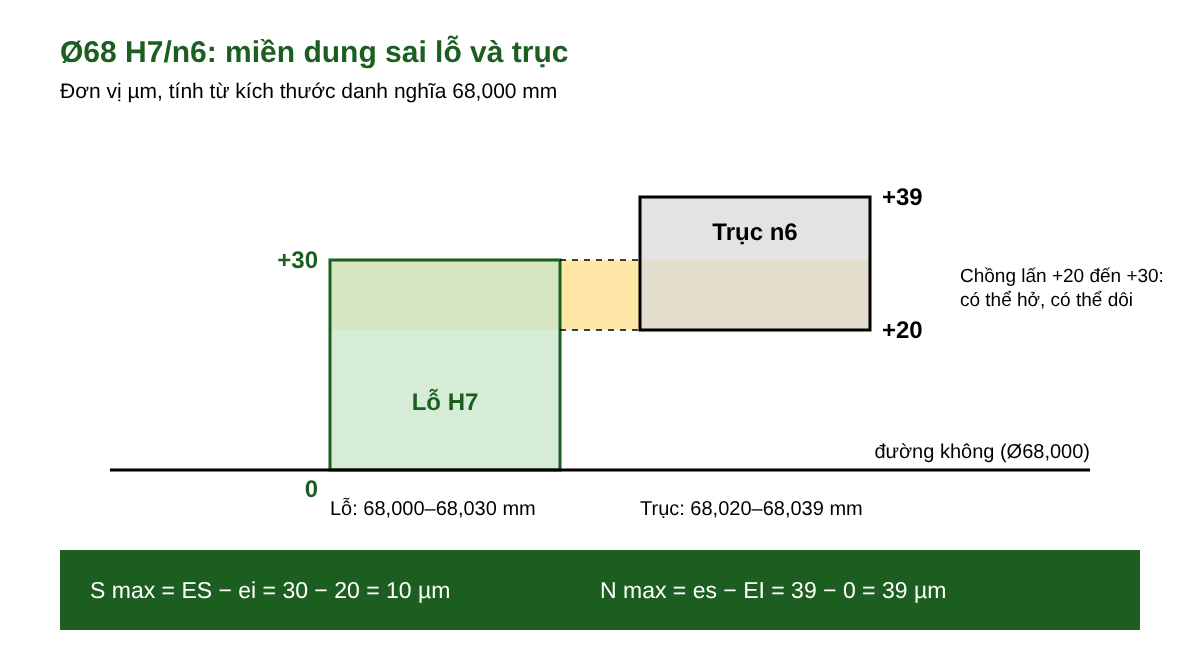
Trả lời ngắn: H7/n6 không phải lắp chặt. Ở đường kính 68 mm, lỗ được phép từ 68,000 đến 68,030 mm, trục từ 68,020 đến 68,039 mm. Ghép bất kỳ lỗ nào với trục nào trong lô thì cặp lỏng nhất hở 10 µm, cặp chặt nhất dôi 39 µm. Tức là lắp trung gian, dù ngoài xưởng n6 hay bị gọi gọn là "lắp chặt". H7/f7 ở Ø40 lúc nào cũng hở, ít nhất 25 µm, nhiều nhất 75 µm.
Đọc Ø40H7
Số 40 là kích thước danh nghĩa, dùng để vẽ và để tra bảng. Chữ H là ký hiệu sai lệch cơ bản, nó cho biết miền dung sai nằm ở đâu so với đường không (đường ứng với đúng 40,000 mm). Số 7 là cấp dung sai, quyết định miền rộng bao nhiêu. Chữ in hoa dành cho lỗ, chữ thường dành cho trục. Viết nhầm H thành h là đảo luôn vị trí miền dung sai.
Đường kính 40 mm nằm trong khoảng kích thước "trên 30 đến 50", ở đó cấp 7 ứng với IT7 = 25 µm. Lỗ H luôn có sai lệch dưới EI = 0. Vậy Ø40H7 là lỗ từ 40,000 đến 40,025 mm. Bảng IT đầy đủ nằm ở bài bảng dung sai IT theo ISO 286, còn khái niệm sai lệch trên, sai lệch dưới được giải thích trong bài dung sai là gì.
Ký hiệu viết thành phân số như Ø40H7/f7 thì tử số là lỗ, mẫu số là trục. Phần lớn bản vẽ chế tạo theo hệ lỗ cơ bản: lỗ giữ nguyên chữ H, muốn lắp lỏng, trung gian hay có độ dôi thì đổi chữ của trục. Lý do nằm ở xưởng. Lỗ khó gia công và khó đo hơn trục, mỗi cỡ lỗ lại cần dao doa và calip nút riêng, nên cố định lỗ là bớt được cả một tủ dụng cụ. Ký hiệu thường đứng cạnh kích thước nào trên bản vẽ thì xem bài hướng dẫn đọc bản vẽ chế tạo cơ khí.
Ký hiệu nào cũng quy về hai con số: IT và sai lệch cơ bản
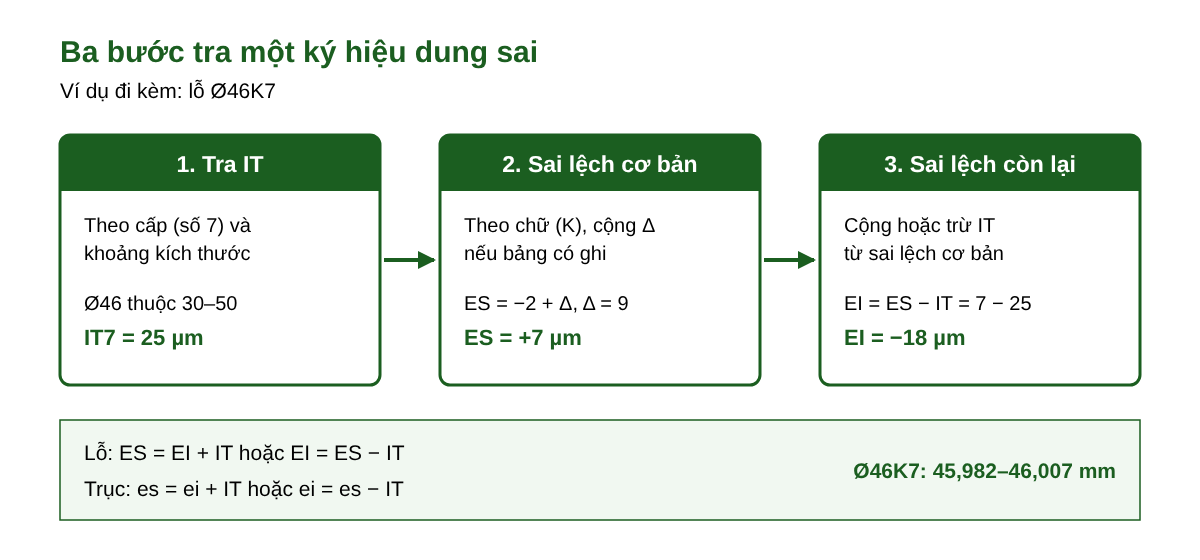
Đổi ký hiệu ra số chỉ cần độ rộng miền (IT) và một sai lệch cơ bản. Cách tra như sau.
- Tra IT theo số cấp và khoảng kích thước. Kích thước nằm đúng ranh giới thì thuộc khoảng dưới, ví dụ Ø120 thuộc "trên 80 đến 120" chứ không thuộc khoảng 120–180.
- Tra sai lệch cơ bản theo chữ, trong bảng của lỗ hoặc bảng của trục. Với một số chữ của lỗ, giá trị đọc được còn phải cộng thêm Δ in ở các cột bên phải bảng.
- Tính sai lệch còn lại. Với lỗ, ES = EI + IT hoặc EI = ES − IT. Với trục, es = ei + IT hoặc ei = es − IT.
Phần 1 của ISO 286 (tương ứng TCVN 2244) chỉ cho bảng IT và bảng sai lệch cơ bản, cộng trừ là việc của người tra. Phần 2 (tương ứng TCVN 2245) tính sẵn cả hai sai lệch cho các miền thông dụng, lỗ một bảng, trục một bảng: dóng cột theo miền như G7 hay K7, dóng hàng theo khoảng kích thước là đọc ra ES, EI hoặc es, ei. Tra phần 2 nhanh hơn nhiều. Nhưng gặp miền không có trong bảng phần 2, hay cần kiểm một con số nghi in sai, vẫn phải quay về làm tay ba bước.
Chữ K mới là chỗ dễ sai
Ø35G7 gọn. 35 mm thuộc khoảng 30–50, IT7 = 25 µm. Chữ G thuộc nhóm A đến H, nhóm lấy sai lệch dưới EI làm sai lệch cơ bản. Ở khoảng này G có EI = +9 µm, đọc ra là dùng luôn. ES = 9 + 25 = +34 µm, lỗ đạt từ 35,009 đến 35,034 mm, to hơn lỗ H7 cùng cỡ ít nhất 9 µm.
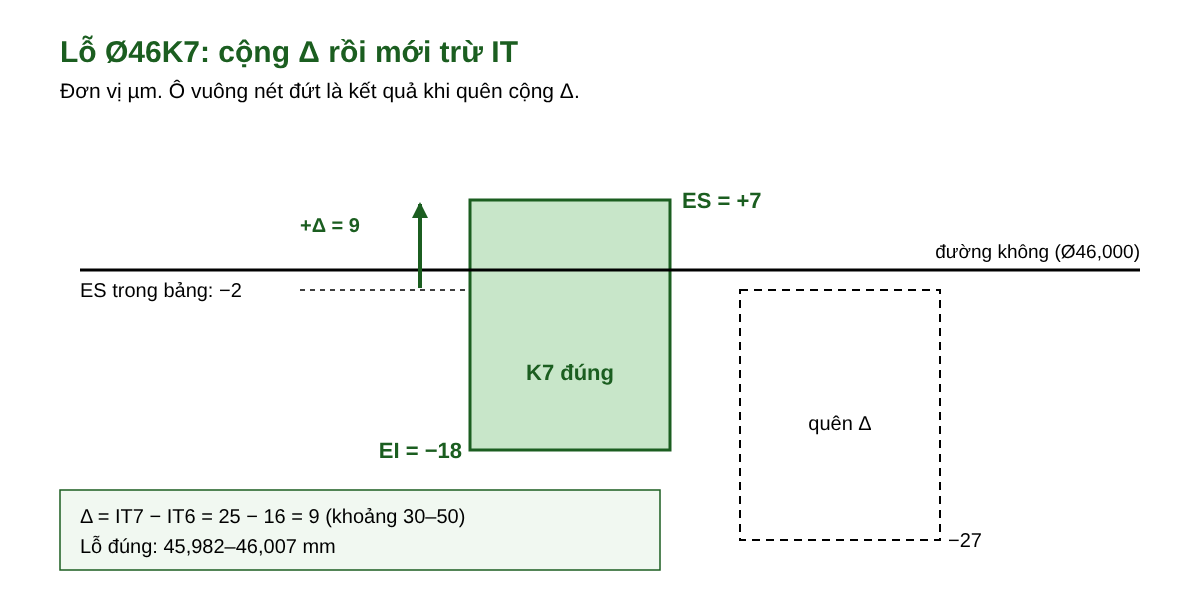
Ø46K7 cùng khoảng 30–50, cùng IT7 = 25 µm, nhưng chữ K đổi hẳn cách tính. Từ K đến ZC, sai lệch cơ bản của lỗ là sai lệch trên ES. Với K, M, N đến cấp 8 và P đến ZC đến cấp 7, con số in trong bảng chưa phải con số cuối. Ô của K ở khoảng này ghi −2 + Δ. Δ là hiệu giữa IT của cấp đang tra và IT của cấp chính xác hơn liền kề, ở đây IT7 − IT6 = 25 − 16 = 9 µm. Vậy ES = −2 + 9 = +7 µm, EI = 7 − 25 = −18 µm, lỗ đạt từ 45,982 đến 46,007 mm.
Số −2 đứng một mình trong ô trông như đã xong, nên Δ rất dễ bị bỏ sót. Lấy ES = −2 thì EI thành −27 và cả miền tụt xuống 9 µm. Chi tiết nào rơi vào đoạn từ −27 đến −18 thực ra đã nhỏ hơn cận dưới, đem lắp với ổ lăn hay chốt sẽ chặt hơn thiết kế và phải doa lại.
Lỏng, trung gian hay dôi: chỉ là phép trừ
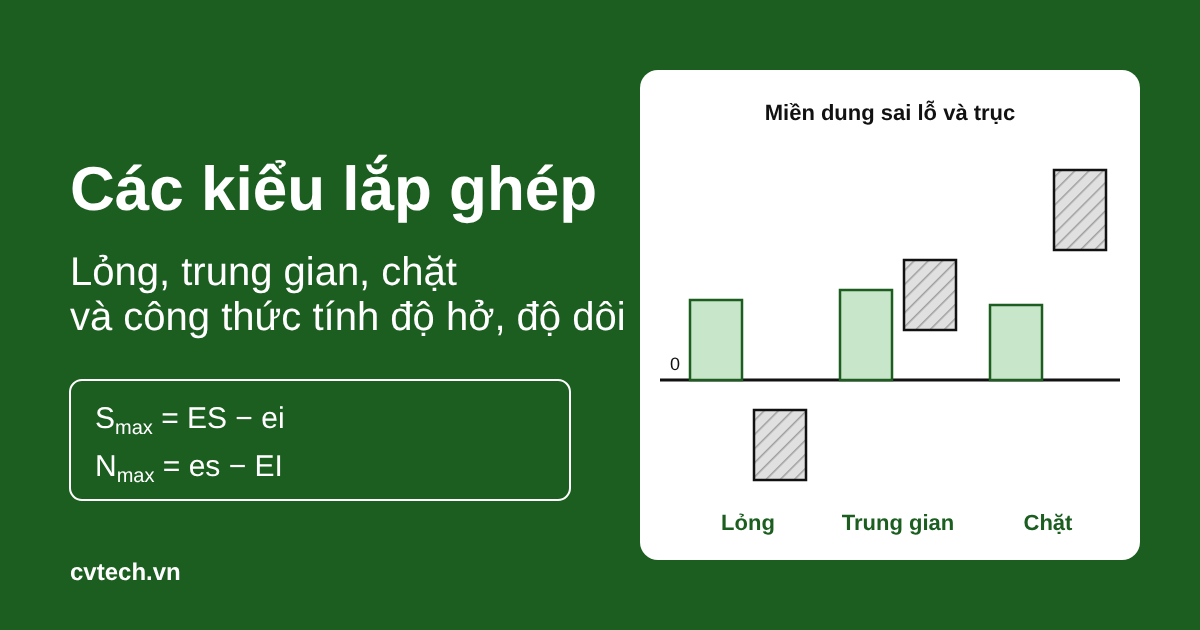
Có sai lệch của lỗ và trục rồi thì đặc tính lắp chỉ còn là phép trừ. Độ hở lớn nhất S max = ES − ei, tức lỗ to nhất gặp trục nhỏ nhất. Độ hở nhỏ nhất S min = EI − es. Độ dôi lớn nhất N max = es − EI, khi trục to nhất gặp lỗ nhỏ nhất. Độ dôi nhỏ nhất N min = ei − ES.
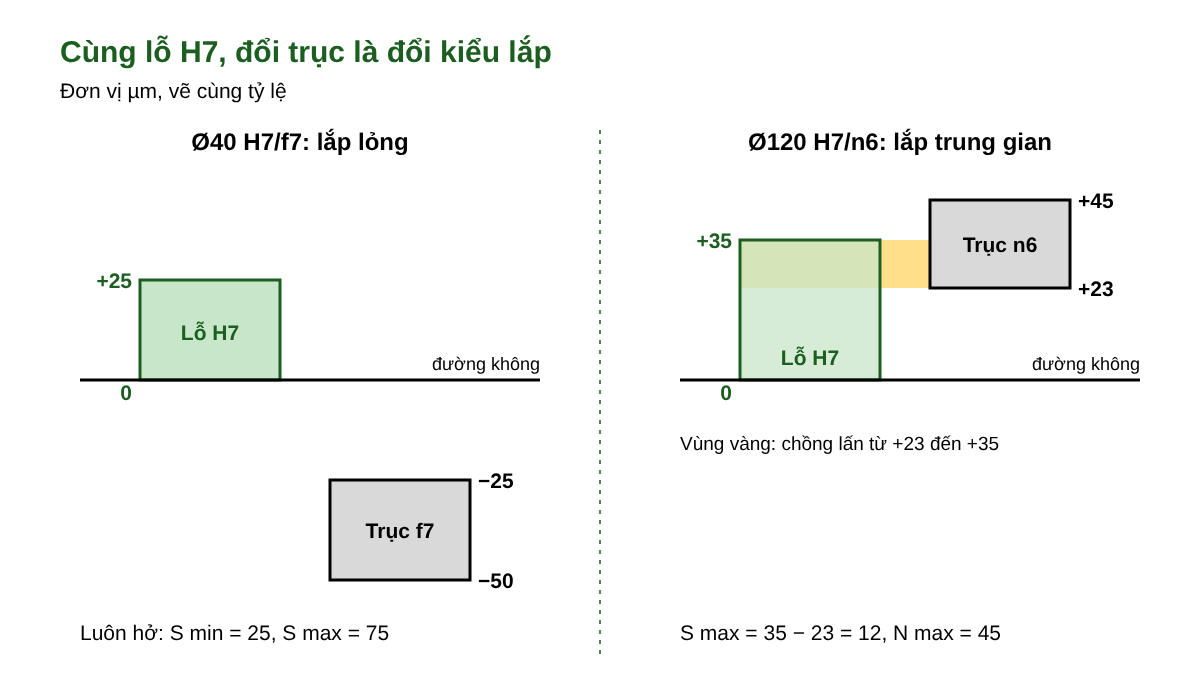
Lấy Ø40H7/f7: lỗ +25/0, trục f7 có es = −25 µm, ei = −50 µm. S max = 25 − (−50) = 75 µm, S min = 0 − (−25) = 25 µm. Trục f7 mang sai lệch âm, trừ số âm mà rơi dấu là kết luận sai luôn kiểu lắp. Ở đây hai miền không chạm nhau, cặp nào cũng hở, nên là lắp lỏng, loại hay gặp ở trục quay trong bạc, nơi cần chỗ cho màng dầu. Phân loại đầy đủ ba kiểu lắp có trong bài các kiểu lắp ghép lỏng, chặt, trung gian.
Không muốn tính đủ bốn số thì so hai cặp cận. Trục có ei lớn hơn hoặc bằng ES của lỗ thì chắc chắn có độ dôi. Trục có es nhỏ hơn hoặc bằng EI của lỗ thì lắp lỏng. Mọi trường hợp còn lại là lắp trung gian.
n6 chưa đủ để gọi là lắp chặt
Ø68H7/n6: 68 mm thuộc khoảng 50–80, IT7 = 30 µm nên lỗ +30/0. Cũng ở khoảng này IT6 = 19 µm và chữ n có ei = +20 µm, nên trục +39/+20. S max = 30 − 20 = 10 µm, N max = 39 − 0 = 39 µm. Hai miền xen nhau từ +20 đến +30 µm. Trung gian.
Ở Ø120 càng dễ kết luận vội. Đường kính 120 thuộc khoảng 80–120, IT7 = 35 µm nên lỗ +35/0. IT6 = 22 µm, chữ n có ei = +23 µm, nên trục +45/+23. Trên sơ đồ, miền trục nằm phần lớn phía trên miền lỗ, nhìn qua dễ đọc thành lắp có độ dôi. Nhưng ei = +23 vẫn nhỏ hơn ES = +35, hai miền còn chồng nhau 12 µm, N max = 45 − 0 = 45 µm, S max = 35 − 23 = 12 µm. Kết luận đúng là lắp trung gian thiên về dôi. Bản vẽ cần cặp nào cũng dôi thường chuyển sang H7/p6, và khi đó phải tra lại cột p đúng khoảng kích thước, không suy từ n.
Năm kết quả trong bài gom lại dưới đây, sai lệch tính bằng µm.
| Ký hiệu | Lỗ | Trục | Kích thước giới hạn (mm) | Đặc tính |
|---|---|---|---|---|
| Ø35G7 | +34 / +9 | không có | lỗ 35,009–35,034 | miền lỗ nằm trên đường không |
| Ø46K7 | +7 / −18 | không có | lỗ 45,982–46,007 | ES = −2 + Δ, Δ = 9 |
| Ø40H7/f7 | +25 / 0 | −25 / −50 | lỗ 40,000–40,025, trục 39,950–39,975 | lỏng, S max 75, S min 25 |
| Ø68H7/n6 | +30 / 0 | +39 / +20 | lỗ 68,000–68,030, trục 68,020–68,039 | trung gian, S max 10, N max 39 |
| Ø120H7/n6 | +35 / 0 | +45 / +23 | lỗ 120,000–120,035, trục 120,023–120,045 | trung gian, S max 12, N max 45 |
Lỗ H7 nhắm vào một phần ba miền, trục n6 phải tiện tinh hoặc mài
Lỗ H7 nên nhắm vào khoảng 1/3 đến 1/2 miền dung sai tính từ cận dưới, với Ø68H7 là 68,010 đến 68,015 mm. Vì dao mòn. Dao móc lỗ hay dao phay nội suy mòn dần thì lỗ nhỏ dần qua từng chi tiết, nhắm sát 68,000 thì chỉ vài chi tiết sau đã lọt dưới cận. Sát 68,030 còn nguy hơn: lỗ nhỏ còn ăn thêm được một lát, lỗ đã to quá chỉ có bỏ.
Calip nút hai đầu (đầu qua, đầu không qua) báo đạt hay không đạt trong vài giây, hợp với hàng loạt. Nó không nói lỗ còn cách cận bao xa. Muốn biết dao đã mòn bao nhiêu để bù kịp thì cần đồng hồ so đo lỗ, chỉnh về 0 trên vòng chuẩn hoặc trên panme, đọc ra con số thật.
Trục n6 ở Ø68 chỉ có 19 µm để xoay xở. Phải tiện tinh trên máy tiện CNC, bù mòn dao theo kết quả đo, hoặc tiện chừa lượng dư rồi mài. Panme vạch 0,01 mm chia miền 19 µm được chưa đầy hai vạch, nên đo trục n6 cần panme có độ chia 0,001 mm. Cách đọc và chỉnh 0 xem bài cấu tạo và cách sử dụng panme cơ khí.
Còn nhiệt độ. Kích thước trên bản vẽ được hiểu là đo ở 20 °C, trong khi trục thép Ø68 vừa tháo khỏi máy thường còn nóng hơn chừng 10 °C và to ra khoảng 68 × 0,0000115 × 10 ≈ 0,008 mm, gần nửa miền n6. Đo lúc nóng thấy +30 µm, ngay giữa miền. Nguội rồi trục chỉ còn khoảng +22 µm, sát cận dưới.
Học dung sai, đo kiểm và gia công theo phương pháp Hybrid tại CVTECH
Khóa Dung sai và đo lường online và khóa Vẽ kỹ thuật online của CVTECH đều miễn phí, học trên app hoặc web. Làm ra và đo được một lỗ H7, một trục n6 thì phải ở máy thật.
Theo phương pháp Hybrid, lý thuyết học online, thực hành tại xưởng CVTECH ở Lô 4 Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội, trên máy Fanuc, thực hành không giới hạn. Khóa Vận hành máy phay CNC thực chiến và khóa Lập trình và vận hành máy tiện CNC cùng kéo dài 1 tháng, 180 giờ, học phí 8 triệu đồng mỗi khóa. Ngày khai giảng xem ở trang học phí và lịch khai giảng.
Câu hỏi thường gặp
Ø40H7 là bao nhiêu mm?
Từ 40,000 đến 40,025 mm. Đường kính 40 thuộc khoảng 30–50, IT7 bằng 25 µm, lỗ H có EI = 0 nên ES = +25 µm. Trục Ø40h7 thì ngược lại, từ 39,975 đến 40,000 mm.
H7/n6 là lắp chặt hay lắp trung gian?
Ở cả Ø68 và Ø120, H7/n6 là lắp trung gian vì sai lệch dưới của trục vẫn nhỏ hơn sai lệch trên của lỗ. Lắp thiên về dôi, thường phải ép nhẹ, nhưng trong lô vẫn có cặp hở. Cần chắc chắn có độ dôi thì bản vẽ thường ghi H7/p6.
Tiêu chuẩn dung sai lắp ghép nào đang dùng?
Bộ ISO 286 hiện hành là bản năm 2010, phần 2 được ISO xác nhận lại năm 2021. TCVN 2244:1999 và TCVN 2245:1999 tương đương ISO 286 bản năm 1988. Các trị số trong bài đã đối chiếu với ISO 286-2:2010.
Cách tự kiểm nhanh nhất là lấy một bản vẽ đang làm, chọn hai ký hiệu có chữ khác H, tự tra theo ba bước rồi so với bảng sai lệch giới hạn trong TCVN 2245. Hai kết quả lệch nhau đúng bằng một giá trị Δ thì gần như chắc chắn là bước cộng Δ đã bị bỏ qua.