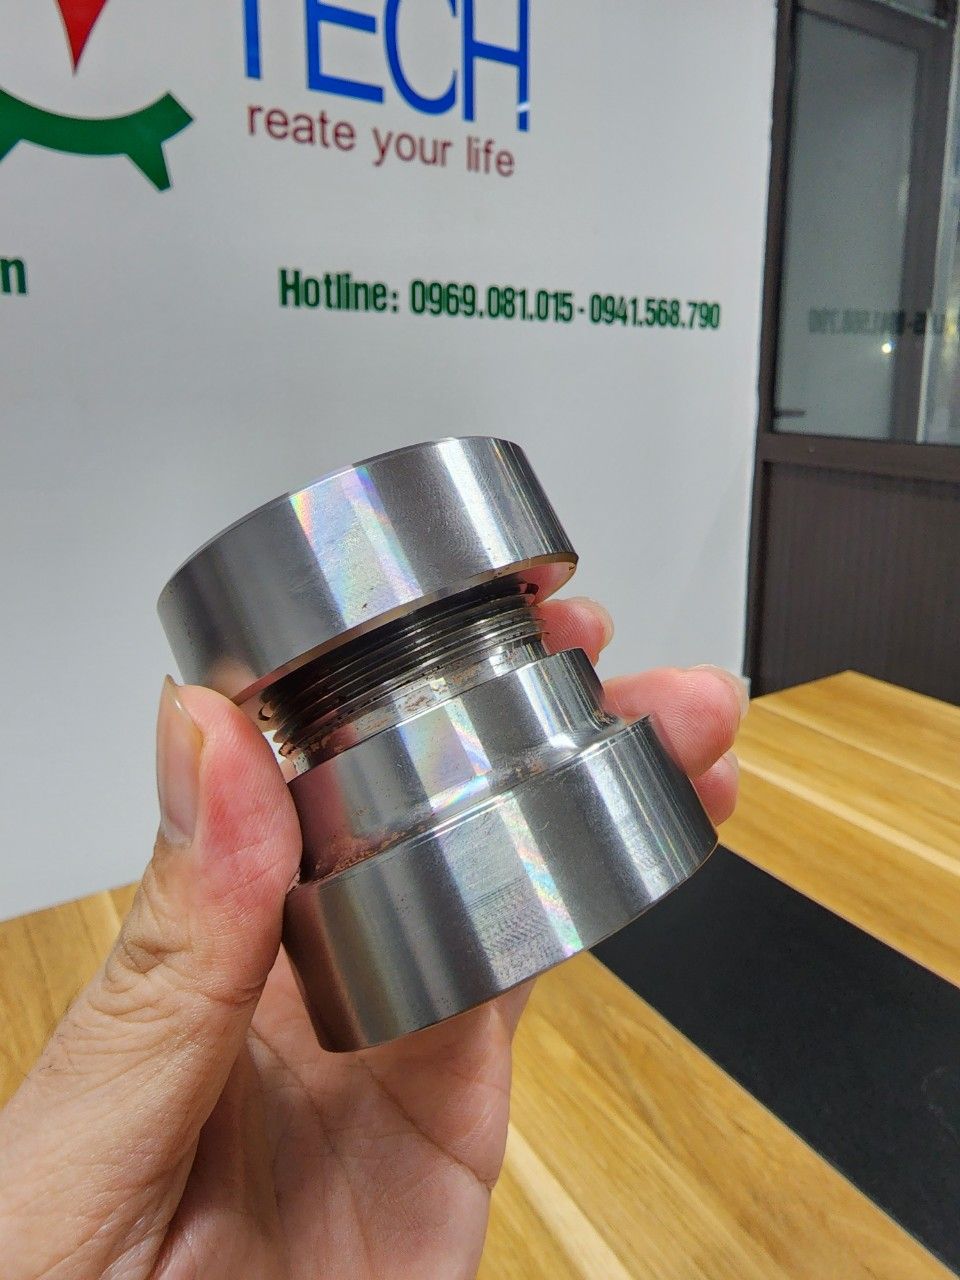
Gia công mài là phương pháp cắt gọt dùng hạt mài cứng, gắn trên đá mài quay tốc độ cao, để bóc đi lớp vật liệu rất mỏng khỏi chi tiết. Nhờ vậy mài đạt độ chính xác kích thước và độ nhẵn bề mặt cao hơn tiện hay phay, và gia công được cả thép đã tôi cứng. Mài thường là bước hoàn thiện cuối cùng của chi tiết cần dung sai chặt.
Mài hoạt động như thế nào
Đá mài gồm vô số hạt mài nhỏ, sắc, liên kết với nhau bằng chất kết dính. Mỗi hạt hoạt động như một lưỡi dao cực nhỏ, cắt ra một phoi mỏng. Hạt cùn thì bị bẻ gãy hoặc rơi ra, hạt mới lộ ra. Đó là lý do đá mài có khả năng tự mài sắc ở mức nhất định. Vì tốc độ cắt rất cao và vùng tiếp xúc sinh nhiệt lớn nên mài luôn cần tưới nguội đầy đủ, nếu không bề mặt dễ bị cháy.
Các kiểu mài phổ biến
- Mài phẳng: mài mặt phẳng của khối, tấm, khuôn trên máy mài phẳng. Đây là kiểu dùng nhiều nhất trong xưởng khuôn mẫu.
- Mài tròn ngoài: mài mặt trụ ngoài của trục, chốt, giữa hai mũi tâm hoặc không tâm.
- Mài tròn trong: mài lỗ, bạc, vỏ ổ lăn.
- Mài vô tâm: chi tiết không kẹp mà đặt giữa đá mài và đá dẫn, hợp với sản xuất hàng loạt chi tiết trụ nhỏ.
- Mài dụng cụ: mài sắc dao phay, dao tiện, mũi khoan.
Đá mài: chọn theo vật liệu
Chất liệu hạt mài quyết định đá hợp với vật liệu nào.
| Hạt mài | Hợp với |
|---|---|
| Oxit nhôm | Thép thường, thép hợp kim |
| Cacbua silic | Gang, kim loại màu, hợp kim cứng |
| CBN (nitrit bo lập phương) | Thép đã tôi cứng, thép gió |
| Kim cương | Hợp kim cứng, gốm, thủy tinh |
Ngoài hạt mài, đá còn có độ hạt (thô hay mịn), độ cứng của đá và loại chất kết dính. Hạt mịn cho bề mặt nhẵn nhưng bóc chậm. Đá quá cứng với vật liệu thì cùn mà không tự nhả hạt, đá quá mềm thì hao nhanh.
Ưu điểm và hạn chế của mài
- Đạt dung sai chặt, cỡ vài micromet, và độ nhám thấp.
- Gia công được vật liệu cứng mà dao tiện, phay thường không cắt nổi.
- Năng suất bóc vật liệu thấp so với tiện, phay, nên chỉ để lại lượng dư nhỏ cho mài.
- Sinh nhiệt lớn, dễ gây cháy bề mặt hoặc nứt chi tiết đã tôi nếu mài sai chế độ.
- Đá mài mòn và phải sửa đá định kỳ.
Mài nằm ở đâu trong quy trình
Quy trình quen thuộc với chi tiết thép cần cứng: phay hoặc tiện thô, nhiệt luyện, rồi mài tinh. Khi nhiệt luyện, chi tiết có thể cong vênh nhẹ. Mài đưa kích thước về đúng bản vẽ. Chi tiết không cần tôi thì dùng phay, tiện tinh là đủ, vì mài tốn thêm máy và công. Hai bài nhiệt luyện là gì và các phương pháp gia công cắt gọt kim loại giúp hình dung toàn bộ chuỗi công đoạn.
An toàn khi làm việc với đá mài
Đá mài quay rất nhanh nên vỡ đá là tai nạn nghiêm trọng. Cần kiểm tra vết nứt trước khi lắp, chạy thử không tải, đứng lệch ra khỏi mặt phẳng quay của đá khi khởi động, đeo kính bảo hộ và dùng chụp bảo vệ. Không dùng đá quá tốc độ ghi trên đá.
Đi từ nền tảng CNC tại CVTECH
Mài tinh chỉ có ý nghĩa khi bước phay, tiện trước đó đã đúng. Vì thế CVTECH theo phương pháp Hybrid: học viên thực hành trực tiếp tại xưởng trên máy phay, tiện CNC ở trung tâm Lai Xá, Hà Nội, còn lý thuyết và kiến thức nền học, ôn trên hệ thống online độc quyền của CVTECH qua app và website. Học viên có thêm khóa Tiếng Trung kỹ thuật online miễn phí, với từ vựng và giao tiếp cơ bản trong xưởng cơ khí CNC, tự động hóa, để cùng làm việc với chuyên gia Trung Quốc ở doanh nghiệp. Khóa combo phay CNC kéo dài hai tháng, 360 giờ, học phí 12 triệu đồng. Bạn cũng có thể bắt đầu từ khóa online miễn phí Dung sai và đo lường để hiểu vì sao có bước mài.
Câu hỏi thường gặp
Mài khác tiện và phay ở điểm nào?
Tiện, phay cắt bằng lưỡi dao có hình học xác định. Mài cắt bằng vô số hạt mài ngẫu nhiên, lớp cắt mỏng hơn nhiều nên chính xác và nhẵn hơn.
Vì sao thép đã tôi phải mài chứ không tiện?
Thép tôi rất cứng, dao tiện thường mòn nhanh. Mài, nhất là với đá CBN, xử lý được độ cứng này.
Mài bị cháy bề mặt là sao?
Là hiện tượng nhiệt mài quá cao làm đổi màu, đổi tổ chức lớp mặt, thậm chí nứt. Nguyên nhân thường là đá cùn, ăn dao quá sâu hoặc thiếu tưới nguội.
Mài có cần lập trình CNC không?
Nhiều máy mài hiện nay là máy CNC, nhưng máy mài thủ công vẫn dùng rộng rãi với chi tiết đơn giản.



