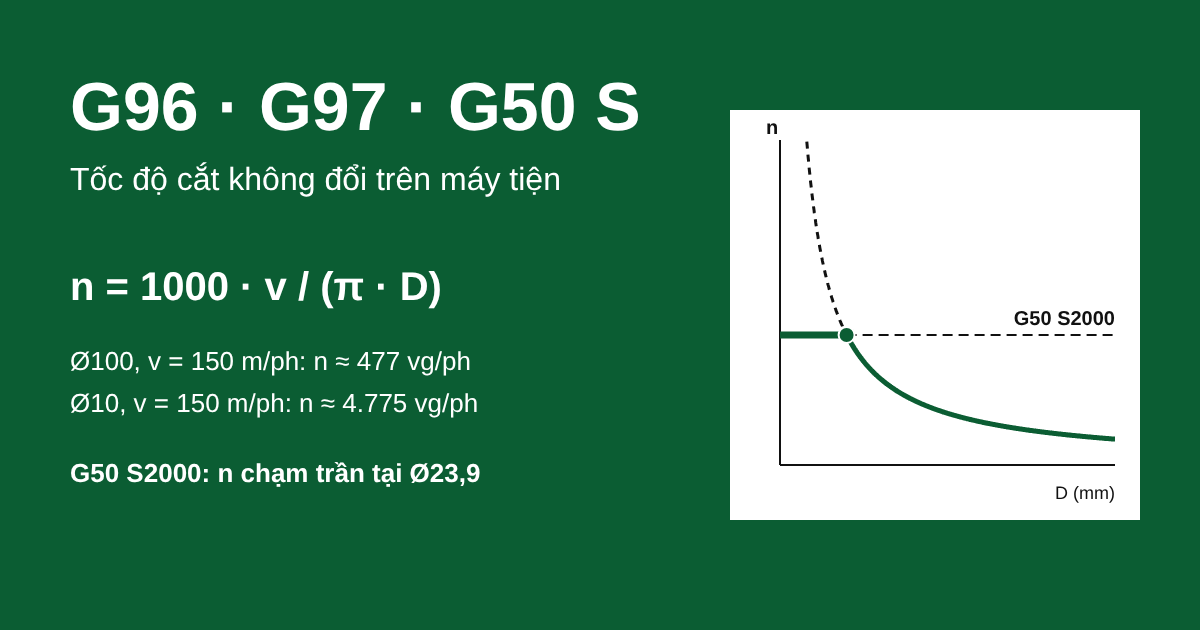
Cùng một lệnh G96 S150, máy tính ra khoảng 477 vg/ph khi dao cắt ở Ø100 và khoảng 4.775 vg/ph khi dao vào tới Ø10, nếu không có gì chặn. Gấp mười lần trong một đường khỏa mặt, màn hình không hiện báo lỗi nào. Máy không sai gì cả. Đó là đúng điều G96 yêu cầu, nên trước G96 phải có G50 S.
G96 và G97 trên máy tiện khác nhau ở chỗ giữ cố định cái gì. Với người đã nắm công nghệ tiện CNC làm được gì và đang viết những chương trình đầu tiên, câu hỏi cụ thể là khi nào dùng tốc độ cắt không đổi, khi nào bắt buộc quay về số vòng cố định, và G50 S2000 thực ra chặn cái gì.
Cùng chữ S, hai đơn vị khác nhau
G97 S1000 M03 bảo trục chính quay 1.000 vg/ph, dao ở đâu cũng vậy. Sang G96 S100 M03, chữ S đổi nghĩa: 100 m/ph, tức quãng đường bề mặt phôi lướt qua lưỡi cắt trong một phút. Để giữ con số ấy, máy tự đổi số vòng theo đường kính đang cắt, theo công thức số vòng quay:
n = 1000 · v / (π · D), với v tính bằng m/ph, D bằng mm, n bằng vg/ph.
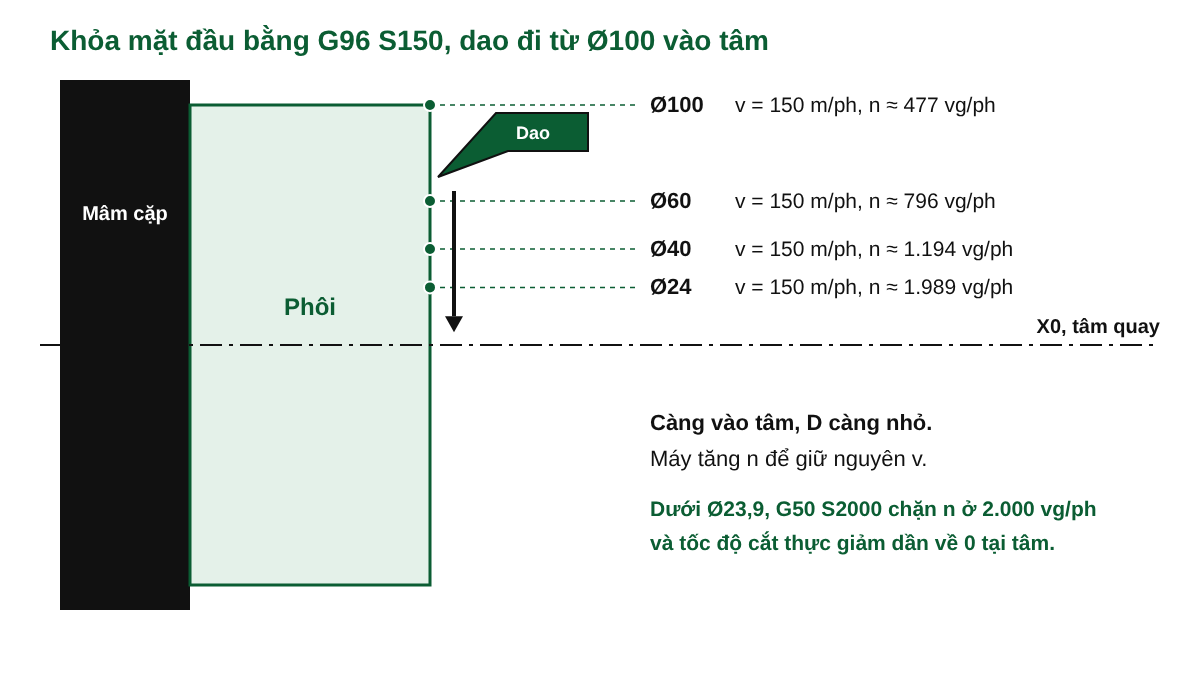
Lấy v = 150 m/ph. Ở Ø100, n = 1000 · 150 / (3,1416 · 100) ≈ 477 vg/ph. Tới Ø10 mẫu số nhỏ đi mười lần, n ≈ 4.775 vg/ph. Bài tính tốc độ cắt khi phay dùng đúng công thức này, nhưng D ở đó là đường kính dao, tính một lần là xong. Trên máy tiện, D là đường kính phôi ngay tại mũi dao và đổi mỗi khi dao đi theo phương X.
Máy không đo phôi mà lấy tọa độ X hiện tại làm đường kính, nên G96 chỉ tính đúng khi X0 của hệ tọa độ phôi nằm đúng tâm quay. Ví dụ, offset X sai khiến dao cắt ở Ø30 mà màn hình đọc X50: với S150, máy cho quay khoảng 955 vg/ph thay vì 1.592 vg/ph, tốc độ cắt thực tụt còn khoảng 90 m/ph. Thành ra khâu set dao, lấy gốc phôi động tới cả chế độ cắt, đâu riêng kích thước. Riêng khối G00, trên cấu hình Fanuc thường gặp, số vòng tính theo X điểm cuối của khối, nên trục chính không đuổi theo liên tục khi dao chạy nhanh.
Thứ tăng vọt khi dao vào tâm là số vòng, và G50 S phải chặn nó từ trước
Câu "đến tâm thì tốc độ cắt rất lớn" sai từ gốc. Ở G96, v là thứ được giữ cố định. Thứ tăng là n, và theo công thức, về lý thuyết n lớn không giới hạn khi D tiến về 0 tại X0. Trục chính cứ tăng cho tới khi gặp một giới hạn nào đó.
Cái đáng sợ nằm ở lực ly tâm, vốn tỉ lệ với bình phương số vòng. Từ 477 lên 4.775 vg/ph, số vòng gấp mười, lực ly tâm trên chấu kẹp và lực do phần lệch tâm của phôi gấp một trăm. Với mâm cặp kẹp ngoài, chính lực đó kéo chấu ra xa phôi, làm lực kẹp tụt đi đúng lúc phôi quay nhanh nhất.
Ví dụ G50 S2000 đặt trần cho số vòng: máy vẫn tính theo công thức, nhưng kết quả vượt 2.000 thì chỉ quay 2.000. Thiếu dòng này, mâm cặp có thể quay vượt tốc độ cho phép và phôi văng. Máy có giới hạn riêng theo tham số, song giới hạn đó không biết hôm nay phôi nặng bao nhiêu, kẹp bằng chấu gì.
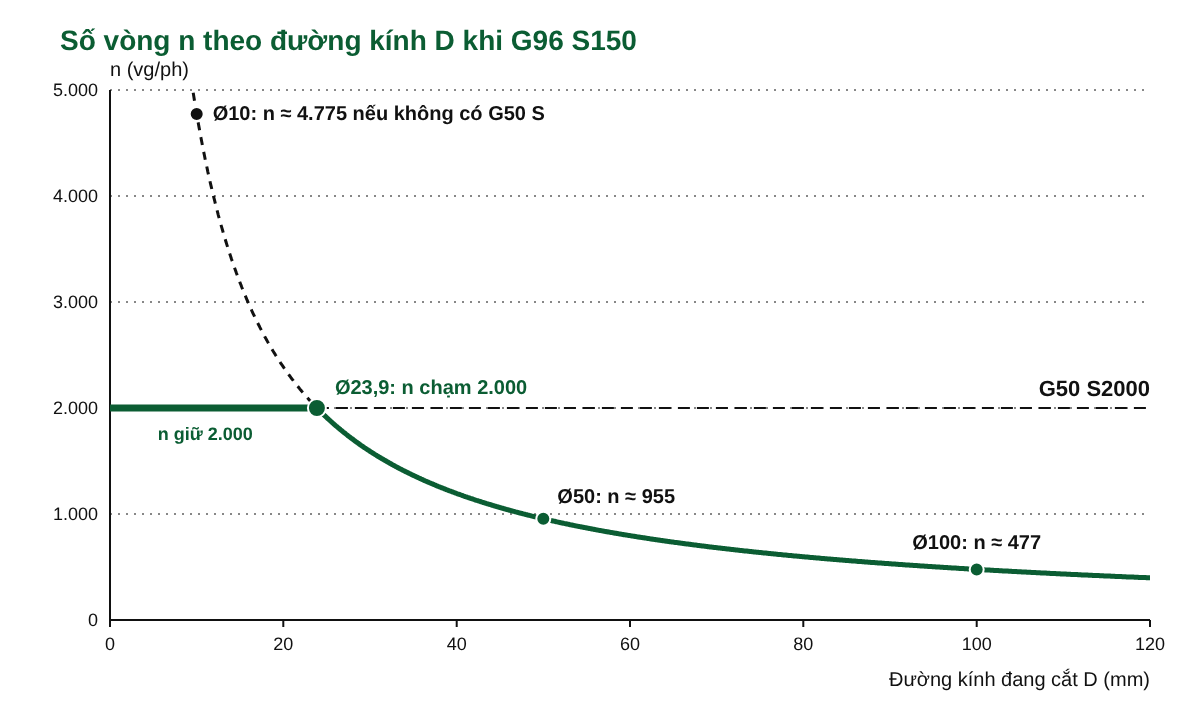
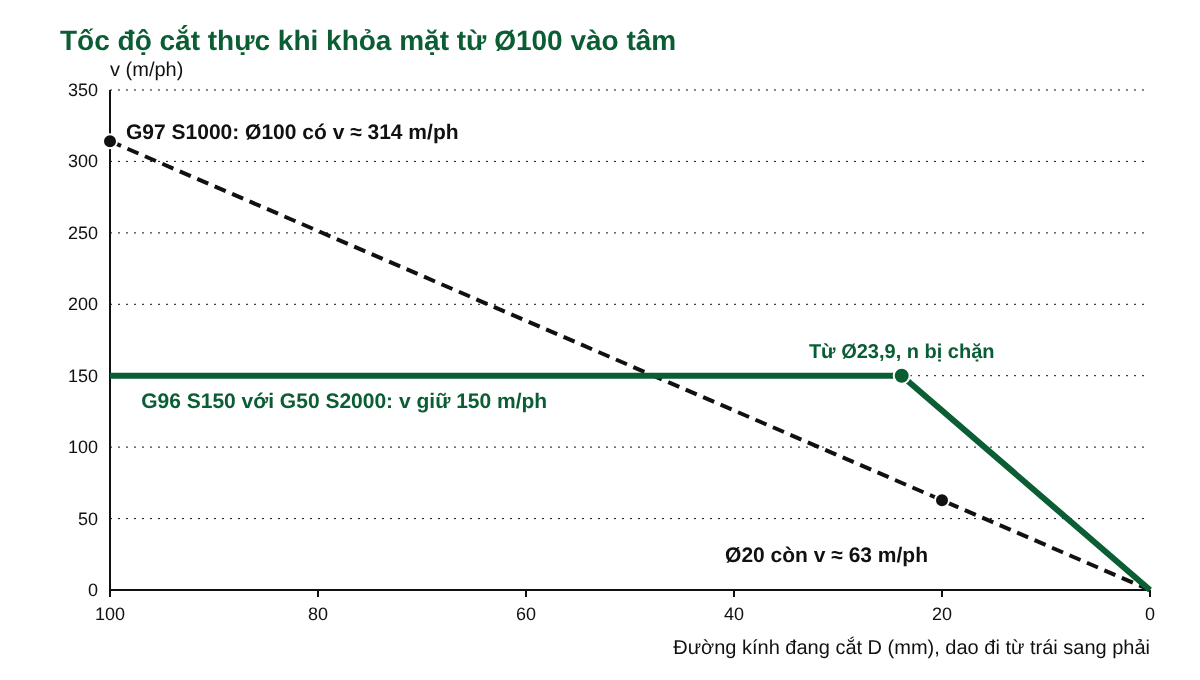
Với v = 150 m/ph và trần 2.000 vg/ph, điểm gặp nằm ở D = 1000 · 150 / (π · 2000) ≈ 23,9 mm. Từ đó vào tâm, n giữ 2.000 và tốc độ cắt thực giảm dần: ở Ø10 còn khoảng 62,8 m/ph, tới tâm về 0. Đặt G50 S bao nhiêu thì vùng sát tâm vẫn cắt kém hơn phần còn lại.
Số sau chữ S chọn theo tốc độ cho phép của mâm cặp, đồ gá và độ cân bằng của phôi. Số lớn nhất ghi trên máy không phải là căn cứ, nhất là với phôi đúc lệch, chấu cao hay đồ gá tự chế.
G50 còn dễ lẫn ở ba chỗ. G50 S nói ở đây thuộc bảng mã G kiểu A, bảng kiểu B và C dùng G92 S cho cùng việc. G50 X_ Z_ lại là chuyện khác: dòng đặt hệ tọa độ kiểu cũ, vẫn gặp trong chương trình trên máy đời trước. Và trên phần lớn máy Fanuc, G50 S chỉ có tác dụng khi đang ở G96. Viết G50 S3600 rồi chạy G97 thì giới hạn đó vô nghĩa, trục chính quay theo đúng số S của G97.
Sáu dòng khỏa mặt, đọc từ trên xuống
G50 S2000;
G00 T0101;
G96 S200 M03;
X56. Z20. M08;
G01 Z0 F0.1;
X30. F0.15;
G50 S vào trước để trần có hiệu lực ngay khi G96 bắt đầu. T0101 gọi dao và bù dao trước, để X máy đọc là X thật. Ở X56, n = 1000 · 200 / (π · 56) ≈ 1.137 vg/ph. Trên đường khỏa vào Ø30, công thức sẽ cho khoảng 2.122 vg/ph, cao hơn trần, nên n dừng ở 2.000 từ Ø31,8 và v ở cuối đường chỉ còn khoảng 188,5 m/ph.
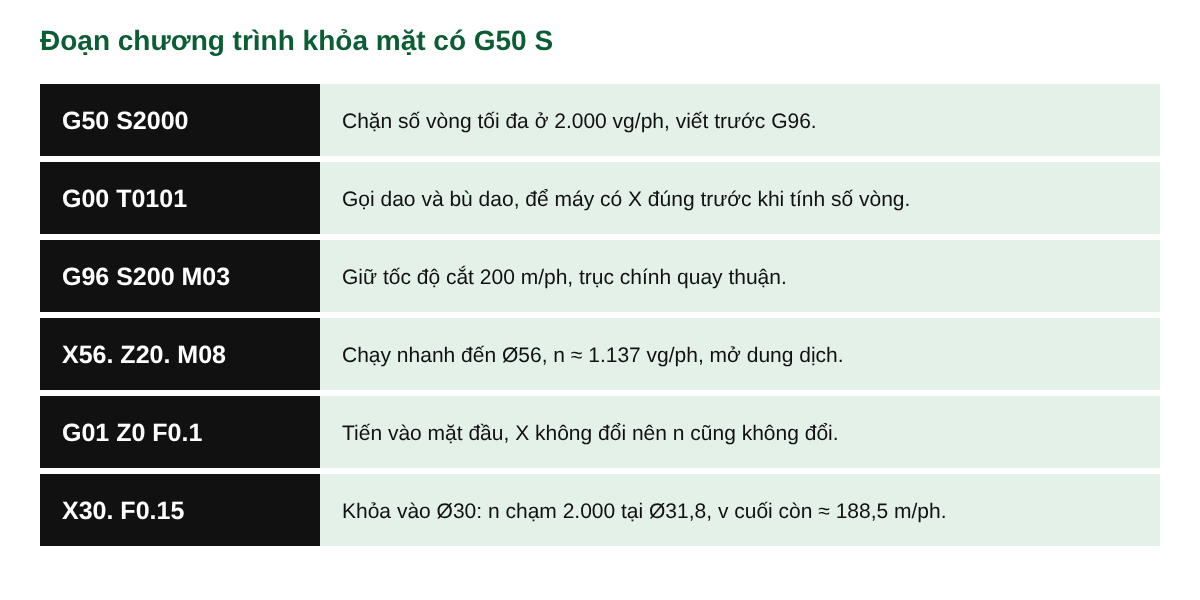
Đoạn này không ghi G99 vì máy tiện Fanuc thường đang ở sẵn chế độ đó, cần kiểm tra lại trên máy. F0.15 tính theo mm/vòng, nên bước tiến dao tính theo phút đổi theo n: khoảng 171 mm/ph ở Ø56, lên 300 mm/ph khi n đạt 2.000. Còn S200, hay S100 đến S200 thường thấy trong các ví dụ, không gắn với vật liệu nào. Giá trị v thật phải tra catalog hãng mảnh dao, đúng mã mảnh, đúng vật liệu phôi.
G96 lợi nhất khi khỏa mặt, tiện côn. Ren, khoan, taro phải về G97
Ví dụ khỏa mặt bằng G97 S1000 từ Ø100 vào, tốc độ cắt đi từ khoảng 314 m/ph xuống 63 m/ph ở Ø20. Chỉ một đường cắt mà mảnh dao qua những chế độ khác hẳn nhau, phía ngoài có thể quá nóng, phía trong quá chậm, bề mặt không đều từ mép vào. Với tốc độ cắt không đổi G96, v giữ đúng mức khuyến cáo trên gần hết đường đó, nên bề mặt đều hơn và tuổi thọ mảnh dao dễ dự đoán hơn. Tiện côn cũng được lợi theo cách tương tự.
Tiện trụ thẳng một đường kính thì G96 không cho thêm gì, vì D không đổi. Với phôi nặng, nhiều bậc đường kính, mâm cặp lớn, lệnh này còn tốn thời gian chu kỳ: mỗi lần X đổi nhiều, trục chính phải tăng giảm tốc theo.
Tiện ren (G92, G76) thì không được để G96. Khi tiện ren, trục Z phải chạy khớp theo vòng quay trục chính, mỗi vòng đúng một bước ren, mà mỗi lớp cắt X lại đổi. Để G96, số vòng đổi theo từng lớp và điểm vào ren giữa các lớp có nguy cơ lệch nhau. Viết G97 với số vòng cố định trước dao ren, đừng để dao ren thừa kế G96 của dao khỏa phía trước.
Khoan tâm, khoan lỗ ở X0, G96 cho kết quả vô lý: D bằng 0, máy nhảy thẳng lên mức G50 S. Tốc độ cắt của mũi khoan tính theo đường kính mũi, ví dụ mũi Ø10 chọn v = 25 m/ph thì n ≈ 796, viết G97 S800. Taro cũng vậy, số vòng phải cố định để khớp với bước ren của mũi.
Nhầm m/ph thành vg/ph, máy không báo lỗi
Dùng G96 mà không có G50 S vẫn là lỗi nguy hiểm nhất. Nhầm đơn vị thì nhẹ hơn nhưng khó thấy. Ví dụ catalog ghi 120 m/ph mà chương trình viết G97 S120: ở Ø50 tốc độ cắt thực chỉ còn khoảng 18,8 m/ph, trong khi muốn đạt 120 m/ph phải quay khoảng 764 vg/ph. Máy không báo gì, dấu hiệu thường chỉ là mặt cắt xấu, có thể kèm lẹo dao. Nhầm chiều ngược lại, viết G96 S1000 vì tưởng là số vòng, thì ở Ø50 máy đòi khoảng 6.366 vg/ph, và trong chương trình chỉ còn G50 S chặn được.
Trước khi chạy một chương trình G96 mới:
- Tra tốc độ cho phép của mâm cặp và đồ gá, xem phôi có lệch không, rồi chốt số G50 S.
- Kiểm offset X: tiện thử một đoạn, đo đường kính bằng panme, so với X trên màn hình POS.
- Tính n tại đường kính nhỏ nhất của chương trình, biết trước n sẽ chạm trần ở Ø nào.
- Chạy Single Block, để Spindle Override thấp nếu máy cho phép, và theo dõi số vòng thực trên màn hình khi dao vào đường kính nhỏ.
- Soát lại mọi dao ren, dao khoan, taro đã có G97 ngay trước khi cắt.
Các hành vi nêu trong bài là của các máy Fanuc phổ biến. Tham số mỗi máy Fanuc một khác, nên trước khi áp dụng cần mở sách hướng dẫn của hãng, nhất là xem máy đang dùng bảng mã G nào.
Học lập trình tiện theo phương pháp Hybrid tại CVTECH
Khóa Lập trình và vận hành máy tiện CNC tại CVTECH kéo dài 1 tháng, 180 giờ, học phí 8 triệu. Học viên muốn nắm cả hai mảng có thể chọn Combo phay và tiện CNC: 3 tháng, 540 giờ, 17 triệu (tiết kiệm 7 triệu). Lý thuyết học online trên app và web, thực hành tại xưởng Lô 4 Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội, trên máy Fanuc, 8h–17h từ thứ Hai đến thứ Sáu. Thực hành không giới hạn, học lại miễn phí đến khi thành nghề, có ký túc xá.
Ngày khai giảng xem ở trang học phí và lịch khai giảng. Liên hệ: Mr Quyết 0969.081.015, Mr Quân 0941.568.790.
Câu hỏi thường gặp
G96 và G97 khác nhau thế nào?
G97 giữ số vòng trục chính cố định, S tính bằng vg/ph. G96 giữ tốc độ cắt bề mặt cố định, S tính bằng m/ph, và máy tự đổi số vòng theo đường kính đang cắt.
Có bắt buộc dùng G50 giới hạn tốc độ trước lệnh G96 Fanuc không?
Có. Vào đường kính nhỏ, số vòng do G96 tính ra tăng rất nhanh, và G50 S là mức trần đặt riêng cho phôi đó. Giới hạn tham số của máy không thay được.
G50 S trên máy Fanuc có giống G92 S không?
Cùng một việc, khác bảng mã G. Bảng kiểu A dùng G50 S, bảng kiểu B và C dùng G92 S. Ở bảng kiểu A, G92 lại là chu trình tiện ren, nên chép chương trình giữa hai máy phải xem máy đang dùng bảng nào.
Việc làm được ngay: mở chương trình tiện gần nhất, tìm dòng G96, xem phía trên có G50 S chưa, rồi tính n tại đường kính nhỏ nhất. Con số đó mà chạm trần thì cũng biết luôn từ Ø nào trở vào máy không còn giữ được tốc độ cắt đã viết.