Chu trình G71 trên hệ Fanuc có hai dòng lệnh, dòng nào cũng có chữ U. U dòng đầu là chiều sâu mỗi lớp cắt, tính theo bán kính. U dòng thứ hai là lượng dư cho lượt tinh, tính theo đường kính. Định ăn 2 mm đường kính mỗi lớp mà viết G71 U2., dao sẽ ăn 2 mm mỗi phía, tức 4 mm đường kính, mảnh dao chịu tải gấp đôi từ lớp đầu tiên.
Lỗi thứ hai hay gặp ở chi tiết có rãnh lõm: câu đầu biên dạng thiếu W0., máy coi chương trình là loại I và không cắt đúng phần lõm. Bài viết giải nghĩa từng chữ của G71 kèm đơn vị, phân biệt loại I với loại II qua hai chương trình có tính tọa độ.
Máy tự chia lớp, lập trình viên chỉ viết đường tinh
G71 là chu trình tiện thô dọc trục Z: biên dạng tinh viết một lần, máy tự chia phần phôi thừa thành từng lớp và bóc dần. Không có G71, phôi Ø105 tiện xuống Ø63 phải viết tay 21 lớp cắt 1 mm, mỗi lớp bốn câu: vào dao, cắt, lùi dao, chạy về. Với G71, máy đọc đoạn biên dạng từ câu N(ns) đến N(nf), cộng lượng dư, rồi tự tính số lớp, điểm vào, điểm ra của từng lớp. Ở xưởng, G71 đứng sau gá phôi, set dao, nhập bù và trước lượt tinh G70. Trình tự cả chuỗi có ở bài quy trình gia công tiện một chi tiết, phần nhập môn ở bài công nghệ tiện CNC là gì.
Chữ U đổi đơn vị khi xuống dòng
G71 U(Δd) R(e);
G71 P(ns) Q(nf) U(Δu) W(Δw) F(f) S(s) T(t);
N(ns) ...;
...
N(nf) ...;
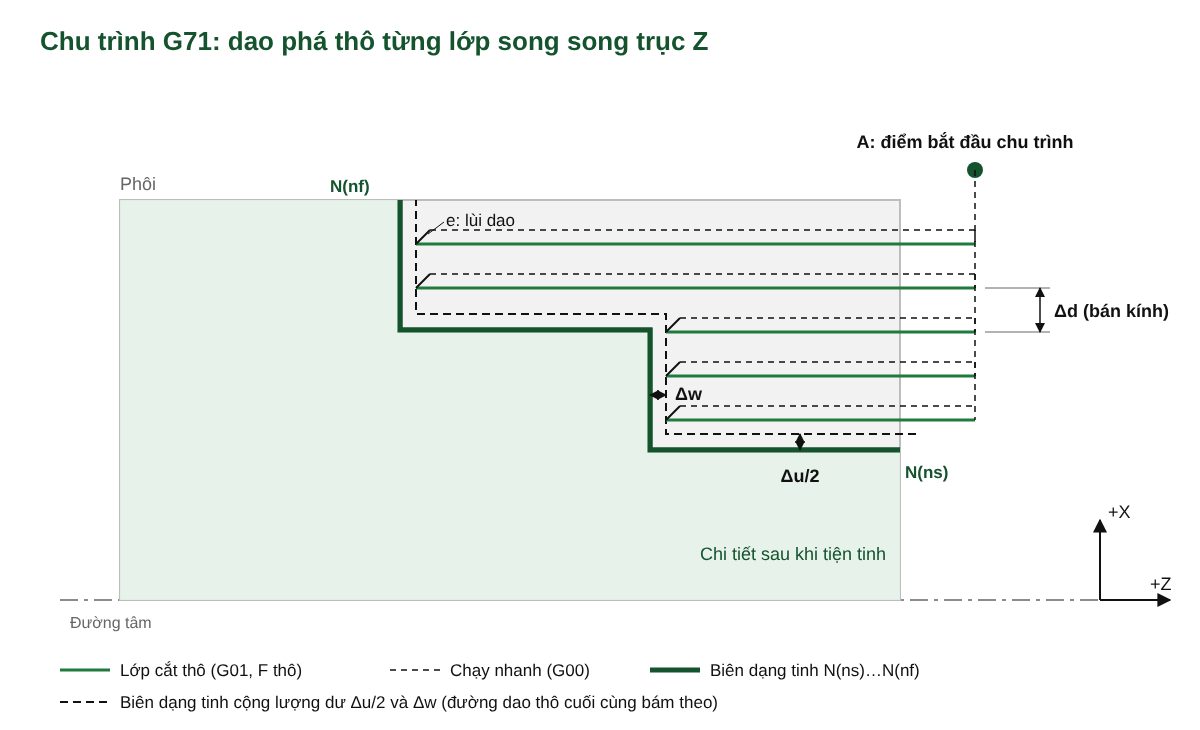
Dòng thứ nhất chỉ có hai chữ. U(Δd) là chiều sâu cắt mỗi lớp theo bán kính, viết không dấu. R(e) là khoảng dao lùi khỏi bề mặt sau mỗi lớp. Dao lùi xiên 45 độ, e quá nhỏ thì mũi dao kéo lê trên mặt vừa cắt. Hai giá trị này là modal (giữ cho các lần gọi sau), trên Fanuc 0i còn được ghi đè vào tham số 5132 và 5133.
Ở dòng thứ hai, P(ns) và Q(nf) là số câu đầu, câu cuối của biên dạng tinh. U(Δu) là lượng dư theo X, tính theo đường kính: U0.8 nghĩa là sau lượt thô đường kính còn lớn hơn bản vẽ 0,8 mm, tức 0,4 mm mỗi phía. Tiện trong thì Δu mang dấu âm để lượng dư nằm về phía tâm lỗ. W(Δw) là lượng dư theo Z trên mặt đầu và mặt vai. F, S, T trên dòng này dành cho lượt thô. Còn F, S, T trong đoạn N(ns) đến N(nf) thì G71 bỏ qua, chỉ G70 mới dùng, nên lượng chạy dao tinh ghi luôn vào biên dạng.
Vài đời Fanuc cũ dùng định dạng một dòng, chiều sâu cắt ghi bằng địa chỉ D, nên chương trình chép từ máy khác cần đối chiếu tài liệu máy. Các mã G, M đi kèm có ở bài các mã lệnh gia công CNC phổ biến.
Chế độ cắt tham khảo để chạy thử: Δd 1–2 mm bán kính, F thô 0,25–0,4 mm/vòng, U0.8 và W0.1 đến W0.2. Số thật chọn theo vật liệu, độ cứng vững khi gá và catalog của mảnh dao đang lắp. Lượt tinh nên dùng chế độ cắt riêng của mảnh tinh, không lấy chung số của mảnh phá thô.
Trục Ø60 có vai Ø100: biên dạng ba câu
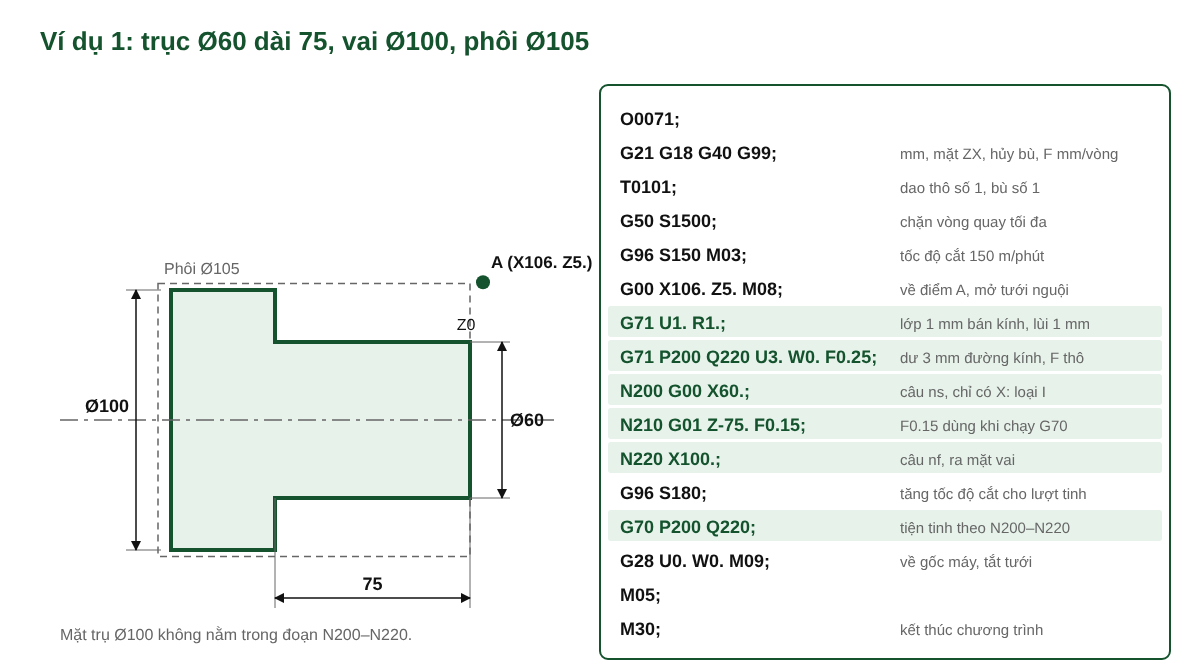
Trục Ø60 dài 75 mm tính từ mặt đầu, tiếp đến vai Ø100. Phôi Ø105, Z0 ở mặt đầu đã khỏa. Điểm bắt đầu chu trình X106. Z5. lớn hơn đường kính phôi 1 mm và cách mặt đầu 5 mm.
O0071;
G21 G18 G40 G99;
T0101;
G50 S1500;
G96 S150 M03;
G00 X106. Z5. M08;
G71 U1. R1.;
G71 P200 Q220 U3. W0. F0.25;
N200 G00 X60.;
N210 G01 Z-75. F0.15;
N220 X100.;
G96 S180;
G70 P200 Q220;
G28 U0. W0. M09;
M05;
M30;
G99 cho F tính bằng mm/vòng. G50 S1500 chặn vòng quay trước khi bật tốc độ cắt không đổi G96 S150. Ở Ø105, 150 m/phút ứng với khoảng 455 vòng/phút, xuống Ø60 thành khoảng 796 vòng/phút. Thiếu G50, lúc khỏa mặt sát tâm trục chính có thể vọt lên tốc độ tối đa (xem bài G96, G97, G50 trên máy tiện CNC).
N200 G00 X60. chỉ có X nên máy chạy loại I. F0.15 ở N210 chỉ dùng cho G70. Lượt thô bóc từ Ø105 xuống Ø63 (Ø60 cộng 3 mm dư), mỗi lớp 1 mm bán kính, khoảng 21 lớp, sau đó G70 chạy đúng ba câu N200–N220 với F0.15, S180 rồi trả dao về X106. Z5.
U3. để lớn cho lượng dư hiện rõ trên đồ họa mô phỏng. Chi tiết thật để 0,4–1 mm đường kính. Dư 3 mm thì lượt tinh cắt 1,5 mm mỗi phía, quá nặng với mảnh tinh. Mặt trụ Ø100 cũng không được tiện vì biên dạng dừng ở mặt vai. Muốn tiện luôn, thêm một câu Z theo chiều dài vai, một câu đưa dao ra ngoài phôi và đổi Q theo câu cuối mới. Mọi tọa độ đều có dấu chấm thập phân, vì trên nhiều máy Fanuc X60 không chấm bị hiểu là 0,060 mm (xem bài dấu chấm thập phân trong chương trình CNC).
Vát, côn và hai cung lượn vẫn là loại I
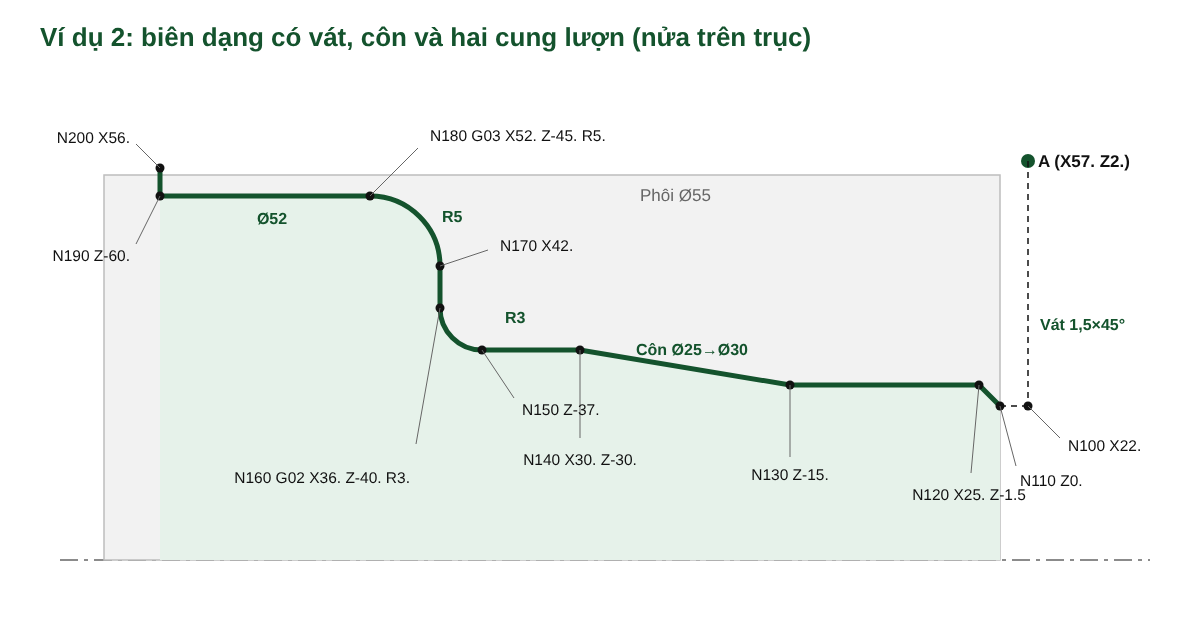
Từ mặt đầu vào: vát 1,5×45° ở Ø25, trụ Ø25 đến Z-15, côn lên Ø30 tại Z-30, cung lõm R3 nối vào mặt vai ở Z-40, cung lồi R5 lượn ra trụ Ø52 dài đến Z-60. Phôi Ø55, thô và tinh dùng hai dao.
O0072;
G21 G18 G40 G99;
T0101;
G50 S2000;
G96 S180 M03;
G00 X57. Z2. M08;
G71 U2.0 R1.0;
G71 P100 Q200 U0.8 W0.1 F0.3;
N100 G42 G00 X22.;
N110 G01 Z0. F0.1;
N120 X25. Z-1.5;
N130 Z-15.;
N140 X30. Z-30.;
N150 Z-37.;
N160 G02 X36. Z-40. R3.;
N170 G01 X42.;
N180 G03 X52. Z-45. R5.;
N190 G01 Z-60.;
N200 X56.;
G00 X200. Z200.;
T0202;
G96 S220 M03;
G00 X57. Z2.;
G70 P100 Q200;
G40 G00 X200. Z200. M09;
M05;
M30;
Vát 1,5 mm mỗi phía nên điểm đầu vát là X22. (25 − 2×1,5) tại Z0. Cung R3 bắt đầu ở Z-37. (−40 + 3) trên Ø30 và kết thúc ở X36. (30 + 2×3). Cung R5 bắt đầu ở X42. (52 − 2×5), kết thúc ở Z-45. (−40 − 5). Bán góc côn là arctan(2,5/15), khoảng 9,46°. Nhìn bản vẽ với trục X hướng lên, dao đi về Z âm thì cung lõm là G02, cung lồi là G03.
Có cung, nhưng X vẫn tăng dần từ N100 đến N200. F0.1 nằm ở N110, lượt thô bỏ qua và chạy F0.3. Chỗ sâu nhất gần mặt đầu phải bóc từ bán kính 27,5 xuống 11,4 mm (11 cộng 0,4 dư), tức 16,1 mm, với Δd 2 mm là khoảng 8 lớp.
Loại I hay loại II do câu đầu biên dạng quyết định
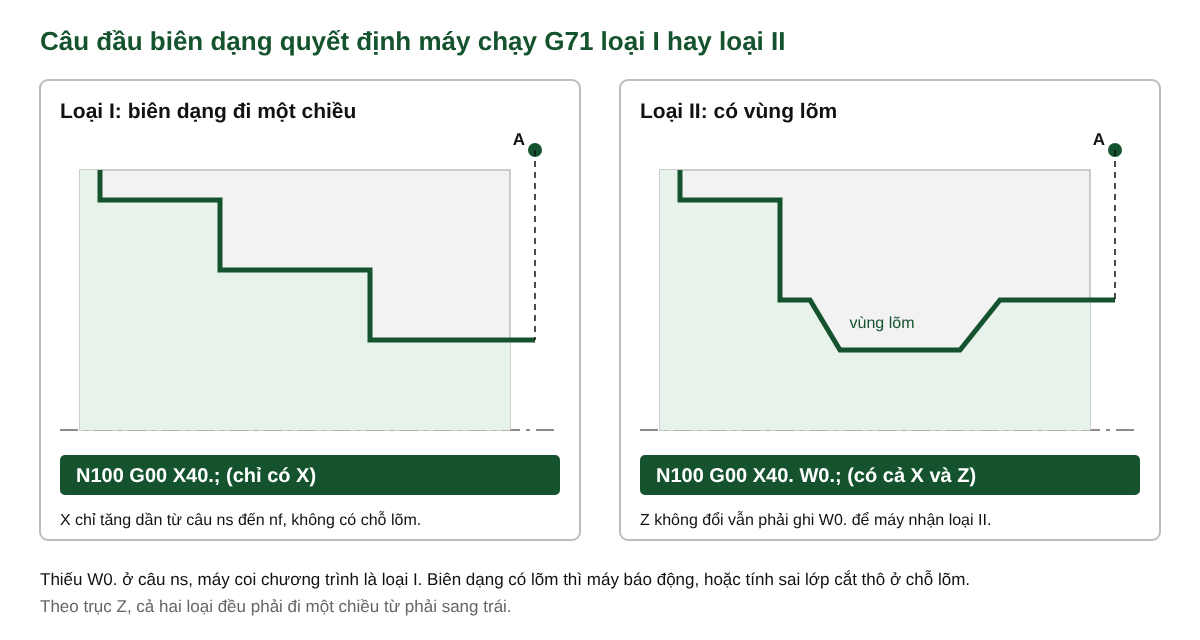
Máy không đọc bản vẽ, nó đọc câu N(ns). Câu này chỉ có X (hoặc chỉ U) thì máy chạy loại I, biên dạng đi một chiều: X chỉ tăng hoặc chỉ giảm, Z cũng thế. Có cả X và Z là loại II, X được đi xuống rồi lên lại để tạo vùng lõm, tối đa 10 vùng theo tài liệu Fanuc. Theo Z, loại II vẫn phải đi một chiều.
Với chi tiết có lõm, câu đầu viết N100 G00 X40. W0. Dao không dịch theo Z, W0. chỉ để báo máy đây là loại II. Bỏ nó, máy quay về loại I. Tùy đời điều khiển, máy dừng với báo động biên dạng không đơn điệu, hoặc chạy tiếp mà bỏ qua phần lõm ở lượt thô, để G70 ăn cả chiều sâu lõm trong một lượt, mảnh tinh dễ mẻ hoặc gãy. Trường hợp sau không có báo động nào, lỗi chỉ lộ khi dao đã vào phôi.
Dao cũng phải vào được vùng lõm. Đi xuống sườn rãnh cần mảnh góc mũi nhỏ như mảnh thoi 35°, mảnh 80° quen dùng phá thô có thể cọ vào sườn.
Bù bán kính mũi dao để dành cho G70
Trên nhiều đời Fanuc, G41 hoặc G42 viết trong đoạn biên dạng bị bỏ qua khi chạy G71, chỉ có hiệu lực ở G70. Lượt thô đi theo mũi dao lý thuyết, để dư không đều trên mặt côn và cung, U0.8 W0.1 đủ phủ phần chênh. Chương trình O0072 đặt G42 ở N100 và hủy bằng G40 khi lùi dao sau G70. Một số hệ mới bù ngay trong chu trình thô, cần xem tài liệu máy.
Trước khi bấm Cycle Start
- Dòng G71 thứ nhất: U1. là 1 mm mỗi phía, tức 2 mm đường kính.
- Tiện lỗ thì Δu ở dòng thứ hai phải âm. Δu dương thì lượt thô cắt lố, lỗ to hơn bản vẽ, không sửa được.
- Có vùng lõm thì N(ns) phải có cả X và Z, Z không đổi thì ghi W0.
- Đoạn N(ns) đến N(nf) không gọi M98, không trùng số N với chỗ khác, mỗi câu một dòng.
- Điểm bắt đầu chu trình nằm ngoài phôi: tiện ngoài thì X lớn hơn đường kính phôi và Z cách mặt đầu, tiện trong thì X nhỏ hơn lỗ khoan sẵn, nếu không lớp đầu chạy G00 thẳng vào vật liệu.
- Chạy mô phỏng đồ họa, rồi chạy lượt đầu bằng Single Block, Feed Override thấp, tay gần nút Feed Hold đến hết lớp thứ nhất.
Học lập trình tiện CNC theo phương pháp Hybrid tại CVTECH
Khóa Lập trình và vận hành máy tiện CNC của CVTECH kéo dài 1 tháng, 180 giờ, học phí 8 triệu đồng. Lý thuyết học online trên app và web, thực hành tại xưởng Lô 4 Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội, trên máy Fanuc, 8h–17h thứ Hai đến thứ Sáu. Thực hành không giới hạn, chưa vững thì học lại miễn phí đến khi thành nghề. Cần cả phay lẫn tiện thì có Combo phay và tiện CNC: 3 tháng, 540 giờ, 17 triệu đồng.
Ngày khai giảng xem ở trang học phí và lịch khai giảng, tư vấn liên hệ Mr Quyết 0969.081.015.
Câu hỏi thường gặp
G71 và G72 khác nhau thế nào?
G71 cắt lớp song song trục Z, hợp với chi tiết dạng trục. G72 cắt lớp song song trục X, hợp với chi tiết dạng đĩa, dòng đầu ghi chiều sâu lớp bằng W thay vì U.
Sau G71 có bắt buộc chạy G70 không?
Không bắt buộc, nhưng thiếu G70 thì chi tiết còn nguyên lượng dư Δu và Δw. G70 chạy lại đoạn N(ns) đến N(nf) với F, S, T ghi trong đoạn đó.
Chọn Δd bao nhiêu là hợp lý?
Mức khởi điểm hay dùng là 1–2 mm bán kính mỗi lớp. Vật liệu cứng hoặc chi tiết dài gá kém cứng vững thì giảm xuống, con số cuối lấy theo catalog mảnh dao.
G71 có dùng để tiện lỗ được không?
Được. Δu ở dòng thứ hai mang dấu âm và điểm bắt đầu đặt ở X nhỏ hơn lỗ khoan sẵn.