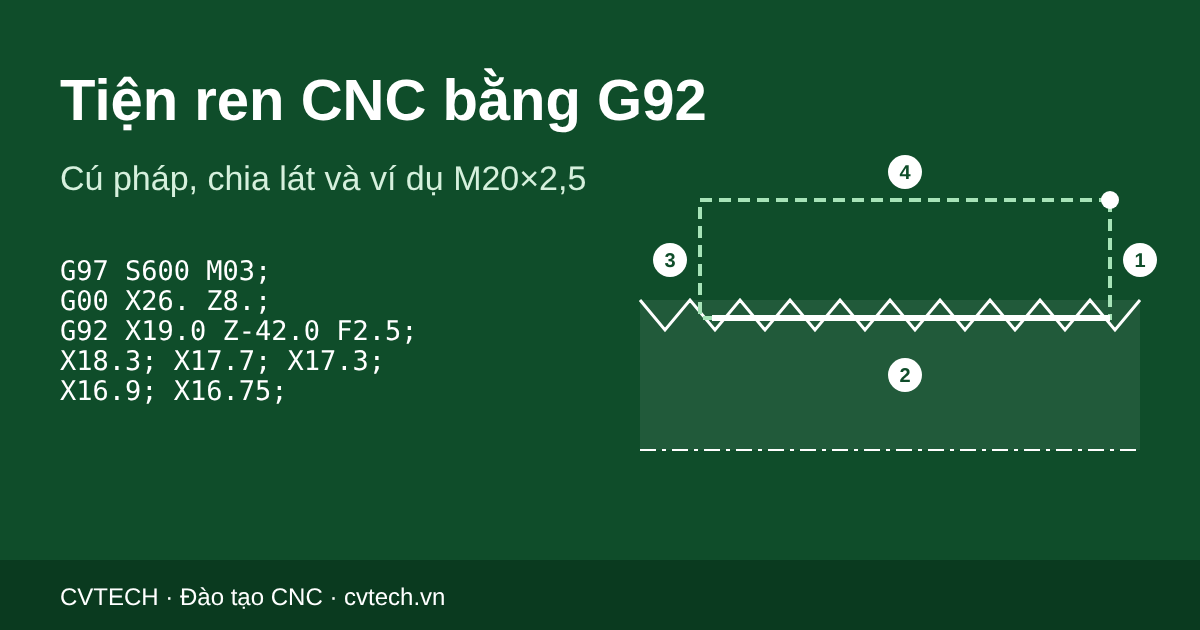
Trên máy tiện Fanuc cài bộ mã G hệ B, dòng G92 X19.0 Z-42.0 F2.5 không cắt nhát ren nào. Dao đứng yên trong khi gốc tọa độ vừa bị dời 50 mm theo trục Z, vì ở hệ B G92 là lệnh đặt tọa độ. Chương trình chép từ máy hệ A sang không sai một ký tự. Máy không báo lỗi.
Hệ A, kiểu mặc định của phần lớn máy tiện Fanuc, mới dùng G92 làm chu trình tiện ren. Bài viết cho thợ tiện CNC và học viên lần đầu lập trình ren hệ mét: cú pháp, một chương trình ren M20×2,5 sáu lát, cách tính chiều sâu ren, và những lỗi làm hỏng ren mà máy không báo.
Một dòng G92 thay cho bốn dòng G32
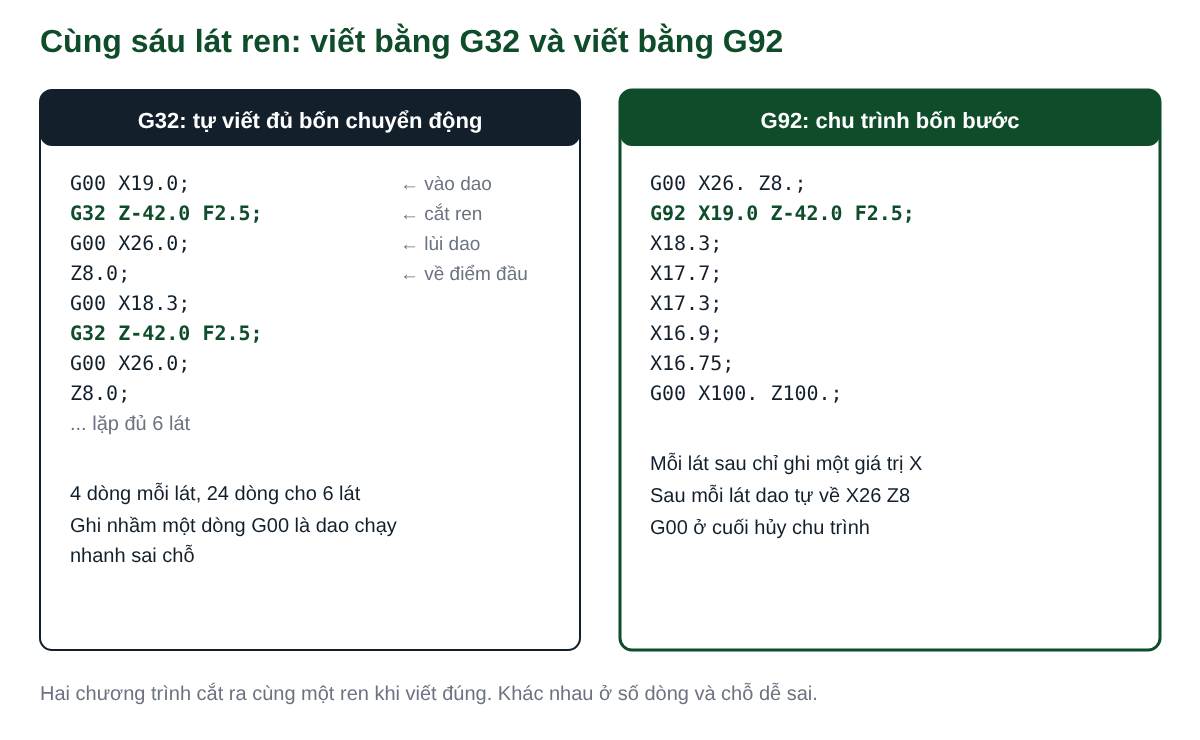
G32 là lệnh cắt ren đơn: dao chạy dọc trục Z đúng một bước ren sau mỗi vòng quay trục chính. Vào dao, lùi dao, đưa dao về chỗ cũ đều phải tự viết bằng G00. Sáu lát là 24 dòng. Gõ nhầm một chữ Z là dao chạy nhanh đâm vào phôi.
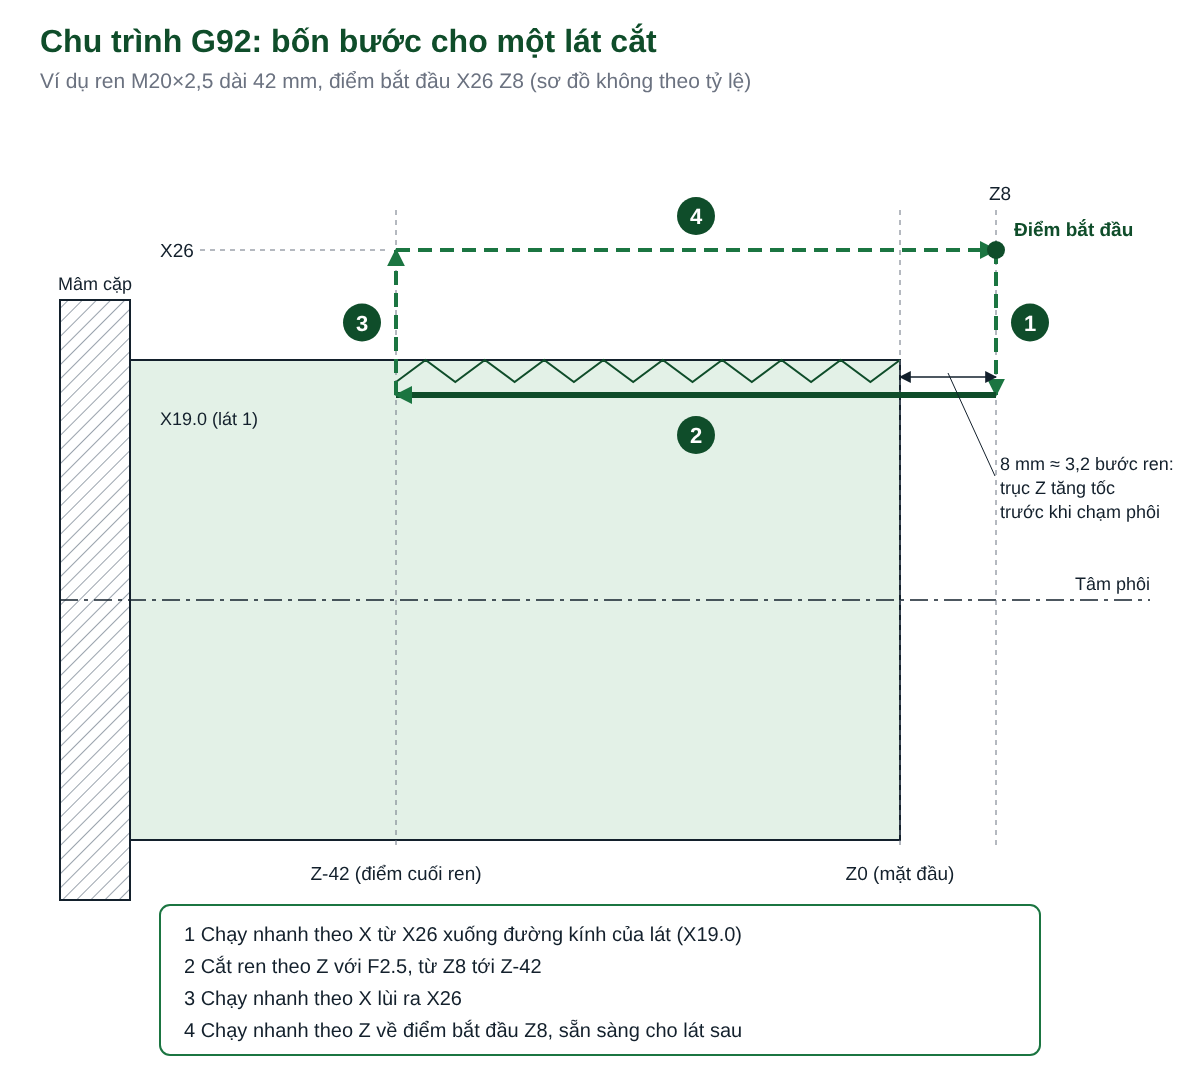
G92 gói bốn chuyển động đó thành một chu trình: chạy nhanh theo X xuống đường kính của lát (bước 1), cắt ren theo Z với bước F tới điểm cuối (bước 2), chạy nhanh theo X lùi ra (bước 3), chạy nhanh theo Z về điểm bắt đầu (bước 4). Lệnh giữ hiệu lực, nên từ lát thứ hai chỉ còn một con số X. Đường cắt ở bước 2 thì G92 và G32 như nhau. Thứ G92 làm thay là bước 4: hết mỗi lát, dao tự về đúng điểm xuất phát. Taro, cán ren, phay ren được so trong bài các phương pháp gia công ren trong cơ khí.
Cú pháp G92 X(U) Z(W) F
X là đường kính đáy ren của lát đang cắt, U là gia số theo đường kính tính từ điểm bắt đầu. Z là điểm cuối ren, W là gia số tương ứng. F là bước ren tính bằng mm/vòng, ren hai đầu mối bước 2 mm thì ghi F4. Ren côn thêm R, là hiệu bán kính giữa đầu và cuối đoạn ren.
Điểm bắt đầu không nằm trong dòng G92. Máy lấy vị trí dao ngay trước đó, tức dòng G00 phía trên quyết định dao vào từ đâu, về đâu.
Chương trình mẫu: ren M20×2,5 dài 42 mm, sáu lát
Ren ngoài M20×2,5, dài 42 mm tính từ mặt đầu Z0, dao ren ở đài số 7:
T0707;
G97 S600 M03;
G00 X26. Z8. M08;
G92 X19.0 Z-42.0 F2.5;
X18.3;
X17.7;
X17.3;
X16.9;
X16.75;
G00 X100. Z100. M09;
M05;
M30;
G97 S600 giữ trục chính quay cố định 600 vòng/phút, khoảng 37,7 m/phút trên Ø20. Với F2.5, trục Z phải chạy 600 × 2,5 = 1.500 mm/phút, gấp 12,5 lần khi tiện trơn F0.2 ở cùng số vòng.
Điểm bắt đầu X26 Z8 cao hơn đỉnh ren 3 mm mỗi bên và cách mặt đầu 8 mm. Dòng G00 cuối hủy chu trình.
Lát ăn giảm dần từ 1,0 xuống 0,15 mm
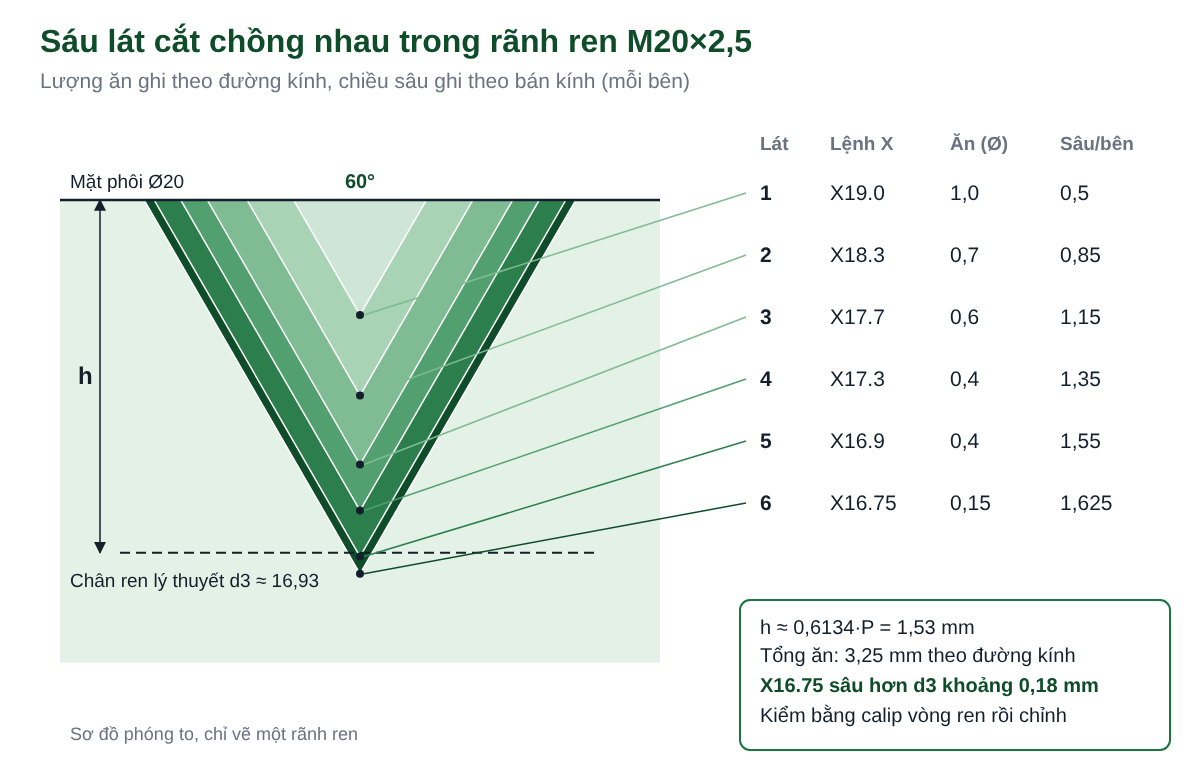
Theo đường kính, sáu lát ăn 1,0 → 0,7 → 0,6 → 0,4 → 0,4 → 0,15 mm, tổng 3,25 mm, tức 1,625 mm mỗi bên. Phôi trước khi ren thường đã tiện nhỏ hơn Ø20 chừng 0,1 đến 0,2 mm, nên lát đầu thực tế nhẹ hơn.
Dao ren hệ mét có góc mũi 60°, phoi mỗi lát là một dải chữ V mà diện tích tăng theo bình phương chiều sâu. Ăn đều 0,5 mm mỗi bên thì lát thứ ba lấy đi lượng vật liệu gấp 5 lần lát đầu. Chia như chương trình mẫu, lát thứ ba chỉ khoảng 2,4 lần, các lát 2 đến 5 giữ trong khoảng 1,9 đến 2,4 lần lát đầu, lực cắt không tăng vọt nên mũi dao ít rung, ít mẻ.
Lát cuối 0,15 mm là lát sửa sườn. Thép mềm hay để bavia, lặp thêm một dòng X16.75.
Z8 và G97 giữ cho sáu lát rơi đúng một rãnh
Đầu mỗi bước 2, hệ điều khiển chờ tín hiệu một vòng của encoder trục chính rồi mới cho trục Z chạy, nên sáu lát khởi hành cùng một góc quay của phôi. Trục Z thì cần một quãng để tăng tốc lên 1.500 mm/phút, và trong quãng đó bước ren thực tế ngắn hơn 2,5 mm.
Z8 cách mặt đầu khoảng 3,2 bước ren, đủ để quãng tăng tốc nằm trong không khí. Kéo điểm bắt đầu vào Z2 cho đỡ hơn một giây thì mấy vòng ren đầu hụt bước, calip vòng kẹt ngay cửa ren dù phía trong vẫn đúng. Bước càng lớn, số vòng càng cao thì điểm bắt đầu càng phải lùi xa.
Quãng tăng tốc này cũng là lý do ren phải tiện bằng G97. G96 giữ tốc độ cắt không đổi bằng cách đổi số vòng theo đường kính, và giữa lát X19.0 với lát X16.75 số vòng chênh khoảng 13%. Số vòng đổi kéo theo quãng tăng tốc đổi, lát sau không còn chồng khít lát trước: ren lẹm sườn, nặng thì thành hai rãnh lệch nhau. Núm Spindle Override cũng để yên giữa các lát. Hai chế độ này có trong bài G96, G97, G50 trên máy tiện CNC.
Feed Hold không dừng dao giữa rãnh ren
F trong G92 là bước ren, nên lúc cắt ren Fanuc khóa núm Feedrate Override ở 100%: chạy dao chậm đi 10% là bước ren thành 2,25 mm. Bấm Feed Hold trong bước 2, dao vẫn cắt hết đường ren, lùi ra theo bước 3 rồi mới dừng. Máy có chức năng lùi dao khi Feed Hold trong chu trình ren thì dao lùi ngay theo đường vát về điểm bắt đầu.
Con số X16.75 sâu hơn lý thuyết khoảng 0,18 mm
Ren hệ mét có chiều cao ren ngoài h ≈ 0,6134 × P, với P = 2,5 là khoảng 1,53 mm mỗi bên. Đường kính chân ren d3 ≈ d − 1,2269 × P = 20 − 3,07 ≈ 16,93 mm.
X16.75 trong chương trình mẫu sâu hơn d3 khoảng 0,18 mm theo đường kính. Dao mũi V ăn sâu thêm thì hai sườn ren lùi vào theo, nên đường kính trung bình (khoảng 18,38 mm với M20×2,5) cũng nhỏ đi gần chừng ấy. Ren vặn ngọt nhưng lắp lỏng, có khi đã ra ngoài dung sai. Bán kính bo mũi lại khác nhau giữa các hãng mảnh dao. X16.75 không phải hằng số để chép. Cắt tới quanh X16.9, thử calip, rồi mới ăn thêm.
Panme chỉ đo được đỉnh ren. Ren đạt hay không do calip vòng ren trả lời: đầu qua vặn tay hết chiều dài ren, đầu không qua không vào quá hai vòng. Thử khi phôi còn trên mâm cặp, vì tháo ra gá lại thì lát cắt mới không trùng pha với rãnh cũ.
Lần đầu chạy ren trên một máy:
- Kiểm máy dùng hệ mã G nào (mục dưới) trước khi nạp chương trình chép từ nơi khác.
- Gá dao ren vuông với trục phôi bằng dưỡng góc ren 60°, đo dao X, Z như dao tiện ngoài.
- Vào OFFSET → WEAR, đặt bù mòn X dao số 7 là 0.2 để lát cuối dừng ở X16.95.
- Chạy lát đầu bằng Single Block, Rapid Override 25%, thấy dao về đúng X26 Z8 mới chạy tiếp.
- Hết chương trình, dừng trục chính, thổi phoi, thử calip vòng.
- Đầu qua chưa vào thì giảm bù mòn mỗi lần 0.05 rồi chạy lại cả chương trình, chỉ lát cuối ăn thêm.
Hệ A hay hệ B: kiểm trước khi chép chương trình
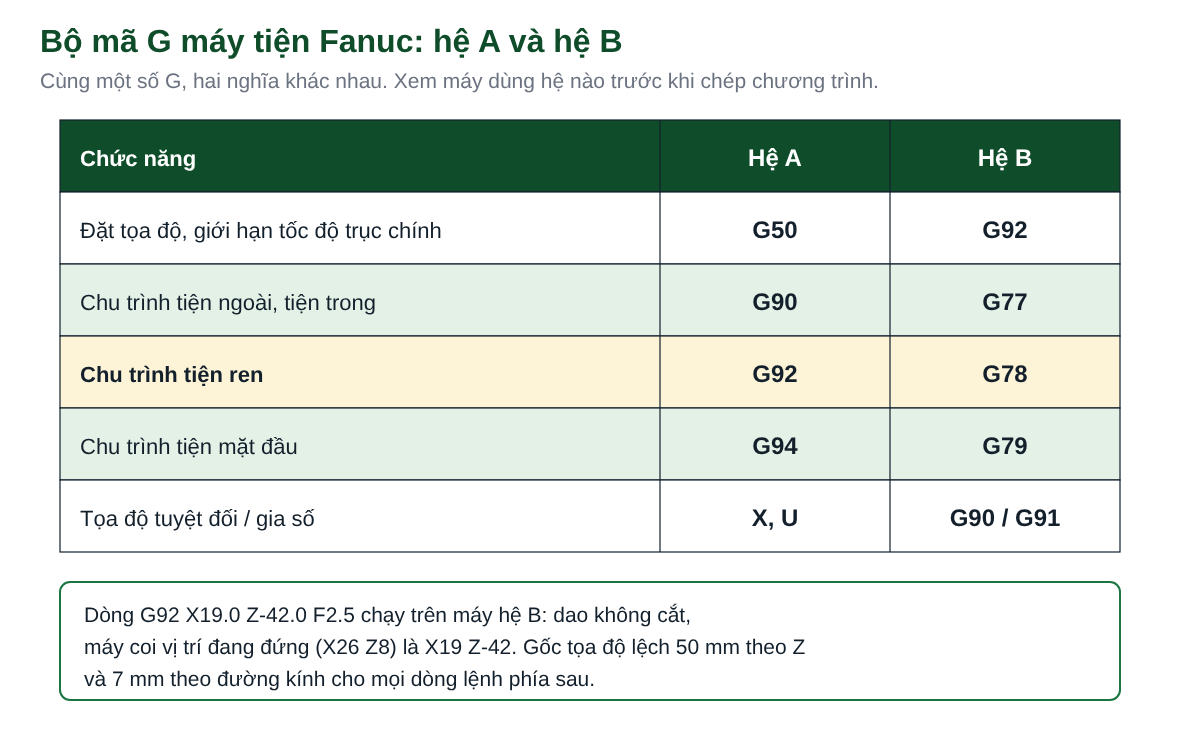
Hệ A dùng G50 để đặt tọa độ và giới hạn tốc độ trục chính, G90 cho chu trình tiện ngoài, G92 cho chu trình ren, G94 cho chu trình mặt đầu. Sang hệ B, G92 nhận việc đặt tọa độ, ba chu trình đổi thành G77, G78, G79, và chu trình ren là G78. Hệ B chọn tuyệt đối hay gia số bằng G90/G91 thay cho cặp X/U.
Trên máy hệ B, dòng G92 X19.0 Z-42.0 chỉ báo cho hệ điều khiển rằng chỗ dao đang đứng, thực tế là X26 Z8, từ giờ là X19 Z-42. Gốc lệch 50 mm theo Z và 7 mm theo đường kính. Mọi lệnh phía sau, kể cả của dao kế tiếp, chạy lệch theo. Xem thêm bài hệ tọa độ máy tiện CNC.
Trên Fanuc 0i, hệ mã G chọn bằng bit GSB và GSC của tham số 3401, cả hai bằng 0 là hệ A. Nhanh hơn thì mở một chương trình đang chạy tốt trên chính máy đó: đầu chương trình ghi G50 S2000 là hệ A, G92 S2000 là hệ B. Các mã thường dùng khác có trong bài các mã lệnh gia công CNC phổ biến.
Bốn lỗi làm hỏng ren mà máy không báo
G96 của dao tiện thô phía trước còn hiệu lực vì thiếu dòng G97. Điểm bắt đầu đặt quá sát mặt đầu. Nặng nhất là sửa chương trình M20×2,5 thành M20×1,5 mà quên đổi lát, giữ nguyên X16.75 trong khi d3 của M20×1,5 chỉ khoảng 18,16: dao ăn sâu thêm hơn 1,4 mm theo đường kính, mảnh dao khó còn nguyên. Và đo panme thấy đủ là cho qua, không thử calip.
Học tiện ren CNC theo phương pháp Hybrid tại CVTECH
Lập trình ren G92, G32, G76 nằm trong khóa Lập trình và vận hành máy tiện CNC (1 tháng, 180 giờ, 8 triệu đồng). Lý thuyết học online trên app và web. Gá dao ren, chỉnh bù mòn, thử calip làm trên máy Fanuc tại xưởng Lô 4 Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội, 8h–17h thứ Hai đến thứ Sáu. Thực hành không giới hạn, học lại miễn phí đến khi thành nghề, có ký túc xá. Muốn học cả phay có Combo phay và tiện CNC (3 tháng, 540 giờ, 17 triệu đồng). Lịch khai giảng ở trang học phí và lịch khai giảng, tư vấn: Mr Quyết 0969.081.015. Kiến thức nền về tiện có trong bài công nghệ tiện CNC là gì.
Câu hỏi thường gặp
G92 khác G32 ở điểm nào?
G32 chỉ cắt một đường ren, các chuyển động còn lại phải tự viết bằng G00. G92 là chu trình bốn bước, mỗi lát một giá trị X. G32 hợp với ren đặc biệt, chẳng hạn nhiều đoạn ren nối liền.
Tiện ren M20×2,5 cần bao nhiêu lát?
Chương trình mẫu dùng sáu lát, hợp với thép thường. Inox, thép cứng hay dao đưa ra dài thì chia thêm lát. Catalog mảnh dao thường có bảng số lát khuyến nghị theo bước ren.
Khi nào dùng G76 thay G92?
G76 tự chia lát theo chiều sâu ren và lượng ăn lát đầu, mặc định ăn theo một sườn nên phoi thoát tốt. G92 hợp khi cần quyết từng lát, và khi đang học.
Trước khi chép chương trình ren sang máy khác, kiểm ba thứ: hệ A hay hệ B, dòng G97 có ngay sau lệnh gọi dao không, và lát cuối có khớp bước ren đang cắt không. Con số X cuối cùng thì để calip vòng ren quyết định.