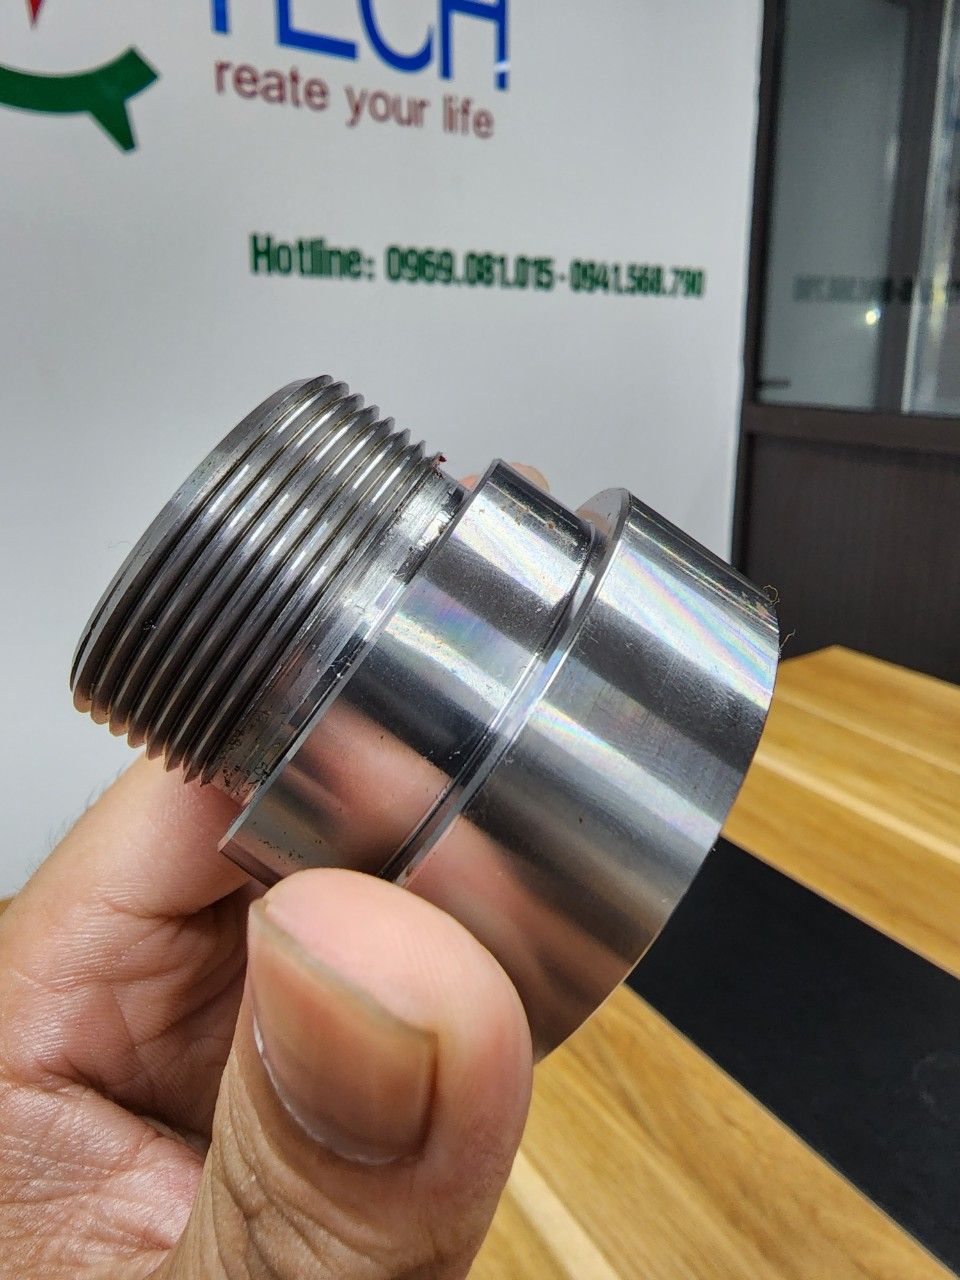
Gia công ren trong cơ khí có năm cách phổ biến: tiện ren, phay ren, ta rô, xoáy ren và cán ren. Mỗi cách hợp với một loại chi tiết, một cỡ lô sản xuất và một loại máy. Muốn chọn đúng, trước hết phải biết ren cần làm là ren trong hay ren ngoài, hệ ren nào, bước bao nhiêu, vật liệu gì và số lượng bao nhiêu.
Những điều cần xác định trước khi chọn phương pháp
- Kiểu ren: ren trong hay ren ngoài, hệ mét hay UN, bước ren, ren phải hay trái, ren một đầu mối hay nhiều đầu mối, dung sai yêu cầu.
- Chi tiết: kẹp có chắc không, thoát phoi ra sao, vật liệu bẻ phoi dễ hay khó, lô sản xuất bao nhiêu.
- Máy: độ ổn định, công suất, mô-men xoắn (nhất là khi đường kính ren lớn), hệ thống tưới nguội, số vị trí dao, tốc độ trục chính, và máy có sẵn chu trình ren hay không.
Hình dạng và tiêu chuẩn ren
Một profile ren được mô tả bằng đường kính đỉnh, đường kính trung bình, đường kính chân, góc profile, bước ren và góc xoắn. Mỗi ngành dùng họ ren riêng:
| Nhóm | Ví dụ ren |
|---|---|
| Thông dụng | Ren mét ISO, UN |
| Ren ống | Whitworth, BSPT, NPT |
| Thực phẩm | DIN 405 (ren tròn) |
| Hàng không | MJ, UNJ |
| Dầu khí | API, VAM |
| Truyền động | Ren hình thang, ACME |
Tiện ren
Tiện ren là cách phổ biến nhất để tạo ren trên chi tiết tròn. Dao ren chạy dọc phôi đang quay, mỗi lát cắt ăn sâu thêm một chút cho đến khi đủ biên dạng. Cách này làm được hầu hết các tiêu chuẩn ren, cho bề mặt đẹp, và hợp cả với ren ngoài lẫn ren trong lỗ lớn.
Phay ren
Dao phay ren vừa quay vừa chạy theo đường xoắn ốc quanh hoặc trong lỗ. Lực cắt thấp, phoi ngắn nên vật liệu nào cũng bẻ phoi tốt. Phay ren dùng được cho chi tiết không quay được, chi tiết mảnh, phôi lớn, và cho phép ren kết thúc sát vai mà không cần rãnh thoát dao. Một dao có thể làm ren nhiều kích cỡ cùng bước.
Ta rô ren
Ta rô là cách đơn giản và rẻ nhất cho ren trong đường kính nhỏ. Mũi ta rô cắt ren theo một lần ăn và chạy được trên nhiều loại máy. Lỗ càng sâu càng khó thoát phoi nên mũi ta rô dễ gãy, nhất là khi vật liệu dai. Vì vậy cần bôi trơn tốt và chọn đúng loại mũi.
Xoáy ren
Xoáy ren (thread whirling) dùng đầu dao quay quanh phôi dài, mảnh như vít xương hay vít định vị. Ren được tạo ra từ phôi trơn chỉ trong một lần chạy, nên nhanh, ít cong vênh chi tiết và phoi ngắn, dễ kiểm soát. Đổi lại, cần máy có đầu xoáy ren chuyên dụng.
Cán ren
Cán ren tạo ren bằng biến dạng dẻo: hai con lăn ép ren lên phôi, không có phoi. Vì vậy cán ren tiết kiệm vật liệu, thời gian ngắn, tuổi thọ dụng cụ cao, bề mặt ren đẹp và đồng đều giữa các chi tiết. Lớp vật liệu bị ép cũng cứng hơn. Cách này hợp nhất với sản xuất hàng loạt.
Chọn nhanh theo tình huống
- Ren ngoài trên trục, bu lông số lượng vừa: tiện ren.
- Ren trong lỗ lớn, phôi không quay được, vật liệu khó bẻ phoi: phay ren.
- Ren trong lỗ nhỏ, làm nhanh: ta rô.
- Chi tiết dài, mảnh như vít: xoáy ren.
- Lô lớn, cần giá rẻ và độ đồng đều: cán ren.
Muốn hiểu thêm về cách cắt trên máy tiện, xem bài công nghệ tiện CNC là gì và các phương pháp gia công cắt gọt kim loại.
Học làm ren trên máy CNC tại CVTECH
Làm ren là kỹ năng phải tập trên máy mới vững, đo bằng calip ren mới biết đạt hay không. Muốn vậy, phương pháp Hybrid của CVTECH cho học viên tiện ren, phay ren trực tiếp tại xưởng trên máy tiện, máy phay CNC ở Lai Xá, Hà Nội, rồi ôn bước ren, dung sai trên hệ thống học online độc quyền của CVTECH, có trên app và website. Ngoài ra, khóa Tiếng Trung kỹ thuật online được học miễn phí, gồm từ vựng và giao tiếp cơ bản trong xưởng cơ khí CNC, tự động hóa, phục vụ việc làm cùng chuyên gia Trung Quốc ở doanh nghiệp.
Khóa lập trình và vận hành máy tiện CNC có phần tiện ren, học trong một tháng với tổng 180 giờ.
Câu hỏi thường gặp
Ren trong và ren ngoài khác gì khi gia công?
Ren ngoài tạo trên mặt trụ ngoài, dễ nhìn và dễ đo. Ren trong tạo trong lỗ nên khó thoát phoi và khó kiểm tra hơn, nhất là lỗ sâu.
Vì sao cán ren cho ren bền hơn?
Vì thớ vật liệu bị ép chứ không bị cắt đứt, bề mặt ren cứng hơn và nhẵn hơn so với ren cắt.
Phay ren có thay được ta rô không?
Trong nhiều trường hợp có, nhất là lỗ lớn hoặc vật liệu khó. Với lỗ nhỏ, số lượng nhiều, ta rô vẫn nhanh và rẻ hơn.
Bước ren là gì?
Là khoảng cách giữa hai đỉnh ren liền nhau, đo dọc trục, đơn vị milimét với ren hệ mét.



