Người mới học CNC thường hỏi ba câu theo đúng một thứ tự: có khó không, bao lâu thì làm được, và bắt đầu từ đâu. Câu trả lời gọn nhất: nghề này cần sự cẩn thận nhiều hơn năng khiếu. Sau một tháng học tập trung, người mới có thể đứng máy phay làm chi tiết cơ bản, thêm một tháng nữa thì lập trình được bằng phần mềm CAM. Điểm xuất phát nên là bản vẽ và dụng cụ đo, mã lệnh đến sau.
Phần lớn băn khoăn đến từ chỗ người ta gọi chung hai việc khác nhau là "CNC". Vận hành là đứng máy, lập trình là viết ra con đường dao sẽ đi. Mỗi việc khó ở một chỗ riêng, và người mới vấp ở xưởng phần nhiều vì bỏ qua một bước kiểm tra nhỏ chứ ít khi vì thiếu kiến thức.
Vận hành khó ở tay và mắt, lập trình khó ở đầu
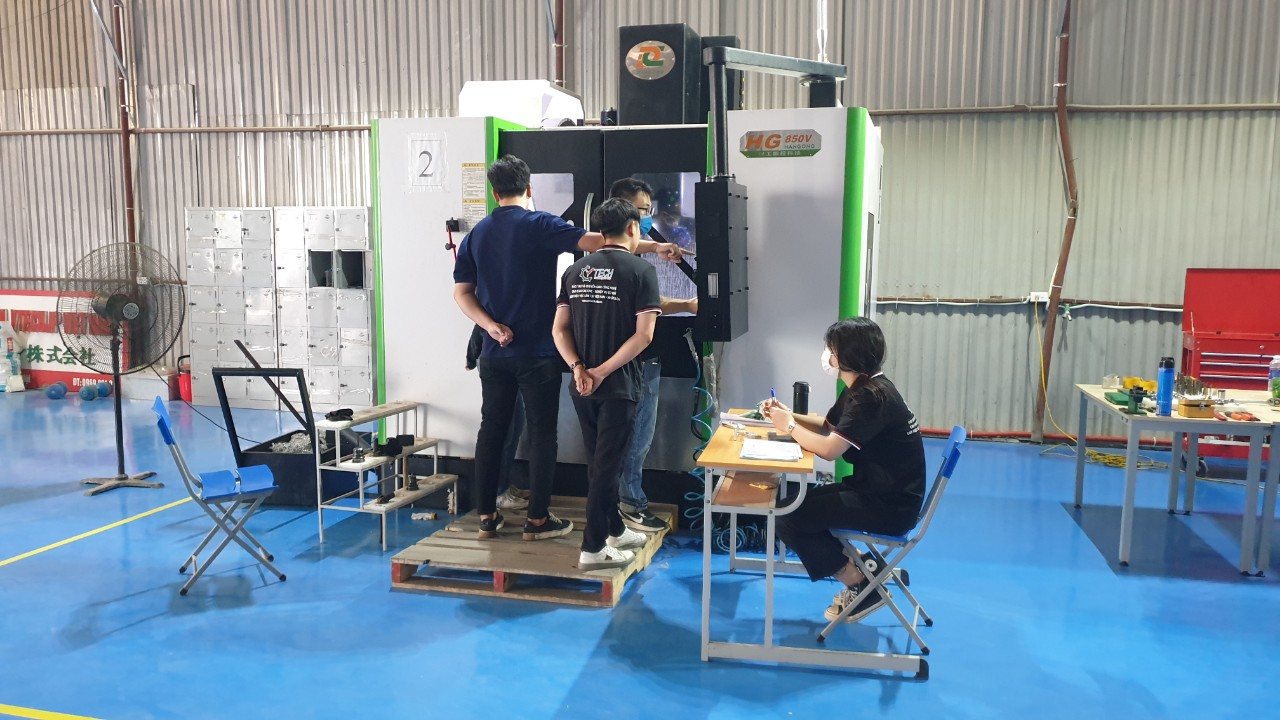
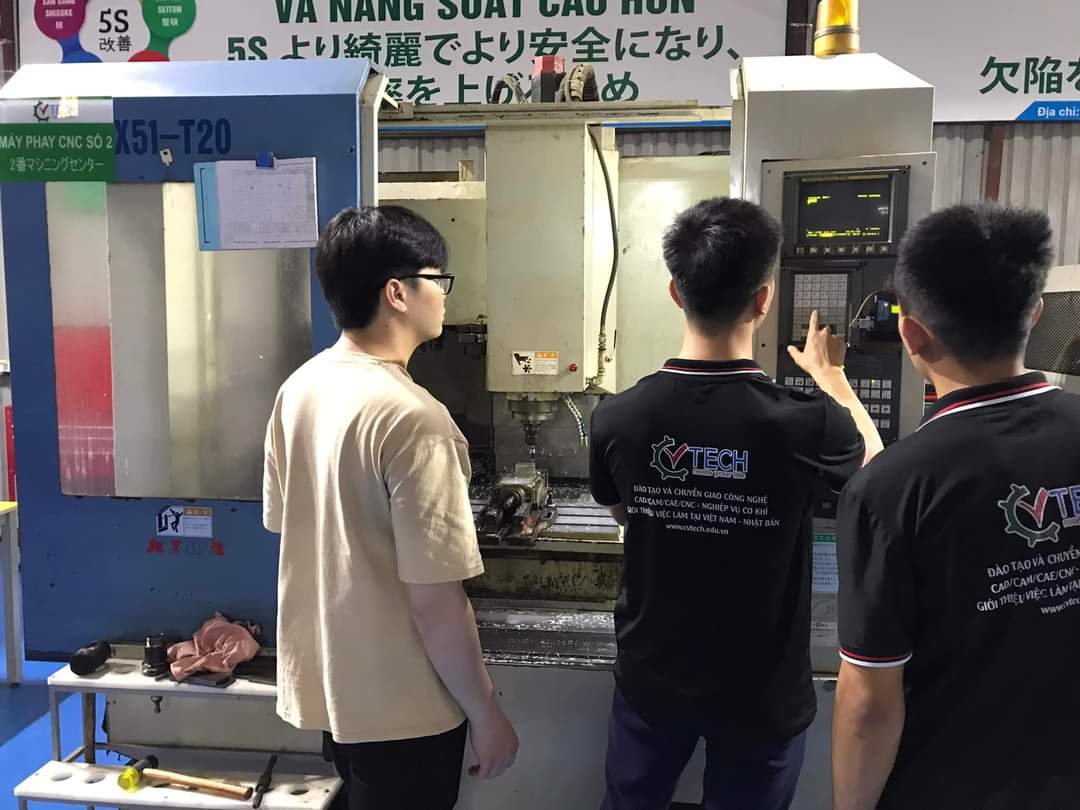
Lần đầu đứng trước máy phay, thứ gây ngợp là bảng điều khiển: hàng chục phím, núm xoay tốc độ, màn hình đầy số tọa độ. Chỉ vài ngày sau, các phím ấy đã thành thói quen, và lúc đó cái khó thật mới lộ ra, đó là chuỗi việc trước khi bấm Cycle Start: kẹp phôi nhôm vào ê tô cho chắc và phẳng, lắp dao phay ngón, đo chiều dài dao, chạm dao lấy gốc phôi, rồi nhập các con số vào đúng ô trên màn hình. Sai vài phần mười milimét là sản phẩm lệch, sai vài chục milimét là dao đâm vào ê tô.
Vì thế, người vận hành giỏi là người làm đúng thứ tự và kiểm lại từng con số. Họ không cần giỏi toán, nhưng phải đọc được bản vẽ để biết mặt nào là chuẩn, kích thước nào có dung sai hẹp, và dùng thước cặp, panme đủ chắc tay để tin vào số mình đo. Bài bảng điều khiển trung tâm máy phay CNC và cấu tạo của máy phay CNC giúp hình dung trước những gì sẽ gặp.
Lập trình khó theo kiểu khác: phải tưởng tượng dao di chuyển trong hệ tọa độ X, Y, Z mà không nhìn thấy nó, phải biết dao nào cắt được vật liệu nào, ăn sâu bao nhiêu là vừa. Người từng viết phần mềm quen cú pháp nhanh, nhưng một dòng sai trên máy CNC thì dao va vào đồ gá, chứ không dừng lại ở một dòng báo lỗi trên màn hình. Ở nghề này, hiểu cơ khí đáng giá hơn thuộc lệnh.
Mã lệnh không nhiều như người ta tưởng
Mã G điều khiển chuyển động và chế độ, mã M điều khiển chức năng máy. Với máy phay, số mã dùng hằng ngày chỉ vài chục, và học theo nhóm thì nhớ nhanh hơn nhiều so với học thuộc từng mã. Chuyển động có G00 (chạy nhanh, không cắt), G01 (cắt thẳng với lượng chạy dao F), G02 và G03 (cắt cung tròn cùng chiều, ngược chiều kim đồng hồ). Tọa độ có G90 (tuyệt đối, tính từ gốc phôi), G91 (tương đối, tính từ chỗ dao đang đứng) và G54 (gọi gốc phôi đã lưu). Bù dao có G43 kèm số H cho chiều dài, G41 và G42 kèm số D cho bán kính dao bên trái hoặc phải đường biên. Chức năng máy có M03 (trục chính quay thuận), M05 (dừng trục chính), M06 (thay dao), M08 và M09 (bật, tắt dung dịch làm mát).
O0001
G90 G54 G17 G40 G49 G80
T01 M06
S2500 M03
G00 X-10. Y-10.
G43 Z50. H01 M08
G00 Z2.
G01 Z-1. F100
Đoạn đầu chương trình trên cho thấy các nhóm nối với nhau thế nào. Dòng thứ hai đưa máy về trạng thái sạch: tọa độ tuyệt đối, gốc G54, hủy mọi bù dao còn sót. Máy thay dao số 1, quay 2.500 vòng/phút, chạy nhanh ra ngoài phôi, rồi ở dòng G43 Z50. H01 mới biết dao dài bao nhiêu để dừng đúng 50 mm trên mặt phôi và bật làm mát. Mỗi dòng làm một việc đơn giản; cái khó là sự nhất quán, ví dụ số H phải khớp với dao đang lắp.
Lập trình tay và lập trình bằng CAM
Một tấm nhôm cần phay mặt, phay bậc, khoan bốn lỗ thì viết tay bằng mã G là đủ. Chi tiết có mặt cong, hốc nhiều tầng, khuôn mẫu thì không ai tính tay từng điểm: người ta dựng mô hình, dùng phần mềm CAM như MasterCAM chọn dao và đường chạy dao, mô phỏng, rồi xuất mã G qua bộ hậu xử lý (post-processor). Bài MasterCAM là gì và CAD, CAM, CNC khác nhau thế nào nói kỹ chỗ nối giữa ba khâu.
Thứ tự hợp lý vẫn là mã G trước, CAM sau, bởi chương trình CAM xuất ra rốt cuộc vẫn là mã G. Khi máy báo lỗi, người chỉ biết bấm phần mềm mà không đọc được mã thường bế tắc.
Những chỗ người mới hay vấp ở xưởng
Gần như lỗi nào dưới đây cũng chung một gốc: một con số nhập sai hoặc một bước kiểm tra bị bỏ qua, trong khi máy vẫn chạy rất tự tin theo con số sai đó.
Quên G43 hoặc gọi nhầm số H
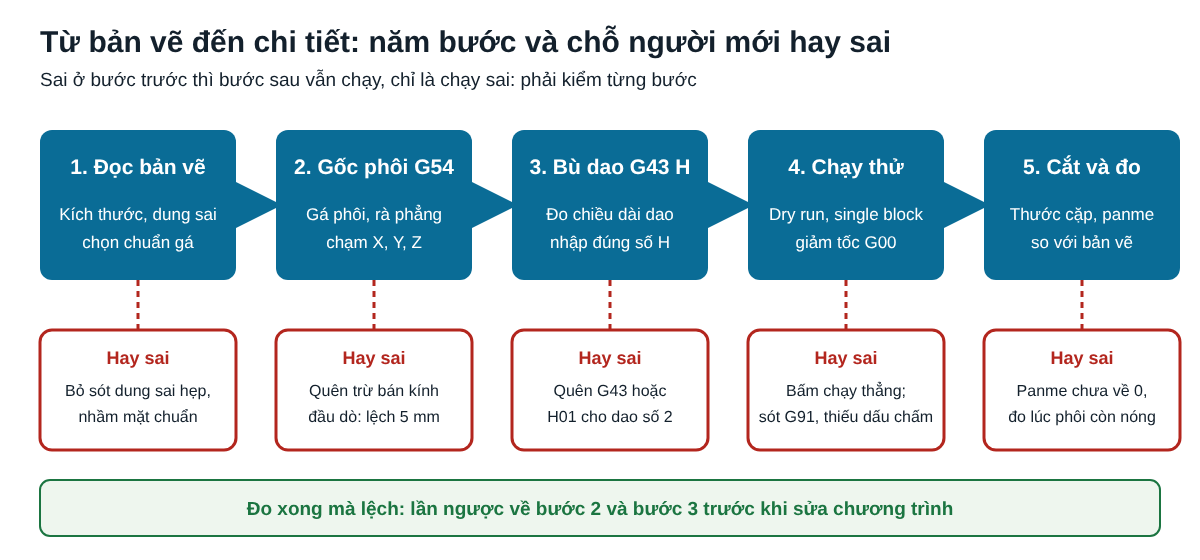
Không có G43, máy đưa mũi trục chính tới tọa độ Z. Dao thò ra khỏi đầu kẹp có khi 80, 100 mm, nên lệnh "xuống Z2" đưa mũi dao xuống thấp hơn mặt phôi đúng bằng chiều dài ấy, và dao đâm vào phôi hoặc ê tô. Lắp dao số 2 mà vẫn gọi H01 thì máy dùng chiều dài của dao khác: dao cắt hụt trên không hoặc ăn quá sâu. Thói quen chặn được cả hai lỗi này là đối chiếu số T, số H với bảng bù dao trước mỗi lần chạy; cơ chế bù được giải thích kỹ trong bài lệnh G43 bù chiều dài dao.
Đặt gốc phôi G54 lệch
Có lúc chương trình đúng từng dòng mà hốc phay ra vẫn lệch 5 mm. Nguyên nhân thường là lấy gốc bằng đầu dò cạnh đường kính 10 mm rồi quên trừ bán kính 5 mm khi nhập G54. Cũng có khi phôi không được rà phẳng, mặt trên nghiêng vài phần mười, chạm Z ở góc này mà cắt ở góc kia. Cách kiểm nhanh nhất là nhập gốc xong thì cho dao về X0 Y0 ở độ cao an toàn, rồi nhìn xem mũi dao có nằm đúng góc hay tâm phôi không. Trình tự gá và đo được hướng dẫn trong bài gá phôi và đo phôi trên máy phay CNC và gá dao và đo dao.
Lẫn G90 với G91
Một đoạn chương trình chuyển sang G91 để phay vài rãnh cách đều, xong quên đặt lại G90. Từ đó, X50. thành "đi thêm 50 mm" thay vì "tới tọa độ 50", và dao chạy ra ngoài phôi. Người viết chương trình cẩn thận vì vậy luôn để G90 ở dòng đầu và đóng mọi đoạn G91 bằng G90; bài G90 và G91 trong chương trình NC có ví dụ cụ thể.
Thiếu dấu chấm thập phân trên máy Fanuc
Tùy tham số cài đặt, nhiều máy Fanuc hiểu số không có dấu chấm theo đơn vị nhỏ nhất là micromet. Gõ Z5 với ý "5 mm" thì máy có thể hiểu là 0,005 mm, tức dao xuống sát mặt phôi thay vì dừng ở độ cao an toàn. Người viết tay vì thế quen ghi Z5. hoặc X100.0, và nhìn kỹ màn hình tọa độ ở dòng chạy thử đầu tiên.
Bấm chạy thẳng, không chạy thử
Chương trình mới nhập, chưa mô phỏng, chạy luôn với tốc độ G00 đầy đủ: lỗi nào kể trên cũng lộ ra trong một hai giây, không kịp với tay tới nút dừng. Cách an toàn là chạy khô (dry run) với dao nâng cao khỏi phôi để xem đường đi, rồi bật chạy từng dòng (single block), vặn giảm tốc chạy nhanh khi dao lần đầu tiến vào phôi và nhìn khoảng cách còn lại trên màn hình. Bài dry run, single block và optional stop cùng checklist trước khi chạy máy phay CNC nên in dán cạnh máy trong những tuần đầu.
Chế độ cắt quá tay làm gãy dao
Dao phay ngón hợp kim cỡ nhỏ gãy rất nhanh khi ăn quá sâu, chạy dao quá nhanh, hoặc đâm thẳng xuống phôi bằng dao không cắt được ở tâm. Tốc độ trục chính tính theo n = 1000 × Vc / (π × D): dao 10 mm, chọn Vc 80 m/phút thì n khoảng 2.550 vòng/phút; lượng chạy dao F bằng n nhân số lưỡi nhân lượng ăn mỗi lưỡi. Riêng Vc và lượng ăn mỗi lưỡi thì không tự đặt được, chúng phải tra theo vật liệu phôi và khuyến nghị của hãng dao. Cách tính đầy đủ có trong bài cách tính tốc độ cắt khi phay CNC.
Đo panme sai nên sửa nhầm chương trình
Chi tiết đo thiếu 0,03 mm, người mới vội bù mòn dao trong khi lỗi nằm ở cách đo: panme chưa kiểm điểm 0, vặn thẳng ống xoay thay vì núm cóc nên lực đo quá tay, đọc sót vạch nửa milimét, hoặc đo khi phôi nhôm còn ấm. Cách đo đúng là kiểm điểm 0 đầu ca, luôn đo bằng núm cóc, đo vài lần ở vài vị trí và chỉ chỉnh bù khi số đo lặp lại ổn định.
Một tháng để đứng máy, thêm một tháng để lập trình CAM
Hỏi mất bao lâu thì phải nói rõ là làm được việc gì. Để đứng máy phay làm chi tiết cơ bản, tức tự gá phôi, gá dao, đặt gốc, viết chương trình G-code đơn giản, chạy và đo, một khóa vận hành tập trung khoảng một tháng là đủ để bắt đầu. Khóa vận hành máy phay CNC thực chiến của CVTECH dài 1 tháng, 180 giờ.
Lập trình bằng CAM cho chi tiết nhiều bước, mặt cong, khuôn mẫu cần thêm khoảng một tháng, vì mỗi kiểu đường chạy dao là một lựa chọn công nghệ. Khóa lập trình máy phay CNC chuyên sâu với MasterCAM 2018 cũng 1 tháng, 180 giờ; người đi từ đầu thường ghép hai phần thành combo phay CNC, 2 tháng, 360 giờ.
Còn thành thợ vững, tự xử lý chi tiết lạ, vật liệu khó, dung sai hẹp, thì không khóa học nào rút ngắn được, vì phần ấy chỉ tích lũy ở xưởng qua từng sản phẩm. Ai từng đứng máy thì đi nhanh hơn; người học nhiều lý thuyết mà ít chạm máy thì lâu quen hơn, vì lỗi lập trình thường chỉ lộ ra khi dao cắt vào phôi.
Lộ trình học CNC theo tuần trong ba tháng
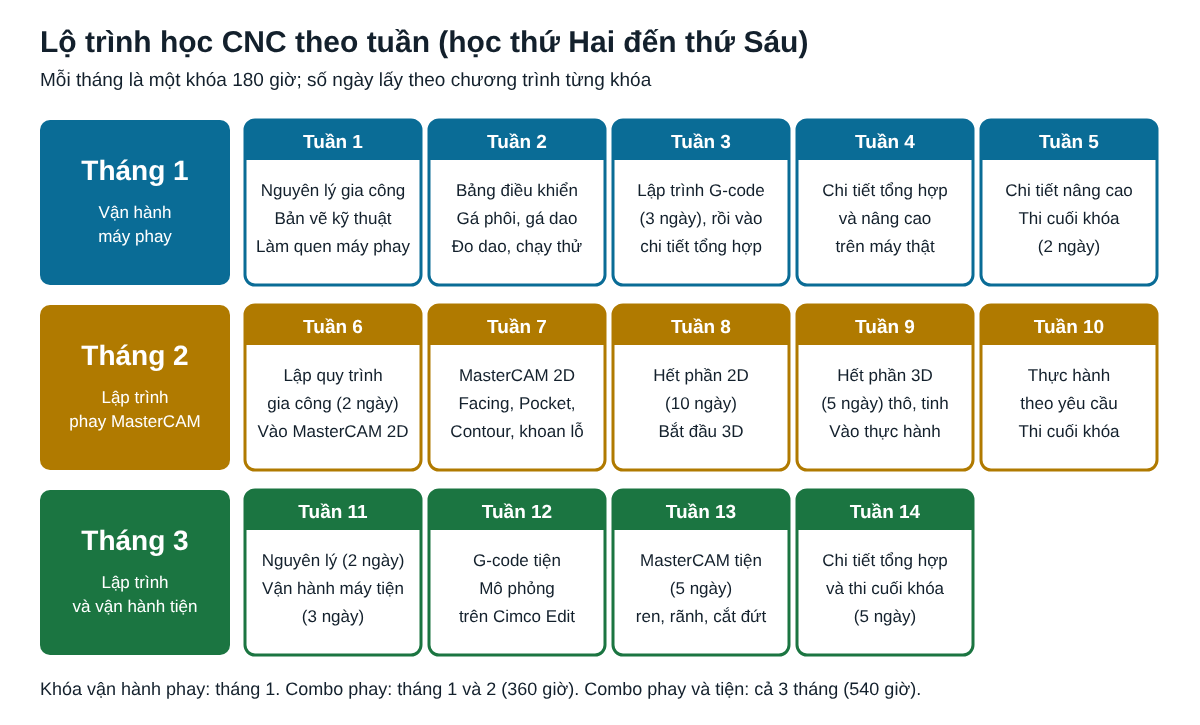
Bảng dưới quy đổi ba khóa của CVTECH ra tuần học, mỗi tuần năm ngày. Số ngày của từng phần theo đúng chương trình khóa học; phần nào nằm vắt qua hai tuần là do cách chia tuần, nội dung không đổi.
| Thời gian | Nội dung chính | Sau giai đoạn |
|---|---|---|
| Tháng 1, tuần 1 | Nguyên lý gia công (2 ngày): chế độ cắt, dung sai, đo lường, chuẩn gá. Bản vẽ kỹ thuật (2 ngày), dựng chi tiết trên SolidWorks. Làm quen máy phay. | Đọc được bản vẽ chi tiết phay. |
| Tháng 1, tuần 2 | Vận hành máy phay (tổng 6 ngày): bảng điều khiển, gá và đo phôi, gá và đo dao, nhập chương trình, chạy thử, đo sản phẩm. | Tự chuẩn bị máy, chạy chương trình an toàn. |
| Tháng 1, tuần 3 | Lập trình G-code phay (3 ngày): phân tích bản vẽ, phiếu gia công, viết chương trình. Vào thực hành chi tiết tổng hợp. | Viết tay chương trình chi tiết đơn giản. |
| Tháng 1, tuần 4 | Chi tiết tổng hợp và nâng cao (tổng 9 ngày): quy trình, gá đặt, setup dao, gốc tọa độ, chạy máy, đo kiểm. | Làm trọn chi tiết từ bản vẽ đến đo. |
| Tháng 1, tuần 5 | Chi tiết nâng cao (2 ngày cuối), thi cuối khóa (2 ngày). | Xong khóa vận hành phay. |
| Tháng 2, tuần 6 đến 8 | Lập quy trình chi tiết điển hình (2 ngày). MasterCAM 2D (10 ngày): phay mặt, phay hốc, phay biên dạng, khoan lỗ, phay cao tốc. Bắt đầu 3D. | Lập trình CAM chi tiết 2D. |
| Tháng 2, tuần 9 và 10 | MasterCAM 3D (tổng 5 ngày): phay thô, phay tinh mặt cong. Thực hành theo yêu cầu (6 ngày), có khuôn mẫu. Thi (2 ngày). | Xong combo phay 360 giờ. |
| Tháng 3, tuần 11 và 12 | Nguyên lý (2 ngày), vận hành máy tiện (3 ngày), G-code tiện (5 ngày) mô phỏng trên Cimco Edit. | Đứng máy tiện, viết chương trình tiện. |
| Tháng 3, tuần 13 và 14 | MasterCAM tiện (5 ngày): tiện thô, tinh, rãnh, cắt đứt, khoan, ren. Chi tiết tổng hợp và thi (5 ngày). | Xong combo phay và tiện 540 giờ. |
Tháng đầu cho người học cảm giác về máy và hậu quả của một con số sai, nên sang tháng hai ngồi trước MasterCAM, họ chọn đường chạy dao với hình ảnh cái máy thật trong đầu. Máy tiện để cuối vì nguyên lý và đo lường đã quen, chỉ còn hệ tọa độ X, Z và các chu trình tiện là mới; phần lấy gốc có trong bài set dao, lấy gốc phôi máy tiện CNC.
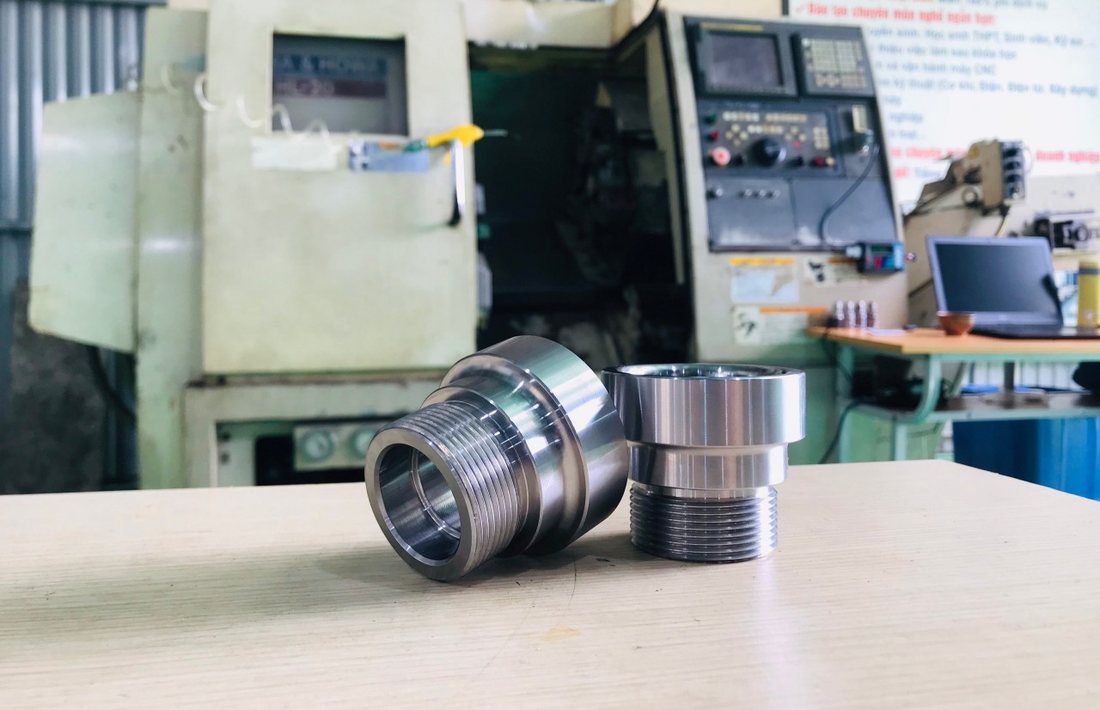
Bắt đầu từ đâu tùy vào việc bạn đang ở đâu
Người chưa biết gì về cơ khí nên bắt đầu từ hai thứ không cần máy: đọc bản vẽ và đo. Khóa Vẽ kỹ thuật và Dung sai và đo lường trên hệ thống online của CVTECH học ở nhà, miễn phí. Hai bài hệ tọa độ trong lập trình và vận hành máy CNC và các mã lệnh gia công CNC phổ biến là phần đọc thêm vừa sức ở giai đoạn này. Khi vào khóa ở xưởng, nhóm này nên đi vận hành trước, lập trình sau.
Người đã đứng máy thường thiếu phần lập trình: chạy được chương trình người khác viết nhưng chưa tự viết cho chi tiết mới. Với họ, vào thẳng khóa lập trình phay bằng MasterCAM là hợp lý; ai muốn thêm máy tiện thì học lập trình và vận hành máy tiện CNC.
Sinh viên cơ khí đọc bản vẽ, hiểu dung sai, có khi đã học CAD, nhưng ít giờ đứng máy. Chỗ yếu của họ là tay nghề và thói quen an toàn, nên đi một tháng vận hành rồi một tháng lập trình là vừa. Ai còn phân vân có thể đọc nên chọn khóa học CNC nào, học nghề CNC khi đổi nghề hoặc xuất ngũ, và bài có nên học nghề CNC ngắn hạn.
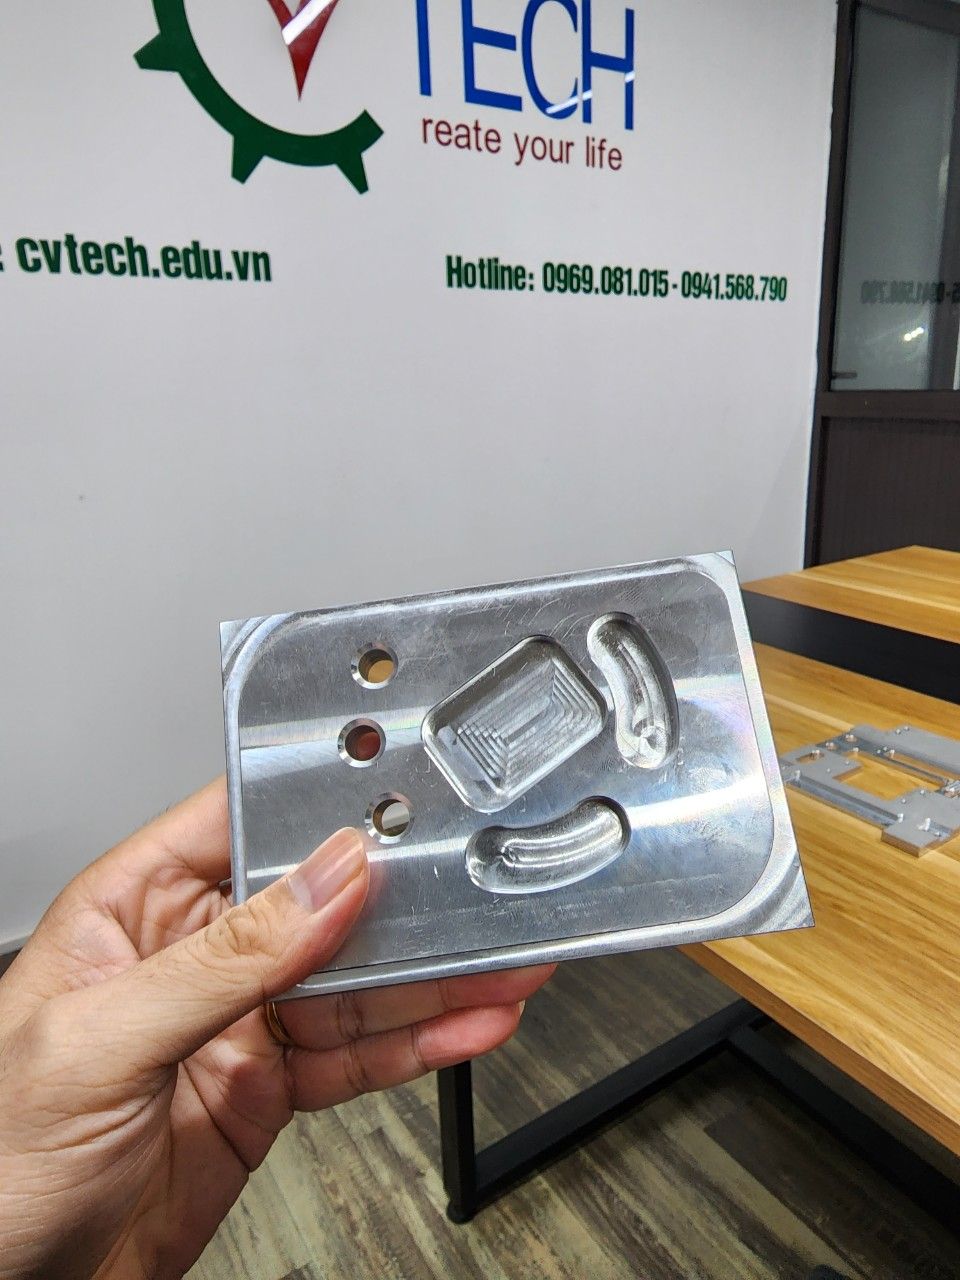
Học CNC theo phương pháp Hybrid tại CVTECH
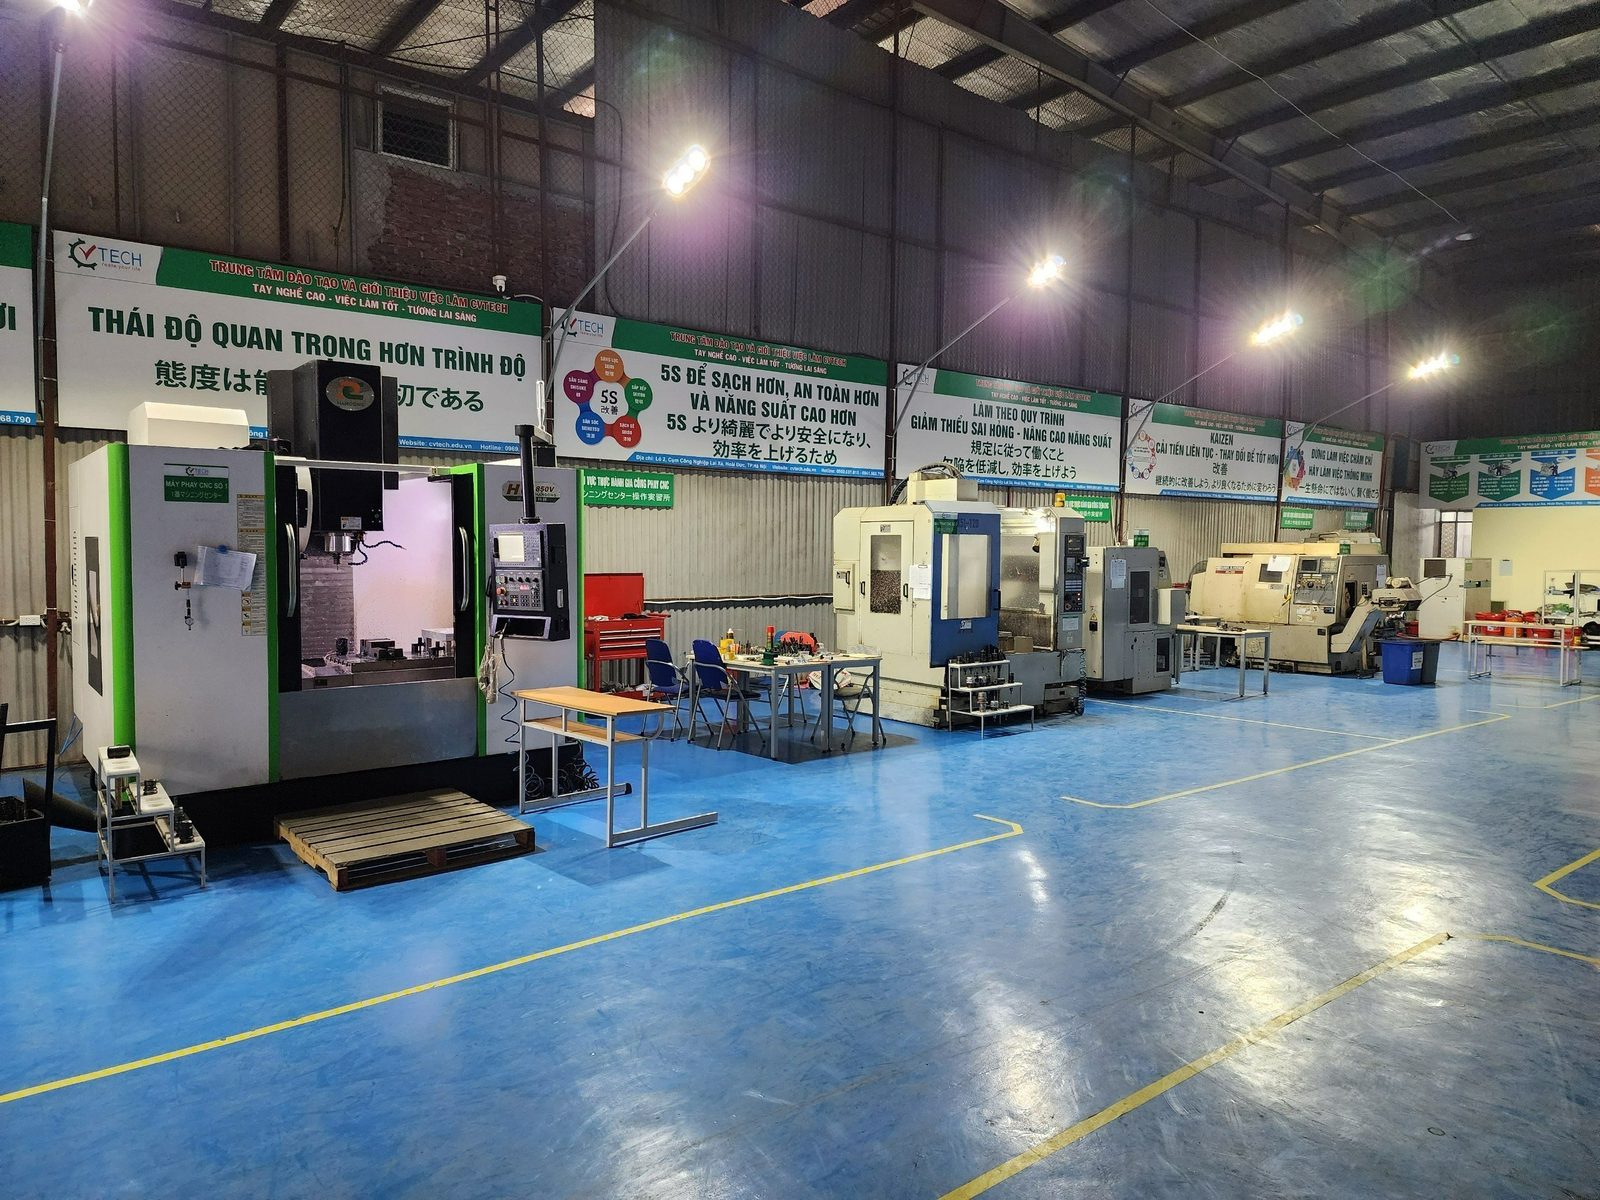
CVTECH dạy theo phương pháp Hybrid: lý thuyết, mã lệnh và bài ôn nằm trên app và website, xem lại bao nhiêu lần tùy ý; thời gian ở xưởng dành cho thực hành trên máy Fanuc tại Lô 4, Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội. Học 8h đến 17h từ thứ Hai đến thứ Sáu, thực hành không giới hạn, học lại miễn phí đến khi thành nghề, có ký túc xá và khóa Tiếng Trung kỹ thuật online miễn phí. Học xong được cấp chứng nhận hoàn thành khóa và hỗ trợ giới thiệu việc làm.
Ba khóa lẻ mỗi khóa 1 tháng, 180 giờ, 8 triệu đồng. Combo phay 2 tháng, 360 giờ, 12 triệu đồng, tiết kiệm 4 triệu. Combo phay và tiện CNC 3 tháng, 540 giờ, 17 triệu đồng, tiết kiệm 7 triệu. Ngày khai giảng xem ở học phí và lịch khai giảng; cần tư vấn, gọi Mr Quyết 0969.081.015, Mr Quân 0941.568.790 hoặc để lại thông tin ở trang liên hệ.
Câu hỏi thường gặp
Chưa học cơ khí có học CNC được không?
Được. Khóa vận hành bắt đầu từ nguyên lý gia công, bản vẽ và dụng cụ đo rồi mới đến máy. Học trước hai khóa online miễn phí thì những ngày đầu nhẹ hơn nhiều.
Học lập trình CNC có cần giỏi toán hay giỏi máy tính không?
Không. Toán dùng chủ yếu là cộng trừ tọa độ, tính bán kính, tính tốc độ cắt theo công thức. Phần mềm CAM cần thao tác máy tính cơ bản; quan trọng hơn là hiểu dao, phôi và đồ gá.
Làm sao nhớ được mã G và mã M?
Học theo nhóm, viết chương trình ngắn dùng chính những mã đó, mô phỏng rồi chạy trên máy. Mã dùng hằng ngày sẽ tự nhớ, mã ít dùng thì tra.
Học xong một tháng đã tự lập trình được chưa?
Sau khóa vận hành, người học viết tay được chương trình cho chi tiết phay đơn giản. Chi tiết nhiều bước, mặt cong cần thêm tháng lập trình CAM; chi tiết phức tạp, dung sai hẹp cần kinh nghiệm ở xưởng.
Học CNC xong làm được việc gì?
Học xong khóa vận hành, người học làm được việc của thợ đứng máy phay CNC: gá phôi, gá dao, đặt gốc, chạy chương trình và đo kiểm. Học thêm phần lập trình CAM thì nhận được việc lập trình cho chi tiết nhiều bước và khuôn mẫu. Các vị trí cụ thể được nói rõ trong bài học nghề gia công CNC ra làm gì.
Đứng máy CNC có nguy hiểm không?
Có rủi ro như mọi máy công nghiệp: dao quay nhanh, phoi sắc, va chạm khi chương trình sai. Rủi ro giảm nhiều khi mặc bảo hộ, đóng cửa máy lúc cắt, kiểm bù dao và gốc phôi, chạy thử từng dòng trước khi cắt thật.
Với người đang tính học, việc làm được ngay hôm nay là mở khóa Vẽ kỹ thuật online, đọc một bản vẽ chi tiết phay và tự hỏi mặt nào sẽ là gốc phôi. Trả lời được câu đó là đã có điểm xuất phát.