Chia sẻ của CVTECH
Kiến thức chuyên môn
Bài viết về gia công cơ khí, máy CNC, bản vẽ và đo lường, viết cho người đang học nghề và người mới vào xưởng.
Bài viết trong mục
Độ nhám bề mặt là gì? Ra, Rz khác nhau thế nào
Ra và Rz đo hai thứ khác nhau, riêng Rz còn có hai cách tính: cùng một profin ra 7,2 µm theo ISO và 4,8 µm theo RzJIS. Bài có ví dụ tính từng bước và cách đọc đúng chuẩn trên bản vẽ.
Đọc tiếp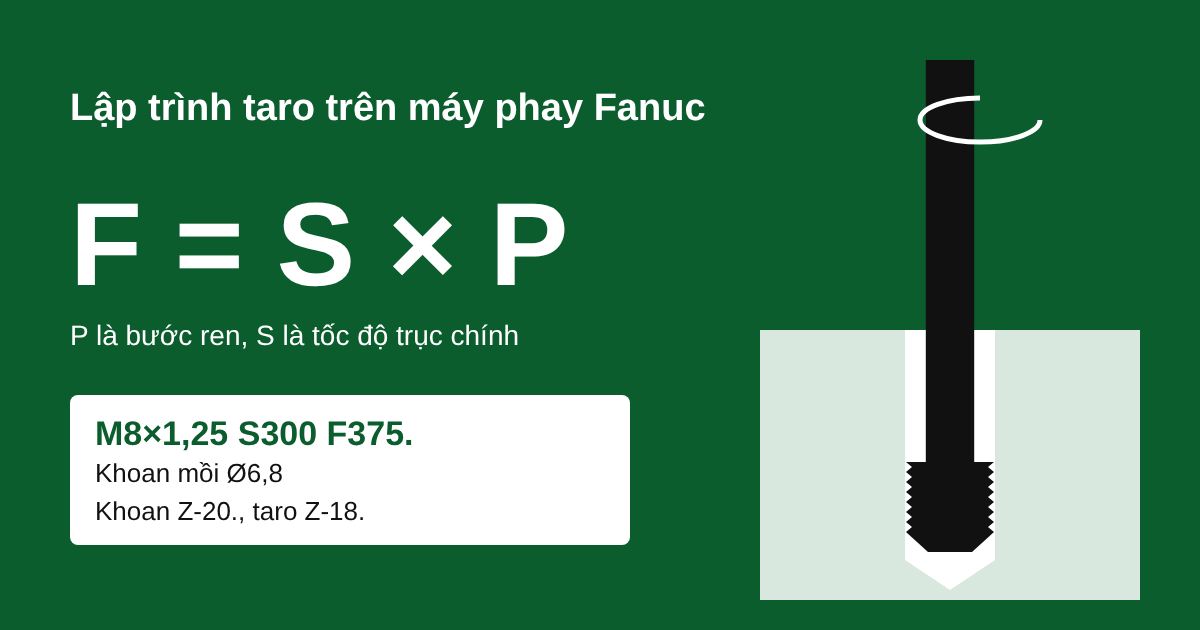
Lập trình taro G84 trên máy phay CNC: F = S × bước ren
Cách viết G84 trên máy phay Fanuc: F tính theo bước ren, mũi khoan mồi, điểm R và phải làm gì khi máy không có taro cứng, kèm bảng M3 đến M12.
Đọc tiếp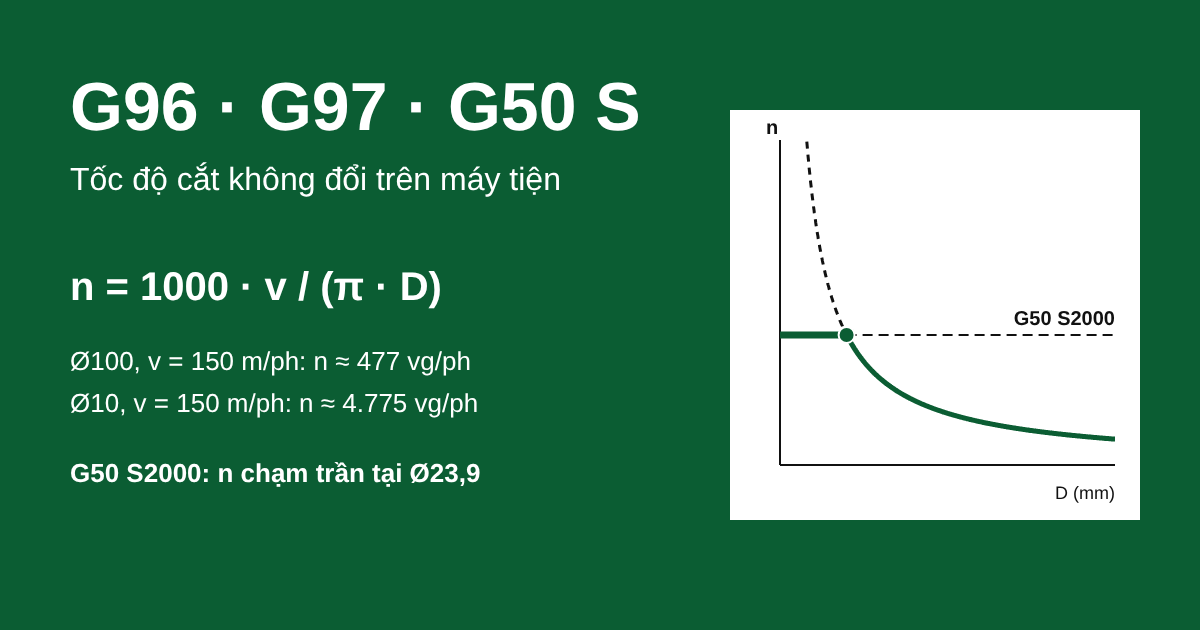
G96 và G97 trên máy tiện: tốc độ cắt không đổi và G50 S
Cùng lệnh G96 S150, máy tiện tính ra khoảng 477 vg/ph ở Ø100 và 4.775 vg/ph ở Ø10. G96 và G97 khác nhau ở đâu, G50 S chặn gì, vì sao ren, khoan, taro phải về G97.
Đọc tiếp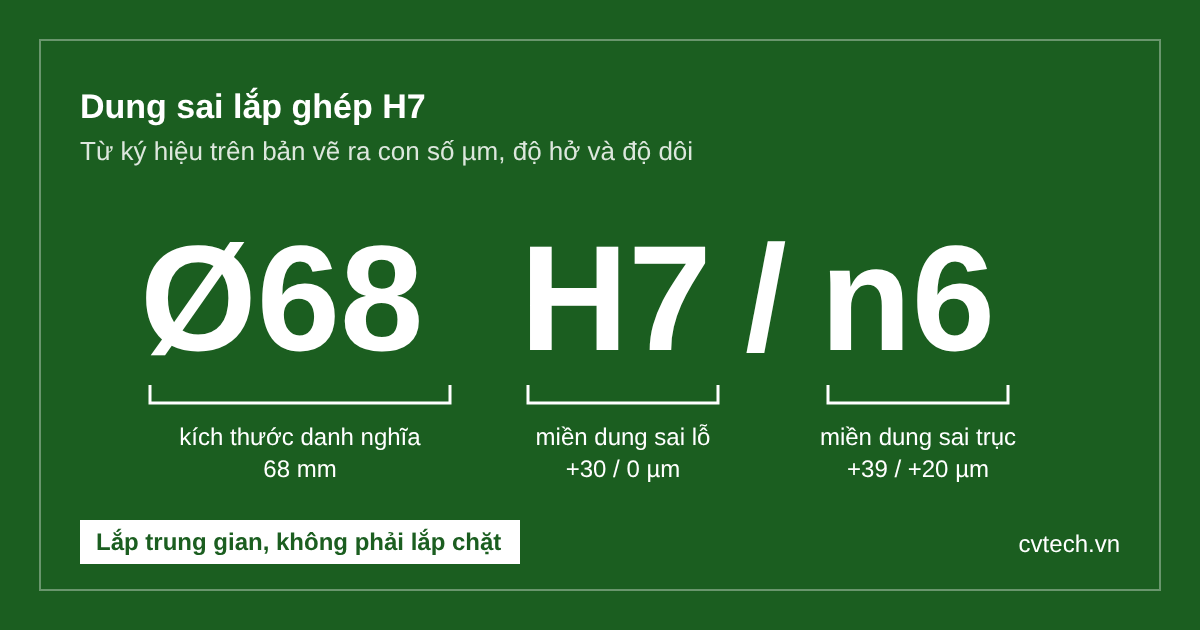
H7/n6, H7/f7 nghĩa là gì? Cách tra sai lệch và tính độ hở, độ dôi
H7/n6 ở Ø68 hở tối đa 10 µm, dôi tối đa 39 µm, nên là lắp trung gian chứ không phải lắp chặt. Bài đổi H7/n6, H7/f7, G7, K7 ra số µm theo ISO 286 qua ba bước tra, trong đó K7 phải cộng Δ.
Đọc tiếp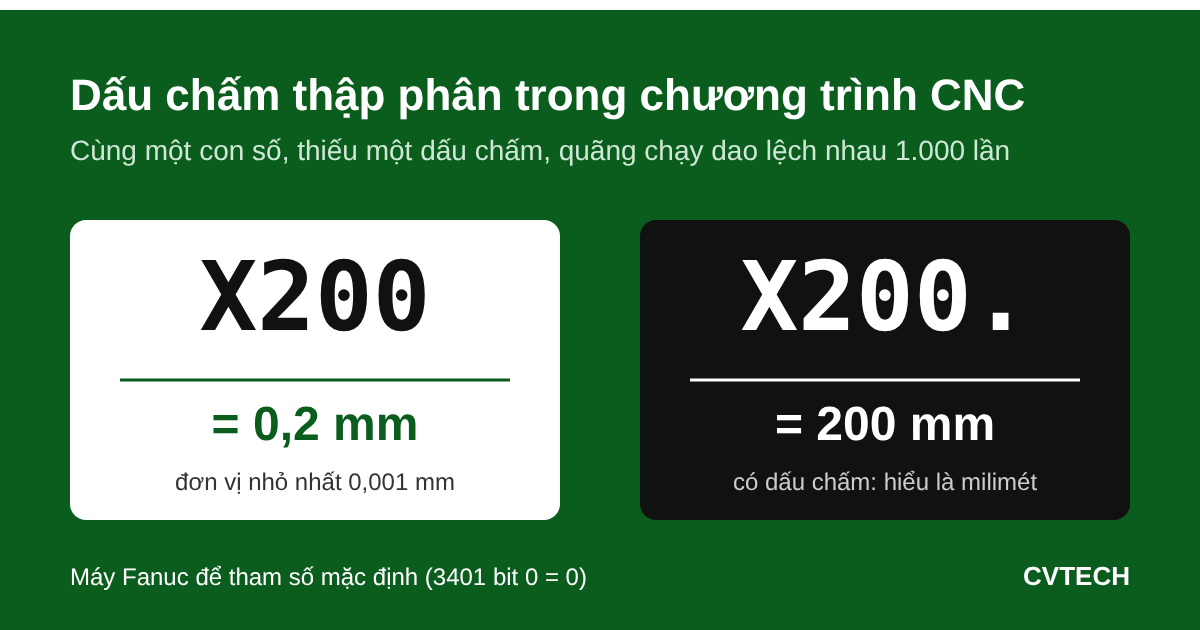
Quên dấu chấm thập phân trong chương trình CNC: X200 khác X200.
Trên máy Fanuc để mặc định, X200 chỉ là 0,2 mm, X200. mới là 200 mm, và thiếu chấm thì máy không báo lỗi. Bài nêu địa chỉ nào cần chấm, địa chỉ nào không, tham số 3401 và cách bắt lỗi trước khi chạy.
Đọc tiếp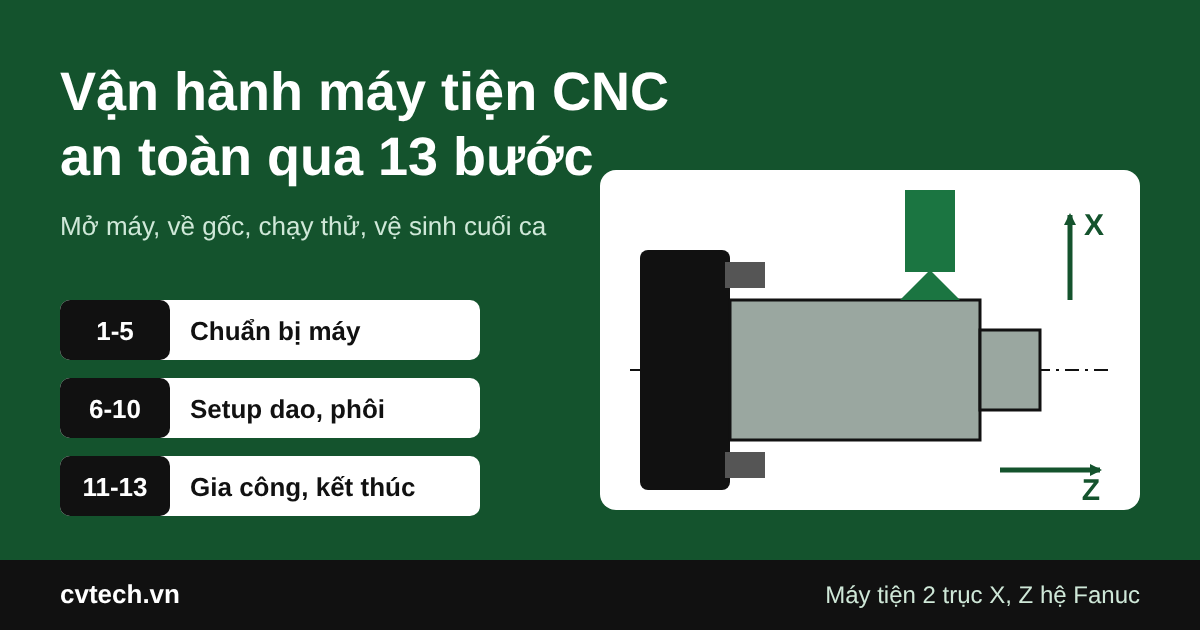
Quy trình vận hành máy tiện CNC an toàn qua 13 bước
Đi qua 13 bước vận hành máy tiện CNC, từ soát dầu, về gốc X trước Z, chạy thử từng câu đến cắt điện vệ sinh máy, kèm lý do của từng bước và hậu quả khi làm sai thứ tự.
Đọc tiếp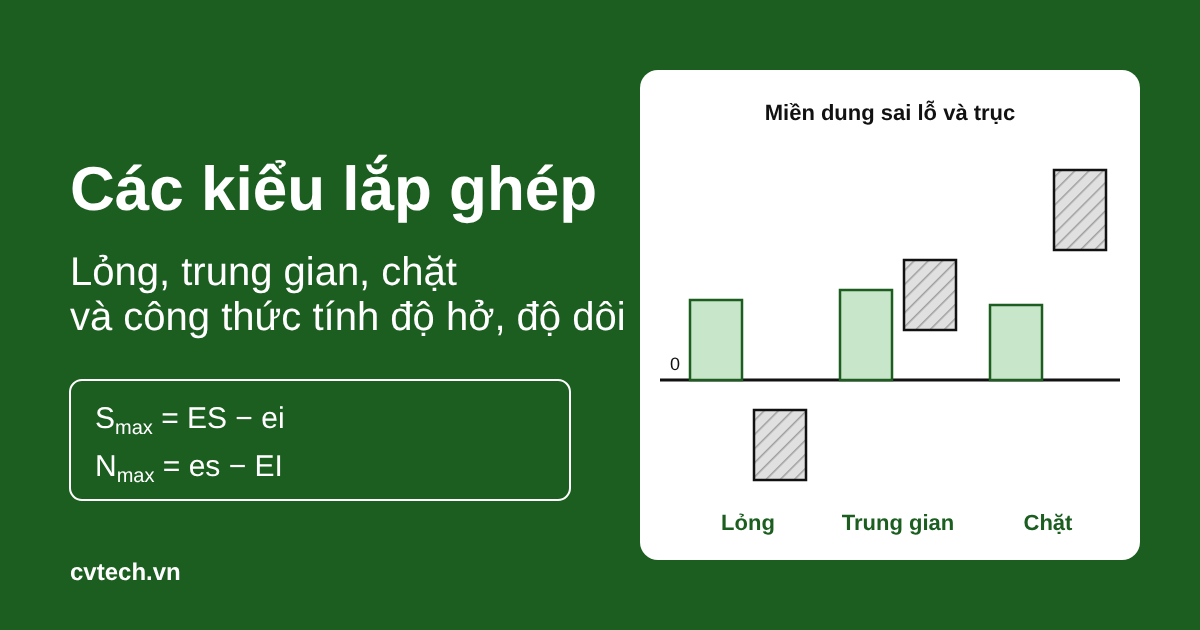
Các kiểu lắp ghép: lắp lỏng, lắp chặt, lắp trung gian và công thức
Hai chi tiết cùng ghi Ø40 vẫn có thể lắp lỏng, chặt hoặc trung gian, tùy ký hiệu dung sai. Công thức độ hở, độ dôi và hai ví dụ tính tay H7/f7, H7/n6 theo ISO 286.
Đọc tiếp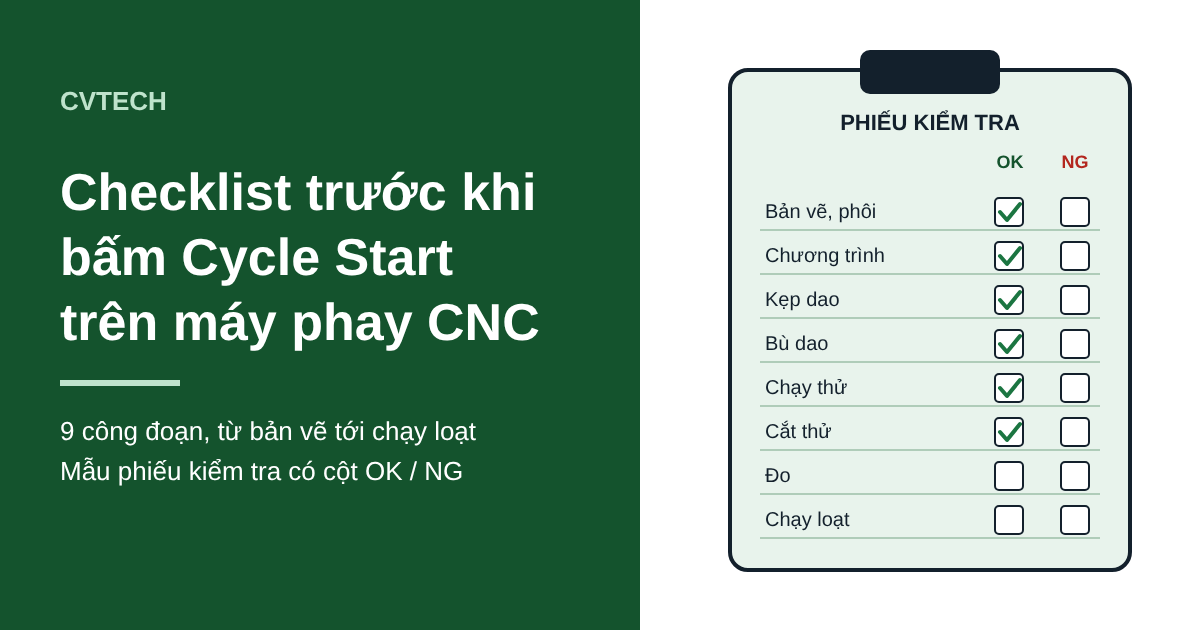
Checklist trước khi bấm Cycle Start trên máy phay CNC
Phần lớn vụ đâm dao, hỏng phôi đã được gài sẵn từ trước khi bấm Cycle Start. Bài đi qua chín công đoạn tự kiểm, kèm mẫu phiếu OK/NG để in dán cạnh máy.
Đọc tiếp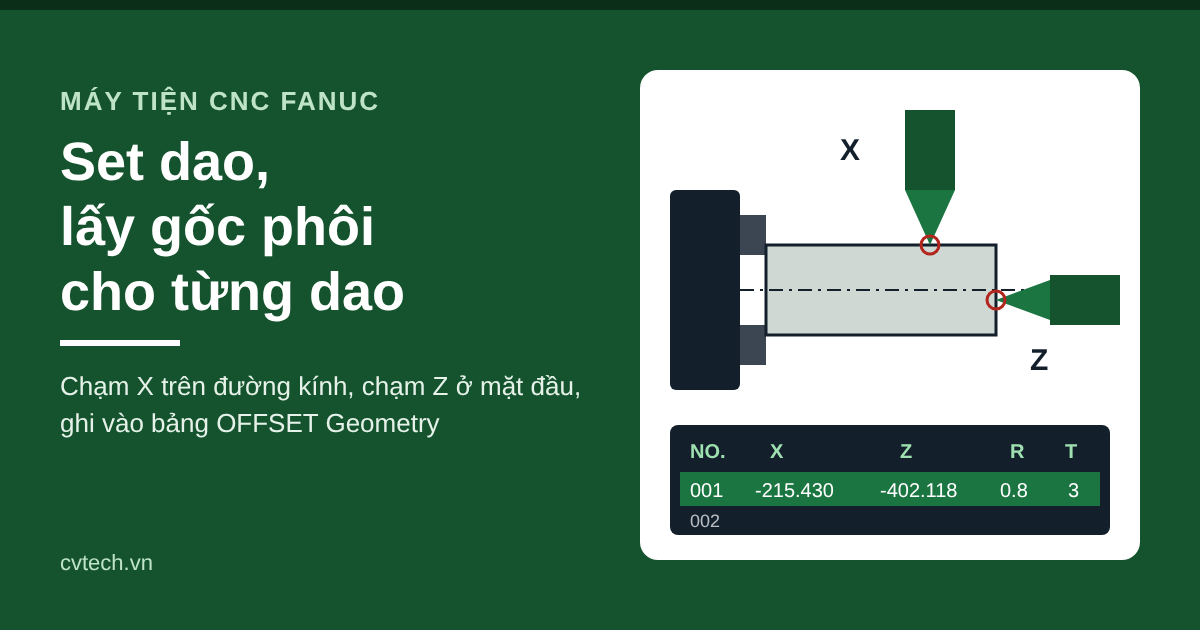
Cách set dao, lấy gốc phôi trên máy tiện CNC Fanuc
Set dao máy tiện CNC Fanuc là cho từng dao chạm vào phôi để ghi X, Z vào bảng Geometry. Bài kể cách tiện thử rồi đo lại, set Z ở mặt đầu, chạy kiểm bằng MDI, và bốn lỗi khiến dao đã set vẫn chạy lệch.
Đọc tiếp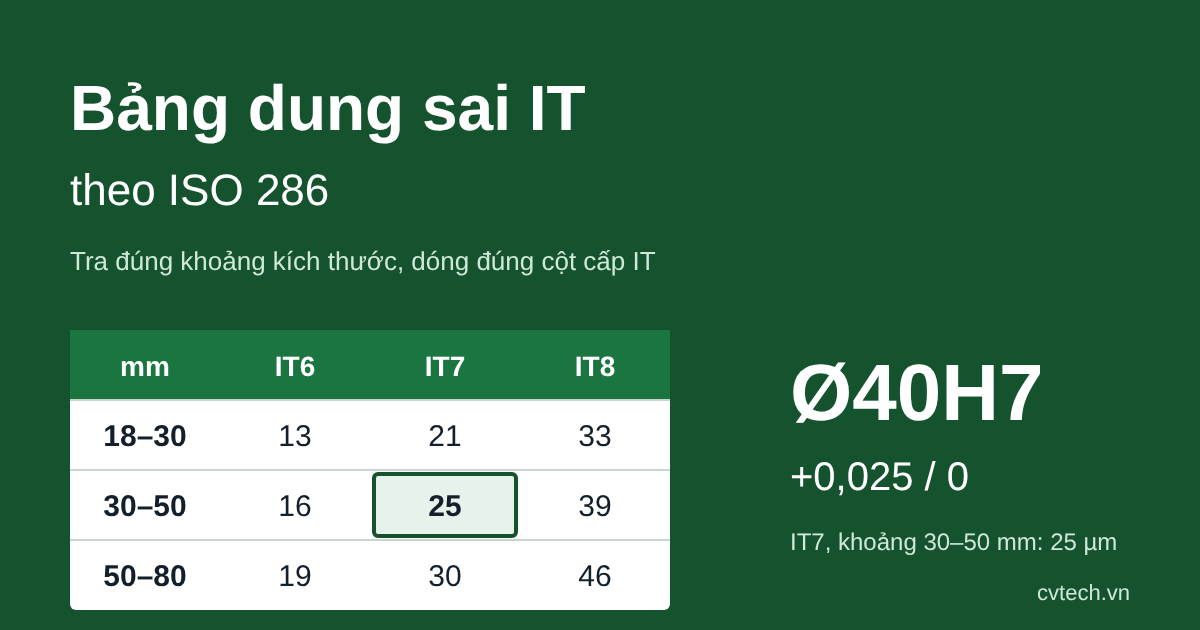
Bảng dung sai IT5–IT12 theo ISO 286 và cách tra nhanh
Bảng IT5 đến IT12 cho 13 khoảng kích thước đến 500 mm, đã đối chiếu ISO 286, cùng cách dóng hàng, dóng cột và ghép sai lệch cơ bản như Ø40H7.
Đọc tiếp
Dry Run, Single Block, Optional Stop: chạy thử chương trình CNC
Single Block, Optional Stop, Block Skip và Dry Run bật, tắt ra sao qua ba cấp chạy thử chương trình CNC, và vì sao quên tắt Dry Run khi cắt thật dễ gãy dao.
Đọc tiếp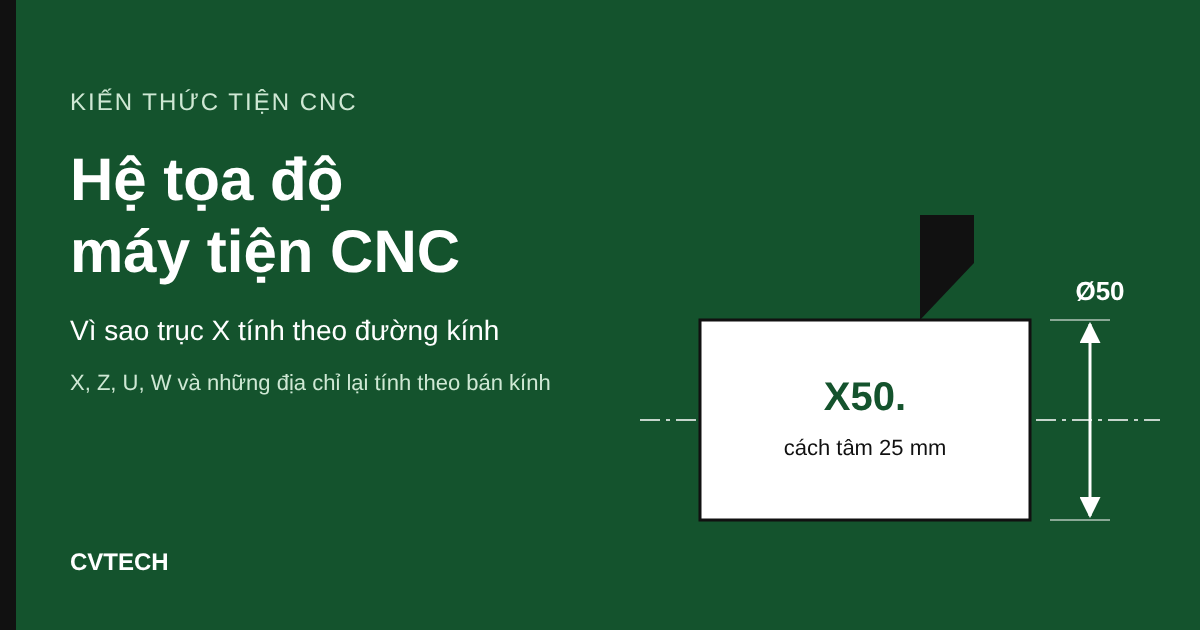
Hệ tọa độ máy tiện CNC: vì sao trục X tính theo đường kính
Gõ X25. vì tưởng dao cách tâm 25 mm, máy lại tiện ra cổ trục Ø25. Bài giải thích chiều hai trục X, Z trên máy tiện CNC, vì sao X lấy theo đường kính, và những con số tính theo bán kính mà người mới học hay lẫn.
Đọc tiếpMục khác
Hướng nghiệp
Bài viết giúp người sắp chọn nghề hiểu công việc kỹ thuật trong xưởng cơ khí trước khi quyết định theo học.
Xem mục này
Kinh nghiệm tìm việc
Bài viết về hồ sơ xin việc, phỏng vấn và những điều doanh nghiệp cơ khí thường hỏi khi tuyển kỹ thuật viên.
Xem mục nàyHỗ trợ doanh nghiệp
Hướng dẫn thủ tục, giấy tờ và quy định cho doanh nghiệp: kê khai, nộp hồ sơ, cập nhật thông tin với cơ quan nhà nước.
Xem mục này