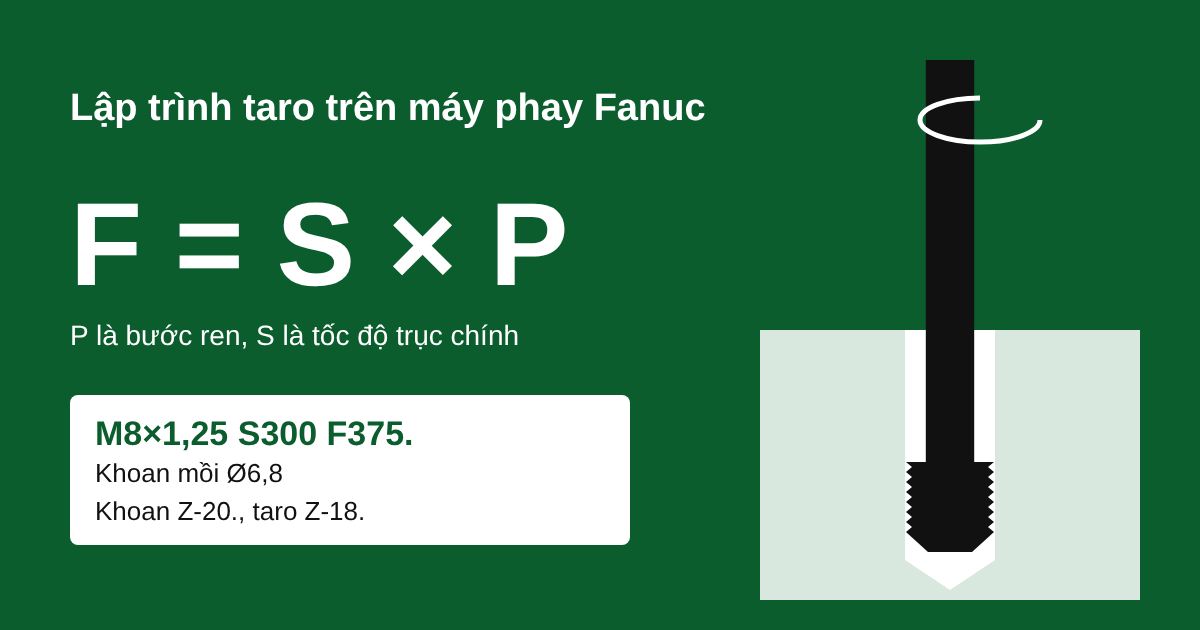
M8×1,25 chạy S300 thì F phải đúng 375 mm/phút. Gõ nhầm F300, con số của ren M6, máy vẫn chạy và không báo gì, dù trục Z chỉ đi 1 mm mỗi vòng còn mũi taro cần đi 1,25 mm. Hết lỗ sâu 18 mm, trục chính đã quay 18 vòng, mũi taro muốn tiến 22,5 mm mà Z mới cho 18 mm. Lệch 4,5 mm. Trên holder cứng, khoản lệch ấy xé ren hoặc bẻ gãy mũi ngay trong lỗ.
Tính đúng F mới là một nửa việc trên máy phay Fanuc. Còn cách viết G84, mũi khoan mồi và chuyện máy có taro cứng hay không. Các cách làm ren khác (tiện, phay, cán) nằm ở bài các phương pháp gia công ren.
F bị khóa theo S và bước ren
Phay hay khoan, F là chế độ cắt: nhích lên nhích xuống vài chục mm/phút thì bề mặt và tuổi dao đổi theo, máy vẫn làm được việc (cách tính nằm ở bài tính bước tiến dao). Taro không có khoảng xê dịch đó. Mũi ăn vào phôi như con vít, mỗi vòng quay tiến đúng một bước ren, và trục Z chỉ còn việc đi đúng tốc độ ấy.
Ở G94 (mm/phút), F = S × P, với P là bước ren. M8×1,25 ở S300 ra 300 × 1,25 = 375, M10×1,5 ở S300 ra 300 × 1,5 = 450. Đổi S là phải tính lại F. Đây không phải con số để chọn theo cảm giác.
G95 (mm/vòng) dễ thở hơn vì F bằng luôn bước ren: M8 viết F1.25, S đổi bao nhiêu Z cũng đi theo. Cách này khó gõ nhầm hơn hẳn, nhưng phải nhớ trả về G94 sau chu trình, và máy phải có encoder trục chính. G95 là lệnh duy trì, quên trả về thì dòng F800 của nguyên công phay kế tiếp thành 800 mm mỗi vòng, và nếu máy chấp nhận thì trục lao đi ở mức tốc độ tiến cắt tối đa.
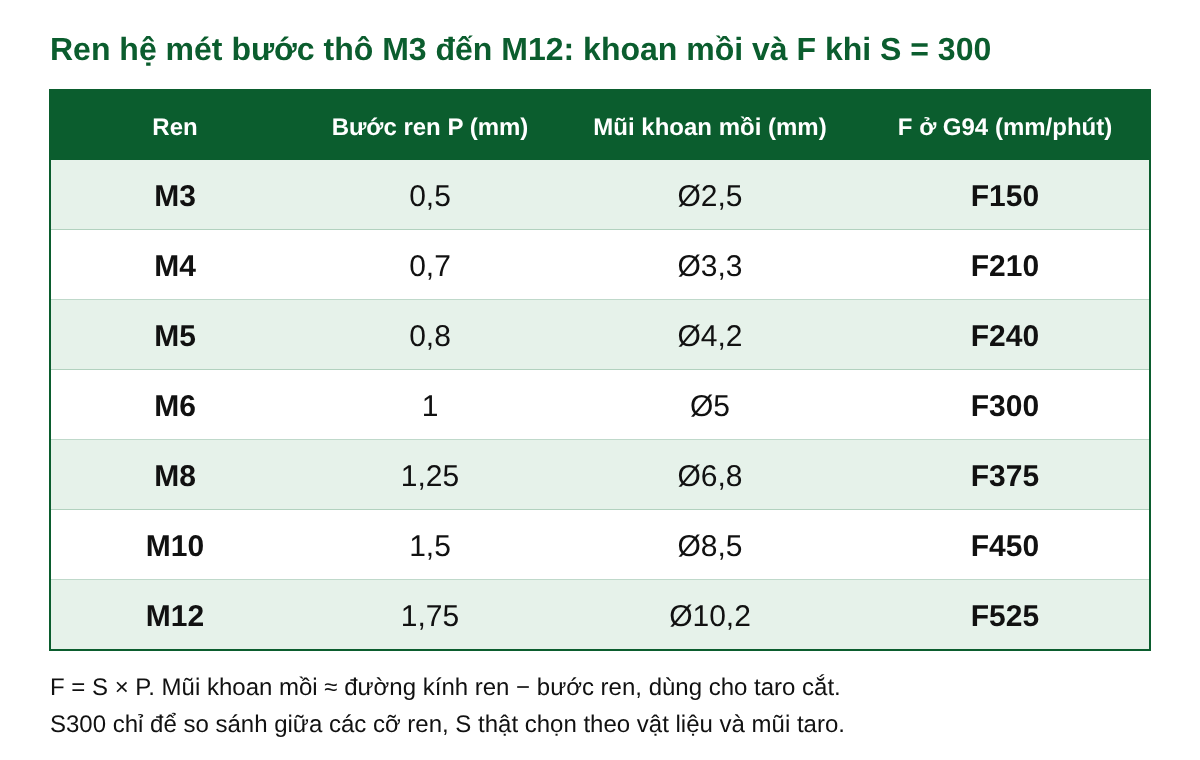
Với ren thô M3 đến M12 ở S300, F lần lượt là 150, 210, 240, 300, 375, 450 và 525. S300 chỉ để so các cỡ ren với nhau, tốc độ thật lấy theo vật liệu và khuyến cáo của hãng mũi taro.
G84 xuống theo F, đảo chiều ở đáy, rút về R vẫn theo F
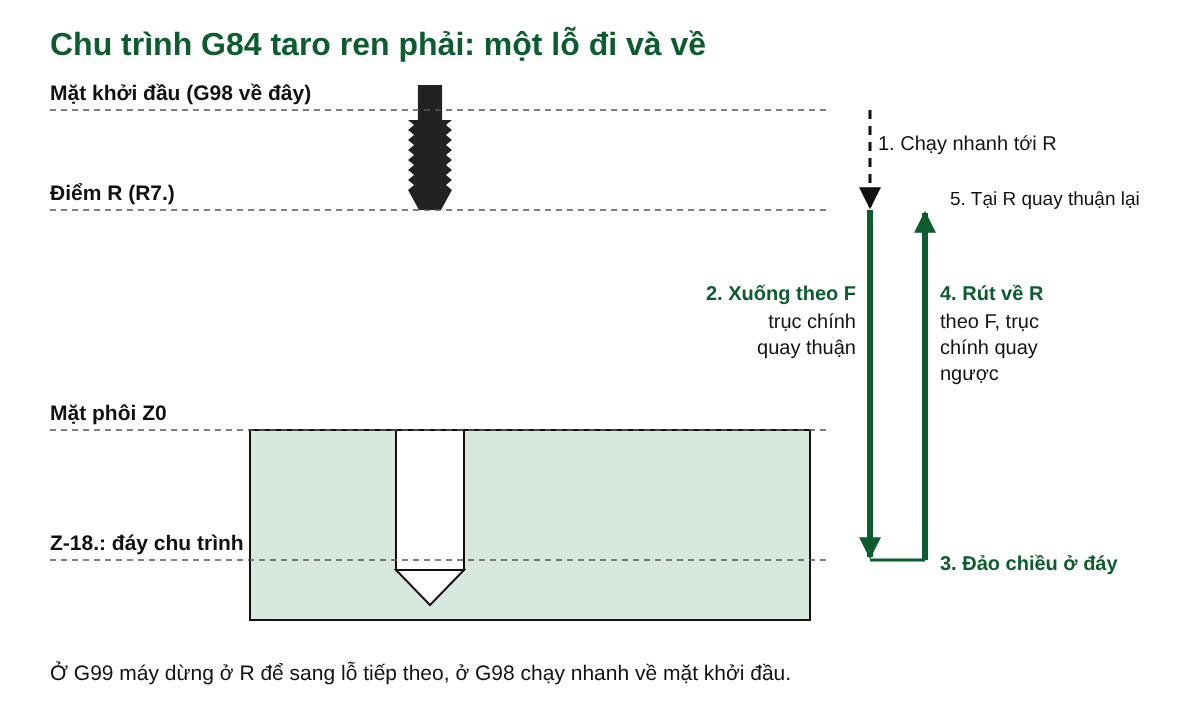
G84 là chu trình taro ren phải. Máy chạy nhanh tới điểm R, cho mũi taro xuống theo F với trục chính quay thuận, tới Z thì đảo chiều, rút lên R vẫn theo F, rồi quay thuận trở lại. Sau đó G98 đưa dao chạy nhanh về mặt khởi đầu, G99 giữ dao ở R để sang lỗ tiếp theo. Ren trái dùng G74, bản ngược của G84: mũi taro trái, trục chính quay ngược bằng M04, đảo chiều ở đáy, công thức F giữ nguyên.
Fanuc quy định hai điều trong lúc taro: override bước tiến bị bỏ qua trong lúc taro, và FEED HOLD không dừng máy cho tới khi rút xong. Cả hai để giữ nguyên tỷ lệ giữa F và S, vì mũi taro đứng chết giữa lỗ thì ren hỏng. Thói quen vặn override xuống 10% khi thử dòng G01 vì thế không bảo vệ được gì ở G84. Z, R và F phải kiểm trên màn hình trước khi chạy. Lần chạy đầu bật Single Block và nhìn số còn lại ở chặng chạy nhanh tới R, vì sau R thì override và FEED HOLD không cứu được nữa.
Taro cứng là ngoại lệ. Nhiều đời Fanuc có tham số cho phép override lúc rút lên để rút nhanh hơn, cách máy xử lý FEED HOLD cũng có thể khác theo đời điều khiển, nên phải tra tài liệu của hãng máy đang đứng.
Mũi khoan mồi lấy bằng đường kính ren trừ bước ren
M8×1,25 lấy Ø6,8, M10×1,5 lấy Ø8,5. Phép trừ này dùng cho taro cắt, cả ren thô lẫn ren mịn, kết quả làm tròn theo cỡ mũi có sẵn: M12 ra 10,25 thì lấy Ø10,2. Taro nén (loại không sinh phoi) cần lỗ to hơn, số lấy trong catalog của hãng.
Khoan nhỏ đi cho "ren chặt" không được gì. Lỗ ren M8×1,25 cấp 6H có đường kính trong của ren (D1) cho phép từ 6,647 đến 6,912 mm. Ø6,8 nằm giữa khoảng này, mũi Ø6,5 đã ra ngoài, nên mũi taro phải cắt thêm kim loại, mômen tăng và dễ gãy.
Lỗ ren là một chuỗi bốn nguyên công, ví dụ với M10:
- Khoan tâm để mũi khoan mồi không trượt khi chạm phôi.
- Khoan mồi Ø8,5 bằng G81, lỗ sâu thì G83 (xem bài chu trình khoan G81, G83).
- Vát mép tới khoảng Ø10,5, nhỉnh hơn đường kính ren, để mũi taro vào êm. Vát sau khi taro thì dao làm nổi bavia ngay vòng ren đầu.
- Thổi sạch phoi trong lỗ rồi mới taro, G84 F450 ở S300.
Ở lỗ kín, chênh 2 mm giữa khoan và taro chỉ vừa đủ
Ví dụ ren M8×1,25 trong lỗ kín, khoan Z−20, taro Z−18. Khoảng chênh 2 mm tưởng đã dư để mũi taro khỏi chạm đáy. Thực ra rất sát. Z của mũi khoan tính tới đỉnh mũi, và mũi thép gió Ø6,8 góc đỉnh 118° thông dụng có phần côn cao 3,4 / tan 59° = 2,04 mm, nên đoạn trụ đủ đường kính chỉ tới Z−17,96, đúng chỗ đỉnh mũi taro dừng. Chỗ chứa phoi chỉ còn phần côn dưới đáy. Mũi 135° hoặc 140° dư thêm khoảng 0,6–0,8 mm, vẫn là ít.
Chiều sâu ren dùng được còn ngắn hơn Z−18. Đầu mũi taro có đoạn côn dẫn, loại thường dùng cho lỗ kín dài khoảng 2 đến 3 vòng ren, tức 2,5 đến 3,75 mm ở bước 1,25, nên ren đủ chiều cao dừng quanh Z−15. Bản vẽ ghi ren sâu 18 mm thì cả Z taro lẫn Z khoan đều phải xuống thêm, và đáy phôi còn chỗ thì nên khoan sâu hơn mức tối thiểu.
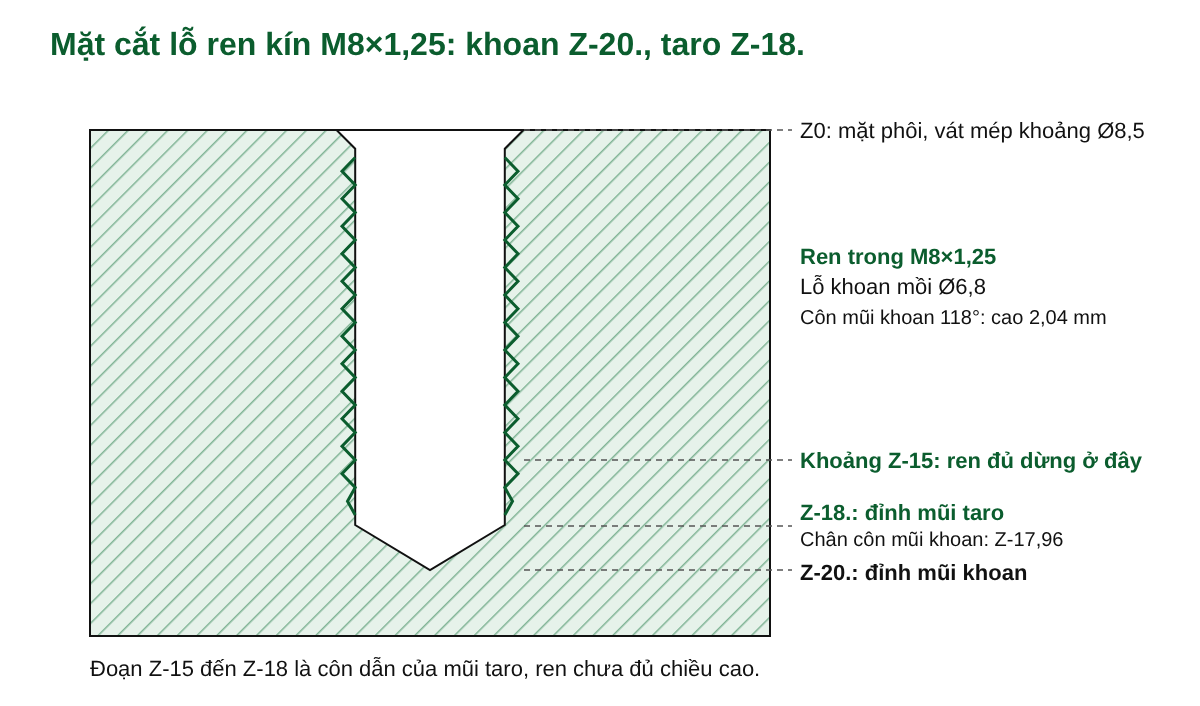
Lỗ thông không vướng chuyện này, chỉ cần chắc Z đủ để côn dẫn đi hết chiều dày phôi mà không chạm bàn máy hay ê tô.
R nên đặt cao hơn mức quen tay khi khoan
Chu trình khoan để R2. là đủ. Với taro, đặt R cách mặt phôi khoảng 7 mm trở lên để trục chính kịp đạt tốc độ và đồng bộ với Z trước khi mũi chạm phôi. Tính cho M8: từ R7. xuống mặt phôi là 7 / 1,25 = 5,6 vòng, R2. chỉ có 1,6 vòng. Thời gian mất thêm rất ít: từ Z−18 lên R7. là 25 mm, đi và về 50 mm ở F375 hết 8 giây, với R2. là 6,4 giây, chênh 1,6 giây mỗi lỗ.
Con số 7 mm là khuyến nghị thực hành, máy không báo lỗi khi R thấp hơn. Đồ gá chắn giữa các lỗ thì dùng G98 để đi qua ở mặt khởi đầu, còn G99 thì R phải cao hơn vật cản.
Có option taro cứng thì thêm M29, không có thì lắp đầu bù
Taro cứng (rigid tapping) là chế độ Z bám theo góc quay trục chính bằng encoder, nhờ vậy mũi taro nằm trong holder cứng mà ren vẫn đúng. Đây là option, không phải máy Fanuc nào cũng có. Máy không có option vẫn chạy được G84, nhưng trục chính và Z không ràng buộc nhau, lúc đảo chiều ở đáy trục chính còn quán tính, nên mũi taro phải lắp trong đầu taro bù co giãn dọc trục để nuốt phần lệch. Không chắc máy mình thuộc loại nào thì xem danh sách option trong hồ sơ máy hoặc hỏi nhà cung cấp.
Hai đoạn dưới cùng taro ba lỗ M8×1,25 trong G94, Z0 ở mặt phôi, đã gọi bù chiều dài dao và lên Z an toàn. Với đầu taro bù:
S300 M03
G98 G84 X15. Y15. Z-18. R7. F375.
X45.
Y45.
G80
Với taro cứng:
G00 X15. Y15.
M29 S300
G98 G84 Z-18. R7. F375.
X45.
Y45.
G80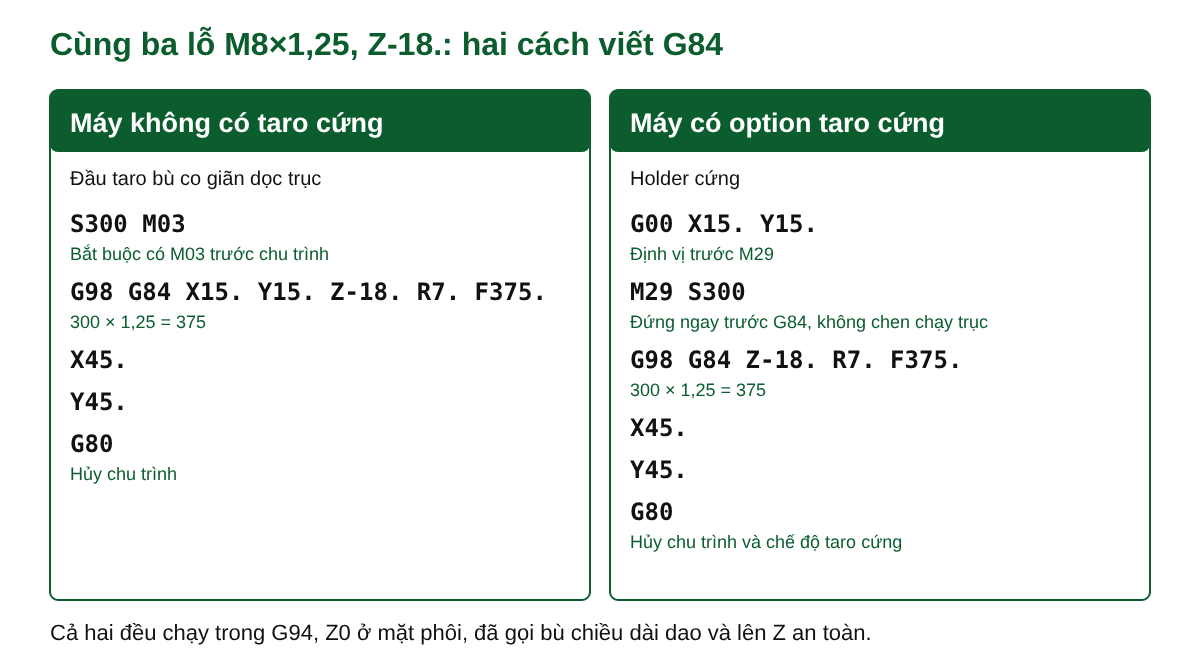
Trên Fanuc thường, M29 S_ đứng ngay trước dòng G84, định vị XY xong từ trước. Chen lệnh chạy trục vào giữa hai dòng này là máy báo lỗi. Một số máy được đặt tham số để G84 tự vào taro cứng không cần M29, có hãng máy lại gán mã M khác, nên phải xem chương trình mẫu của máy trước.
Có một lỗi không báo động: lắp holder cứng mà quên M29 trên máy cần M29. G84 chạy như taro thường, không đồng bộ, không có gì co giãn để đỡ, mũi taro gánh hết.
Máy có option thì nên dùng taro cứng, độ sâu ren chính xác hơn vì không có đầu co giãn, gá dao cũng gọn hơn. Đầu bù vẫn đáng giữ cho máy cũ không có option.
Bốn lỗi làm hỏng ren, phần lớn không có báo động
F không tính theo bước ren đứng đầu, thường do chép đoạn chương trình từ lỗ cỡ khác hoặc đổi S mà quên đổi F. Kế đến là quên M03 ở G84 thường: Z xuống mà trục chính không quay, mũi taro đâm thẳng vào miệng lỗ. Rồi mũi khoan mồi nhỏ. Cuối cùng là taro lỗ kín khi phoi khoan chưa sạch: phoi dưới đáy bị mũi taro ép, thép gió giòn, gãy trong lỗ kín là ca khó, thường phải đem xung điện mới lấy ra được.
Trước khi bấm Cycle Start một chương trình taro mới, lấy F chia S rồi so với bước ren in trên cán mũi taro. 375 chia 300 ra 1,25 thì đi tiếp, ra số khác thì sửa F.
Học lập trình phay theo phương pháp Hybrid tại CVTECH
Theo phương pháp Hybrid, lý thuyết học online trên app và web, còn viết và chạy thử chương trình làm trên máy Fanuc tại xưởng Lô 4 Cụm công nghiệp Lai Xá, phường Tây Tựu, Hà Nội. Khóa Lập trình máy phay CNC chuyên sâu (MasterCAM 2018) và khóa Vận hành máy phay CNC thực chiến cùng thời lượng 1 tháng, 180 giờ, học phí 8 triệu mỗi khóa. Học cả hai thì có Combo phay CNC 2 tháng, 360 giờ, 12 triệu.
Câu hỏi thường gặp
Công thức tính bước tiến taro G84 là gì?
Ở G94, F = S × bước ren, kết quả là mm/phút. M8×1,25 ở S300 ra F375. Ở G95 thì F bằng bước ren, tức F1.25.
Ren M8 dùng mũi khoan mồi bao nhiêu?
M8×1,25 bước thô dùng Ø6,8 với taro cắt. Ren bước mịn M8×1 thì lấy 8 − 1 = Ø7. Taro nén lấy số theo catalog của hãng.
Máy không có taro cứng có taro bằng G84 được không?
Được, với đầu taro bù co giãn dọc trục, S_ M03 trước chu trình và không có M29. Holder cứng không dùng được trong trường hợp này.
G74 khác G84 chỗ nào?
G74 dùng cho ren trái với mũi taro trái, trục chính xuống bằng M04 và đảo sang quay thuận khi rút. Cách tính F, R và Z giống G84, taro cứng cũng thêm M29 S_ trước chu trình.