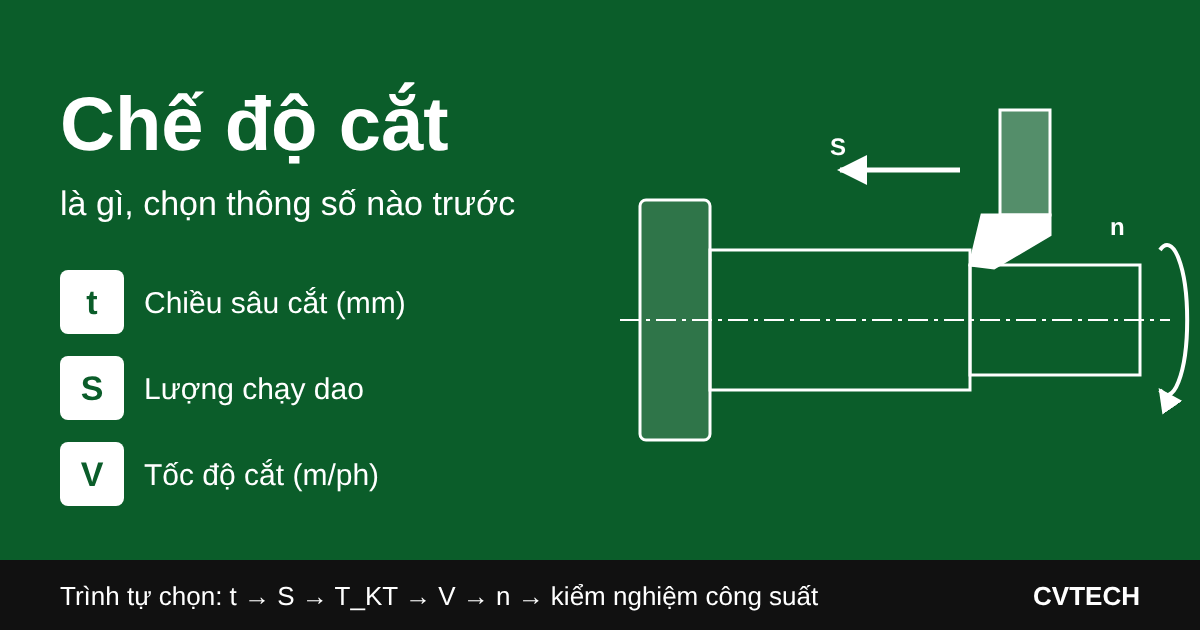
Chọn chế độ cắt không bắt đầu từ công thức n = 1000·V/(π·D), dù đây là công thức quen nhất của cả phần này. Trong trình tự chọn chuẩn, số vòng quay n nằm ở bước 5. Đi trước nó là chiều sâu cắt t, lượng chạy dao S và tuổi bền của dao. Làm sai thứ tự, con số n tính ra vẫn đúng, nhưng máy vẫn rung và dao vẫn mòn nhanh.
Dưới đây là các đại lượng của chế độ cắt, cách tính trên máy tiện, phay, bào, ảnh hưởng của từng đại lượng tới bề mặt và tuổi dao, và lý do phải chọn t trước, S sau, V cuối.
Bốn đại lượng, không có bộ số cố định
Chế độ cắt gồm tốc độ cắt V, lượng chạy dao S, chiều sâu cắt t và số lần cắt i. Không có bộ số nào cố định theo vật liệu. Nó phụ thuộc vào máy (công suất, thang tốc độ, thang lượng chạy dao), vào độ cứng vững của cả hệ máy, dao, đồ gá, phôi, rồi đến vật liệu phôi và vật liệu dao. Cùng phôi thép C45, dao hợp kim gá ngắn trên một máy tiện cứng vững chịu được chế độ cắt mà dao thép gió gá thò dài trên máy cũ chỉ chạy nổi một phần.
D trong công thức tốc độ cắt đổi nghĩa theo máy
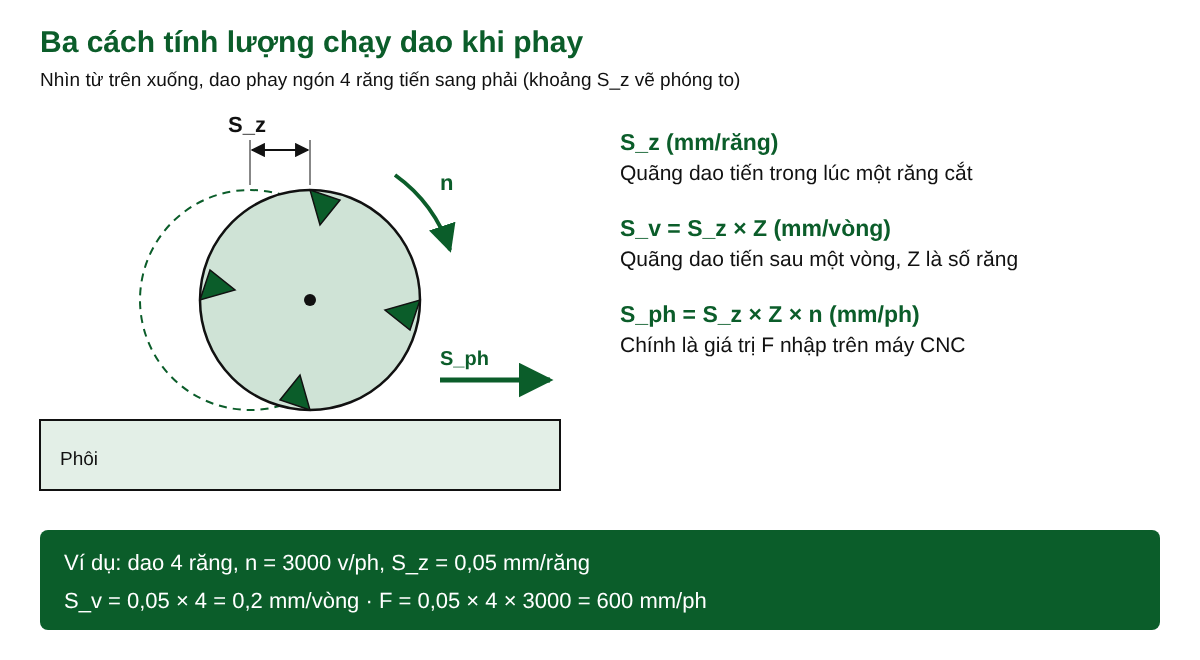
Tốc độ cắt là quãng đường một điểm trên lưỡi cắt trượt qua bề mặt phôi trong một phút. Khi phôi hoặc dao quay, nó được tính bằng:
V = π · D · n / 1000 (m/ph)
trong đó n là số vòng quay trục chính (v/ph). D (mm) thì tùy phương pháp. Tiện lấy đường kính phôi tại chỗ dao đang cắt. Phay và khoan lấy đường kính dao, vì vậy tấm thép to hay nhỏ không liên quan, tốc độ cắt chỉ phụ thuộc dao Ø10 hay Ø50 và số vòng quay.
Phôi Ø50 tiện ở n = 800 v/ph cho V = 3,1416 × 50 × 800 / 1000 ≈ 125,7 m/ph. Giữ nguyên n mà dao tiến dần vào tâm thì D nhỏ lại, V tụt theo. Máy tiện CNC xử lý bằng chế độ tốc độ cắt không đổi, xem bài G96, G97, G50 trên máy tiện CNC. Riêng với dao phay, cách tính V có trong bài hướng dẫn tính tốc độ cắt khi phay CNC.
Máy bào khác hẳn, vì dao chạy đi chạy về. Ở đây V = L / (1000 · t), L là chiều dài hành trình (mm), t là thời gian một hành trình cắt tính bằng phút, không phải chiều sâu cắt. Lượng chạy dao khi bào tính bằng mm/hành trình kép: mỗi lần dao đi và về, bàn máy dịch ngang bao nhiêu.
Lượng chạy dao đổi đơn vị theo từng loại máy
Lượng chạy dao S là quãng dao dịch chuyển so với phôi trong một đơn vị chuyển động. Trên máy tiện, đơn vị là mm/vòng, tức phôi quay một vòng thì dao tiến bao nhiêu milimét. Máy tiện CNC hệ Fanuc dùng G99 cho lượng tiến theo vòng và G98 cho mm/ph. Chỗ này rất dễ gõ nhầm. Định nhập F0.2 với nghĩa 0,2 mm/vòng mà máy đang ở G98 thì dao chỉ bò 0,2 mm mỗi phút. Nhầm theo chiều ngược lại còn nguy hiểm hơn nhiều.
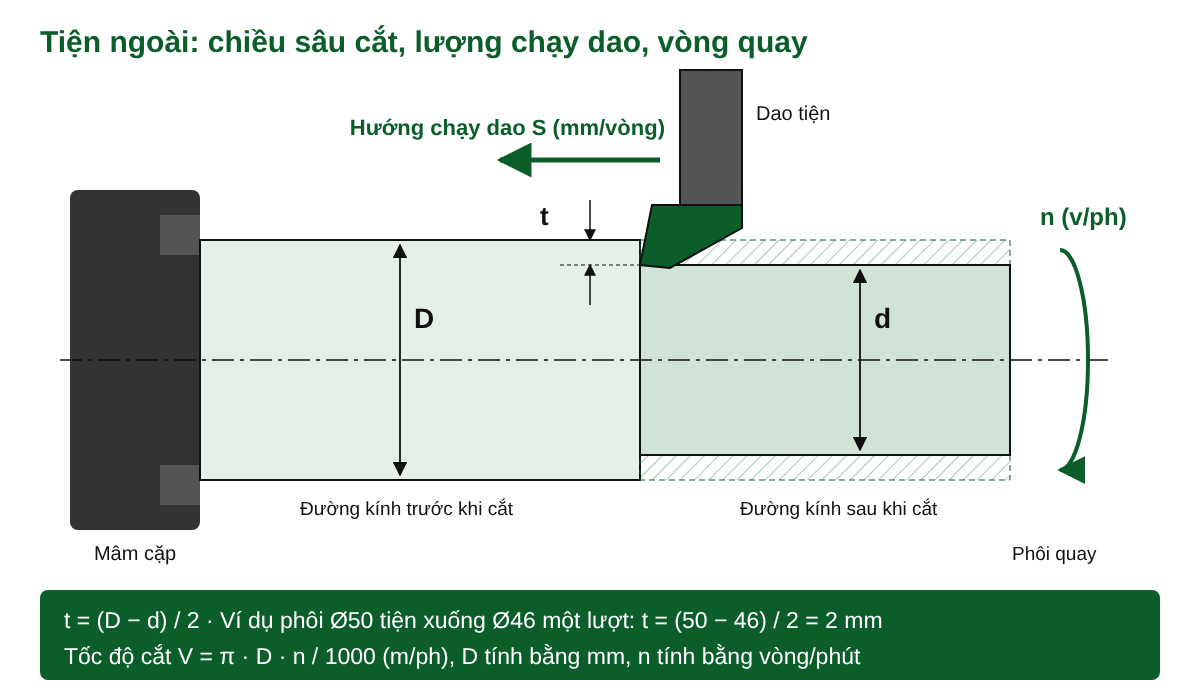
Dao phay có nhiều răng nên lượng chạy dao có tới ba cách gọi. Sz (mm/răng) là quãng dao tiến trong lúc một răng cắt, cũng là con số catalogue dao cho. Nhân với số răng Z được Sv = Sz · Z (mm/vòng). Còn Sph (mm/ph) là tốc độ bàn máy, cũng là giá trị F nhập vào chương trình máy phay CNC:
F = Sz × Z × n (mm/ph)
Dao phay ngón 4 răng quay 3000 v/ph với Sz = 0,05 mm/răng thì Sv = 0,2 mm/vòng và F = 0,05 × 4 × 3000 = 600 mm/ph. Đổi sang dao 2 răng mà vẫn để F600, mỗi răng phải gánh 0,1 mm, tải tăng gấp đôi. Cách quy đổi đầy đủ xem ở bài tính bước tiến dao (feed rate) trong gia công CNC.
Tiện từ Ø50 xuống Ø46 là ăn 2 mm, không phải 4 mm
Chiều sâu cắt là bề dày lớp kim loại bóc đi trong một lượt. Với tiện ngoài:
t = (D − d) / 2 (mm)
D là đường kính trước khi cắt, d là đường kính sau khi cắt. Phôi Ø50 xuống Ø46 trong một lượt cho t = (50 − 46) / 2 = 2 mm. Dao chỉ ăn ở một phía của phôi đang quay, nên đường kính giảm gấp đôi chiều sâu cắt.
Máy tiện CNC lập trình trục X theo đường kính, lùi X từ 50 xuống 46 là dao ăn 2 mm. Ai đã quen đọc du xích bàn dao ngang theo bán kính trên máy tiện cơ thì dễ nhầm đúng chỗ này. Ăn gấp đôi, dao quá tải. Ăn một nửa, chi tiết còn dư kích thước.
Lượng chạy dao quyết định độ nhẵn bề mặt
Mũi dao để lại trên bề mặt một vệt xoắn. S càng lớn, bước vệt càng thưa và nhấp nhô càng cao, nên cắt tinh luôn đi với S nhỏ để bề mặt bóng và kích thước chính xác hơn. Chiều sâu cắt lấy lớn khi cắt thô để bóc nhanh lượng dư. Lúc cắt tinh, t thường chỉ vài phần mười milimét, lực cắt nhỏ nên phôi ít bị đẩy lệch.
Tốc độ cắt quá thấp cũng làm hỏng dao
Trong ba thông số, V nhạy nhất với tuổi dao. Đẩy V quá cao thì nhiệt ở mũi dao tăng nhanh, dao mòn mặt sau rồi cháy mũi. Hạ V quá thấp lại sinh ra lẹo dao: kim loại phoi bị nén và hàn dính lên mũi dao thành một cục nhỏ, làm đổi hình dạng lưỡi cắt, cào xước bề mặt, gây sai kích thước, đến lúc vỡ ra thì kéo theo một mảnh lưỡi.
Lẹo dao hay gặp khi cắt thép cacbon thấp và nhôm ở vùng tốc độ thấp và trung bình. Cách xử lý thường là tăng V, dùng dung dịch trơn nguội, dùng dao sắc có góc trước lớn. Hạ thêm tốc độ là đi sai hướng.
Chiều sâu cắt chọn trước, lượng chạy dao sau, tốc độ cắt cuối cùng
Thứ tự này xuất phát từ tuổi bền dao. V làm dao mòn nhanh nhất, t ảnh hưởng ít nhất, S đứng giữa. Muốn bóc nhiều kim loại mà dao vẫn bền thì lấy t lớn nhất có thể, rồi đến S lớn nhất mà bề mặt cho phép, sau cùng mới tính V sao cho dao đạt tuổi bền đã chọn. Đặt V cao trước rồi mới gò t và S cho vừa, kết quả là năng suất thấp mà dao vẫn mòn nhanh.
- Chọn chiều sâu cắt lớn nhất tmax theo lượng dư, độ cứng vật liệu phôi và độ cứng vững của dao. Số lần cắt i = Z / tmax, Z là lượng dư mỗi phía, làm tròn lên. Phôi Ø50 cần xuống Ø42 có Z = 4 mm, chọn tmax = 2 mm thì cắt 2 lượt.
- Chọn lượng chạy dao Smax theo cấp chính xác IT, độ nhám Ra trên bản vẽ, độ cứng vững của hệ và độ bền thân dao, rồi lấy đúng một cấp có trên thang lượng chạy dao của máy.
- Chọn tuổi bền kinh tế TKT, tức thời gian dao cắt liên tục đến lúc phải mài hoặc thay lưỡi sao cho tổng chi phí dao và dừng máy thấp nhất.
- Tính tốc độ cắt V theo TKT, cặp vật liệu phôi và dao, t và S đã chọn.
- Tính n = 1000 · V / (π · D), chọn cấp gần nhất trên thang tốc độ của máy, rồi tính lại V thực tế.
- Kiểm nghiệm lực cắt và công suất: công suất cắt không vượt công suất động cơ nhân hiệu suất truyền động.
Máy vạn năng và máy CNC khác nhau ở bước 5. Hộp số máy tiện cơ chỉ có vài cấp tốc độ. Lấy phôi Ø50, V tính ra 120 m/ph thì n = 1000 × 120 / (3,1416 × 50) ≈ 764 v/ph. Nếu hai cấp gần nhất trên máy là 630 và 800 v/ph, chọn 630 thì V thực tế ≈ 99 m/ph, dao bền hơn nhưng năng suất giảm gần 18%. Chọn 800 thì V ≈ 125,7 m/ph, vượt tính toán khoảng 5%. Thông thường lấy cấp thấp hơn gần nhất, chỉ lên cấp trên khi chênh lệch nhỏ. Máy CNC đặt n vô cấp nên bước này gần như chỉ còn là làm tròn.
Bước 6 tính công suất cắt N = Pz · V / 60 000 (kW), với Pz là lực cắt tiếp tuyến (N), V tính bằng m/ph. Pz = 1500 N và V ≈ 99 m/ph cho N ≈ 2,5 kW. Máy có động cơ 4 kW, hiệu suất 0,8 thì công suất có ích là 3,2 kW, máy đủ sức.
Nếu vượt, giảm t hoặc S trước, V để sau cùng. V đã được tính khớp với tuổi bền dao, hạ tùy tiện vừa làm lệch phép tính đó vừa có thể đẩy dao xuống vùng sinh lẹo dao. Giảm t thì phải tính lại số lần cắt.
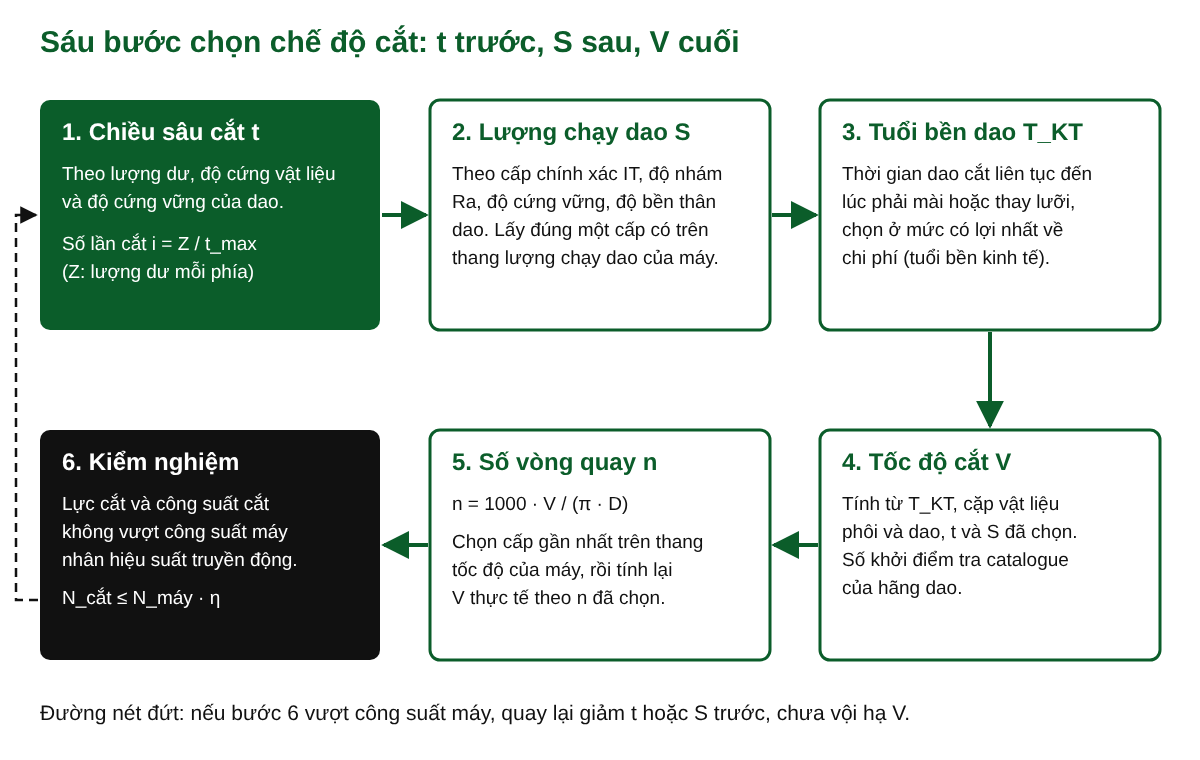
Tiện, phay hay bào đều đi theo trình tự này. Riêng phay, bước 2 chọn Sz, có n rồi mới đổi ra F. Đặc điểm từng phương pháp xem trong bài các phương pháp gia công cắt gọt kim loại.
Số V và Sz phải tra đúng catalogue của hãng làm ra con dao
Mỗi cặp vật liệu phôi và dao có khoảng V, Sz riêng, và con số phải lấy từ catalogue của chính hãng làm ra con dao đang gá trên máy, như Sandvik Coromant hay Mitsubishi Materials. Ngay trong một hãng, hai mác mảnh hợp kim có thể cho khoảng V chênh nhau đáng kể. Khi chép số vào phiếu gia công, ghi luôn tên hãng, mã mảnh dao và catalogue đã tra, để lần thay dao sau còn biết tìm lại ở đâu.
Bảng khởi điểm theo catalogue các hãng cho một số vật liệu phổ biến có ở bài bảng tốc độ cắt phay CNC theo vật liệu. Nên bắt đầu ở cận dưới khoảng hãng cho và cắt thử một đoạn, trong lúc đó nghe tiếng máy, nhìn màu và hình dạng phoi, đo bề mặt, thấy ổn rồi mới nâng dần.
Học lập trình, vận hành tiện và phay CNC theo phương pháp Hybrid tại CVTECH
Phần lý thuyết như công thức V, S, t và trình tự chọn chế độ cắt được học online trên app và web CVTECH. Phần đặt chế độ cắt trên máy thật, nghe máy, xem phoi, đo chi tiết làm tại xưởng Lô 4 Cụm công nghiệp Lai Xá (phường Tây Tựu, Hà Nội), trên máy hệ điều khiển Fanuc, thực hành không giới hạn và được học lại miễn phí.
Khóa lập trình và vận hành máy tiện CNC và khóa vận hành máy phay CNC đều học 1 tháng, 180 giờ, học phí 8 triệu đồng. Lịch khai giảng xem ở trang học phí và lịch khai giảng.
Câu hỏi thường gặp
Chế độ cắt gồm những thông số nào?
Gồm tốc độ cắt V (m/ph), lượng chạy dao S, chiều sâu cắt t (mm) và số lần cắt i. Số vòng quay n được tính ra từ V và đường kính, không phải thông số chọn độc lập.
Tốc độ cắt và số vòng quay khác nhau thế nào?
V là vận tốc trượt của lưỡi cắt trên phôi (m/ph), n là số vòng trục chính quay mỗi phút. Cùng n = 800 v/ph, phôi Ø50 cho V ≈ 125,7 m/ph, phôi Ø25 chỉ còn khoảng 62,8 m/ph.
Vì sao chọn chiều sâu cắt trước tốc độ cắt?
Tốc độ cắt làm dao mòn nhanh hơn nhiều so với chiều sâu cắt. Lấy t và S lớn nhất cho phép rồi mới tính V theo tuổi bền dao thì bóc được nhiều kim loại nhất mà không phải thay dao liên tục.