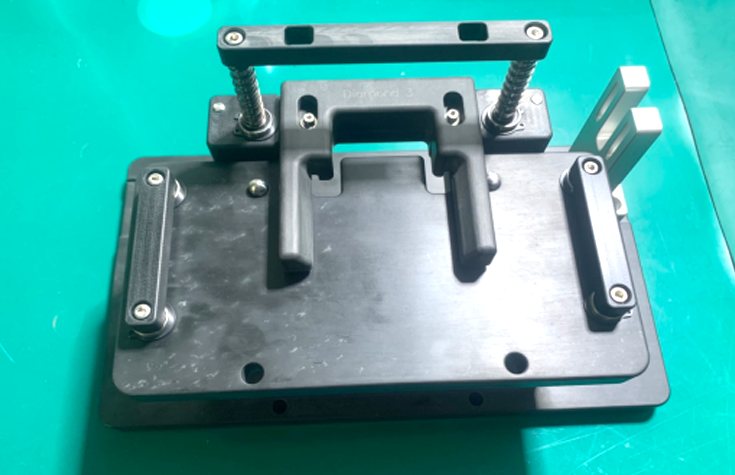
Đồ gá trên máy phay CNC gồm sáu nhóm quen thuộc: ê tô, đòn kẹp, băng keo hai mặt, bàn từ, bàn hút chân không và đồ gá chế tạo riêng, kèm mâm cặp và đầu phân độ cho chi tiết tròn. Không có cách nào tốt nhất cho mọi trường hợp. Chọn đúng phụ thuộc vào hình dạng, vật liệu, kích thước phôi và việc cần phay ngoài biên hay trong hốc.
Ê tô: lựa chọn đầu tiên cho chi tiết khối
Ê tô là cách gá phổ biến nhất trên máy phay CNC. Hai má kẹp song song, một má cố định, một má di động, lực kẹp đến từ trục vít (hoặc thủy lực). Chi tiết dạng khối hoặc hộp, kích thước vừa phải gần như đều kẹp được.
Điểm mạnh là linh hoạt, phay được cả biên dạng ngoài lẫn hốc trong. Điểm yếu là bị giới hạn bởi độ mở của má kẹp và chiều cao phần phôi nhô lên khỏi má. Chi tiết quá lớn hoặc quá mỏng không hợp.
Đòn kẹp: cho chi tiết lớn, tấm mỏng, hình phức tạp
Đòn kẹp ép phôi xuống bàn máy hoặc đồ gá từ phía trên. Cách này giúp kẹp được vật cao, phôi lớn mà ê tô không với tới, và ít chiếm chỗ.
Cái giá phải trả là đòn kẹp nằm ngay trên đường dao. Phay hốc bên trong thì thoải mái, nhưng phay biên dạng ngoài dễ làm dao va vào đòn. Muốn phay bao quanh phải gá hai lần: lần một làm phần không vướng, nhả đòn, đổi vị trí rồi làm nốt.
Băng keo hai mặt: chỉ dùng khi lực cắt rất nhỏ
Với tấm mỏng và rộng, đôi khi người ta dán băng keo hai mặt xuống đáy rồi dán lên bàn máy hoặc tấm đệm. Cách này dễ làm và giảm rung, nhưng độ bám yếu, keo có thể bong giữa chừng và mỗi miếng chỉ dùng một lần. Trong cơ khí chính xác, cách này gần như không dùng. Nếu buộc phải dùng, chỉ nên phay nhẹ, tốc độ ăn dao thấp, theo dõi qua cửa kính và để tay sẵn ở nút dừng.
Bàn từ và bàn hút chân không
Bàn từ
Bàn từ hút phôi xuống mặt bàn bằng nam châm; có loại nam châm vĩnh cửu, loại điện từ và loại kết hợp điện - vĩnh cửu. Phôi dạng tấm bằng thép gá rất nhanh, không có đòn kẹp vướng nên phay bao, phay rãnh, phay hốc đều thoải mái. Loại vĩnh cửu không cần điện để giữ phôi.
Giới hạn lớn nhất: chỉ hút được vật liệu có từ tính như thép carbon và gang. Nhôm, đồng, và nhiều loại inox thông dụng (như inox 304) không bị hút.
Bàn hút chân không
Nguyên lý tương tự bàn từ nhưng lực giữ do chênh lệch áp suất, nên hút được cả vật liệu không có từ tính. Loại này dùng nhiều trong ngành gỗ và với tấm mỏng vì không làm cong vênh phôi. Đổi lại, mặt phôi phải tương đối phẳng, ít lỗ thủng, và hiệu quả phụ thuộc vào bơm hoặc máy nén khí.
Đồ gá riêng, mâm cặp và đầu phân độ
Chi tiết có biên dạng phức tạp mà các cách trên đều không giữ được thì phải thiết kế đồ gá riêng. Gá được chi tiết khó, nhưng tốn công thiết kế và chỉ dùng cho đúng chi tiết đó.
Với chi tiết tròn xoay, hoặc khi cần phay nhiều mặt phẳng ở các góc khác nhau, người ta dùng mâm cặp kết hợp đầu phân độ. Ví dụ điển hình là phay phôi lục giác: sau mỗi mặt, đầu phân độ xoay phôi đi 60 độ. Mâm cặp cũng kết hợp được với đòn kẹp để giữ phôi tròn.
Chọn đồ gá thế nào cho đúng
| Cách gá | Hợp với | Hạn chế chính |
|---|---|---|
| Ê tô | Khối, hộp cỡ nhỏ đến vừa | Giới hạn độ mở, chiều cao kẹp |
| Đòn kẹp | Chi tiết lớn, tấm, hình phức tạp | Vướng dao khi phay ngoài biên |
| Bàn từ | Tấm thép | Không hút nhôm, nhiều loại inox |
| Bàn chân không | Tấm mỏng, phẳng, gỗ | Cần mặt kín, phụ thuộc nguồn hút |
| Đồ gá riêng | Hình phức tạp, làm hàng loạt | Tốn chi phí thiết kế |
Nguyên tắc chung: đồ gá phải hợp kích thước và hình dạng chi tiết, đơn giản, chính xác và an toàn. Chi tiết hình hộp nhỏ thường vào ê tô. Hộp lớn có thể gá thẳng lên bàn máy bằng đòn kẹp. Chi tiết hình trụ thường dùng khối V hoặc mâm cặp.
Tập gá phôi ngay trên máy CNC thật
Ai từng gá phôi mới biết cảm giác kẹp thế nào là đủ chặt mà không méo. CVTECH tổ chức đào tạo theo phương pháp Hybrid: phần thực hành tại xưởng ở Lai Xá, Hà Nội dùng máy CNC Fanuc thật, phần lý thuyết và ôn bài chạy trên hệ thống học online độc quyền của CVTECH trên app và website. Nhờ vậy học viên vào xưởng đã có sẵn kiến thức nền, học nhanh và nhớ lâu hơn. Ngoài ra còn có khóa Tiếng Trung kỹ thuật online miễn phí, dạy từ vựng và giao tiếp cơ bản dùng trong xưởng cơ khí CNC, tự động hóa, phục vụ việc làm với chuyên gia Trung Quốc tại doanh nghiệp.
Bắt đầu từ khóa vận hành máy phay CNC, hoặc xem trước bài đồ gá là gì để nắm khái niệm nền.
Câu hỏi thường gặp
Phay nhôm có dùng bàn từ được không?
Không. Nhôm không có từ tính nên bàn từ không giữ được. Phay nhôm thường dùng ê tô, đòn kẹp hoặc bàn chân không.
Vì sao phay ngoài biên khó khi dùng đòn kẹp?
Vì đòn kẹp nằm trên mặt phôi, ngay đường dao đi. Dao dễ va vào đòn nên phải gá lại để làm nốt phần bị che.
Chi tiết tròn nên gá bằng gì?
Mâm cặp là lựa chọn thường thấy, kết hợp đầu phân độ nếu cần phay các mặt ở nhiều góc. Khối V cũng dùng được cho chi tiết trụ.



