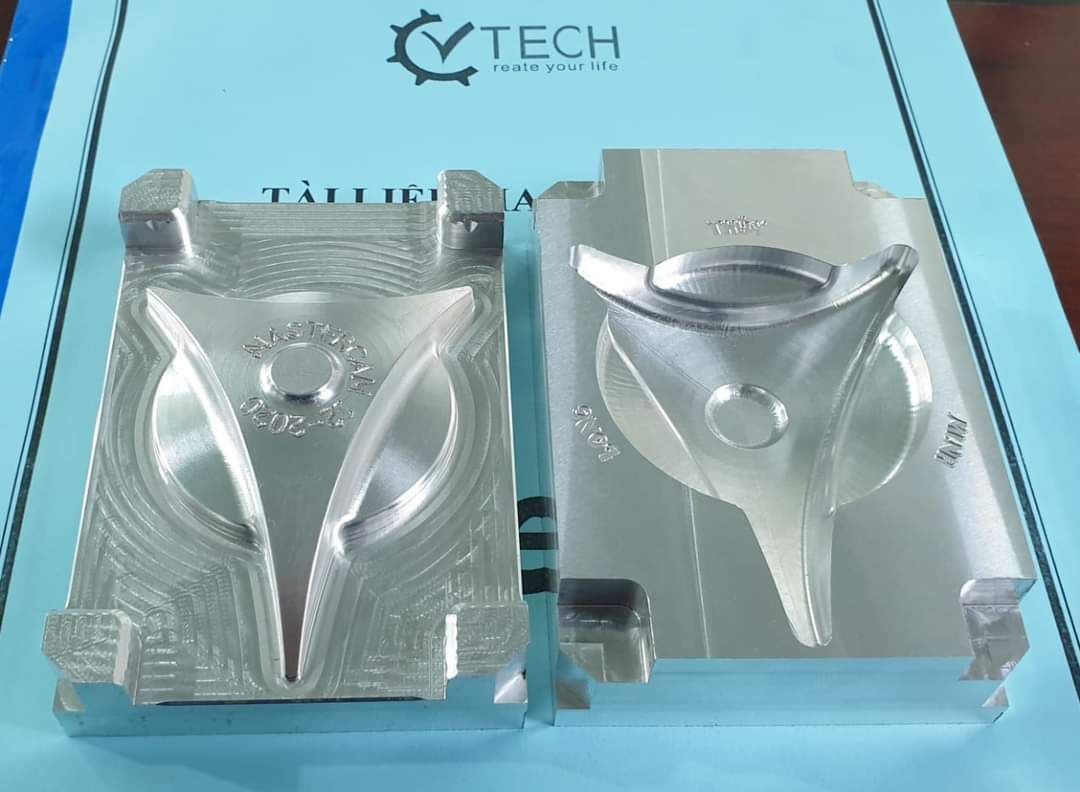
Gia công xung điện, hay gia công tia lửa điện (EDM), là phương pháp bóc kim loại bằng chuỗi tia lửa điện phóng giữa một điện cực và phôi đặt trong chất điện môi. Máy xung điện và máy cắt dây thường dùng để làm khuôn mẫu, nhất là những hốc, góc sắc mà máy phay CNC thông thường khó vào, và gia công được cả thép đã tôi cứng.
Lịch sử ngắn
Hiện tượng phóng điện làm mòn kim loại được nhà khoa học người Anh Joseph Priestley ghi nhận từ năm 1770. Ứng dụng thực tế đầu tiên xuất hiện ở Liên Xô năm 1943, từ nghiên cứu của Boris và Natalya Lazarenko tại Đại học Moscow. Sau khi gắn điều khiển số vào, EDM đạt độ chính xác cao và làm được biên dạng phức tạp theo chương trình.
Nguyên lý hoạt động
Hệ thống gồm máy công cụ và nguồn xung. Một điện cực là dụng cụ, điện cực kia là phôi, hai bên cách nhau khe hở rất nhỏ và ngâm trong chất điện môi. Khi điện áp đủ lớn, chất điện môi ở chỗ gần nhất bị ion hóa, dẫn điện và sinh tia lửa. Nhiệt độ tại điểm phóng điện có thể lên khoảng 12.000 độ C, làm một lượng nhỏ kim loại nóng chảy rồi bốc hơi, và dòng điện môi cuốn các hạt đó đi. Mỗi lần phóng điện chỉ kéo dài cỡ phần triệu giây hoặc ngắn hơn, nhưng hàng chục nghìn lần mỗi giây.
Hình dạng điện cực quyết định hình dạng phần bị ăn mòn trên phôi, nên điện cực được chế tạo chính xác theo biên dạng cần tạo. Hai điện cực không chạm nhau, hệ CNC tự điều khiển khe hở này. Nguồn dùng xung một chiều tần số khoảng 50 đến 500 kHz, điện áp 50 đến 300 V, dòng từ 0,1 đến 500 A.
Hai kiểu máy chính
- Máy xung định hình (die sinking): dùng điện cực thỏi có hình ngược với hốc cần tạo, ấn dần xuống phôi. Phù hợp làm khuôn có hốc kín.
- Máy cắt dây (wire EDM): dùng sợi dây đường kính khoảng 0,1 đến 0,3 mm chạy liên tục theo biên dạng, môi chất thường là nước khử khoáng. Chuyên cắt xuyên suốt chiều dày, như chày, cối.
Ngoài ra còn có máy khoan bắn lỗ, máy micro EDM cho chi tiết rất nhỏ và máy phá ta rô để lấy mũi ta rô gãy. Về dây cắt, xem riêng bài cắt dây EDM là gì.
Điện cực và dung dịch điện môi
Vật liệu điện cực phải dẫn điện tốt, chịu nhiệt, nóng chảy ở nhiệt độ cao và dẫn nhiệt tốt. Đồng đỏ và graphite phổ biến nhất cho điện cực thỏi. Nhóm vật liệu đặc biệt gồm đồng - vonfram, bạc - vonfram, vonfram và molypden. Dây cắt làm từ đồng thau, đồng, molypden, thường phủ lớp kẽm để cắt nhanh và bền hơn. Khi làm lỗ sâu, điện cực cần có lỗ thoát khí và phoi.
Chất điện môi cần cách điện cao, dẫn nhiệt tốt, độ nhớt thấp, ổn định và phục hồi cách điện nhanh sau mỗi lần đánh thủng. Máy xung định hình phổ biến dùng dầu xung chuyên dụng (dầu gốc hydrocarbon như kerosene tinh chế), máy cắt dây dùng nước khử khoáng. Dung dịch phải tuần hoàn và lọc liên tục để cuốn phoi và giữ nhiệt ổn định.
Khả năng công nghệ
- Độ nhám bề mặt đạt khoảng Ra 0,16 đến 0,63 µm khi gia công tinh; gia công thô nhám hơn nhiều.
- Độ chính xác thường cỡ 0,01 mm, máy chuyên dụng đạt tới vài micromet.
- Gia công được thép tôi, hợp kim cứng, vật liệu khó cắt khác.
Ứng dụng
- Làm khuôn ép nhựa, khuôn dập, phục hồi khuôn.
- Gia công lỗ rất nhỏ cho vòi phun cao áp, lỗ sâu và lỗ tỷ lệ dài trên đường kính lớn.
- Làm lưới sàng, rây với hàng loạt lỗ nhỏ cùng lúc.
- Lấy mũi ta rô, bu lông gãy kẹt trong chi tiết.
Ưu điểm và nhược điểm
Ưu điểm: vật liệu cứng đến đâu cũng làm được, miễn dẫn điện; không có lực cắt cơ học nên gia công được thành mỏng, chi tiết dễ vỡ; làm được góc sắc, lỗ nhỏ. Nhược điểm: phôi và điện cực phải dẫn điện; tốc độ bóc vật liệu chậm nên thường phải gia công thô trước; bề mặt có lớp tái đúc cứng và giòn, có thể bị cháy xém nên nhiều chi tiết cần đánh bóng lại.
Nền tảng để làm khuôn: phay CNC
Trước khi tới EDM, khuôn đã phải qua phay thô, tinh trên máy CNC, nên người làm khuôn bắt đầu từ vững tay máy phay. Làm khuôn giỏi phải phay giỏi trước, mà phay thì chỉ giỏi khi được đứng máy thật. CVTECH vì vậy theo phương pháp Hybrid: học trực tiếp tại xưởng, thực hành trên máy CNC ở trung tâm Lai Xá, Hà Nội, kết hợp lý thuyết và ôn bài trên hệ thống online độc quyền của CVTECH, qua app và website. Học viên cũng được học miễn phí khóa Tiếng Trung kỹ thuật online, với từ vựng và giao tiếp cơ bản trong xưởng cơ khí CNC, tự động hóa, để làm việc cùng chuyên gia Trung Quốc ở doanh nghiệp. Khóa lập trình máy phay CNC bằng CAM học trong một tháng, tổng 180 giờ, học phí 8 triệu đồng.
Câu hỏi thường gặp
EDM có gia công được nhôm hay đồng không?
Được, vì cả hai dẫn điện. Tuy vậy với vật liệu mềm, phay CNC thường nhanh và rẻ hơn.
Vì sao EDM cắt được thép cứng?
Vì EDM bóc vật liệu bằng nhiệt của tia lửa chứ không bằng lực cắt. Độ cứng của phôi gần như không ảnh hưởng.
Điện cực graphite khác điện cực đồng như thế nào?
Graphite nhẹ, dễ phay, chịu nhiệt tốt, hợp hốc lớn. Đồng cho bề mặt nhẵn hơn, hợp chi tiết tinh nhưng nặng và đắt hơn.
Máy xung điện có cần lập trình không?
Máy hiện đại điều khiển số và có chương trình, nhưng điện cực thường phải được làm trước, nhiều khi bằng chính máy phay CNC.



