Tới nội dung
CVTECH ACADEMYTrung tâm đào tạo và giới thiệu việc làm CVTECH
Bài 4.316 phútMiễn phí

Panme: cấu tạo, cách đọc 0,01 mm và thao tác đo

Học xong bài này, bạn
  • Gọi đúng tên các bộ phận của panme đo ngoài
  • Đọc đúng số đo 0,01 mm, không nhầm nửa milimét
  • Kiểm tra điểm 0 và dùng núm cóc đúng cách

Khi bản vẽ ghi 30 ±0,05 hay Ø25 h9 (0 / −0,052), thước cặp không còn đủ tin cậy. Lúc đó phải dùng panme: đọc tới 0,01 mm và có núm cóc giữ cho lực đo lần nào cũng như nhau. Dung sai chặt hơn nữa như h7, h6 thì dùng panme đọc tới 0,001 mm (bài 6).

Cấu tạo và nguyên lý

0–25 mm0,01 mm010450512345678
Hình 4.10. Panme đo ngoài: 1 – khung; 2 – mỏ đo cố định (mỏ tĩnh); 3 – trục đo (mỏ động); 4 – cần khoá; 5 – ống cố định mang thước chính; 6 – ống xoay mang thước phụ 50 vạch; 7 – núm cóc; 8 – đường chuẩn

Panme làm việc theo nguyên tắc vít – đai ốc. Vít đo có bước 0,5 mm: ống xoay quay một vòng thì trục đo tiến 0,5 mm. Vành ống xoay chia 50 vạch nên mỗi vạch ứng với 0,5 : 50 = 0,01 mm. Trên ống cố định, một bên đường chuẩn là các vạch milimét có đánh số (0, 5, 10 …), bên kia là các vạch nửa milimét nằm xen giữa.

Đọc số theo ba bước

  1. Đọc milimét: vạch milimét cuối cùng đã lộ ra bên trái mép ống xoay.
  2. Xét nửa milimét: sau vạch milimét đó, nếu vạch nửa milimét cũng đã lộ ra thì cộng thêm 0,5 mm.
  3. Đọc phần trăm: vạch nào của ống xoay trùng đường chuẩn thì lấy số thứ tự của vạch đó × 0,01 mm. Cộng ba phần lại.
Ví dụ 1. Đọc 7,38 mm
05303540457 mmchưa lộ vạch nửa mmvạch 38
Hình 4.11. Mép ống xoay đã qua vạch 7, chưa lộ vạch nửa milimét; ống xoay chỉ vạch 38

Ống cố định: 7 mm, chưa lộ vạch nửa milimét. Ống xoay: vạch 38 trùng đường chuẩn, tức 0,38 mm. Số đo: 7 + 0,38 = 7,38 mm.

Ví dụ 2. Đọc 7,72 mm
05152025307 mm+ 0,5 mm (đã lộ)vạch 22
Hình 4.12. Sau vạch 7 đã lộ thêm vạch nửa milimét; ống xoay chỉ vạch 22

Ống cố định: 7 mm và đã lộ vạch nửa milimét, tức 7,5 mm. Ống xoay: vạch 22, tức 0,22 mm. Số đo: 7,5 + 0,22 = 7,72 mm.

054045057 mmchưa lộ vạch nửa mmvạch 48a) 7,48 mm: sau vạch 7 chưa thấy vạch nửa milimét054045057 mm+ 0,5 mm (đã lộ)vạch 48b) 7,98 mm: vạch nửa milimét sau vạch 7 đã lộ ra
Hình 4.13. Hai số đo dễ nhầm nhất: ống xoay cùng chỉ vạch 48 nhưng số đo chênh nhau đúng 0,5 mm
Lỗi thường gặpLỗi kinh điển là đọc thừa hoặc thiếu 0,5 mm. Khi ống xoay ở gần cuối vòng (vạch 45–49), vạch kế tiếp trên ống cố định sắp lộ ra nhưng chưa được tính. Khi ống xoay vừa qua vạch 0 (vạch 0–5), vạch đó vừa lộ ra sát mép ống xoay và phải tính. Trên panme thật, vạch sắp lộ thường đã lấp ló ở mép ống xoay: hãy tin con số trên ống xoay.

Panme 0,001 mm. Loại có thêm du xích trên ống cố định (10 vạch chạy song song với đường chuẩn) đọc được tới 0,001 mm: đọc như trên, rồi tìm vạch du xích trùng với một vạch ống xoay và cộng thêm số của vạch đó × 0,001 mm. Panme điện tử hiện thẳng số tới 0,001 mm.

Dải đo và các loại panme

Hành trình của vít đo chỉ 25 mm nên mỗi panme đo ngoài chỉ đo trong một khoảng 25 mm: 0–25, 25–50, 50–75, 75–100 mm … Chọn cây có dải đo chứa kích thước cần đo. Trên panme 25–50, số trên ống cố định bắt đầu từ 25; cách đọc không đổi. Ví dụ trong bài giảng: panme 50–75, mép ống xoay qua vạch 55 và đã lộ vạch nửa milimét, ống xoay chỉ 45, số đo là 55 + 0,5 + 0,45 = 55,95 mm.

Ngoài panme đo ngoài còn có panme đo trong (đo đường kính lỗ, chiều rộng rãnh) và panme đo sâu (đế phẳng tì lên mặt chuẩn, thanh đo thò xuống đáy). Panme đo sâu và panme đo trong kiểu mỏ kẹp có thang số khắc ngược chiều so với panme đo ngoài, nên phải nhìn kỹ các số ghi trên ống cố định trước khi đọc.
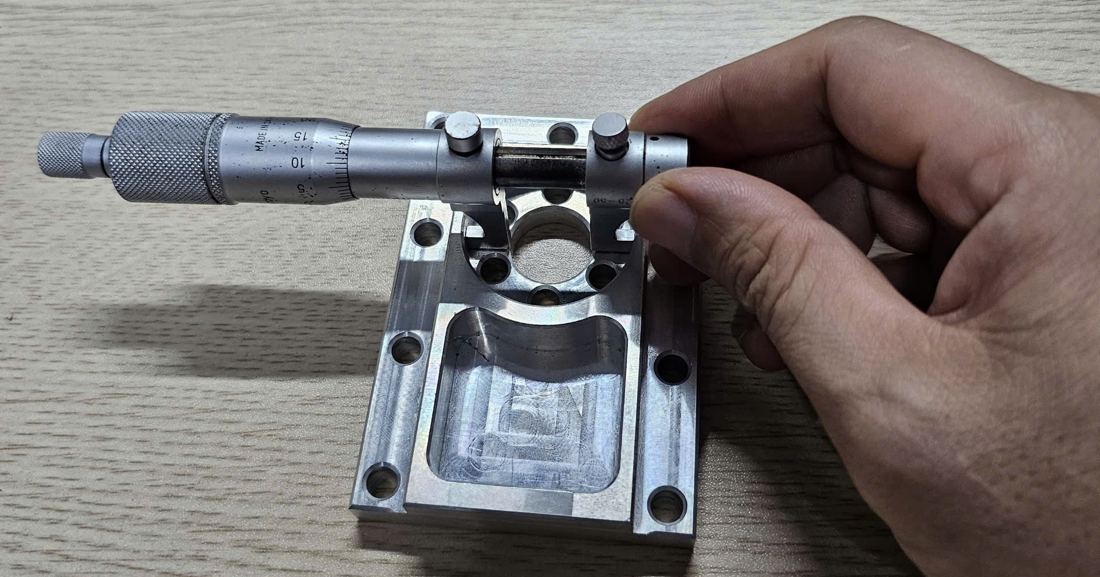
Hình 4.14. Panme đo trong kiểu mỏ kẹp đang đo đường kính một lỗ: hai mỏ đo đặt trong lỗ, tì vào hai phía thành lỗ; ống xoay và núm cóc nằm ở đầu bên trái (ảnh chụp tại xưởng CVTECH)

Kiểm tra điểm 0 và thao tác đo

  1. Lau sạch hai mặt đo: kẹp nhẹ một tờ giấy sạch giữa hai mặt đo rồi rút ra.
  2. Kiểm tra điểm 0: panme 0–25 thì vặn núm cóc cho hai mặt đo chạm nhau; panme 25–50 trở lên thì kẹp thanh chuẩn đi kèm hoặc căn mẫu. Vạch 0 của ống xoay phải trùng đường chuẩn. Nếu lệch, chỉnh bằng chìa vặn đi kèm hoặc giao người phụ trách hiệu chỉnh.
  3. Tay trái cầm khung ở miếng cách nhiệt, tay phải vặn ống xoay cho trục đo tới gần chi tiết.
  4. Chuyển sang vặn núm cóc: khi mặt đo chạm chi tiết, vặn tiếp tới khi nghe 2–3 tiếng "tách" thì dừng.
  5. Giữ đường tâm hai mỏ đo trùng với kích thước cần đo. Đo trục tròn thì lắc nhẹ khung để mỏ đo đi qua đúng đường kính.
  6. Đọc số tại chỗ. Nếu phải lấy panme ra mới đọc được thì gạt cần khoá trước.
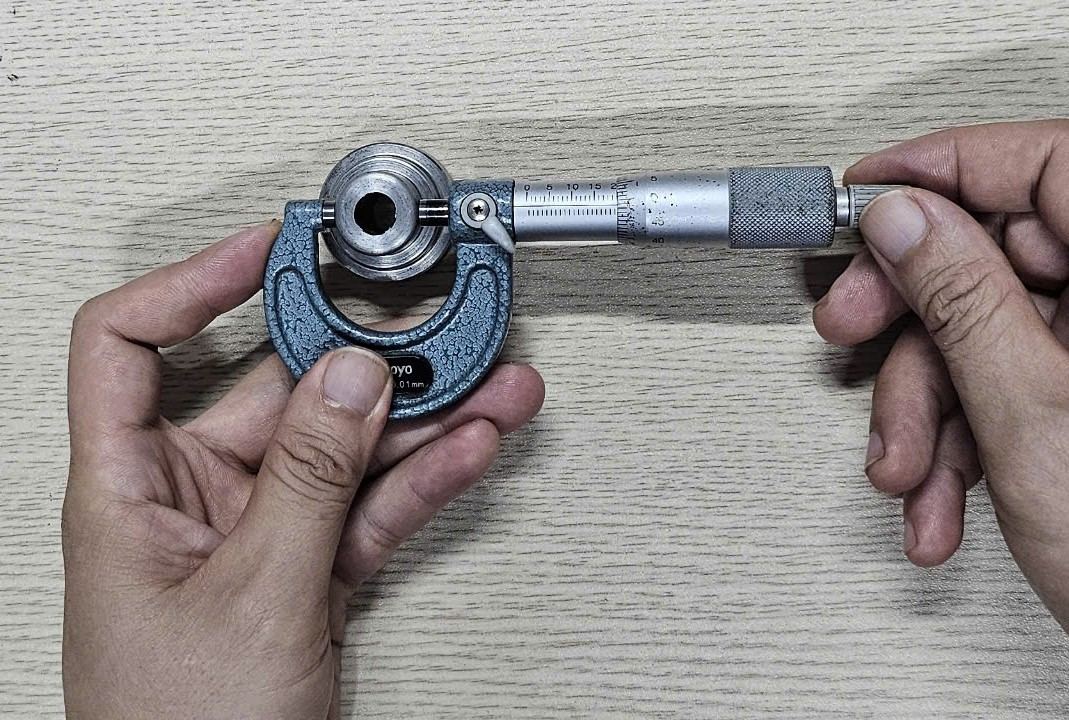
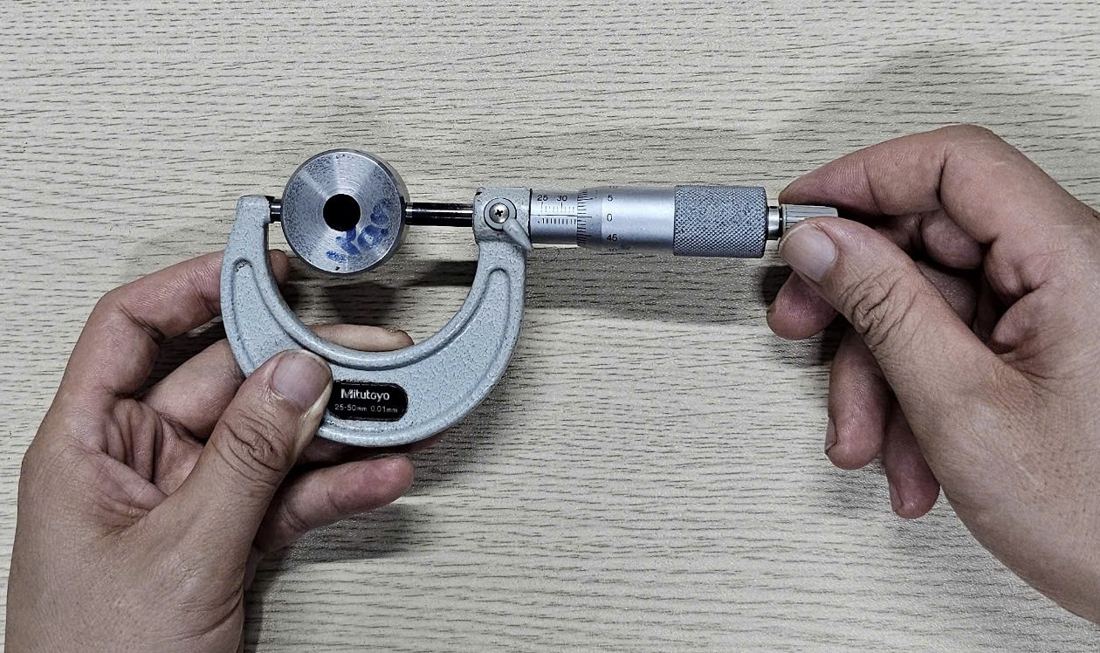
Hình 4.15. Đo đường kính ngoài của một bạc bằng panme 0–25 mm: tay trái cầm khung, đầu ngón tay phải vặn núm cóc; chi tiết nằm giữa mỏ đo cố định và trục đo (ảnh chụp tại xưởng CVTECH)
Hình 4.16. Panme 25–50 mm: số trên ống cố định bắt đầu từ 25. Đầu ngón tay đặt ở núm cóc, không đặt ở ống xoay (ảnh chụp tại xưởng CVTECH)
Lỗi thường gặpKhông vặn ống xoay để ép chi tiết: lực đo quá lớn làm số đo nhỏ hơn thật và làm mòn ren vít đo. Không cầm ống xoay rồi quay vung khung. Không đo chi tiết đang quay hoặc còn nóng.
Ghi nhớTóm tắt: số đo = milimét đã lộ + 0,5 (nếu vạch nửa milimét đã lộ) + số vạch ống xoay × 0,01. Trước khi đo: lau sạch, kiểm điểm 0. Khi đo: vặn núm cóc 2–3 tiếng.

Bài này có 6 câu luyện tập trong app

App chấm từng câu ngay khi bạn trả lời, giải thích đáp án và ghi nhận bạn đã học xong bài.

Làm luyện tập trong app
Bản quyền thuộc về Công ty TNHH Đào tạo và Công nghệ CVTECH Việt Nam x Thầy Quyết Hướng Nghiệp

Chuyên Tuyển dụng – Đào tạo – Giới thiệu việc làm về gia công cơ khí CNC và các ngành kỹ thuật.

Liên hệ tư vấn qua Zalo

Khóa Dung sai & Đo lường · Tất cả khóa học · Mở app CVTECH ACADEMY