
Thước cặp: cấu tạo, bốn kiểu đo và thao tác đúng
Học xong bài này, bạn
- Gọi đúng tên các bộ phận của thước cặp và công dụng của từng bộ phận
- Thực hiện đúng bốn kiểu đo: đo ngoài, đo trong, đo sâu, đo bậc
- Nhận ra và tránh các lỗi làm sai số đo: kẹp nghiêng, kẹp quá mạnh, đo ở đầu mỏ, không kiểm tra điểm 0
Thước cặp (thước kẹp) là dụng cụ bạn cầm nhiều nhất trong một ca làm việc: kiểm phôi trước khi kẹp, đo sau lát cắt thô, đo chiều sâu hốc, chiều rộng rãnh. Một cây thước đo được bốn kiểu kích thước và đọc tới 0,05 hoặc 0,02 mm, đủ cho những kích thước có miền dung sai từ khoảng 0,2 mm trở lên (ví dụ ±0,1).
Cấu tạo
- Thân thước mang thước chính, chia vạch 1 mm. Thước ở xưởng thường có dải đo 0–150, 0–200 hoặc 0–300 mm.
- Con trượt mang du xích. Trên con trượt có ghi độ chia của thước: 0,05 mm (thước 1/20) hoặc 0,02 mm (thước 1/50).
- Vít hãm giữ con trượt đứng yên khi phải rút thước ra khỏi chi tiết mới đọc được số.
- Thanh đo sâu gắn với con trượt, thò ra ở đuôi thân thước đúng bằng độ mở của mỏ.
Bốn kiểu đo
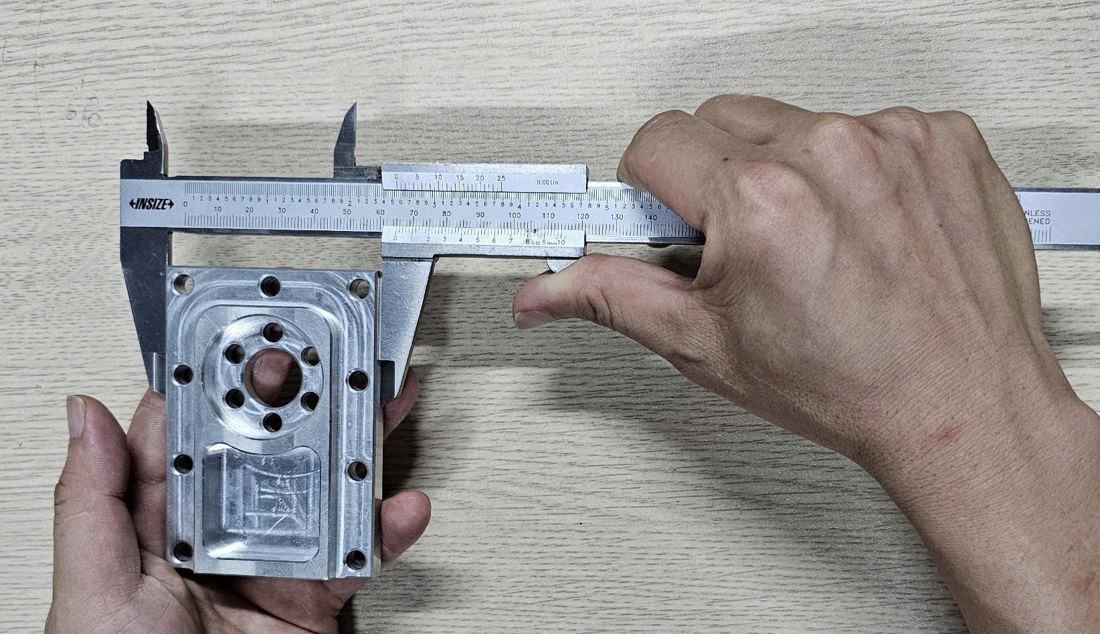
- Đo ngoài (chiều dài, chiều dày, đường kính ngoài): mở mỏ rộng hơn chi tiết, đưa chi tiết vào sâu giữa hai mỏ đo ngoài rồi đẩy con trượt cho hai mặt đo áp kín.
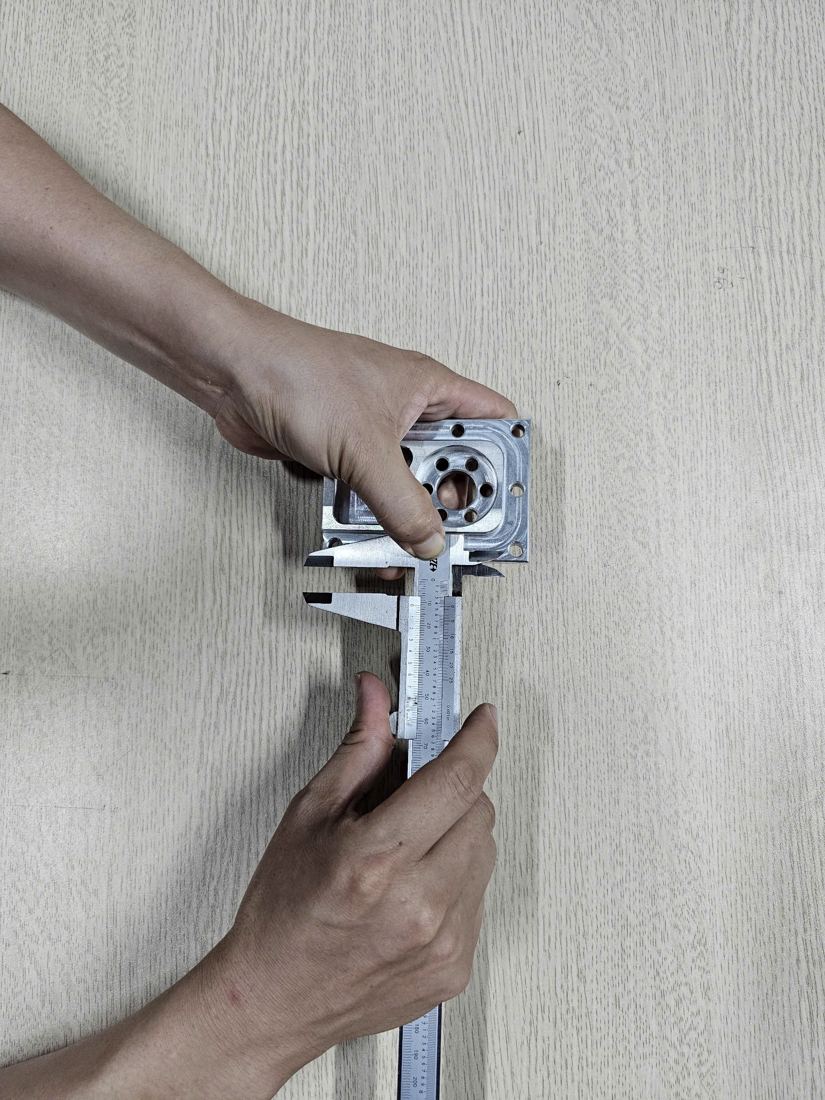
- Đo trong (đường kính lỗ, chiều rộng rãnh): khép mỏ, đưa hai mỏ đo trong vào càng sâu càng tốt rồi kéo con trượt ra. Đo đường kính lỗ thì lắc nhẹ và lấy số lớn nhất; đo chiều rộng rãnh thì lấy số nhỏ nhất.
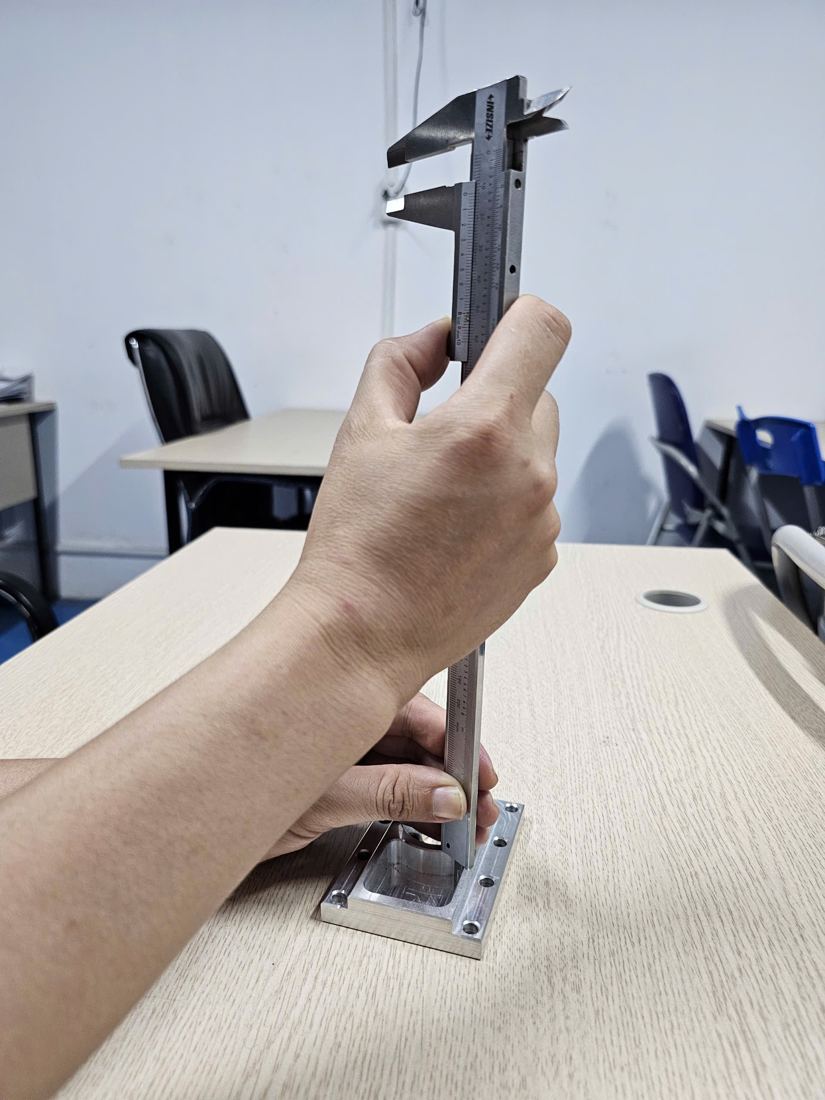
- Đo sâu (hốc, lỗ bậc, rãnh): tì đuôi thân thước phẳng lên mặt chi tiết, đẩy con trượt cho thanh đo sâu chạm đáy. Thước phải đứng vuông góc với mặt tì.
- Đo bậc: tì mặt đầu thân thước lên một mặt của bậc, đẩy con trượt cho mặt đầu con trượt chạm mặt còn lại. Hai mặt đo bậc rộng nên thước đứng vững hơn thanh đo sâu; chỉ dùng thanh đo sâu khi mặt đo bậc không đặt vào được (bậc hẹp, bậc nằm sâu) và phải giữ thước thật thẳng.
Trình tự một lần đo
- Lau sạch hai mặt đo và bề mặt chi tiết; gạt hết phoi, cạo ba via ở mép cần đo.
- Khép mỏ rồi soi về phía sáng: hai mặt đo phải kín khít, vạch 0 du xích trùng vạch 0 thước chính. Nếu lệch, ghi lại lượng lệch và báo người phụ trách dụng cụ đo.
- Tay phải nắm nhẹ thân thước, ngón cái đặt lên vấu đẩy của con trượt; tay trái giữ chi tiết.
- Đẩy con trượt tới khi mặt đo chạm chi tiết với lực vừa phải, đều tay giữa các lần đo.
- Đọc số ngay tại chỗ, mắt nhìn thẳng góc với mặt thước. Nếu phải rút thước ra mới đọc được thì vặn vít hãm trước.
- Đo lại hai, ba lần ở các vị trí khác nhau. Các số đo phải lặp lại.
Lỗi thường gặp
Lỗi thường gặpKẹp nghiêng: mỏ kẹp chéo chi tiết nên số đo lớn hơn kích thước thật. Kẹp quá mạnh: mỏ bị vênh, chi tiết mỏng bị ép lại, số đo nhỏ hơn thật. Đo ở đầu mỏ: đầu mỏ mòn nhanh và dễ vênh, hãy đưa chi tiết vào sát thân thước. Không kiểm tra điểm 0: mọi số đo trong ca đều lệch cùng một lượng mà không ai biết.
Lỗi thường gặpKhông đo khi chi tiết đang quay trên máy. Không dùng mỏ thước để vạch dấu, cạy phoi hay gõ. Chi tiết vừa gia công còn nóng sẽ cho số đo lớn hơn kích thước ở nhiệt độ thường.
Ghi nhớTóm tắt: lau sạch → kiểm điểm 0 → kẹp thẳng, sát thân thước, lực vừa phải → đọc thẳng góc → đo lại để kiểm chứng. Lỗ lấy số lớn nhất, rãnh lấy số nhỏ nhất.