
Trình tự đọc bản vẽ chế tạo
Học xong bài này, bạn
- Đọc một bản vẽ chế tạo theo đúng bốn bước
- Rút ra được từ bản vẽ: hình dạng, kích thước, dung sai, độ nhám, yêu cầu kỹ thuật
- Chỉ ra được các vùng thông tin trên một bản vẽ Nhật
Bốn bước đọc
Bản vẽ chế tạo chứa rất nhiều thông tin trên một tờ giấy. Đọc theo một trình tự cố định giúp bạn không bỏ sót và không hiểu sai.
- Đọc khung tên để nắm tổng quan: tên chi tiết hoặc số bản vẽ, vật liệu, số lượng, tỉ lệ, và nhất là phương pháp chiếu (góc thứ nhất hay góc thứ ba).
- Đọc các hình biểu diễn: xác định hình chiếu chính, các hình cắt, mặt cắt, hình trích và quan hệ giữa chúng; từ đó hình dung hình dạng, kết cấu của chi tiết.
- Đọc kích thước: kích thước khuôn khổ trước, kích thước từng phần sau. Kiểm tra xem kích thước có đủ để làm ra chi tiết không; thiếu thì hỏi lại người thiết kế.
- Đọc yêu cầu kỹ thuật: dung sai kích thước, dung sai hình dạng và vị trí, độ nhám, nhiệt luyện, xử lý bề mặt, các ghi chú. Bước này quyết định chọn máy, chọn dao, chọn cách đo.
Áp dụng: đọc bản vẽ trục bậc
- Tên chi tiết: Trục bậc; số bản vẽ CV-08-01; 1 tờ.
- Vật liệu: thép C45. Số lượng: 4.
- Tỉ lệ 1:1.
- Ký hiệu chiếu: hình nón cụt đứng trước hai đường tròn – phương pháp chiếu góc thứ nhất.
- Hình chiếu chính vẽ trục nằm ngang, theo vị trí gia công trên máy tiện.
- Trục có năm bậc, từ trái sang: Ø25, Ø30, vai Ø38, Ø25, Ø20. Hai đầu vát mép.
- Trên bậc Ø30 có một rãnh then hai đầu tròn.
- Mặt cắt A–A cắt ngang qua rãnh then, nhìn theo chiều mũi tên (từ trái sang phải), cho thấy bề rộng và đáy rãnh.
- Chiều dài toàn bộ 160. Các bậc dài 26, 60, 10, 26.
- Bậc cuối Ø20 không ghi chiều dài: đó là kích thước khép kín, bằng 160 − (26 + 60 + 10 + 26) = 38.
- Rãnh then: đầu rãnh cách vai trái của bậc Ø30 là 10, rãnh dài 40, rộng 8.
- Kích thước 26 trên mặt cắt A–A đo từ đáy rãnh tới đường sinh đối diện: rãnh sâu 30 − 26 = 4.
- Dung sai kích thước. Hai ngõng Ø25k6 (+0,015/+0,002): từ 25,002 đến 25,015 mm. Bậc Ø30k6: tra Bảng 8.6 được +15/+2 µm, tức 30,002 đến 30,015 mm. Đầu trục Ø20 có sai lệch 0/−0,013: từ 19,987 đến 20,000 mm. Rãnh then rộng 8N9. Kích thước 26 có sai lệch 0/−0,2.
- Kích thước không ghi dung sai lấy theo ISO 2768-m: 160 ±0,5; 60 ±0,3; 26 ±0,2; 10 ±0,2; Ø38 ±0,3.
- Độ nhám. Hai ngõng Ø25k6: Ra 0,8 (mài). Bậc Ø30 và đầu trục Ø20: Ra 1,6. Mặt bên rãnh then: Ra 3,2. Các bề mặt còn lại: Ra 6,3 theo ký hiệu ở góc trên bên phải.
- Dung sai hình học. Chuẩn A và B là đường trục của hai ngõng Ø25k6 (tam giác chuẩn thẳng hàng với đường kích thước); A–B là đường trục chung của chúng. Độ đảo hướng kính của mặt trụ Ø30 so với A–B không quá 0,02. Đường trục của đầu trục Ø20 phải nằm trong hình trụ Ø0,03 đồng trục với A–B.
- Yêu cầu kỹ thuật. Tôi cải thiện đạt 220…250 HB; mép vát không ghi 1×45°; góc lượn không ghi R1.
Ghi nhớĐọc xong bốn bước, hãy tự trả lời ba câu: Bề mặt nào chính xác nhất? Bề mặt nào nhẵn nhất? Chuẩn đo là đâu? Ở trục này, các bậc Ø25k6, Ø30k6 và đầu trục Ø20 đều có dung sai 13 µm (cấp chính xác 6), nhưng nhẵn nhất (Ra 0,8) và được chọn làm chuẩn A, B là hai ngõng Ø25k6 – nơi lắp ổ lăn. Đó là các bề mặt phải gia công cẩn thận nhất và dùng làm chuẩn khi kiểm tra.
Áp dụng cho một bản vẽ Nhật
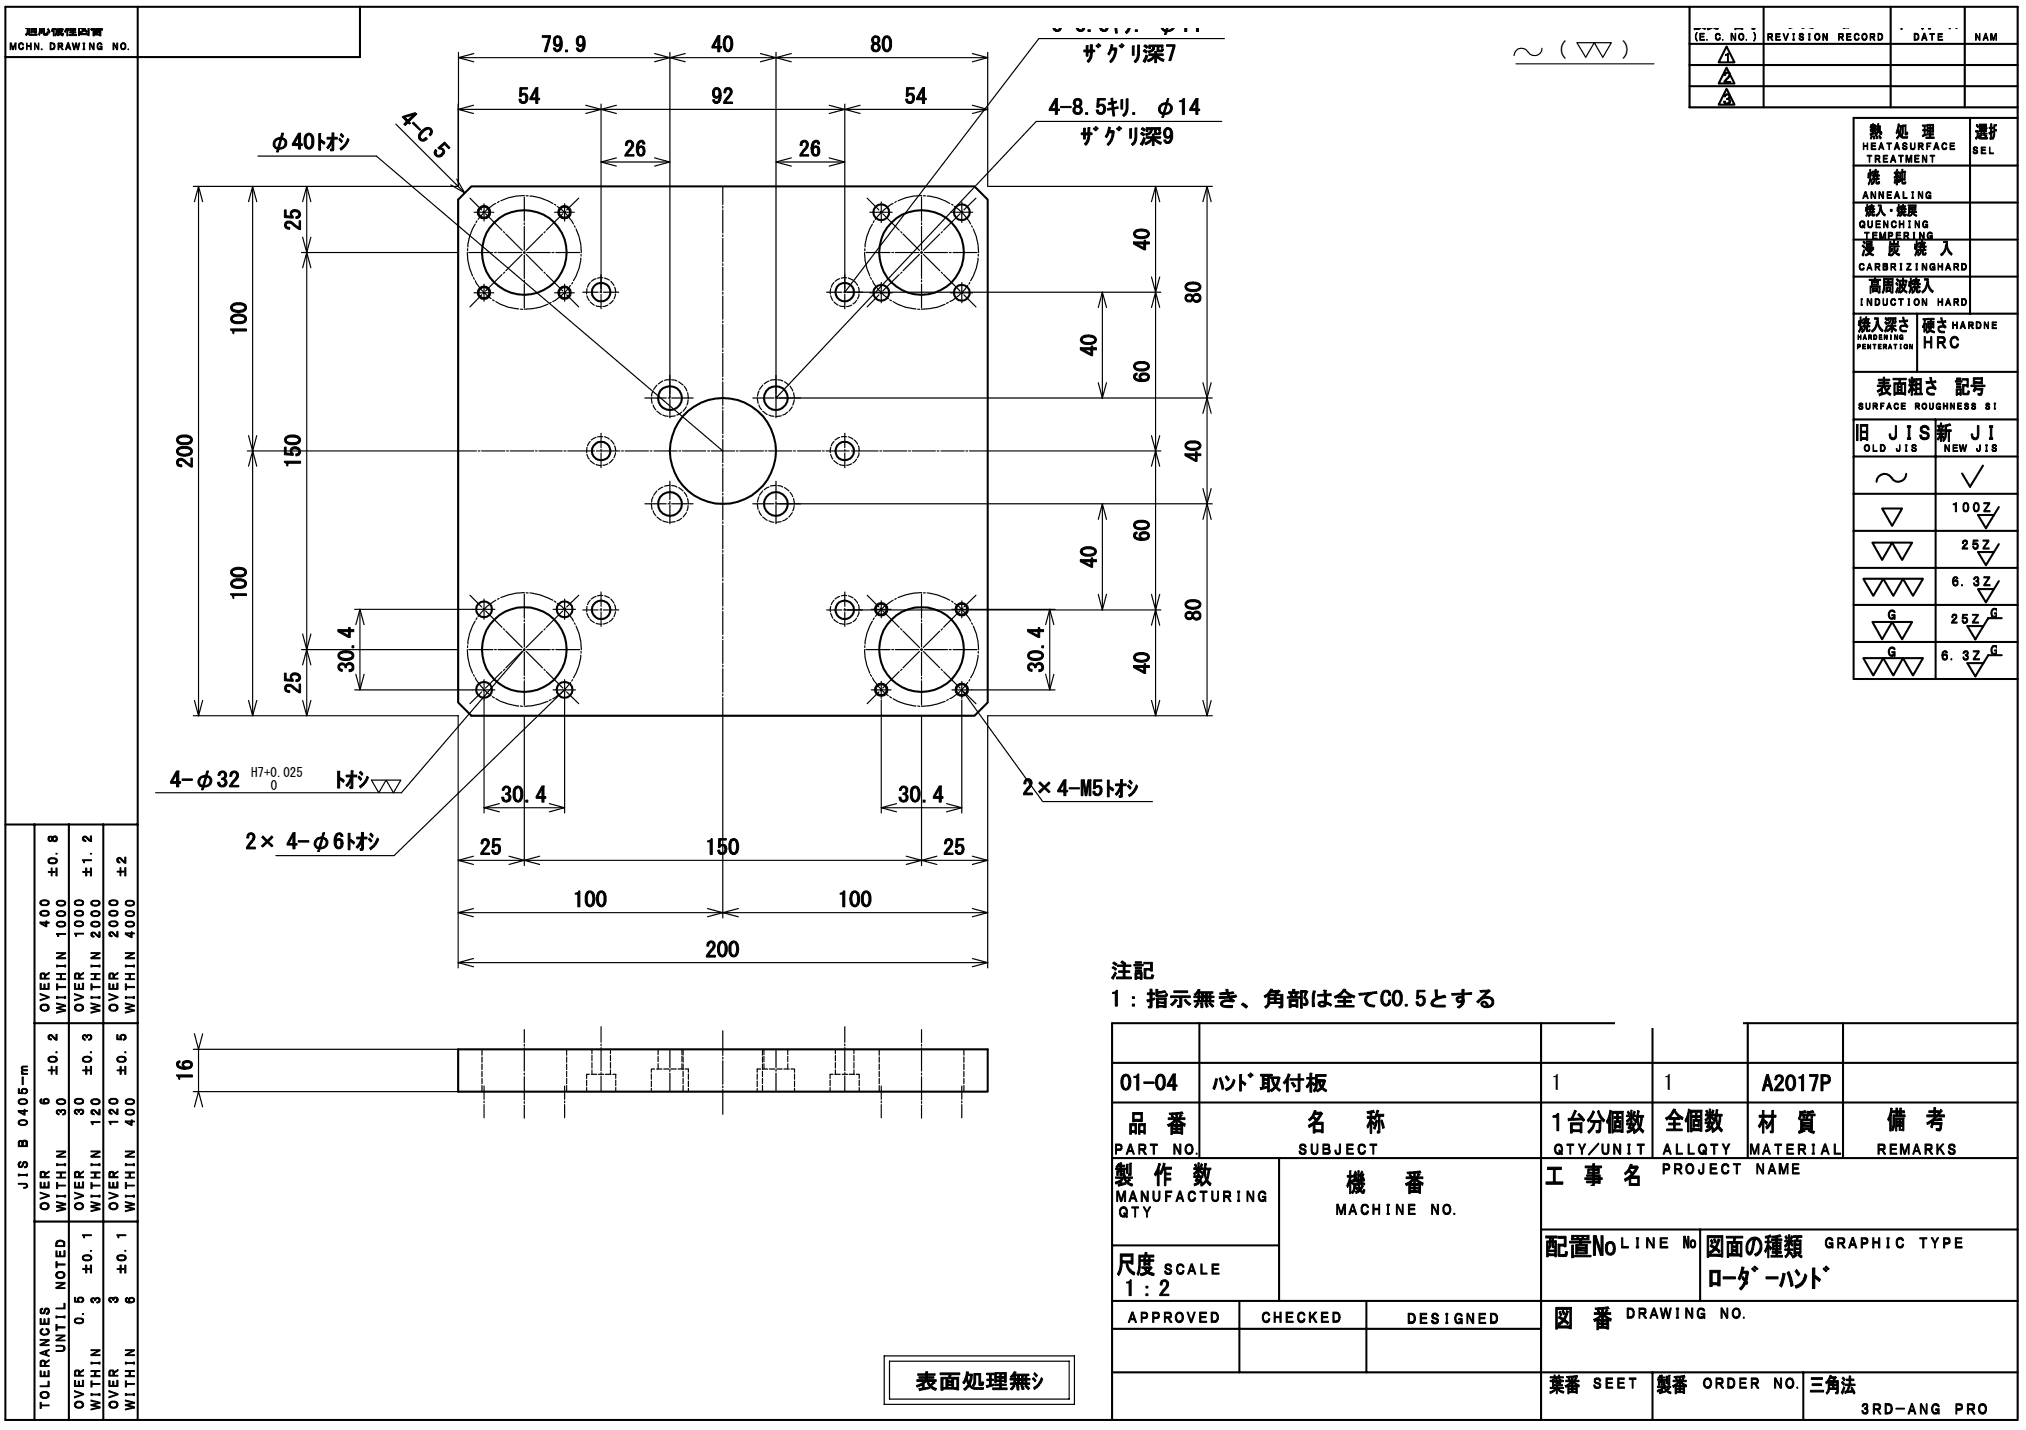
- Hình chiếu chính: nhìn thẳng vào mặt lớn của tấm 200 × 200.
- Hình chiếu thứ hai đặt phía dưới: cho biết bề dày 16 và các lỗ bậc (nét đứt).
- Khung tên: tên chi tiết ハンド取付板 (tấm lắp tay gắp), mã chi tiết 01-04, số lượng 1, vật liệu A2017P, tỉ lệ 1:2, số bản vẽ (mã minh hoạ XX-001-01), ô 三角法 – phương pháp chiếu góc thứ ba.
- Ghi chú (注記): mọi góc cạnh không chỉ dẫn đều vát C0,5.
- Bảng dung sai chung JIS B 0405-m, in dọc lề trái.
- Bảng ký hiệu nhám: đối chiếu ký hiệu tam giác kiểu cũ với ký hiệu mới.
- Bảng nhiệt luyện: các ô đều để trống – chi tiết không nhiệt luyện.
- Bảng sửa đổi: chưa có lần sửa nào.
- Nhám chung "~ (▽▽)": bề mặt không ghi ký hiệu thì để thô; một số bề mặt trên hình được ghi ▽▽.
- Xử lý bề mặt 表面処理無シ: không xử lý bề mặt.
Đọc theo bốn bước: (1) Tấm lắp tay gắp, nhôm A2017 dạng tấm, 1 chiếc, tỉ lệ 1:2, chiếu góc thứ ba. (2) Tấm vuông có lỗ lớn ở tâm, bốn lỗ lớn gần bốn góc và nhiều lỗ nhỏ. (3) Tấm 200 × 200, dày 16, bốn góc vát C5; lỗ tâm Ø40 suốt; bốn lỗ Ø32 suốt, tâm cách mép 25. (4) Bốn lỗ Ø32 có miền dung sai H7 (+0,025/0) và nhám ▽▽; các kích thước khác theo JIS B 0405-m, ví dụ 200 ±0,5 và 16 ±0,2; không nhiệt luyện, không xử lý bề mặt. Cách đọc các ghi chú lỗ bằng tiếng Nhật được trình bày ở Bài 8.
Ghi nhớTóm tắt. Khung tên → hình biểu diễn → kích thước → yêu cầu kỹ thuật. Bản vẽ của nước nào cũng đọc theo trình tự đó; chỉ khác chỗ đặt và cách ghi từng loại thông tin. Trước khi đọc hình, luôn kiểm tra phương pháp chiếu.